

I. Kärnprincip: Hur omvandlas tryckluft till mekanisk kraft?
Som kärnaktuator i pneumatiska system, pneumatisk luftcylinder s förlitar sig på en exakt kombination av vätskemekanik och mekanisk struktur för att omvandla energi. En detaljerad analys måste omfatta tre nyckelaspekter: lufttillförselegenskaper, strukturella detaljer och fördelningsprinciper.
Ur ett perspektiv av lufttillförseln kräver industriell tryckluft torkning, filtrering och tryckstabiliseringsbehandlingar. Typiskt bör tryckdaggpunkten vara under -20°C och partikelstorleken för fasta föroreningar bör vara mindre än 5 μm för att förhindra skador på cylinderns inre komponenter. När den behandlade tryckluften kommer in i cylinderkammaren genom en magnetventil, passerar den först genom luftinloppshålet på ändlocket och fördelas sedan jämnt till båda sidor av kolven via en bufferthylsa (utrustad i vissa modeller) för att säkerställa ett stabilt tryck som verkar på kolvens ändyta.
Med en dubbelverkande cylinder med en enkel kolvstång som ett exempel, genomgår cylinderns innervägg precisionshoning, vilket uppnår en ytjämnhet på Ra 0,2-0,4μm. Den fungerar med kombinerade tätningar (vanligtvis styrringar av polyuretan U-ringar) på kolven för att uppnå dubbelriktad tätning. Styrringarna, mestadels gjorda av polytetrafluoreten (PTFE), minskar inte bara direkt friktion mellan kolven och cylindertrumman utan säkerställer också kolvens koaxialitet, vilket förhindrar att kolvstången böjs. När tryckluft kommer in i den stavlösa kammaren trycker gastrycket kolven mot stavkammaren, medan gasen i stavkammaren släpps ut genom avgashålet. Under avgasprocessen använder vissa modeller en ljuddämpare för att minska buller (vanligtvis sänker ljudet från 85dB till under 65dB). Omvänt, när luft kommer in i stavkammaren, rör sig kolven i motsatt riktning, vilket fullbordar en fram- och återgående cykel.
När det gäller energiomvandlingseffektivitet påverkas cylinderns mekaniska effektivitet huvudsakligen av tätningsfriktion och gaskompressibilitet. Under idealiska förhållanden kan omvandlingseffektiviteten från tryckenergi till mekanisk energi nå 95 %. I praktiska tillämpningar, på grund av tätningsfriktionsförluster (som står för cirka 5%-10%) och gasläckage (motsvarande cirka 2%-5%), upprätthålls emellertid den faktiska verkningsgraden vanligtvis mellan 70%-90%. Ändå, jämfört med hydrauliska system, kräver pneumatiska cylindrar inte komplicerade kretsar som oljetankar och rörledningar, vilket resulterar i en kortare energiöverföringsväg och snabbare svarshastighet. Fördröjningstiden från lufttillförsel till kolvstångsrörelse kan kontrolleras inom 0,02-0,05 sekunder, vilket gör dem särskilt lämpliga för högfrekventa driftscenarier (t.ex. elektronisk komponentsortering, som kan genomföra 30-50 cykler per minut).
Deras miljöanpassningsfördelar förtjänar också att betonas: tryckluften i sig är giftfri och luktfri, och även om läckage uppstår kommer den inte att förorena arbetsstycken eller miljön. Därför används de i stor utsträckning inom livsmedelsförpackningsindustrin (t.ex. chokladformningsmaskiner) och läkemedelsindustrin (t.ex. vaccinfyllningsutrustning). Jämfört med elektriska ställdon är pneumatiska cylindrar mer hållbara i fuktiga miljöer (t.ex. biltvättutrustning) och dammiga miljöer (t.ex. malmsiktningsutrustning), vilket eliminerar farhågor om motorfuktskador eller damm som kommer in i lindningarna och orsakar funktionsfel. Dessutom har pneumatiska cylindrar starkare överbelastningsmotstånd. När belastningen överstiger det nominella värdet, slutar kolvstången att röra sig utan att brinna ut som en motor; normal drift kan återställas helt enkelt genom att minska belastningen, vilket resulterar i lägre underhållskostnader.
II. Typanalys: Vilken cylindertyp passar olika scenarier?
Klassificeringen av cylindertyper baseras på djupgående matchning av strukturell design, prestandaparametrar och scenariokrav. Varje typ har sin unika applikationslogik och prestandagränser:
1. Linjär rörelsetyp: Grundval för konventionella scenarier
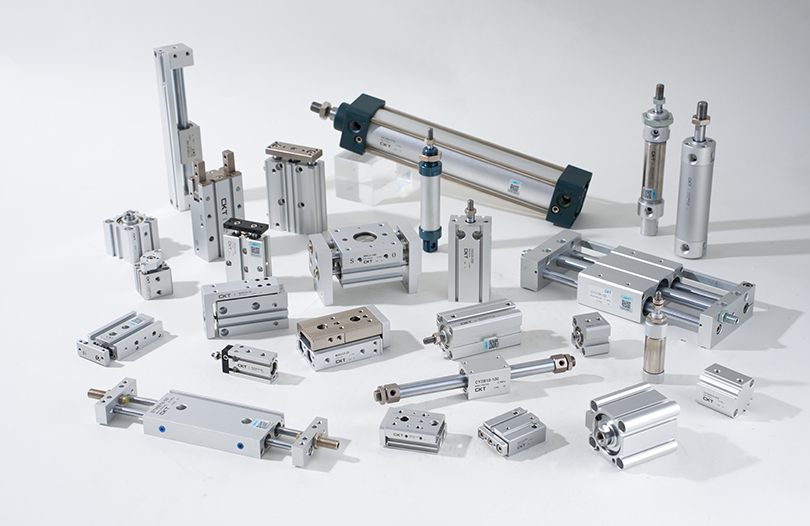
Enkelverkande cylindrar: Förutom den vanliga fjäderreturtypen finns det gravitationsreturtyper (lämpliga för vertikalt nedåtgående installationsscenarier, såsom siloportöppning) och lufttrycksreturtyper (att uppnå retur genom en annan lågtrycksluftkrets, lämplig för trånga utrymmen där fjädrar inte kan installeras). Deras strukturella särdrag är att endast ett luftintag behövs för styrning, vilket sparar antalet magnetventiler, och deras kostnad är 15%-20% lägre än för dubbelverkande cylindrar. Men, begränsad av returmetoden, är deras returkraft vanligtvis mindre än tryckkraften (returkraften för fjäderreturtyper är ungefär 30%-50% av tryckkraften), och slaglängden bör inte vara för lång (vanligtvis inte överstiga 300 mm, annars är fjädern benägen att utmattas). I praktiska tillämpningar, såsom materialpositionering på löpande band, kan dragkraften hos enkelverkande cylindrar styras genom att justera lufttillförseltrycket (vanligtvis inställt på 0,3-0,5 MPa) för att undvika att arbetsstycken krossas, och magnetiska strömbrytare kan användas för att noggrant detektera om kolven är på plats.
Dubbelverkande cylindrar: Baserat på installationsmetoder kan de delas in i standardtyper (främre fläns, bakre fläns, fotfäste, tappfäste, etc.) och kompakta typer (integrerad cylinderpipa och ändhylsa design, minskar längden med 20%-30%). Båda sidor av kolven kan motstå tryck, och skillnaden mellan dragkraft och dragkraft härrör huvudsakligen från kolvstångens tvärsnittsarea (stångkammarens effektiva kraftbärande area är lika med den effektiva kraftbärande arean för den stavlösa kammaren minus kolvstångens tvärsnittsarea). Om man tar en cylinder med en håldiameter på 50 mm och en kolvstångsdiameter på 20 mm som ett exempel, är dragkraften i den stavlösa kammaren ungefär 980N och dragkraften i stavkammaren är ungefär 750N. I vertikala lyftscenarier med tunga belastningar bör därför den kraftbärande riktningen för den stavlösa kammaren prioriteras. I automatiserade produktionslinjer används dubbelverkande cylindrar ofta i kombination med styranordningar (t.ex. linjära styrningar) för att förbättra rörelsenoggrannheten. Till exempel, i bultåtdragningsutrustning på bildelars monteringslinjer, driver cylindern åtdragningsaxeln att röra sig upp och ner, vilket uppnår en repetitionsnoggrannhet på ±0,1 mm.
Miniatyr/tunna cylindrar: Miniatyrcylindrar (med håldiametrar som 6 mm, 8 mm, 10 mm) har vanligtvis cylindercylindrar gjorda av rostfritt stål, och kolvstänger genomgår hårdkromplätering (plätering tjocklek 5-10 μm) för att motstå små stötar. Vid montering av mobilkameramoduler behöver miniatyrcylindrar trycka linskomponenter för positionering på mikronnivå, så höga krav ställs på cylinderns rörelsestabilitet. De är vanligtvis utrustade med strypventiler (t.ex. nålventiler) för att kontrollera hastigheten inom 50-100 mm/s. Tunna cylindrar (med håldiametrar 20 mm-100 mm) har ändstycken tillverkade genom stansning, vilket minskar vikten med 40 % jämfört med standardtyper, vilket gör dem lämpliga för installation i trånga utrymmen, såsom mellan tryckmaskiners rullar och under CNC-verktygsrevolver. Vissa tunna cylindrar har även monteringsspår för magnetomkopplare, vilket eliminerar behovet av ytterligare fästen och sparar installationstid. De antar en dubbeltätningsstruktur (primär tätning sekundär tätning), med en läckagehastighet som kontrolleras under 5 ml/min (under standardförhållanden).
2. Stånglösa cylindrar: utrymmesoptimerad lösning för scenarier med långa slag
Kärntekniken för mekaniskt kopplade stavlösa cylindrar ligger i tätningssystemet. En tätningslist i två lager (inre tätningslist av polyuretan och en yttre dammtät list av nitrilgummi) används vid spåret på cylindertrumman. Tätningslisten är fixerad med ett tätande tryckblock på ändlocket för att säkerställa inget gasläckage. Anslutningen mellan sliden och kolven är gjord av höghållfast legeringsmaterial (t.ex. 6061-T6 aluminiumlegering) med anodiseringsbehandling (oxidfilmtjocklek 10-15μm), vilket ökar slitstyrkan med mer än 3 gånger. Under drift måste löparen röra sig i kombination med en styrskena (t.ex. inbyggt linjärt lager) för att undvika skador på tätningslisten orsakad av excentriska belastningar. Den maximalt tillåtna excentriska belastningen är vanligtvis 10%-15% av märklasten. Till exempel, i chassitransportlänken på en monteringslinje för bilar, måste en mekaniskt kopplad stånglös cylinder driva ett chassi som väger 50 kg för att kunna röra sig med ett slag på upp till 5m. I detta fall bör en förstärkt styrskena väljas och hastigheten bör kontrolleras till 0,8-1,2 m/s för att undvika vibrationer i utrustningen orsakade av överdriven tröghet.
De magnetiska ringarna i magnetiska stavlösa cylindrar är gjorda av neodym-järn-bor höghållfast magnetiskt material med en magnetisk energiprodukt på 35-40MGOe. Synkron rörelse uppnås genom den magnetiska attraktionen mellan den inre magnetringen på kolven och den yttre magnetringen på den yttre rörliga kroppen. För att säkerställa en stabil magnetisk kraft bör gapet mellan de inre och yttre magnetringen kontrolleras till 0,5-1 mm, och cylindertrummans material måste vara omagnetiskt (t.ex. aluminiumlegering, 304 rostfritt stål). Deras fördel ligger i den stavlösa strukturen, som ger bättre tätningsprestanda med nästan noll läckage, vilket gör dem lämpliga för scenarier med höga krav på renhet (t.ex. transport av halvledarskivor). Deras belastningskapacitet är dock begränsad av magnetisk kraft, vanligtvis med en maximal belastning på högst 30 kg, och de är inte lämpliga för högfrekventa start-stopp-scenarier (annars är den magnetiska ringen benägen att avmagnetiseras).
3. Roterande cylindrar: Specialiserade ställdon för roterande rörelse
Roterande cylindrar med kuggstång: Kuggstången och kolven är utformade som en integrerad enhet, och kuggstångsprofilen är till största delen evolvent (modul 1-3). Den fungerar med högprecisionsväxlar (överföringsnoggrannhet upp till grad 5) för att säkerställa ett rotationsvinkelfel på mindre än ±0,5°. Vissa modeller är utrustade med vinkeljusteringsskruvar, vilket möjliggör finjustering av rotationsvinkeln inom ±5° för att möta exakta positioneringskrav. I ventilstyrningsscenarier (t.ex. rörledningsventiler i vattenreningsverk) kan kuggstångscylindrar styra rotationshastigheten genom att justera lufttillförseltrycket (vanligtvis 0,4-0,6 MPa) och uppnå ventilöppning, stängning och mellanlägeshållning med hjälp av positionssensorer, med en livslängd på mer än 1 miljon cykler.
Roterande cylindrar av skoveltyp: Skoveln och rotorn är förbundna med en nyckel, och tätningar (vanligtvis kombinerade tätningar av nitrilgummi PTFE) måste installeras på båda sidor av skoveln för att förhindra gasläckage från ena sidan till den andra. Statorns innervägg kräver precisionsbearbetning för att säkerställa ett tätningsgap på 0,02-0,05 mm mellan statorn och vingen; annars kommer effektiviteten att minska avsevärt. Rotationsvinkeln för roterande cylindrar av skoveltyp är vanligtvis fasta vinklar såsom 90°, 180° och 270°. För godtycklig vinkelkontroll krävs en vinkelkontroll. På grund av strukturella begränsningar är deras utgående vridmoment litet (t.ex. en cylinder av skoveltyp med en håldiameter på 40 mm har ett maximalt vridmoment på cirka 5N·m), så de används mest för att rotera armaturen (t.ex. fastspänning av små arbetsstycken). Tätningarna måste bytas ut regelbundet (vanligtvis var 3-6 månad) för att säkerställa tätningsprestanda.
4. Specialiserade typer för extrema miljöer: Adaptiv design för tuffa förhållanden
I miljöer med hög temperatur (t.ex. utrustning för hantering av stålämnen inom metallurgisk industri, med en driftstemperatur på 200-300°C), måste cylindrar använda högtemperaturbeständiga material: cylindertrumman är gjord av 316L rostfritt stål (som tål temperaturer under 300°C), tätningarna är gjorda av fluorgummi till -20°C2 för långtidstemperatur. med korttidsmotstånd upp till 250°C), och kolvstångens yta är belagd med keramik (hårdhet upp till HV1000 eller högre, vilket ökar slitstyrkan med 5 gånger). Dessutom måste kylflänsar läggas till vid ändlocken för att förhindra värmeöverföring till tätningarna som orsakar åldrande.
I korrosiva miljöer (t.ex. marinteknisk utrustning i kontakt med havsvattensalt) kräver cylindrar en omfattande korrosionsskyddsbehandling: cylindertrumman är gjord av 316L rostfritt stål med passiveringsbehandling, kolvstången är gjord av 316L rostfritt stål eller genomgår kromplätering (plätering tjocklek 20-30μm, alla komponenter med tätningsände, kolvbearbetning, kolv, 30μm) tillverkade av rostfritt stål, och tätningar är gjorda av fluorgummi eller perfluoretergummi med stark korrosionsbeständighet. Vissa modeller installerar också korrosionsfilter vid luftportarna för att ytterligare förhindra att frätande gaser kommer in i cylinderns inre.
I renrumsmiljöer (t.ex. tillverkning av halvledarspån, som kräver renlighet enligt ISO klass 1), måste cylindrar uppfylla låga partikelemissionskrav och låga flyktighetskrav: cylindertrumman och kolvstången är gjorda av 316L rostfritt stål med precisionspolering (ytråhet Ra 0,1-02 för att förhindra dammhet). icke-metalliska komponenter som tätningar och styrringar är gjorda av material med låga partiklar som PTFE eller modifierad polyeten, och genomgår högtemperaturrengöring för att avlägsna flyktiga ämnen; cylinderytan genomgår antistatisk behandling för att förhindra statisk adsorption av damm. Dessutom måste avgaserna från renrumsspecifika cylindrar behandlas med ett högeffektivt partikelluftfilter (HEPA) för att undvika att renrumsmiljön förorenas med avgaser.|
III. Urvalsguide: Exakt matchning av krav genom femdimensionella parametrar
Valet av cylinder avgör direkt utrustningens stabilitet och effektivitet. Det är nödvändigt att systematiskt överväga kärndimensioner som belastning, tryck och slaglängd, kombinerat med praktiska operationssteg:
1. Lastberäkning: Förtydliga erforderlig dragkraft/dragkraft
Analysera först lasttypen (horisontell rörelse, vertikala lyft etc.). För horisontella laster måste friktionskoefficienten (vanligtvis 0,1-0,3) beaktas och för vertikala laster måste gravitationsacceleration beaktas. Beräkningslogiken för faktisk dragkraft är: faktisk dragkraft = verkligt arbetstryck × effektiv kolvarea × verkningsgradskoefficient.
Bland dem måste det faktiska arbetstrycket beakta tryckförlusten i lufttillförseln (t.ex. för en rörledningslängd på 10 m och en diameter på 8 mm är tryckförlusten ungefär 0,02-0,05 MPa), så det faktiska arbetstrycket är vanligtvis 5% -10% lägre än lufttillförseltrycket. För det effektiva kolvområdet, i fallet med en enkolvstångscylinder, är den effektiva arean av den stavlösa kammaren tvärsnittsarean av cylindertrummans inre, och den effektiva arean av stavkammaren är tvärsnittsarean av cylindertrumman minus tvärsnittsarean för kolvstången. Effektivitetskoefficienten beror på cylinderprecisionen: 0,7-0,8 för vanliga cylindrar och 0,8-0,9 för högprecisionscylindrar (t.ex. styrda cylindrar).
Med ett lutande tryckscenario vid 30° som exempel: arbetsstyckets vikt är 50 kg, glidande på en styrskena (friktionskoefficient 0,15), med en acceleration på 0,8m/s² under accelerationsfasen och ett lufttillförseltryck på 0,6MPa (verkligt arbetstryck 0,55MPa). Beräkna först den totala lastkraften: tyngdkraftskomponenten i lutande riktning = 50kg × 9,8m/s² × sin30° ≈ 245N; friktionskraft = 50 kg × 9,8 m/s² × cos30° × 0,15 ≈ 63,6N; tröghetskraft = 50 kg × 0,8 m/s² = 40N; total lastkraft = summan av dessa tre delar, ungefär 348,6N. Om den stavlösa kammaren används för kraftupptagning och verkningsgradskoefficienten är 0,8, är den erforderliga effektiva kolvarean = total lastkraft / (verkligt arbetstryck × verkningsgradskoefficient), beräknat till cirka 7,97×10^-4 m². Borrningsdiametern kan härledas från den effektiva arean, beräknad till cirka 31,6 mm. I praktiken bör en standardhåldiameter på 40 mm väljas (standardhåldiameterserier: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100 mm, etc.). Vid denna tidpunkt är den faktiska dragkraften = 0,55 MPa × effektiv area av den stavlösa kammaren för en 40 mm håldiameter × 0,8 effektivitetskoefficient, cirka 552N. Säkerhetsfaktorn (förhållandet mellan faktisk dragkraft och total lastkraft) är cirka 1,58, vilket uppfyller kravet på 1,5-2 säkerhetsfaktor.
2. Slag och buffring: Undvik rörelsepåverkan
Slagvalet måste ta hänsyn till utrustningens faktiska rörelseavstånd och en säkerhetsmarginal. Utöver den konventionella marginalen på 5%-10% bör följande faktorer också beaktas: om cylindern används för att skjuta arbetsstycken till en specificerad position, måste ett justeringsutrymme för arbetsstyckespositioneringsfel (vanligtvis 5-10 mm) reserveras; om det används för fastspänning av arbetsstycken måste ett kompensationsutrymme för arbetsstyckesstorleksavvikelser (vanligtvis 3-5 mm) reserveras. För cylindrar med lång slaglängd (~300 mm) måste särskild uppmärksamhet ägnas åt kolvstångens styvhet för att förhindra böjning under belastning. Generellt bör förhållandet mellan håldiameter och slag styras inom 1:10 (t.ex. en håldiameter på 40 mm med en maximal slaglängd på 400 mm). Om detta förhållande överskrids bör en förtjockad kolvstång (t.ex. öka kolvstångens diameter från 16 mm till 20 mm) eller en styranordning (t.ex. dubbelaxelcylinder, styrd cylinder) väljas.
Valet av buffertsystem beror på rörelsehastighet, lastvikt och krav på utrustningens precision: när hastigheten är ≤0,3m/s och belastningen är ≤50kg, kan gummibuffring användas (enkel struktur, låg kostnad), men bufferteffekten är begränsad, vilket gör den lämplig för scenarier som är okänsliga för stötar (t.ex. materialtryckning); när hastigheten är 0,3-0,8m/s och belastningen är 50-200 kg krävs justerbar buffring (justerbar buffring krävs) – uppnås genom att installera en gasspjällsventil på buffertkammaren för att justera avgashastigheten. Detta möjliggör flexibel justering av buffertkraften baserat på faktiska arbetsförhållanden, vilket gör den lämplig för de flesta industriella scenarier (t.ex. positionering av arbetsstycket på löpande band). När hastigheten överstiger 0,8 m/s och belastningen överstiger 200 kg, behövs en hydraulisk stötdämpare (installerad oberoende i slutet av cylinderslaget). Den har en stor buffringskapacitet och kan minska stötaccelerationen från 10m/s² till under 2m/s², vilket gör den idealisk för höghastighetsscenarier med tung belastning (t.ex. hantering av stora arbetsstycken).
Dessutom kräver underhåll av buffertsystemet uppmärksamhet: buffertkammaren för justerbar buffert bör rengöras regelbundet (var 3-6 månad) för att förhindra blockering av avgashålet av föroreningar, vilket skulle orsaka buffertfel. Gummibuffertdynor bör inspekteras regelbundet (var 1-2 månad); om åldrande eller deformation upptäcks måste de bytas ut omedelbart för att undvika ökat stötljud och risk för skador på utrustningen.
3. Installation och detektering: Anpassning till utrustningens struktur
Valet av installationsmetod måste överväga utrustningens rumsliga layout, kraftriktning och krav på rörelsenoggrannhet:
Flänsmontering: Uppdelad i främre fläns (monterad vid cylinderns främre ände) och bakre fläns (monterad i cylinderns bakre ände). Höghållfasta bultar (t.ex. klass 8,8 eller högre) bör användas för att ansluta flänsen till utrustningen, och vinkelrätheten mellan flänsytan och cylinderaxeln måste säkerställas (vinkelrättsfel ≤0,1 mm/m). Denna metod är lämplig för scenarier med fasta belastningar och höga krav på rörelsenoggrannhet (t.ex. fastspänning med verktygsmaskiner).
Tappmontering: Inkluderar fiskögetappar (som tillåter en viss svängvinkel, vanligtvis ±5°) och tappar med sfäriska lager (svängvinkel upp till ±10°). Under installationen måste passningsspelet mellan tapphålet och utrustningens anslutningsaxel säkerställas (vanligtvis 0,05-0,1 mm) för att undvika instabil rörelse orsakad av för stort spelrum. Den är lämplig för scenarier där lasten svänger lite (t.ex. skjutanordningar på lutande transportörer).
Fotmontering: Inkluderar främre fotfästen, bakre fotfästen och dubbla fotfästen. Anslutningen mellan fotfästet och utrustningen måste vara säker för att förhindra att den lossnar under belastning. På grund av det faktum att fotfästets stödpunkter är långt från cylinderaxeln, är dess laterala kraftmotstånd svag (lateral belastning överstiger vanligtvis inte 10% av den nominella belastningen). Den är lämplig för scenarier med lätt belastning med fasta rörelseriktningar (t.ex. att skjuta små arbetsstycken).
Pivotmontering: Cylindern är fäst vid utrustningsfästet via en svängtapp, vilket gör att cylindern kan svänga runt svängtappen (svängvinkel vanligtvis ±15°). Passningen mellan svängtappen och cylindertapphålet bör använda en övergångspassning (t.ex. H7/g6), vilket gör den lämplig för scenarier där lasten har en stor svängvinkel (t.ex. materialvändningsmekanismer).
För positionsdetektering finns det, förutom vanliga magnetiska brytare, även gränslägesbrytare och fotoelektriska sensorer: Magnetiska strömbrytare känner av kolvens position genom att känna av den magnetiska ringen på kolven, med en snabb svarshastighet (≤1ms). Under installationen måste man vara uppmärksam på inriktningsnoggrannheten med den magnetiska ringen (avvikelse ≤1 mm); annars kan detektionsfel uppstå. Gränslägesbrytare utlöses av mekanisk kontakt, vilket ger hög tillförlitlighet men långsam svarshastighet (≥10ms), vilket gör dem lämpliga för scenarier med krav på låga svarshastigheter (t.ex. skydd för utrustningens gränsläge). Fotoelektriska sensorer uppnår positionering genom att detektera blockeringssignalen från kolven eller skjutreglaget, som inte kräver kontakt med cylinderkroppen, vilket gör dem lämpliga för korrosiva eller högtemperaturmiljöer. Det är dock nödvändigt att säkerställa att det inte finns några starka ljusstörningar i detektionsområdet.
4. Hastighetskontroll: Matchande arbetsvillkorskrav
Cylinderhastigheten styrs huvudsakligen av luftintagsstrypning eller avgasstrypning, och tillämpningsscenarierna och justeringslogiken för dessa två metoder skiljer sig avsevärt:
Strypning av luftintag innebär att man installerar en trottelventil vid cylinderns luftintag för att kontrollera kolvstångens förlängnings- eller indragningshastighet genom att begränsa insugningsflödet. Denna metod har fördelen av enkel justering och lämpar sig för scenarier med låga krav på hastighetsstabilitet (t.ex. vanlig materialknuffning). Men när belastningen ändras, fluktuerar hastigheten avsevärt (fluktuationsområde upp till ±20%). Till exempel, när vikten på det skjutna arbetsstycket ökar från 10 kg till 20 kg, kan hastigheten minska från 150 mm/s till under 100 mm/s om luftintagsstrypning används, vilket påverkar produktionscykeln.
Avgasstrypning innebär att man installerar en gasspjällsventil vid cylinderns avgasport för att indirekt justera rörelsehastigheten genom att styra avgashastigheten. Eftersom avgasstrypningen upprätthåller ett visst mottryck inuti cylindern, dämpar den effektivt hastighetsfluktuationer orsakade av belastningsförändringar (fluktuationsområdet kan kontrolleras inom ±5%), vilket gör den mer lämplig för scenarier med höga krav på hastighetsstabilitet (t.ex. deluppriktning vid precisionsmontering). Under den faktiska justeringen måste man vara uppmärksam på avgasgasspjällventilens installationsposition: för dubbelverkande cylindrar bör spjällventiler installeras vid avgasportarna i både den stavlösa kammaren och stavkammaren för att oberoende justera förlängnings- och indragningshastigheterna.
Dessutom påverkas cylinderhastigheten också av lufttillförselflödet och rörledningens diameter. När rörledningens längd överstiger 10 m, bör rörledningens diameter ökas på lämpligt sätt (t.ex. från 8 mm till 10 mm) för att undvika hastighetsminskning på grund av otillräcklig flödeshastighet. Om ultrahöghastighetsrörelse (~1m/s) krävs, bör en magnetventil med stort flöde (håldiameter ≥15 mm) väljas, kombinerat med en kort rörledning (≤5m) för att minska gasflödesmotståndet.
5. Tillbehörsmatchning: Säkerställer smidig systemdrift
Det rationella valet av tillbehör påverkar direkt cylinderns driftsstabilitet och livslängd, och nyckeltillbehör som rörledningar, magnetventiler och kopplingar måste övervägas en efter en:
För rörledningar bör materialet väljas baserat på arbetstrycket och omgivningstemperaturen: Polyuretanrörledningar kan användas för normala temperaturer, lågtrycksscenarier (tryck ≤1MPa, temperatur -5℃ till 60℃) på grund av deras goda flexibilitet och låga vikt, vilket gör dem lämpliga för rörelsescenarier med frekventa böjningar (t.ex. robotar i änden). Nylonrörledningar bör användas för scenarier med medeltemperatur (temperatur -20 ℃ till 120 ℃) på grund av deras bättre åldringsbeständighet. Polytetrafluoretenrörledningar är lämpliga för korrosiva miljöer då de tål starka syror och alkalier. Rörledningens diameter måste matcha cylindergränssnittet; Vanliga cylindergränssnittsspecifikationer inkluderar G1/8, G1/4 och G3/8, motsvarande rörledningsdiametrar på 6 mm, 8 mm respektive 10 mm. Användning av en underdimensionerad rörledningsdiameter kommer att resultera i otillräcklig flödeshastighet och minskad cylinderhastighet.
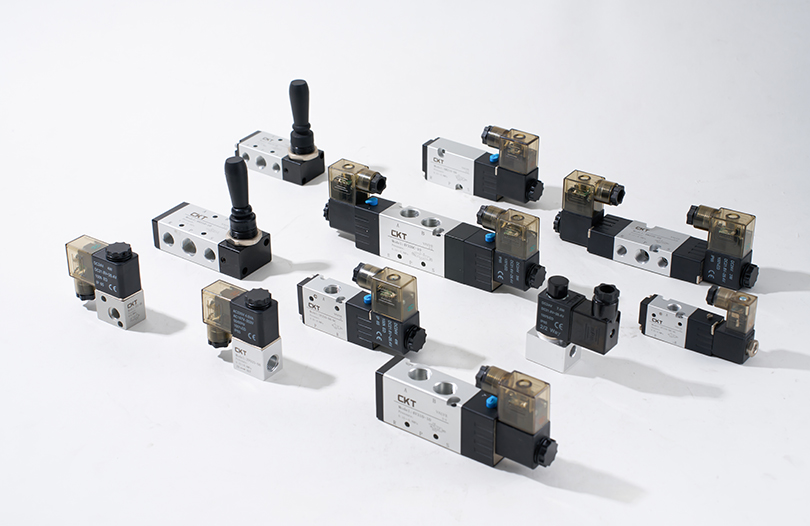
Magnetventiler är kärnkomponenter för att styra cylinderrörelser och bör väljas baserat på cylindertyp och rörelsekrav: Enkelverkande cylindrar kräver 2/3-vägs magnetventiler (kontrollerar luftintag och utblås), medan dubbelverkande cylindrar kräver 5/2-vägs magnetventiler (kontrollerar luftintag och utblås för både den stavlösa och stavkammaren). Spänningsspecifikationen för magnetventilen måste matcha utrustningens strömförsörjning (vanliga specifikationer inkluderar DC24V och AC220V), och svarstiden bör vara ≤10ms för att uppfylla kraven på högfrekvent rörelse. Dessutom, i dammiga eller fuktiga miljöer, bör magnetventiler med en skyddsnivå på IP65 eller högre väljas för att förhindra skador på interna komponenter.
Anslutningar används för att ansluta rörledningar till cylindrar och magnetventiler, och modeller som matchar rörledningens diameter och gränssnittsspecifikationer bör väljas: Snabbkopplingar möjliggör enkel installation och är lämpliga för scenarier som kräver frekvent demontering (t. Klämringskopplingar erbjuder bättre tätningsprestanda och är lämpliga för scenarier som kräver långsiktigt stabil drift (t.ex. produktionslinjeutrustning). I miljöer med stora vibrationer (t.ex. verktygsmaskiner) bör kopplingar med låsmuttrar användas för att förhindra lossning och läckage.
IV. Underhållstips: Hur förlänger man livslängden för pneumatiska cylindrar?
Vetenskapligt underhåll kan avsevärt förbättra cylinderns tillförlitlighet och minska förekomsten av fel. Kärnan ligger i fyra nyckelaspekter: lufttillförselrening, tätningsskydd, regelbunden inspektion och feldiagnos. Nedan följer detaljerade praktiska metoder:
1. Lufttillförselrening: Minska inre slitage
Fukt, olja och föroreningar i tryckluft är de främsta orsakerna till internt slitage av cylindrar och åldrande av tätningar. Ett trestegsreningssystem krävs för att uppnå effektiv filtrering:
Primärfiltrering (förfiltrering): Ett huvudledningsfilter installeras vid luftkompressorns utlopp med en filtreringsprecision på 5-10μm, huvudsakligen för att avlägsna stora partikelformiga föroreningar (t.ex. rost, damm) från luften och separera en del av det flytande vattnet och oljan. Dräneringsventilen bör öppnas regelbundet (var 1-2 vecka) för att dränera vatten. I miljöer med hög luftfuktighet (t.ex. regnperioder i södra regioner), bör dräneringsfrekvensen ökas (1-2 gånger per dag) för att förhindra vattenansamling inuti filtret.
Sekundär filtrering (precisionsfiltrering): Ett precisionsfilter är installerat i cylinderns lufttillförselkrets med en filtreringsprecision på 1-5μm för att ytterligare avlägsna fina föroreningar och oljedimma. Precisionsfiltrets filterelement bör bytas ut regelbundet (var 3-6 månad). I dammiga miljöer (t.ex. malmbearbetningsverkstäder) bör ersättningscykeln förkortas (var 1-2 månad). Vid byte bör lufttillförseln stängas av först, och trycket inuti filtret bör avlastas för att förhindra att föroreningar kommer in i nedströmskretsen.
Tertiär filtrering (behandling av oljedimma): För oljefria smörjcylindrar (används i viss utrustning för livsmedels- och läkemedelsindustrin) bör en oljedimmaavskiljare installeras efter precisionsfiltret med en filtreringsprecision på 0,01μm för att avlägsna spåroljedimma från luften, vilket säkerställer att oljeinnehållet i luften som kommer in i cylindern är 01mg/0mg.³1mg. Oljedimmaavskiljarens filterelement ska bytas ut var 6-12:e månad, och en differentialtrycksmätare ska användas för att övervaka filterelementets igensättningsstatus. Om differenstrycket överstiger 0,1 MPa måste filterelementet bytas ut omedelbart.
Dessutom bör tryckreduceringsventilens tryck vara stabilt justerat inom cylinderns nominella arbetstrycksområde (vanligtvis 0,4-0,6 MPa) för att undvika skador på tätningarna orsakade av övertrycksdrift. Om utrustningen är inaktiv under en längre tid (mer än 1 månad), bör lufttillförseln stängas av, och tryckluften inuti cylindern bör avlastas för att förhindra inre korrosion.
2. Tätningsskydd: Blockerar yttre faror
Tätningar är nyckelkomponenter för att förhindra gasläckage och säkerställa normal drift av cylindern. Riktade skyddsåtgärder bör vidtas baserat på tillämpningsscenariot:
Daglig inspektion: Ytan på cylinderns kolvstång bör inspekteras varje vecka för repor eller korrosion. Om rostfläckar eller repor upptäcks på kolvstångens yta, bör de försiktigt poleras med fint sandpapper (800-1000 grit) omedelbart, och sedan bör specialfett (t.ex. litiumbaserat fett) appliceras för att förhindra skador på tätningarna. Kontrollera samtidigt om det finns läckage vid anslutningen mellan cylinderändlocket och cylinderröret. Om läckage upptäcks, dra åt anslutningsbultarna (momentet måste överensstämma med cylindermanualens krav för att undvika deformation av cylindercylindern orsakad av överdragning). Om läckage fortfarande uppstår efter åtdragning, byt ut ändlockspackningen.
Byte av tätning: När cylindern har ökat läckage (över 10 ml/min), avsevärt minskad rörelsehastighet eller fastnat i kolvstången, bör tätningarna bytas ut omedelbart. Före byte bör cylindern demonteras och komponenter som cylindertrumman och kolven bör rengöras (rengörs med vattenfri etanol eller fotogen; frätande lösningsmedel bör undvikas). Vid byte bör tätningar som överensstämmer med originalmodellen väljas (uppmärksamhet bör ägnas åt materialmatchning, t.ex. fluorgummitätningar för högtemperaturscenarier), och en liten mängd fett bör appliceras på tätningsytan under installationen för att minska installationsmotståndet och undvika tätningsskador.
Dammskydd: I dammiga miljöer (t.ex. träbearbetningsverkstäder, cementbearbetningsanläggningar) bör ett dammskydd (t.ex. teleskopiskt dammskydd, vikbart dammskydd) installeras vid den utskjutande änden av cylinderns kolvstång för att förhindra att damm kommer in i cylindern. Dammskyddet bör inspekteras regelbundet (var 2-4 vecka); om skada upptäcks bör den bytas ut omedelbart för att förhindra att damm kommer in i cylinderröret genom kolvstången och förvärrar inre slitage.
3. Regelbunden inspektion: Felsökning i rätt tid
Regelbunden inspektion är ett viktigt medel för att förhindra cylinderfel. Månatliga, kvartalsvisa och årliga inspektionssystem bör upprättas, med tydliga inspektionspunkter och standarder:
Månatlig inspektion: Fokusera på att kontrollera cylinderns driftstatus, inklusive om rörelsen är jämn, om det finns onormalt ljud (t.ex. "väsande" läckageljud, "klackande" mekaniskt kollisionsljud) och om kolvstången rör sig smidigt (ingen stopp eller avböjning). Kontrollera samtidigt magnetomkopplarens detekteringsnoggrannhet genom att manuellt trycka på kolven och observera om magnetomkopplaren kan detektera kolvens position korrekt. Om detekteringsfel inträffar, justera installationspositionen för magnetomkopplaren eller byt ut omkopplaren.
Kvartalsvis inspektion: Demontera och inspektera cylinderns nyckelkomponenter, inklusive kolven, kolvstången och styrringen. Kontrollera om det finns slitage på kolvytan (kolven ska bytas ut om slitagemängden överstiger 0,1 mm), kolvstångens rakhetsfel (kolvstången ska kalibreras eller bytas ut om felet överstiger 0,1 mm/m) och slitaget på styrringen (styrringen ska bytas ut om spelrummet överstiger 0,2 mm). Kontrollera dessutom ytjämnheten hos cylinderrörets innervägg; om uppenbara repor eller rost upptäcks ska cylindertrumman repareras med slipverktyg eller bytas ut.
Årlig inspektion: Testa cylinderns övergripande prestanda, inklusive testning av dragkraft/dragkraft (mät den faktiska uteffekten med en dynamometer; om avvikelsen från det nominella värdet överstiger 10 %, undersök orsaken, såsom tätningsslitage eller otillräckligt lufttillförseltryck), läckagetestning (mät cylinderläckaget vid tätningens nominella livslängd), testa läckaget vid tätningsstandarden och byt ut det märkta livslängden; (simulera faktiska arbetsförhållanden och arbeta kontinuerligt i mer än 100 000 cykler för att observera om cylindern har fel). Dra samtidigt åt anslutningsbultarna och anslutningarna på cylindern helt för att förhindra att de lossnar på grund av långvariga vibrationer.
4. Feldiagnos: Snabb lokalisering och lösning
När en cylinder går sönder bör felsökning följa principen "extern först, intern andra; enkel första, komplex andra". Nedan följer vanliga fel och deras lösningar:
Fel 1: Cylindern rör sig långsamt eller inte alls
Möjliga orsaker: ① Otillräckligt lufttillförseltryck (felaktig justering av tryckreduceringsventilen eller fel på luftkompressorn); ② Blockerad eller underdimensionerad rörledning (rörledning blockerad av föroreningar eller rörledningsdiameter uppfyller inte kraven); ③ Fel på magnetventilen (utbränd spole eller ventilkärna som fastnar); ④ Åldrande tätningar (läckage orsakat av slitna kolvtätningar).
Lösningar: ① Kontrollera lufttillförseltrycket, justera tryckreduceringsventilen till märktrycket och reparera eller byt ut luftkompressorn om den misslyckas; ② Demontera rörledningen och blås ut den blockerade delen med tryckluft; byt ut rörledningen med en större diameter om rörledningens diameter är otillräcklig; ③ Kontrollera magnetventilens spolespänning, byt ut spolen om den är utbränd, och demontera och rengör ventilkärnan om den har fastnat; ④ Demontera cylindern och byt ut de åldrade tätningarna.
Fel 2: Kraftigt cylinderläckage
Möjliga orsaker: ① Skadad ändlockspackning (lösa bultar eller åldrande packning); ② Slitna kolvstångstätningar (repad kolvstångsyta eller åldrande tätningar); ③ Skadade cylinderrör och kolvtätningar (sliten kolv eller åldrande tätningar); ④ Lösa anslutningar (lossade anslutningar orsakade av vibrationer).
Lösningar: ① Dra åt ändlocksbultarna och byt ut packningen om den åldras; ② Reparera den repade kolvstångens yta och byt ut kolvstångens tätningar; ③ Byt ut kolven och kolvtätningarna; ④ Dra åt kontakterna och byt ut dem om de är skadade.
Fel 3: Onormalt ljud under cylinderdrift
Möjliga orsaker: ① Kolvstångsnedböjning (felaktig installation eller sliten styrring); ② Misslyckat buffertsystem (felaktig justering av buffertskruvar eller slitna buffertätningar); ③ Föroreningar inuti cylindertrumman (föroreningar som kommer in i cylindertrumman på grund av otillräcklig lufttillförselrening); ④ Solenoidventilens kommuteringspåverkan (snabb magnetventilsvarshastighet eller ingen buffertanordning).
Lösningar: ① Korrigera cylinderns installationsposition och byt ut den slitna styrringen; ② Justera om buffertskruvarna och byt ut buffertätningarna om de är slitna; ③ Rengör cylindertrumman och förbättra lufttillförselrening; ④ Installera en trottelventil vid magnetventilens utlopp för att minska gasflödet, eller välj en magnetventil med en buffertfunktion.
Fel 4: Detektering av magnetomkopplare
Möjliga orsaker: ① Felaktig monteringsposition för magnetomkopplaren (ej i linje med den magnetiska ringen på kolven); ② Magnetisk ringavmagnetisering (magnetisk ringmagnetisk styrka minskad på grund av högfrekvent start-stopp eller högtemperaturmiljö); ③ Fel på magnetomkopplaren (utbränd spole eller skada på komponenten); ④ Störningsfaktorer (starkt magnetfält eller högfrekvent utrustningsstörning i närheten).
Lösningar: ① Justera installationspositionen för den magnetiska omkopplaren för att säkerställa inriktning med magnetringen; ② Byt ut den avmagnetiserade magnetringen; ③ Byt ut magnetomkopplaren; ④ Håll dig borta från starka magnetfält eller högfrekvent utrustning, eller välj en antistörningsmagnetomkopplare.
V. Fördjupad analys av vanliga tillämpningsscenarier: praktiska lösningar baserade på arbetsförhållanden
Användningen av pneumatiska cylindrar i olika industrier kräver optimerad design baserad på specifika arbetsförhållanden. Val, installation, idrifttagning och parameterinställningar för cylindrar varierar avsevärt mellan scenarierna. Nedan finns en sammanfattande tabell över kärnapplikationsparametrar för fyra typiska industrier, följt av detaljerade praktiska lösningar:
| Industrifält | Kärnkrav | Rekommenderad cylindertyp | Krav på nyckelparameter | Installation & Underhåll |
| Elektronisk tillverkning | Hög precision Låg vibration | Miniatyrstyrda, renrumscylindrar | Borrning 12-25 mm, Upprepningsnoggrannhet ±0,02 mm, Renlighet ISO Klass 5 | Installera: Laserparallellitetskalibrering (≤0,01 mm/m), PTFE-rör Underhåll: Månatlig ytrengöring, kvartalsvis tätningskontroll |
| Biltillverkning | Hög belastning Lång livslängd | Kraftig rotary med kuggstång | Borrning 80-125 mm, vridmoment ≥50N·m, styrka ≥800MPa | Installera: Anslutning av pluggstift (spel ≤0,03 mm), förstärkta styrningar Underhåll: Stångsmörjning per skift, buffertrengöring varje vecka |
| Matförpackningar | Enkel rengöring utan föroreningar | Rostfritt stål, anti-stick belagd | Kropp SUS316L, Ra ≤0,8μm, FDA-tätningar | Installera: Bort från produktvägen, slangar av livsmedelskvalitet (kvartalsvis utbyte) Underhåll: Månatligt mikrobiellt test, halvårskontroll av överensstämmelse |
| Logistik & Lager | Hög hastighet Hög tillförlitlighet | Snabba, tunna cylindrar | Håldiameter 32-63 mm, hastighet 30-50 cykler/min, utmattningsmotstånd ≥1 miljon cykler | Installera: Flytleder (±3°), Snabbavgasventiler Underhåll: Månatlig linjeslitagekontroll, kvartalsvis timingoptimering |
1. Elektronisk tillverkningsindustri: Exakt kontroll för scenarier för precisionsmontering
I precisionsscenarier som svetsning av mobiltelefonmoderkort och chipförpackning måste cylindrar uppnå mikronnivåpositionering och stabil rörelse, med kärnkraven för "hög precision, låg vibration":
Urvalsanpassning: Prioritera styrda miniatyrcylindrar (t.ex. håldiameter 12 mm-25 mm) med en dubbelstyraxelstruktur, och uppnå en repeterad positioneringsnoggrannhet på ±0,02 mm för att undvika positioneringsavvikelser orsakade av excentriska belastningar i enaxlade cylindrar. För spånhantering bör renrumsspecifika cylindrar (ISO klass 5 eller högre) med beläggningar med låga partiklar väljas för att förhindra dammkontamination av spånstift.
Installation och driftsättning: Använd ett laserinriktningsverktyg under installationen för att kalibrera parallelliteten mellan cylinderaxeln och arbetsbänken (fel ≤0,01 mm/m) för att undvika sidokrafter som skadar precisionskomponenterna. PTFE-rörledningar (innerdiameter 4 mm-6 mm) bör användas för att minska inverkan av luftflödespulsering på rörelsestabiliteten; Under tiden bör en precisionstryckregulator (noggrannhet ±0,005 MPa) installeras vid cylinderns luftintag för att stabilisera arbetstrycket vid 0,3-0,4 MPa, vilket förhindrar svetsavvikelser orsakade av tryckfluktuationer.
Parameteroptimering: Använd avgasstrypning för hastighetskontroll, justera hastigheten till 30-50 mm/s via en mikrogasventil och matcha med flexibla buffertkuddar (hårdhet 50-60 Shore A) för att undvika spånförskjutning orsakad av slag vid slutet av slaget. Vid svetsstationer kan en trycksensor installeras i änden av cylinderns kolvstång för att övervaka kontakttrycket i realtid (vanligtvis styrs till 5-10N), och systemet kommer att stängas av omedelbart om trycket är onormalt för att skydda spånet från tryckskador.
2. Biltillverkningsindustrin: stabilitetssäkring för scenarier för hantering av tung last
I scenarier som svetsning av fordonskarosser och montering av chassi, måste cylindrar tåla tunga belastningar (50-200 kg) och fungera ofta, med kärnkraven "hög belastning lång livslängd":
Urvalsanpassning: Välj kraftiga cylindrar (håldiameter 80mm-125mm) med kolvstänger gjorda av 45# stål med kromplätering (pläteringstjocklek 20-30μm) och en tryckhållfasthet på ≥800MPa för att undvika att kolvstången böjs under långvarig tung belastning. För växling av karossen (t.ex. 90° vändning och hantering), bör kuggstångscylindrar (vridmoment ≥50N·m) matchas med elektromagnetiska bromsar för att förhindra att kroppen glider när strömmen är avstängd.
Installation & idrifttagning: Installationsfästen bör svetsas av Q235 stålplåtar med en tjocklek på ≥10 mm för att säkerställa belastningshållfasthet; anslutningen mellan cylindern och fästet ska använda stiftbultar (passningsspel ≤0,03 mm) för att undvika rörelseavvikelser orsakade av lösa bultar. I chassitransportörer bör stavlösa cylindrar vara utrustade med förstärkta styrskenor (lastbärande kapacitet ≥300 kg), och gränsblock bör installeras i båda ändarna av styrskenorna för att förhindra att skjutreglaget slår mot ändlocket på grund av överrörelse.
Underhållsoptimering: Kontrollera smörjstatusen för kolvstångens yta varje skift (8 timmar), applicera högtemperaturfett (temperaturmotstånd -30℃ till 150℃) för att minska slitaget; demontera cylinderändlocket varje vecka för att rengöra föroreningar i buffertkammaren och byt ut åldrande buffertätningar (vanligtvis polyuretan) för att undvika stötskador orsakade av buffertfel.
3. Livsmedelsförpackningsindustrin: Överensstämmelsedesign för hygieniska scenarier
I scenarier som matfyllning och försegling av förpackningar måste cylindrar uppfylla hygienstandarder (t.ex. FDA-certifiering), med kärnkraven för "föroreningsfri enkel rengöring":
Urvalsanpassning: Välj cylindrar i rostfritt stål (cylindercylindermaterial SUS316L) med en polerad yta (råhet Ra ≤0,8μm) för att förhindra vidhäftning av matrester; tätningar bör vara gjorda av livsmedelsklassat fluorgummi (enligt FDA 21 CFR Part 177) för att förhindra utsläpp av skadliga ämnen. För såsfyllning bör anti-stick-belagda cylindrar (t.ex. teflonbeläggning) väljas för att minska såsrester.
Installation & idrifttagning: Cylindrar bör installeras på avstånd från mattransportvägar för att förhindra matkontamination av läckt tryckluft; Rörledningar bör använda silikonrör av livsmedelskvalitet (innerdiameter 8 mm-10 mm), som byts ut kvartalsvis för att förhindra partikelutsläpp på grund av åldrande. Vid tankstationer bör snabbkopplingar användas för anslutningen mellan cylindern och påfyllningsventilen för att underlätta demontering och rengöring; efter varje rengöring bör tryckluft användas för att torka cylinderns insida för att förhindra rost orsakad av kvarvarande fukt.
Överensstämmelsetestning: Utför mikrobiell testning på cylinderytan varje månad (totalt bakterieantal ≤10CFU/cm²); om testet misslyckas, blötlägg och rengör med desinfektionsmedel av livsmedelskvalitet (t.ex. natriumhypokloritlösning), skölj sedan med rent vatten. Anförtro en tredjepartsorganisation att genomföra testning av materialöverensstämmelse halvårsvis för att säkerställa överensstämmelse med standarder för material i kontakt med livsmedel.
4. Logistik- och lagerindustri: Effektiv drift för sortering och hantering av scenarier
I scenarier som expresssortering och hyllstapling måste cylindrar uppnå högfrekvent rörelse (30-50 cykler per minut), med kärnkraven för "höghastighet och hög tillförlitlighet":
Urvalsanpassning: Välj höghastighetscylindrar (håldiameter 32 mm-63 mm) med kolvar gjorda av lätt aluminiumlegering (densitet 2,7 g/cm³) för att minska tröghetskraften; Tätningar bör vara gjorda av lågfriktionspolyuretan (friktionskoefficient ≤0,1) för att säkerställa smidig drift under högfrekvent rörelse. För sortering av transportörer bör tunna cylindrar (höjd ≤40 mm) väljas för att spara installationsutrymme, och snabba avgasventiler bör anpassas för att minska avgastiden med 50 % och förbättra rörelsehastigheten.
Installation & idrifttagning: Anslutningen mellan cylindern och sorteringsmekanismen bör använda flytande leder för att kompensera för installationsfel (tillåta ±3° vinkelavvikelse) och undvika fastklämning orsakad av sidokrafter; Rörledningar bör använda högtryckspolyuretanrör (arbetstryck ≤1,2 MPa) med utmattningsmotstånd på ≥1 miljon cykler för att förhindra brott på grund av högfrekvent böjning. Vid staplingsstationer bör positionssensorer (svarstid ≤1ms) installeras på cylindern för att återkoppla kolvens position i realtid och interagera med staplarens kontrollsystem för att säkerställa exakt stapling.
Effektivitetsoptimering: Optimera cylinderrörelsesekvensen genom PLC-programmering. Till exempel, i sorteringsscenarier, öppna cylinderns luftintag 0,1 sekunder i förväg för att minska rörelsefördröjningen; installera samtidigt ljuddämpargasventiler vid cylinderns avgasport för att säkerställa hastigheten samtidigt som ljudet kontrolleras under 70dB, i enlighet med verkstadens bullerstandarder.
VI. Nödfelsökningsfärdigheter: Praktiska metoder för snabb återhämtning av produktionen
Plötsliga cylinderfel under produktionen kan orsaka produktionsstopp. Att bemästra färdigheter i nödfelsökning kan avsevärt förkorta tiden för feldiagnostik och felreparation. Nedan finns en tabell som sammanfattar vanliga fel och motsvarande lösningar, följt av detaljerade operationer:
| Typ av fel | Vanliga orsaker | Akuta hanteringsåtgärder | Uppföljande behandlingsrekommendationer | Försiktighetsåtgärder |
| Luftportsläckage | Lösa kopplingar, skadade rörledningar | Dra åt kopplingarna (15-20N·m) och linda med teflon tejp; skär skadade rörledningar och anslut igen | Byt ut åldrade rörledningar, kontrollera regelbundet tätheten | Teflontejp lindad i samma riktning som gängrotation, rörledningsinföringsdjup ≥10 mm |
| Ändlocksläckage | Lösa bultar, skadade tätningar | Dra åt bultarna diagonalt, lägg till tunna kopparplåtar; applicera högtemperaturtätningsmedel (härdar på 30 minuter) | Byt ut tätningar, kontrollera slitaget på cylindertätningens spår | Tätningsmedel måste vara högtemperaturbeständigt, ingen lufttillförsel före härdning |
| Kolvstångsstörning | Slitna styrringar, böjda styraxlar | Applicera litiumbaserat fett och tryck upprepade gånger; räta ut styraxlarna något (≤0,1 mm per gång) | Byt styrringar, byt ut styraxlar om de är kraftigt böjda | Applicera jämn kraft under uträtning, undvik överbelastningsskador på komponenterna |
| Kolvstickning | Föroreningar i cylindertrumman, deformerade tätningar | Torka av cylindercylindern med vattenfri etanol, vänd tillfälligt tätningar för användning | Rengör cylinderröret noggrant, byt ut deformerade tätningar | Undvik frätande lösningsmedel, torka ordentligt efter rengöring |
| Lufttillförselavbrott | Luftkompressorfel, blockerade rörledningar | Byt till reservluftkompressor, använd luft på flaska för tillfällig tillförsel; omvända reningsrörledningar | Reparera luftkompressorer, byt ut blockerade rörledningar | Lufttryck på flaska justerat till 0,5 MPa, töm bort från personal |
| Magnetventilfel | Fast ventilkärna, brända spolar | Rengör ventilkärnan, ersätt med reservmagnetventil; styrning via manuell luftventil | Reparera magnetventilspolar, rengör regelbundet ventilkärnor | Dedikerad personalövervakning under manuell kontroll, undvik felaktig användning |
| Fel på magnetbrytaren | Magnetisk ringavmagnetisering, switchfel | Fäst starka magnetiska ark, installera mekaniska proppar; PLC fördröjningskontroll | Byt ut magnetiska ringar och brytare, kalibrera detekteringspositioner | Fördröjningstid anpassad till verklig rörelsehastighet, undvik överkörning |
1. Plötsliga läckagefel: Tillfällig tätning och snabbt byte
När cylindrar upplever luftportsläckage (t.ex. lösa beslag) eller ändlocksläckage (t.ex. skadade tätningar), om delar inte kan bytas ut omedelbart på grund av produktionsbegränsningar, kan tillfälliga åtgärder vidtas för att återuppta produktionen:
Luftportsläckage Nödläge: Om kopplingar är lösa, dra åt dem med en skiftnyckel (vridmoment enligt manualen, vanligtvis 15-20N·m). Om läckaget kvarstår efter åtdragning, linda in teflontejp (3-5 varv, i samma riktning som gängrotationen) och dra åt igen. Om rörledningar är skadade, använd snabbkopplingar för att skära av den skadade sektionen och återanslut rörledningen (säkerställ insättningsdjup ≥10 mm) för att tillfälligt återställa lufttillförseln; byta ut hela rörledningen under produktionsuppehåll.
Ändlocksläckage Nödläge: Om ändlocksbultarna är lösa, använd en momentnyckel för att dra åt dem i diagonal sekvens (momentavvikelse ≤5%). Om läckaget kvarstår, placera en tunn kopparplåt (tjocklek 0,1-0,2 mm) mellan ändlocket och cylindercylindern för att förbättra tätningen. Om tätningarna är skadade och inga reservdelar finns tillgängliga, applicera högtemperaturtätningsmedel (t.ex. silikontätningsmedel) i tätningsspåret och återuppta användningen tillfälligt efter att tätningsmedlet har härdat (cirka 30 minuter); byt ut tätningarna omedelbart under produktionsuppehåll.
2. Rörelsestörningsfel: Tillfällig smörjning och föroreningsrengöring
När cylindrar upplever att kolvstången fastnar (t.ex. slitna styrringar) eller kolven fastnar (t.ex. föroreningar i cylindercylindern), kan tillfällig behandling återställa rörelsen och undvika långvarig driftstopp i produktionslinjen:
Kolvstångsstörning Nödläge: Stäng först av lufttillförseln och tryck på kolvstången manuellt. Om betydande motstånd känns, applicera en liten mängd smörjfett (t.ex. litiumbaserat fett) på kolvstångens yta och tryck på kolvstången upprepade gånger (10-20 gånger) för att smörja styrringarna. Om stopp kvarstår, kontrollera om styraxeln är böjd; Om den är lätt böjd, använd ett riktningsverktyg för att räta ut den långsamt (≤0,1 mm per justering) för att tillfälligt återställa rörelsen, och byt ut styraxeln senare.
Pistongstickning Nödsituation: Stäng av lufttillförseln, demontera cylinderändlocket och inspektera cylinderns innervägg med en ficklampa. Om föroreningar (t.ex. metallspån) hittas, torka av innerväggen med en mjuk trasa doppad i vattenfri etanol (undvik att repa cylindertrumman). Kontrollera samtidigt om kolvtätningarna är skadade; om tätningarna är deformerade kan de vändas tillfälligt (endast för nödsituationer; långvarig användning kräver utbyte), sätt sedan ihop cylindern igen för att återuppta produktionen tillfälligt.
3. No-Motion Faults: Snabb diagnos och alternativa lösningar
När cylindrar inte kan röra sig helt (t.ex. magnetventilfel eller lufttillförselavbrott), lokalisera snabbt felpunkten. Om omedelbar reparation inte är möjlig kan alternativa lösningar användas för att upprätthålla produktionen:
Lufttillförselavbrott Nödläge: Kontrollera om luftkompressorn är avstängd. Om luftkompressorn misslyckas, byt till en reservluftkompressor (om tillgänglig) eller använd tryckluft på flaska (tryck justerat till 0,5 MPa) för tillfällig tillförsel. Om rörledningar är blockerade, spola rörledningen i motsatt riktning (från cylinderänden till magnetventilens ände) med tryckluft för att rensa blockeringen och återställa luftflödet.
Magnetventilfel Nödfall: Ta isär magnetventilen och kontrollera om ventilkärnan har fastnat. Om den fastnar, rengör ventilkärnan med vattenfri etanol (undvik frätande lösningsmedel); om ventilen fortfarande går sönder efter ominstallation, ersätt den tillfälligt med en reservmagnetventil (säkerställ konsekvent spänning och håldiameter). Om ingen reservmagnetventil finns tillgänglig, för dubbelverkande cylindrar, manövrera manuellt en luftventil (t.ex. kulventil) för att styra luftintag och utblås, och bibehålla tillfälligt grundrörelsen tills felet är åtgärdat.
4. Magnetisk strömbrytare Nödläge: Tillfällig upptäckt och alternativ positionering
När magnetiska omkopplare misslyckas med att upptäcka kolvens position (t.ex. magnetisk ringavmagnetisering eller switchfel), kan tillfälliga detekteringsmetoder användas för att säkerställa produktionssäkerhet:
Magnetisk ringavmagnetiseringsnödsituation: Fäst en stark magnetisk skiva (t.ex. neodym-järn-bor magnetisk plåt) till den position som motsvarar kolven för att förbättra magnetfältets styrka och tillfälligt återställa detekteringsfunktionen för magnetomkopplaren. Om magnetskivan är ineffektiv, installera ett mekaniskt stopper vid slutet av cylinderslaget och utlös en gränslägesbrytare via stoppet för att ersätta den magnetiska strömbrytaren för positionsdetektering, vilket undviker kolvens överslag.
Brytarfel Nödläge: Byt ut mot en reservmagnetisk brytare (säkerställ konsekvent modell). Om ingen reservbrytare är tillgänglig, ställ in fördröjningskontroll via PLC-programmet (ställ in fördröjningar baserat på cylinderrörelsetid, t.ex. 1 sekund för förlängning, 0,8 sekunder för indragning) för att tillfälligt ersätta positionsdetektering. Ordna samtidigt personal som övervakar på plats för att förhindra skador på utrustningen orsakade av onormala rörelser.
VII. Vanliga missuppfattningar vid installation och driftsättning av pneumatiska cylindrar: risker och metoder för undvikande
Felaktig användning under cylinderinstallation och idrifttagning kan leda till förkortad livslängd, frekventa driftsfel och till och med säkerhetsrisker för utrustningen. Nedan finns sex vanliga missuppfattningar, analyserade med praktiska fall för att belysa faror, och praktiska lösningar för undvikande tillhandahålls:
1. Ignorera koaxialiteten under installationen, forcerad inriktning orsakar excentrisk belastningsskada
Vanlig missuppfattning: Under cylinderinstallation är koaxialiteten mellan kolvstången och lasten inte kalibrerad; cylindern fixeras direkt med bultar, eller på grund av otillräcklig precision hos utrustningsfästet avviker cylinderaxeln från lastens rörelseriktning (över 0,5 mm/m). Till exempel, i en elektronikfabrik orsakade svetsavvikelsen för fästet ett koaxialitetsfel på 1,2 mm/m under installationen av en spånhanteringscylinder. Efter 1 veckas drift var kolvstången avsevärt böjd, och tätningarna var slitna och läckte.
Faroanalys: Koaxialitetsavvikelse får cylindern att bära sidokrafter, vilket ökar friktionen mellan kolvstången och styrringen. Tätningarna komprimeras ojämnt, vilket leder till en 3-5 gånger ökning av läckaget jämfört med normala förhållanden. I svåra fall kan kolvstången böjas och cylinderröret kan repas, vilket minskar livslängden till 1/3 av den normala nivån.
Undvikande metoder:
Före installation, använd en laserkoaxialitetsdetektor för att kalibrera cylinderaxeln och belastningens rörelseriktning, vilket säkerställer en avvikelse ≤0,1 mm/m. Om utrustningsfästets precision är otillräcklig, lägg till justeringsshims (tjocklek 0,1-0,5 mm) mellan cylindern och fästet, och finjustera gradvis tills koaxialen.
För cylindrar med lång slaglängd (~500 mm), installera ett styrlager i änden av kolvstången för att fördela sidokrafter. Om lasten har en liten svängning, välj en monteringsmetod för tapp med sfäriska lager, som tillåter en vinkelkompensation på ±5°.
2. Slumpmässigt urval av rörledningar, felaktiga diametrar som påverkar rörelseprestanda
Vanlig missuppfattning: Det antas att rörledningar endast tjänar lufttillförsel, så rörledningar med underdimensionerade diametrar eller olämpliga material väljs slumpmässigt. Till exempel ersatte en fabrik för bildelar 10 mm rörledningen i en cylinder med 80 mm håldiameter med en 6 mm, vilket resulterade i att cylinderförlängningshastigheten sjönk från 200 mm/s till 80 mm/s, vilket inte klarade produktionscykeln. En annan fabrik använde vanliga polyuretanrörledningar i en miljö med hög temperatur (150 ℃), och rörledningarna mjuknade och gick sönder efter 3 timmar, vilket orsakade lufttillförselavbrott.
Faroanalys: Underdimensionerade rörledningsdiametrar leder till otillräckligt luftflöde, vilket minskar cylinderns rörelsehastighet (för varje 1 mm minskning av diametern minskar hastigheten med cirka 20%-30%). Samtidigt ökar det luftflödesmotståndet, ökar tryckskillnaden mellan cylinderns två ändar och orsakar rörelsestopp. Olämpliga material påskyndar rörledningens åldrande och bristning, och kan till och med släppa ut skadliga ämnen för att förorena miljön (t.ex. släpper vanliga gummirörledningar ut mjukgörare i livsmedelsverkstäder).
Undvikande metoder:
Bestäm rörledningsdiametern baserat på cylinderhålets diameter och kraven på rörelsehastighet, med hänvisning till formeln: Rörledningsdiameter (mm) ≈ Cylinderhålsdiameter (mm) × 0,12 (t.ex. en 80 mm håldiameter motsvarar en 10 mm rörledningsdiameter). Om hög hastighet krävs (~300 mm/s) kan diametern ökas på lämpligt sätt (t.ex. använder en cylinder med 80 mm håldiameter en 12 mm rörledning).
Välj rörledningsmaterial enligt omgivningstemperaturen: Polyuretanrörledningar för normal temperatur (-10 ℃ till 60 ℃), nylonrörledningar för medeltemperatur (-20 ℃ till 120 ℃), polytetrafluoretenrörledningar för hög temperatur (-30 ℃ till 200 ℃) och korrugerade rör i rostfritt stål.
3. Blindtrycksjustering, övertrycksdrift eller otillräckligt tryck
Vanlig missuppfattning: Under driftsättning justeras lufttillförseltrycket över cylinderns nominella tryck (t.ex. justeras från nominellt 0,6 MPa till 0,8 MPa) i jakten på rörelsehastighet; eller trycket sänks under 0,2 MPa för "energibesparing", vilket resulterar i oförmåga att trycka på lasten. Till exempel justerade en logistiksorteringslinje cylindertrycket till 0,9 MPa, och efter 1 månad upptäcktes plastisk deformation av cylindercylinderns innervägg, med tätningarna helt misslyckade. En annan fabrik minskade trycket till 0,15 MPa, vilket gjorde att cylindern inte kunde pressa en 20 kg last, och sorteraren stängdes av ofta.
Faroanalys: Övertrycksdrift gör att cylinderns inre tryck överskrider konstruktionens lagergräns, vilket leder till cylindercylinderexpansion och deformation, skada på ändlockstätningens spår och en kraftig ökning av läckaget. Samtidigt bär kolvstången överdriven dragkraft; om lasten sitter fast är kolvstången benägen att gå sönder. Otillräckligt tryck resulterar i att cylinderns utgående kraft inte uppfyller belastningskraven, vilket orsakar rörelsestagnation eller till och med "krypning" (ojämn hastighet), vilket påverkar produktionsnoggrannheten.
Undvikande metoder:
Före driftsättning, se cylindermanualen för att bekräfta det nominella arbetstrycksintervallet (vanligtvis 0,4-0,6 MPa), och ställ in trycket till 80%-90% av det nominella värdet via en precisionstryckregulator (t.ex. ställ in 0,5MPa för en nominell 0,6MPa). Detta säkerställer tillräcklig utgående kraft samtidigt som man undviker övertrycksskador.
Om tryckjustering krävs ska det kombineras med lastberäkning: Bestäm det lägsta effektiva trycket (det lägsta trycket som kan pressa lasten och säkerställa stabil rörelse) genom faktiska tester, och lägg till en 10%-15% marginal baserat på detta för att ställa in det slutliga trycket. Till exempel, om det lägsta effektiva trycket för att trycka en horisontell last på 20 kg testas till att vara 0,3 MPa, sätts sluttrycket till 0,33-0,35 MPa.
4. Felaktig buffertjustering, slag i slutet av slag eller överdriven buffert
Vanlig missuppfattning: Under buffertjustering är antingen buffertskruven helt stängd (ingen buffring) eller åtdragen till maximalt (överdriven buffring). Till exempel stängde en elektronikfabrik av bufferten när en spånmonteringscylinder togs i drift, vilket resulterade i en slagkraft vid slutet av slaget på 50N på kolvstången, och spån spricker ofta. En annan fabrik stramade åt bufferten maximalt, vilket förlängde cylinderförlängningstiden från 0,5 sekunder till 2 sekunder, vilket påverkade monteringseffektiviteten.
Faroanalys: Ingen buffring gör att cylindern träffar ändlocket med hög hastighet i slutet av slaget, med en slagkraft 5-8 gånger högre än normalt. Detta skadar inte bara interna komponenter (t.ex. buffertätningar, ändlock) utan överför också vibrationer till utrustningens kropp, vilket påverkar noggrannheten hos omgivande precisionskomponenter (t.ex. sensorer, servomotorer). Överdriven buffring blockerar luftutsläpp från buffertkammaren, vilket avsevärt minskar cylinderns rörelsehastighet och orsakar till och med "stagnation", vilket förhindrar fullbordandet av den avsedda rörelsen.
Undvikande metoder:
Under den första justeringen, dra åt buffertskruven maximalt och lossa den sedan 1,5-2 varv; vid denna tidpunkt är buffertkraften måttlig. Tryck sedan på kolvstången manuellt för att känna slaget vid slutet av slaget. Om stöten är uppenbar, dra åt buffertskruven gradvis (1/4 varv varje gång) tills stöten försvinner och rörelsen är jämn.
För höghastighetscylindrar (hastighet >500 mm/s) eller tunga cylindrar (belastning >100 kg), bör en extern hydraulisk stötdämpare användas. Genom att justera stötdämparens dämpningsknopp kan cylinderhastigheten vid slutet av slaget reduceras från 500 mm/s till under 50 mm/s, och slagkraften kan styras inom 10N.
5. Magnetomkopplare Installationspositionsavvikelse, detekteringsfel
Vanlig missuppfattning: Vid installation av magnetomkopplare bedöms positionen endast av blotta ögat utan justering enligt det faktiska kolvslaget, eller så överstiger gapet med cylinderväggen 5 mm. Till exempel installerade en förpackningsfabrik magnetbrytaren i mitten av cylinderslaget, men den faktiska kolven kunde inte nå det läget på grund av belastningsmotstånd, vilket resulterade i att omkopplaren aldrig fick någon signal. En annan fabrik hade ett gap på 8 mm under installationen, och omkopplaren upplevde ofta "falsk upptäckt" (utlöste en signal när det inte fanns någon kolv).
Faroanalys: Magnetisk strömbrytares positionsavvikelse förhindrar noggrann detektering av cylinderrörelse, och utrustningens kontrollsystem kan inte avgöra om cylindern är på plats. Detta kan leda till "felfunktion" (t.ex. flytta arbetsstycket utan att klämma fast det) eller "avstängning" (cylindern är på plats men omkopplaren misslyckas med att upptäcka det), vilket minskar produktionseffektiviteten med mer än 30 %. För stora luckor minskar magnetfältstyrkan som tas emot av omkopplaren, vilket sänker detekteringskänsligheten och resulterar i en falsk detekteringsfrekvens på upp till 20 %, vilket allvarligt påverkar utrustningens stabilitet.
Undvikande metoder:
Före installation, tryck kolven manuellt till det läge som behöver detekteras (t.ex. förlängningsände, indragningsände), markera motsvarande position på cylinderns yttervägg, montera sedan magnetomkopplaren tätt mot det markerade läget, och säkerställ ett gap på ≤1 mm mellan omkopplaren och cylinderväggen.
Utför ett dynamiskt test efter installationen: Kör cylindern kontinuerligt i 100 cykler och observera om omkopplaren utlöses korrekt varje gång. Om saknad detektering inträffar, finjustera omkopplarens läge (rör sig 0,5 mm varje gång) tills detekteringen är stabil. Om saknad detektering fortfarande inträffar, kontrollera om kolvens magnetiska ring är avmagnetiserad och byt ut den vid behov.
6. Hoppa över tryckhållningstest efter driftsättning, ignorering av potentiellt läckage
Vanlig missuppfattning: Efter idrifttagning av cylindern tas cylindern i bruk så länge som rörelsen är normal och inget tryckhållningstest utförs, vilket resulterar i oupptäckt potentiellt läckage. Till exempel utförde inte en läkemedelsfabrik något tryckhållningstest efter att ha tagit en påfyllningscylinder i drift; efter 3 dagar upptäcktes ett lätt läckage av ändlocket och tryckluft blandades in i det flytande läkemedlet, vilket gjorde att hela satsen av produkter skrotades. En annan fabrik hade dolt läckage i en stavlös cylinder, vilket förbrukade 20 % mer tryckluft inom 1 månad och ökade energikostnaderna.
Faroanalys: Potentiellt läckage (läckage <5mL/min) är svårt att upptäcka under en kort period, men långvarig drift slösar på lufttillförseln (varje läckande cylinder förbrukar cirka 500m³ tryckluft årligen). Samtidigt förorenar det miljön (t.ex. läckt luft i livsmedels- och läkemedelsindustrin förorenar produkter). Om läckaget uppstår nära elektriska komponenter kan det också orsaka elektriska kortslutningar och säkerhetsolyckor.
Undvikande metoder:
Efter idrifttagning, utför ett tryckhållningstest: Stäng cylinderns luftinloppsventil, håll det interna trycket vid 80 % av det nominella trycket, applicera tvålvatten på alla förseglade delar av cylindern (ändlock, luftportar, kopplingar) och observera i 10 minuter. Om inga bubblor uppstår finns det inget läckage; om bubblor uppstår, markera läckagepositionen och reparera den.
För cylindrar i nyckelpositioner (t.ex. aseptisk fyllning, precisionsmontering) bör ett tryckhållningstest utföras varje månad; för cylindrar i ordinarie positioner bör testet utföras kvartalsvis. Upprätta testposter för att snabbt identifiera och hantera potentiella läckageproblem.