

Vad är en dubbelverkande cylinder och varför den dominerar industriell automation
En dubbelverkande cylinder — även kallad dubbelverkande luftcylinder — är ett pneumatiskt eller hydrauliskt manöverdon som använder trycksatt vätska eller tryckluft för att driva kolven i både utskjutnings- och indragningsriktningar. Till skillnad från en enkelverkande design som förlitar sig på en fjäder eller gravitation för att återföra kolven, levererar en dubbelverkande cylinder kraftfull, kontrollerad kraft för båda slagen. Detta gör det till det dominerande valet av ställdon inom tillverkning, förpackning, robotteknik och automation över hela världen.
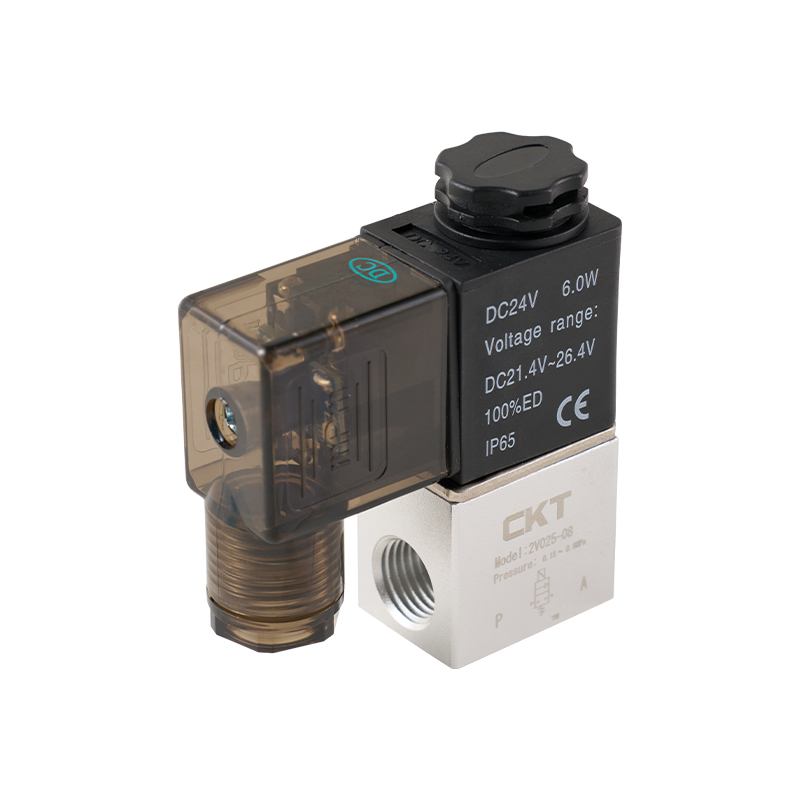
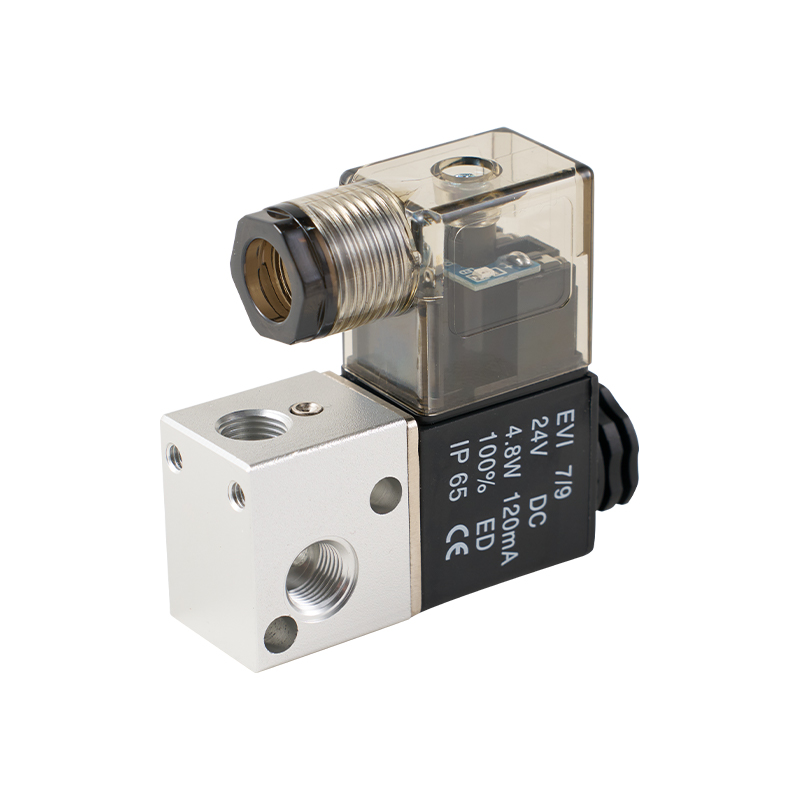
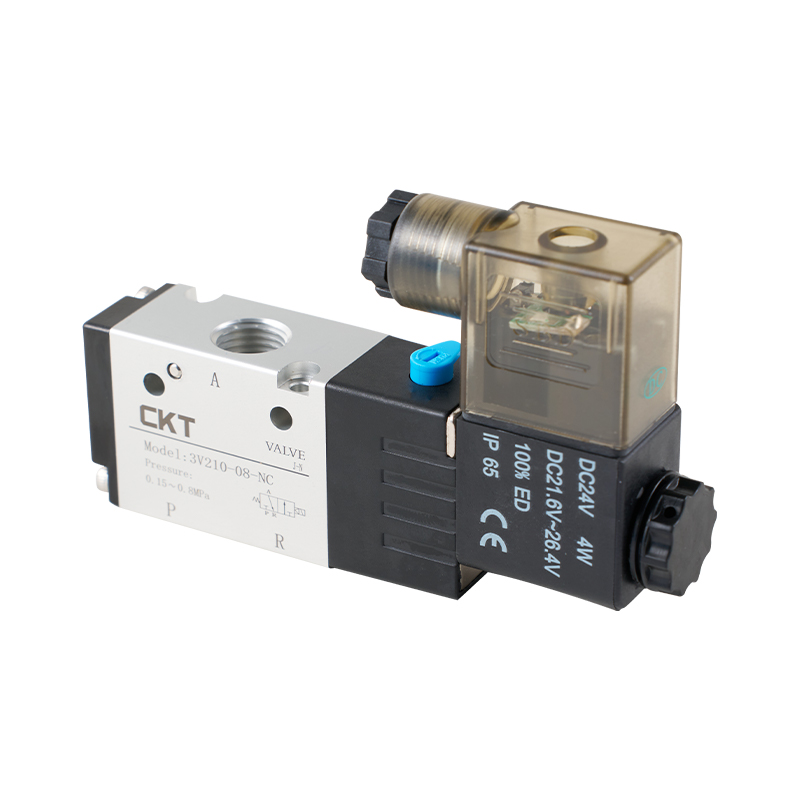
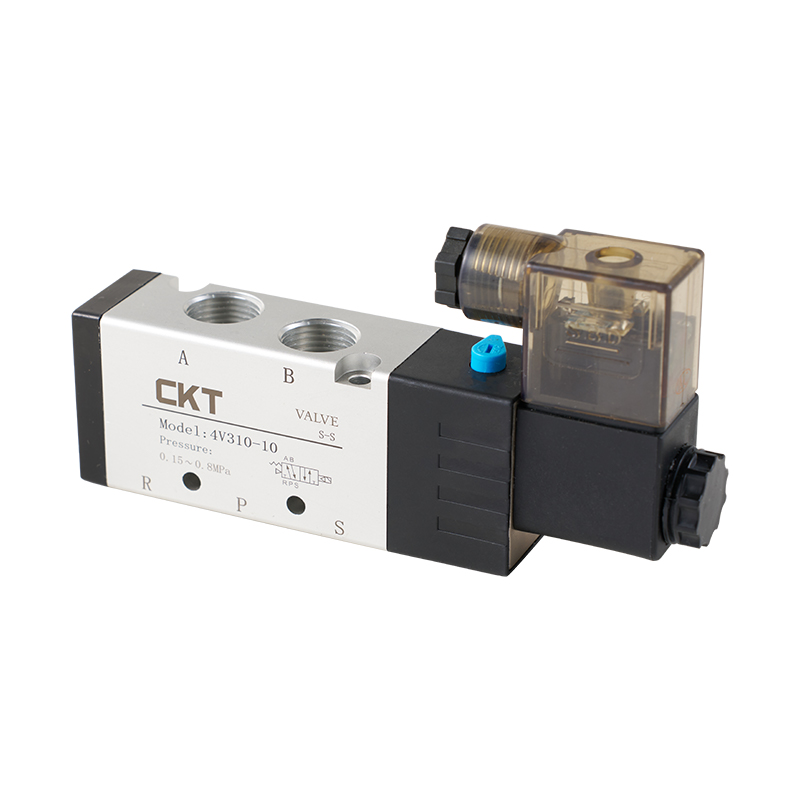
Grundprincipen är enkel: två portar sitter vid motsatta ändar av cylinderröret. När tryckluft kommer in i port A, trycker den kolven framåt (förlängningstakt), medan luft släpps ut genom port B. För att dras tillbaka växlar lufttillförseln — tryckluft kommer in i port B, driver kolven bakåt, och luft går ut genom port A. En riktningsventil, vanligtvis en 5/2 eller 4/2 magnetventil, växlar till dessa luftflödesvägar. Resultatet är en jämn, repeterbar, dubbelriktad linjär rörelse som en fjäder-returcylinder helt enkelt inte kan matcha i hastighet, precision eller konsistens.
Dubbelverkande luftcylindrar står för majoriteten av de pneumatiska ställdon som installeras på moderna produktionslinjer , och när du väl förstår mekaniken bakom dem blir orsaken uppenbar. Den här guiden täcker allt som ingenjörer och underhållsteam behöver: arbetsprinciper, komponentanatomi, kraftberäkningar, nyckelvarianter, jämförande data mot enkelverkande cylindrar, urvalskriterier och bästa praxis för underhåll.
Hur en dubbelverkande luftcylinder fungerar: The Full Stroke Sequence
Det är viktigt att förstå slagsekvensen för en dubbelverkande luftcylinder innan du anger en för någon applikation. Driftcykeln har fyra igenkännliga steg som upprepas för varje arbetscykel.
Steg 1 — Viloposition
I vila sitter kolven inuti cylinderröret med stången helt indragen. Båda portarna är stängda eller ventilerade till atmosfären beroende på ventilkonfigurationen. Inget lufttryck verkar på någon sida av kolven. Tätningar på kolven och stången förhindrar luftläckage när systemet är trycksatt i endera riktningen.
Steg 2 — Extension Stroke
Tryckluft kommer in genom den bakre kammarporten (lockände / Port A). Lufttrycket verkar över hela kolvens hålarea och genererar en utåtriktad tryckkraft. Kammaren på stavsidan töms samtidigt ut genom port B. Kolven och stången går framåt tills stången når fullt slag eller kommer i kontakt med ett mekaniskt stopp. Detta är arbetsslaget i de flesta applikationer - skjuta, klämma, pressa eller placera en last.
Steg 3 — Full Extension Hold
Vid full utdragning bibehålls matningstrycket för att hålla kolven i position. Dämpningsanordningar - luftkuddar inbyggda i ändlocken - släpper ut resterande luft för att bromsa kolven precis innan den träffar ändlocket, vilket dramatiskt minskar stöten och förlänger cylinderns livslängd. Slut-av-slagssensorer eller närhetsbrytare (magnetiska kolvtyper) signalerar till styrsystemet att cylindern har nått läge.
Steg 4 — Retraktionsslag
Riktningsventilen växlar, ansluter tryckluft till port B (stavände) och släpper ut port A. Eftersom stången upptar en del av hålytan på stavsidan är den effektiva kraftytan mindre – vilket innebär att indragningskraften är något mindre än utdragningskraften vid samma matningstryck. Men indragningshastigheten är faktiskt snabbare än förlängningshastigheten av samma anledning: samma volymetriska luftflöde fyller en mindre kammare, så att kolven rör sig snabbare. Efter indragningsslaget återgår cylindern till steg 1 och cykeln upprepas.
Denna enkla fyrstegssekvens är det som gör en dubbelverkande cylinder så kraftfull i högcykelapplikationer. Det finns inget beroende av en fjäder - vars kraft försämras med utmattning - och inget beroende av gravitation eller extern belastning för att återföra kolven. Styrsystemet dikterar varje rörelse med precision.
Nyckelkomponenter i en dubbelverkande cylinder
En dubbelverkande luftcylinder kan verka bedrägligt enkel från utsidan, men dess prestanda beror på att varje inre komponent fungerar korrekt. Här är en uppdelning av de kritiska delarna:
Cylinderpipa (rör)
Pipan är cylinderns huvudkropp. Det är oftast tillverkat av aluminiumlegering (vanligt i pneumatiska cylindrar för viktbesparing), rostfritt stål (för korrosiva miljöer) eller kolstål (för hydrauliska cylindrar under högt tryck). Den inre hålytan är precisionsslipad till en fin finish för att minimera friktionen och säkerställa att tätningarna bibehåller korrekt kontakt under hela slaget. Borrningsdiametrar för standard pneumatiska cylindrar sträcker sig vanligtvis från 8 mm till 320 mm, med vissa specialdesigner som överskrider detta intervall.
Kolv
Kolven är det glidande elementet som delar cylindern i två tryckkammare. Den är försedd med kolvtätningar (vanligtvis NBR- eller polyuretan-O-ringar och skåltätningar) som upprätthåller tryckskillnaden mellan de två sidorna samtidigt som friktionen minimeras. Många moderna dubbelverkande cylinderkolvar har en inbyggd magnetring, vilket gör det möjligt för externa magnetiska närhetsbrytare att upptäcka kolvens position utan att penetrera cylinderväggen - en nyckelfunktion för automationsåterkopplingssystem.
Kolv Rod
Kolvstången överför den linjära kraft som genereras av kolven till den externa belastningen. Hårdkromplätering är standardytbehandlingen för pneumatiska stänger — den ger korrosionsbeständighet och en lågfriktionsyta för stångtätningen att köra mot. Stångdiametrar väljs utifrån den tryck- och dragbelastning som de måste hantera utan att bucklas. För cylindrar med lång slaglängd är stångdiametern ofta överdimensionerad i förhållande till kolvhålet för att förhindra buckling under sidobelastningar.
Ändlock (huvud- och lockkåpor)
Två ändhylsor förseglar cylindern i varje ände. Stångsidans lock (huvudkåpan) innehåller stångtätningen och torkartätningen som förhindrar luftläckage längs staven och håller externa föroreningar borta från cylindern. Kåpan på kåpan (blinda änden) tätar den motsatta änden. Båda ändlocken innehåller inlopps-/utloppsportarna. Ändkapslar av pressgjutna aluminium kan minska den totala vikten av en dubbelverkande cylinder med cirka 50 % jämfört med traditionella bearbetade stålversioner, enligt specifikationer från stora ISO-cylindertillverkare.
Sälar
Tätningar är de mest underhållskänsliga komponenterna i alla luftcylindrar. En typisk dubbelverkande luftcylinder använder: kolvtätningar (för att innehålla luft mellan kamrarna), stångtätningar (för att förhindra att luft läcker ut längs stången), torkartätningar (för att skrapa bort föroreningar från stavytan när den dras in) och statiska O-ringstätningar vid portar och ändlockets motverkande ytor. Materialval — NBR för allmänt bruk, FKM (Viton) för hög temperatur eller kemikalieexponering, PTFE för låg friktion — påverkar avsevärt både prestanda och livslängd.
Luftkuddar
I slutet av varje slag kommer ett kuddspjut eller hylsa på kolvstången in i en kuddficka i gaveln och fångar en liten volym luft. Den instängda luften komprimerar och bromsar kolven innan den kommer i kontakt med ändlocket. Justerbara nålventiler på ändlocket gör att kuddens läckningshastighet kan justeras för olika belastningar och hastigheter. Väljusterad dämpning kan förlänga cylinderlivslängden med en storleksordning i höghastighetsapplikationer med tung belastning.
Portar och beslag
Standard pneumatiska cylindrar följer ISO 15552 eller ISO 6432 (UNITOP/compact series) gängspecifikationer för portar — vanligtvis M5, G 1/8, G 1/4, G 3/8 eller G 1/2 beroende på hålstorlek och flödeskrav. Underdimensionerade portar i förhållande till hålstorleken är en av de vanligaste orsakerna till trög dubbelverkande cylinderprestanda i fält, eftersom de begränsar flödet av komprimerad luft in och ut ur kamrarna.
Kraft- och hastighetsberäkningar för dubbelverkande luftcylindrar
Korrekt dimensionering av en dubbelverkande cylinder kräver beräkning av både dragkraft och cylinderhastighet. Att få dessa siffror rätt i designstadiet förhindrar överdimensionering (slöseri med luft och pengar) och underdimensionering (cylindern stannar under belastning eller cyklar för långsamt).
Förlängningskraft
Den teoretiska skjutkraften för en dubbelverkande luftcylinder beräknas som:
F_extend = P × A_bore = P × (π/4) × D²
Där P är matningstrycket (i Pa eller bar), är D hålets diameter (i meter eller mm). För en cylinder med 63 mm hål som arbetar vid 6 bar (0,6 MPa), är den teoretiska töjkraften cirka 1 870 N (cirka 190 kgf). I praktiken tillämpas en friktionsavdragsfaktor på 5–10 % för att komma fram till den användbara tryckkraften. Lägg alltid till en säkerhetsmarginal på minst 25–30 % utöver den erforderliga lastkraften vid val av hålstorlek.
Indragningskraft
Indragningskraften är alltid mindre än förlängningskraften eftersom kolvstången upptar en del av hålområdet på stavsidan:
F_retract = P × (A_boring − A_rod) = P × (π/4) × (D² − d²)
Där d är stavens diameter. För samma 63 mm hålcylinder med en 20 mm stång, sjunker indragningskraften till cirka 1 682 N vid 6 bar — cirka 10 % mindre än förlängningskraften. Denna asymmetri måste beaktas när indragningsslaget måste lyfta eller arbeta mot en last istället för att bara återvända fritt.
Kolv Speed
Cylinderhastigheten styrs av det volymetriska luftflödet in i den aktiva kammaren. Standard pneumatiska dubbelverkande cylinderdriftshastigheter sträcker sig från 50 mm/s till 1 000 mm/s, med kontrollerade hastigheter med flödeskontrollventiler typiskt inställda mellan 100–500 mm/s för de flesta industriella monterings- och klämapplikationer. Tillämpningar med mycket hög hastighet — såsom pneumatiska pressar i förpackningslinjer — kan nå 1,5–2 m/s, vilket är anledningen till att korrekt änddämpning är avgörande vid dessa hastigheter.
| Håldiameter (mm) | Teoretisk förlängningskraft (N) | Användbar kraft vid 90 % effektivitet (N) | Typisk stångdiameter (mm) |
|---|---|---|---|
| 25 | 295 | 265 | 10 |
| 40 | 754 | 679 | 16 |
| 63 | 1 870 | 1,683 | 20 |
| 100 | 4,712 | 4,241 | 32 |
| 160 | 12 064 | 10 858 | 50 |
Typer av dubbelverkande cylindrar: Att välja rätt variant
Alla dubbelverkande cylindrar är inte likadana. Det finns flera designvarianter för att hantera olika krav på rörelsekontroll, utrymmesbegränsningar och belastningsförhållanden.
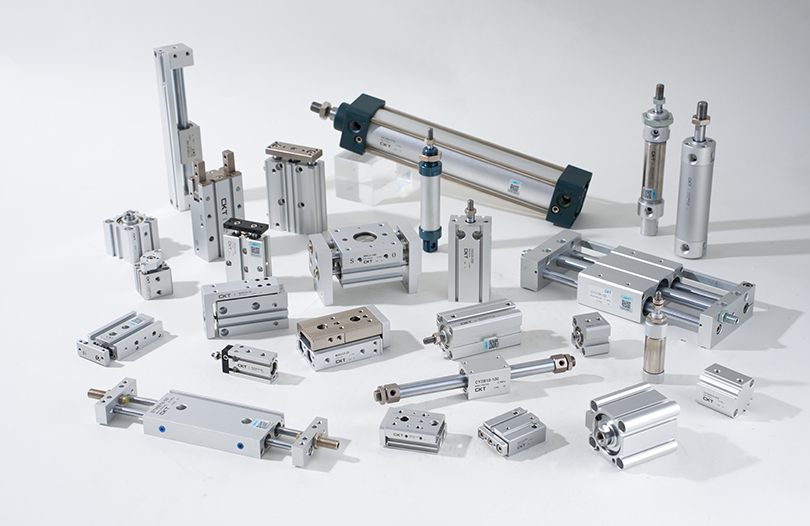
Standard enkelstavs dubbelverkande luftcylinder
Detta är den mest använda typen - en enda kolvstång som sträcker sig från ena änden av pipan. Den är kompatibel med ISO 15552 (tidigare ISO 6431) standarder för medelhöga applikationer, med hålstorlekar från 32 mm till 320 mm och slaglängder vanligtvis upp till 2 000 mm. Den asymmetriska kraftkarakteristiken (högre töjkraft än indragningskraft) passar de flesta tryck-och-retur-applikationer i monteringslinjer, klämfixturer och transportörsystem.
Dubbelstav dubbelverkande cylinder
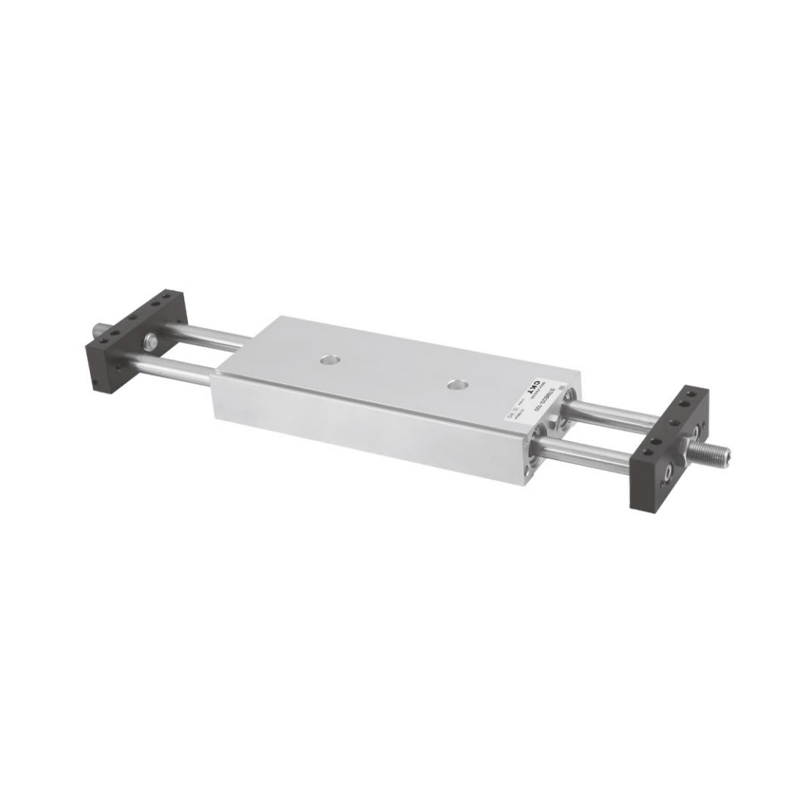
En dubbelstång dubbelverkande cylinder har kolvstänger som sträcker sig från cylinderns båda ändar. Eftersom stavens tvärsnittsarea är lika på båda sidor av kolven, är töjnings- och indragningskrafterna identiska. Detta är viktigt i applikationer där synkroniserad tryck och drag med lika kraft krävs. Dubbelstångsvarianter används också när arbete måste utföras samtidigt i båda ändar av slaget - till exempel för att driva två parallella verktygsfixturer från ett enda ställdon. Ändskydd av pressgjuten aluminium på dubbelstavskonstruktioner kan minska den totala vikten med cirka 50 % jämfört med gjutjärnsekvivalenter vid samma hålstorlek.
Kompakt/kortslags dubbelverkande cylinder (ISO 21287)
Kompakta cylindrar följer ISO 21287-standarderna. De är designade för täta installationskuvert där en fullängds ISO 15552 cylinder inte skulle passa. Hålstorlekar sträcker sig från 20 mm till 100 mm med slaglängder vanligtvis från 10 mm till 80 mm. Trots sitt lilla fotavtryck levererar de full dubbelverkande dubbelriktad kontroll, vilket gör dem populära i PCB-hanteringsutrustning, små monteringsjiggar och automatisering av elektroniktillverkning.
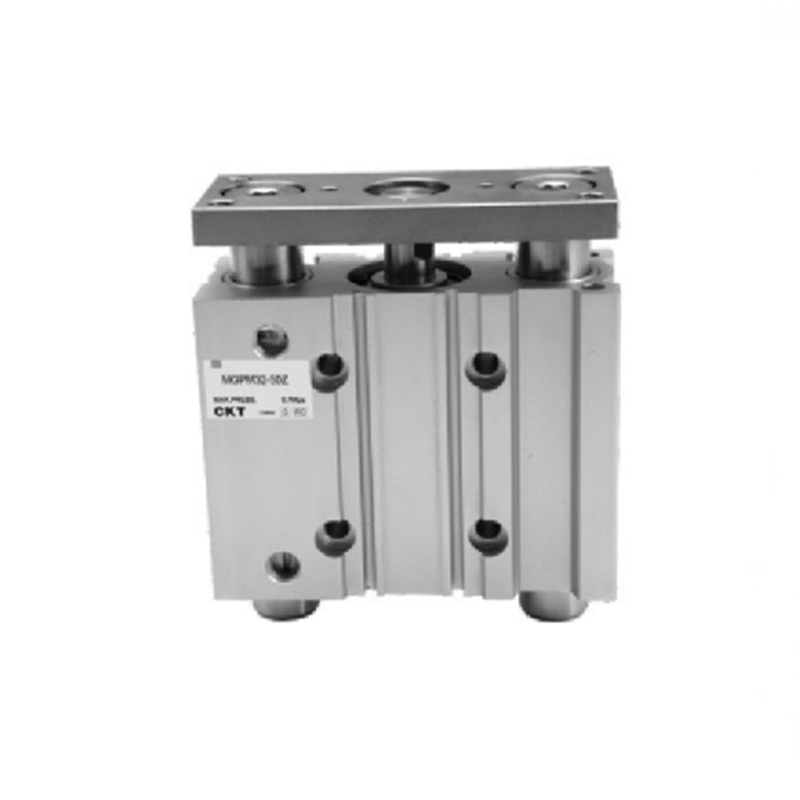
Styrd (Dual-Rod) Dubbelverkande Cylinder
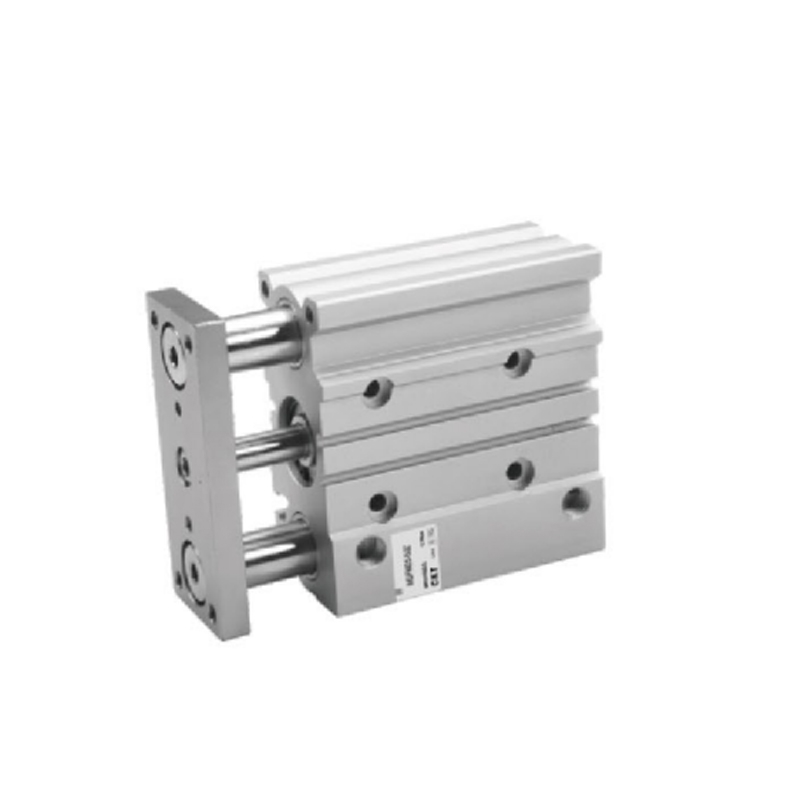
En styrd dubbelverkande luftcylinder använder två parallella styrstänger anslutna till en okplatta vid stångänden. Detta eliminerar stångrotation och minskar dramatiskt sidobelastningsavböjningen jämfört med en standard enstavscylinder. När en applikation involverar sidokrafter eller momentbelastningar – såsom en robotgriparm, en vertikal lyftfixtur eller en verktygsplatta som måste förbli exakt parallell – förhindrar en styrd cylinder kolven från att glida ur axeln. Bronsbussningar eller linjära kullager i styrstångshusen bestämmer lastkapacitet och livslängd; bronsbussningar hanterar tyngre sidobelastningar medan kullagertyper ger lägre friktion vid höga cykelhastigheter.
Stånglös dubbelverkande cylinder
I en stånglös dubbelverkande cylinder driver kolven en extern vagn längs cylinderkroppen istället för att trycka ut en stång från ena änden. Frånvaron av en utskjutande stång innebär att den totala installationslängden är lika med slaglängden snarare än dubbelt slaglängden som med en konventionell stångcylinder. Magnetiskt kopplade eller mekaniskt kopplade stavlösa cylindrar är tillgängliga, med den kopplade typen som hanterar betydligt högre sidobelastningar. Slaglängder på upp till 5 000 mm eller mer är möjliga, vilket gör stavlösa dubbelverkande cylindrar till standardvalet för långväga materialhantering, portalslider och linjära överföringssystem.
Roterande dubbelverkande cylinder
Roterande ställdon använder den dubbelverkande principen för att producera vinklad (roterande) utgående rörelse snarare än linjär rörelse. Roterande dubbelverkande luftcylindrar av lamelltyp och kuggstångstyp kan producera 90°, 180° eller 270° rotation i båda riktningarna, med vridmoment som styrs av lufttrycket och skovel/kolvarea. Dessa används ofta i ventilmanövrering, roterande indexeringsbord och robotiska handledsleder.
Dubbelverkande cylinder vs enkelverkande cylinder: en praktisk jämförelse
Valet mellan en dubbelverkande cylinder och en enkelverkande cylinder är ett av de vanligaste besluten inom design av pneumatiska system. Båda använder tryckluft som energikälla, men deras prestanda skiljer sig markant över flera dimensioner.
| Parameter | Dubbelverkande cylinder | Enkelverkande cylinder |
|---|---|---|
| Returmekanism | Tryckluft | Fjäder, gravitation eller last |
| Antal portar | 2 | 1 |
| Kraft åt båda hållen | Ja (fullt lufttryck åt båda hållen) | Nej (returkraften är fjäderbegränsad) |
| Cykelhastighet | Snabbare (luft driver båda slagen) | Långsammare returslag |
| Slaglängdsflexibilitet | Hög (långa slag möjliga) | Begränsat (fjäderutrymme minskar användbar slaglängd) |
| Tvinga konsistens över livet | Konsekvent (lufttryckskontrollerat) | Försämras (vårtrötthet över tid) |
| Ventilens komplexitet | 4/2 eller 5/2 riktningsventil krävs | Enklare 3/2 ventil tillräckligt |
| Initial kostnad | Högre (cylinder mer komplex ventil) | Lägre |
| Långsiktig underhållskostnad | Lägre (no spring to replace) | Högre (fjädrar kräver periodiskt utbyte) |
| Bästa applikationspassform | Högcykel, dubbelriktad, precisionsautomation | Lågcykel, enkelriktade uppgifter |
En ofta förbisedd punkt: enkelverkande cylindrar förbrukar mindre tryckluft per cykel eftersom returslaget använder lagrad fjäderenergi snarare än tryckluft. Men fjäderns motverkande kraft under förlängning minskar användbar dragkraft , och när fjädern tröttnar ut genom tiotusentals cykler försämras både returkraft och precision. En dubbelverkande cylinder bibehåller konsekvent prestanda oavsett antal cykler – vilket gör den till den mer kostnadseffektiva lösningen över en flerårig driftshorisont för alla applikationer som kör mer än ett skift per dag.
Industriella tillämpningar av dubbelverkande luftcylindrar
Dubbelverkande cylindrar förekommer i praktiskt taget alla sektorer av modern tillverkning och bearbetning. Följande är de största applikationsområdena, tillsammans med specifika användningsfall som illustrerar varför dubbelriktad luftdriven aktivering är den föredragna lösningen.
Automatiserade monterings- och produktionslinjer
På höghastighetsmonteringslinjer driver dubbelverkande luftcylindrar tryck-och-drag-rörelsen hos plocka-och-place-enheter, delarmatare, escapements och överföringsslider. Cykelhastigheter på 60 till 120 slag per minut är vanliga, och den exakta, repeterbara rörelsen hos en dubbelverkande luftcylinder säkerställer konsekvent positionering av delarna vid varje cykel. En enstaka felinställning orsakad av en inkonsekvent fjäderretur – som sker med slitna enkelverkande cylindrar – kan resultera i kasserade sammansättningar och kostsamma stillestånd.
Förpacknings- och tryckmaskiner
Uppsättning av lådor, klaffvikning, försegling och rulljustering i förpackningslinjer är alla beroende av dubbelverkande cylindrar. Den dubbelriktade styrningen tillåter en enda cylinder att både öppna och stänga en lucka, istället för att behöva två separata ställdon. I tryckmaskiner måste justeringscylindrar för rullgap leverera lika kraft i både press- och släppriktningen - ett krav som endast en dubbelverkande design konsekvent kan uppfylla.
Fastspänning, pressning och fixturhållning
Verktygsmaskiner, svetsjiggar och presspassningsstationer använder dubbelverkande luftcylindrar för att applicera konsekvent spännkraft och sedan frigöra arbetsstycket under positiv pneumatisk kontroll. En fjäderreturklämma kan misslyckas att släppa om fjädern är försvagad eller om mottryck på stavsidan hindrar fjädern från att övervinna belastningen. En dubbelverkande cylinder applicerar positiv frigöringskraft från lufttillförseln, vilket eliminerar detta felläge helt.
Avlednings- och sorteringssystem för transportörer
Avledningsgrindar, påskjutararmar och stopp/kör-utrymningar på transportband måste cykla snabbt och förutsägbart i båda riktningarna. Dubbelverkande luftcylindrar hanterar dessa applikationer i hastigheter som fjäderreturcylindrar inte kan upprätthålla tillförlitligt. I ett sorteringssystem som till exempel hanterar 200 paket per timme, kan varje avledningscylinder cykla 3–4 gånger per minut – över 6 000 cykler per dag. Konsekvent prestanda vid dessa cykler kräver den hållbara, icke-nedbrytande rörelsen av en dubbelverkande design.
Robotik och end-of-arm-verktyg
Samarbetsrobotar och industriella robotarmar använder ofta kompakta dubbelverkande cylindrar i sina ändverktyg för att öppna/stänga gripare, verktygsbytesmekanismer och handledsled. Den lätta aluminiumkroppen på kompaktcylindrarna enligt ISO 21287 är avgörande inom robotteknik, där varje gram av armänden minskar nyttolastkapaciteten. En kompakt dubbelverkande luftcylinder med 25 mm hål kan väga under 100 g samtidigt som den levererar över 265 N dragkraft vid 6 bar – ett utmärkt kraft-till-vikt-förhållande för robotapplikationer.
Tung industri: schakt- och anläggningsmaskiner
Medan pneumatiska dubbelverkande cylindrar dominerar inom lätt till medelstor industriell automation, är hydrauliska dubbelverkande cylindrar ryggraden i tunga maskiner. Grävmaskinens bom- och skoparmar, bulldozerblad, kranstödben och styrsystem är alla beroende av hydrauliska dubbelverkande cylindrar för att leverera de massiva dubbelriktade krafter som krävs. En hydraulisk dubbelverkande cylinder med ett 160 mm hål som arbetar vid 250 bar kan generera över 500 kN förlängningskraft - långt över kapaciteten hos någon pneumatisk cylinder vid typiska industriella lufttryck.
Hur man väljer rätt dubbelverkande cylinder för din applikation
Att välja en dubbelverkande luftcylinder kräver att man systematiskt arbetar igenom flera parametrar. Att hoppa över något av dessa steg leder till antingen en underdimensionerad cylinder som stannar under belastning eller en överdimensionerad cylinder som slösar bort tryckluft och ökar kostnaderna.
- Definiera nödvändig kraft: Beräkna lasten som ska flyttas, inklusive dess vikt, eventuella friktionskrafter och eventuella motverkande krafter såsom fjädrar eller verktygsmotstånd. Lägg till en säkerhetsmarginal på 25–30 % för att nå den minsta erforderliga tryckkraften. Använd detta värde för att beräkna den minsta hålstorleken vid ditt tillgängliga matningstryck.
- Bestäm slaglängden: Mät avståndet som lasten måste färdas. Lägg till spelrum för eventuella monteringsfästen eller stångkopplingar. För slag som är längre än cirka 10× hålets diameter, verifiera att stången inte kommer att bucklas under tryckbelastningen med hjälp av Eulers kolumnbucklingsformel eller tillverkarens slagdiagram.
- Ställ in driftshastighet: Definiera önskad cykeltid. Beräkna det lägsta luftflöde som behövs för att fylla den större kammaren (lock-änden) inom den tillgängliga förlängningstiden. Dimensionera matningsrören, kopplingarna och flödeskontrollventilerna för att leverera denna flödeshastighet utan att skapa för stort tryckfall.
- Välj monteringsstil: ISO-standardmonteringssätt inkluderar fot (FA), fläns (FB/FF), tapp (TC/TB) och gaffel (CA/CB). Fästet måste stödja cylinderns vikt och reaktionskrafter utan att inducera böjmoment på stången. Gaffel- och tappfästen tillåter cylindern att svänga och är att föredra när lastvägen har vinkelvariation.
- Bedöm miljöförhållanden: Standardcylindrar med NBR-tätningar arbetar från -10°C till 80°C. Rostfritt stålrör och FKM-tätningsvarianter täcker −20°C till 150°C och motstår många kemikalier. Nedtvättade miljöer kräver rostfri konstruktion och förseglade stångändar för att förhindra att vatten tränger in.
- Verifiera ISO-efterlevnad: För industriella miljöer där utbytbarhet och säkerhetsstandarder är viktiga, bekräfta att den dubbelverkande cylindern uppfyller ISO 15552 (standard), ISO 21287 (kompakt) eller ISO 6432 (miniatyr) beroende på vad som är lämpligt. ISO-kompatibla cylindrar från olika tillverkare kan bytas ut utan att modifiera konsoler, rörledningar eller styrventiler.
- Välj lägesavkänningsmetod: Magnetiska kolvcylindrar tillåter externt monterade reed-, Hall-effekt- eller solid-state-närhetsbrytare för att upptäcka slutet av slaget utan att penetrera cylinderväggen. Detta är standardlösningen för integration med PLC:er och automationsstyrenheter. Bekräfta att strömbrytarens monteringsspår (T-spår, C-spår eller band) matchar din föredragna sensor.
Underhåll bästa praxis för dubbelverkande luftcylindrar
En väl underhållen dubbelverkande cylinder kan leverera tiotals miljoner cykler innan den kräver tätningsbyte. Följande underhållspraxis gör att cylindrarna fungerar tillförlitligt mellan planerade serviceintervaller.
Luftkvalitet: Den viktigaste faktorn
Förorenad tryckluft är den främsta orsaken till för tidigt tätningsslitage och cylinderfel. Lufttillförseln till alla dubbelverkande luftcylindrar måste filtreras, torkas och i vissa fall smörjas. En standard FRL-enhet (Filter-Regulator-Lubricator) installerad uppströms om varje ventilö eller cylinderbank filtrerar partiklar till 5–25 mikron, reducerar fukt, reglerar tillförseltrycket till rätt arbetsvärde (vanligtvis 4–8 bar), och lägger till oljedimsmörjning för cylindrar som inte är specificerade som osmorda. Många moderna dubbelverkande luftcylindrar använder försmorda tätningar och kräver ingen oljedimma - kontrollera tillverkarens specifikation innan du lägger till smörjning till en icke-smörjcylinder, eftersom det kan orsaka tätningssvullnad.
Visuell inspektionsintervall
Inspektera varje dubbelverkande cylinder var 500 000:e cykel eller var tredje månad (beroende på vilket som inträffar först) för följande tecken på slitage:
- Luftläckage längs kolvstången (indikerar på sliten stångtätning eller skadad torkartätning)
- Luftläckage vid portkopplingar (indikerar på lösa kopplingar eller skadade port O-ringar)
- Synliga skåror eller gropar på den exponerade stavytan (nötande föroreningar i lufttillförseln eller skadad torkare)
- Trög drift eller reducerad hastighet (begränsad flödesväg, överdrivet mottryck eller tätningsfriktion från svullna tätningar)
- Överdrivet stötljud vid slutet av slaget (dämpande nålventiler behöver justeras om)
Byte av tätning
De flesta större tillverkare tillhandahåller cylindertätningssatser som innehåller alla tätningar som behövs för en fullständig översyn - kolvtätningar, stångtätningar, torkartätningar och port O-ringar. Vid byte av tätningar i en dubbelverkande cylinder, byt alltid ut hela uppsättningen istället för enskilda tätningar, eftersom ojämnt tätningsslitage orsakar differentiell friktion som bidrar till uppriktningsproblem. Smörj lätt nya tätningar med rent fett som är kompatibelt med tätningsmaterialet före installation. Återmontera ändlocken enligt tillverkarens vridmomentspecifikation för att undvika överkomprimering av statiska O-ringar, vilket kan orsaka att tätningar pressas ut under tryck.
Inspektion av spö och fat
När cylindern är demonterad för tätningsbyte, inspektera stången för ytskador. Mindre korrosionsgropar eller skåror djupare än 0,1 mm är tillräckliga för att förstöra en ny stångtätning inom en kort serviceperiod. En stav med ytskada bör pläteras om med hårdkrom eller bytas ut istället för att återmonteras med nya tätningar. På liknande sätt bör hålet i cylindercylindern inspekteras för skåror; en hålmåttsmätning kan kvantifiera slitage och avgöra om pipan ligger inom tillverkarens servicegräns.
Kuddejustering efter service
Efter eventuellt byte av tätning eller ominstallation av en dubbelverkande luftcylinder, justera om ändkuddens nålventiler med cylindern igång med fullt arbetstryck. Börja med nålventilen helt öppen (minsta dämpning) och stäng den gradvis medan du observerar beteendet vid slutet av slaget. Den korrekta inställningen ger en jämn retardation utan hörbar stöt i någon av ändarna av slaget. För hårt åtdragna dämpningsventiler fördröjer cykeltiden i onödan; underåtdragna ventiler tillåter kolvstötar som påskyndar slitaget på ändlocket och tätningarna.
Vanliga problem med dubbelverkande cylindrar och hur man åtgärdar dem
Även välskötta dubbelverkande luftcylindrar stöter på problem med tiden. Att upptäcka dessa problem tidigt förhindrar att misslyckanden leder till större systemproblem.
Cylindern kan inte dras ut eller dras in
Kontrollera först riktningsventilen. Bekräfta att ventilen tar emot sin manöversignal (elektrisk signal för magnetventiler, pilotluft för pneumatiska pilotventiler). Verifiera att ventilen växlar genom att lyssna efter ett hörbart klick eller kontrollera flödet vid avgasporten. Om ventilen fungerar men cylindern inte rör sig, kontrollera matningstrycket vid cylinderporten - en tryckmätare installerad vid porten identifierar snabbt om problemet är uppströms (försörjningsbortfall) eller internt i cylindern (fast kolv, skadad tätning som gör att båda kamrarna utjämnar trycket).
Cylindern rör sig långsamt eller tappar hastighet mitt i slaget
Långsam drift beror oftast på underdimensionerade rörledningar eller kopplingar, en delvis stängd flödeskontrollventil eller förorenad luft som orsakar tätningssvällning och ökad friktion. Kontrollera varje potentiell begränsning i ordning från kompressorn och utåt. En jämförelse av tryckmätaren — matningstryck uppströms kontra dynamiskt tryck vid porten under rörelse — avslöjar om tryckfall inträffar i matningskretsen. Intern tätningsfriktion kan bekräftas genom att demontera och manuellt stryka kolven; den ska röra sig fritt under hela slaget med enbart handtryck i en korrekt fungerande cylinder.
Externt luftläckage vid staven
Läckage förbi stångtätningen är det vanligaste underhållsproblemet med dubbelverkande cylindrar. De primära orsakerna är skador på stavytan (som skapar en läckbana som tätningen inte kan överbrygga), tätningshärdning från värme eller inkompatibla oljor och tätningsextrudering från för högt matningstryck. Bekräfta att matningstrycket ligger inom cylinderns nominella intervall, inspektera stavytan för skada och byt ut stångtätningen och torkartätningen som en uppsättning.
Internt läckage (cylindern driver under belastning)
Om en dubbelverkande cylinder driver - det vill säga kolven rör sig långsamt när ventilen är i hållläge - tillåter internt läckage över kolvtätningen högtrycksluft att passera från högtryckskammaren till lågtryckskammaren. Detta identifieras genom att koppla bort utloppssidan av ventilen från cylinderporten och känna efter luftflöde - läckande luft kommer att ventileras från lågtryckskammarens avgasbana. Byt ut kolvtätningssatsen för att korrigera detta tillstånd.
Dubbelverkande cylinderstandarder och specifikationer att känna till
Att specificera en dubbelverkande luftcylinder enligt rätt standard säkerställer kompatibilitet med befintliga systemkomponenter, förenklar ersättningsförsörjning och bekräftar lägsta säkerhets- och prestandatrösklar.
- ISO 15552 — Den primära standarden för medelstarka dubbelverkande pneumatiska cylindrar. Specificerar hålstorlekar (32, 40, 50, 63, 80, 100, 125, 160, 200, 250, 320 mm), monteringsdimensioner, portstorlekar och gängor för stångänden. Cylindrar från alla ISO 15552-kompatibla tillverkare kan installeras omväxlande.
- ISO 21287 — Kompakt cylinderstandard. Täcker hålstorlekar 20–100 mm med kortslagna, platsbesparande profiler för täta installationskuvert.
- ISO 6432 — Miniatyrcylinder med rund kropp som standard för hålstorlekar 8–25 mm. Vanligt inom elektronikmontering och småskalig automation.
- ISO 15552 / CNOMO — Många europeiska bilfabriker anger CNOMO-cylindrar (den franska standarden för biltillverkare) som är dimensionellt identiska med ISO 15552 men med ytterligare kvalitets- och spårbarhetskrav.
- NFPA T3.6.7 — Den amerikanska motsvarande standarden för medelstarka pneumatiska cylindrar, som används flitigt i nordamerikanska industriella tillämpningar. Dimensionella likheter med ISO 15552 men med vissa skillnader i portgängstandard (NPT vs. metrisk).
- Driftstryckintervall — Standard pneumatiska dubbelverkande cylindrar är klassade för 1–10 bar (0,1–1,0 MPa). Det vanligaste driftsområdet i industriella miljöer är 4–8 bar. Ett överskridande av det nominella trycket påskyndar slitaget på tätningarna och riskerar att gå sönder på ändlocket.
- Temperaturområde — Standard NBR-tätningar fungerar från −10°C till 80°C. FKM-tätningsvarianter för hög temperatur förlänger den övre gränsen till 150°C. Lågtemperaturapplikationer som kräver pålitlig prestanda under -10°C bör specificera EPDM- eller silikontätningar.