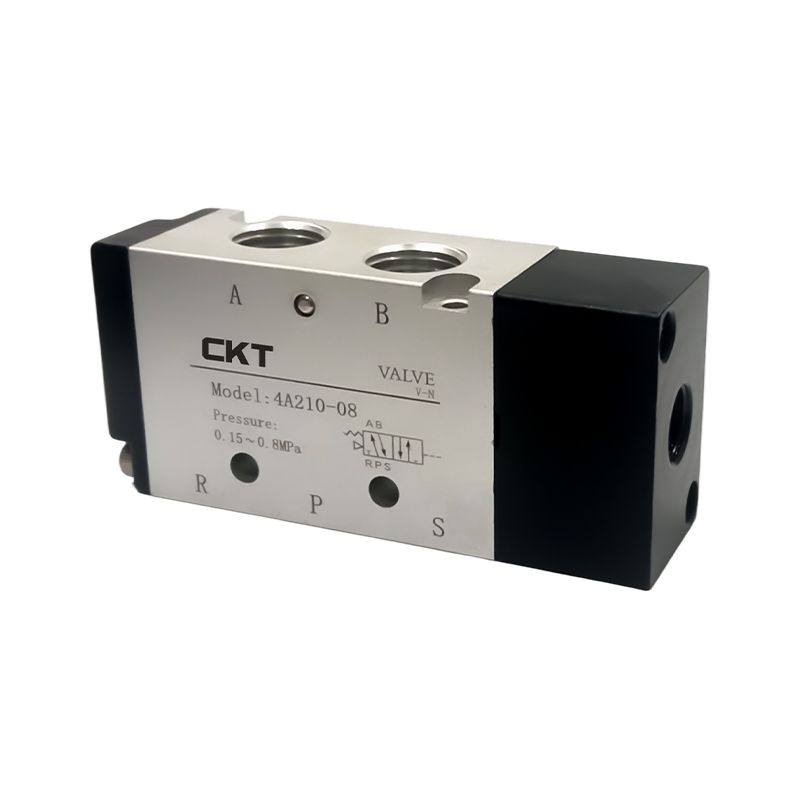


Vad är en dubbelverkande pneumatisk cylinder med magnet?
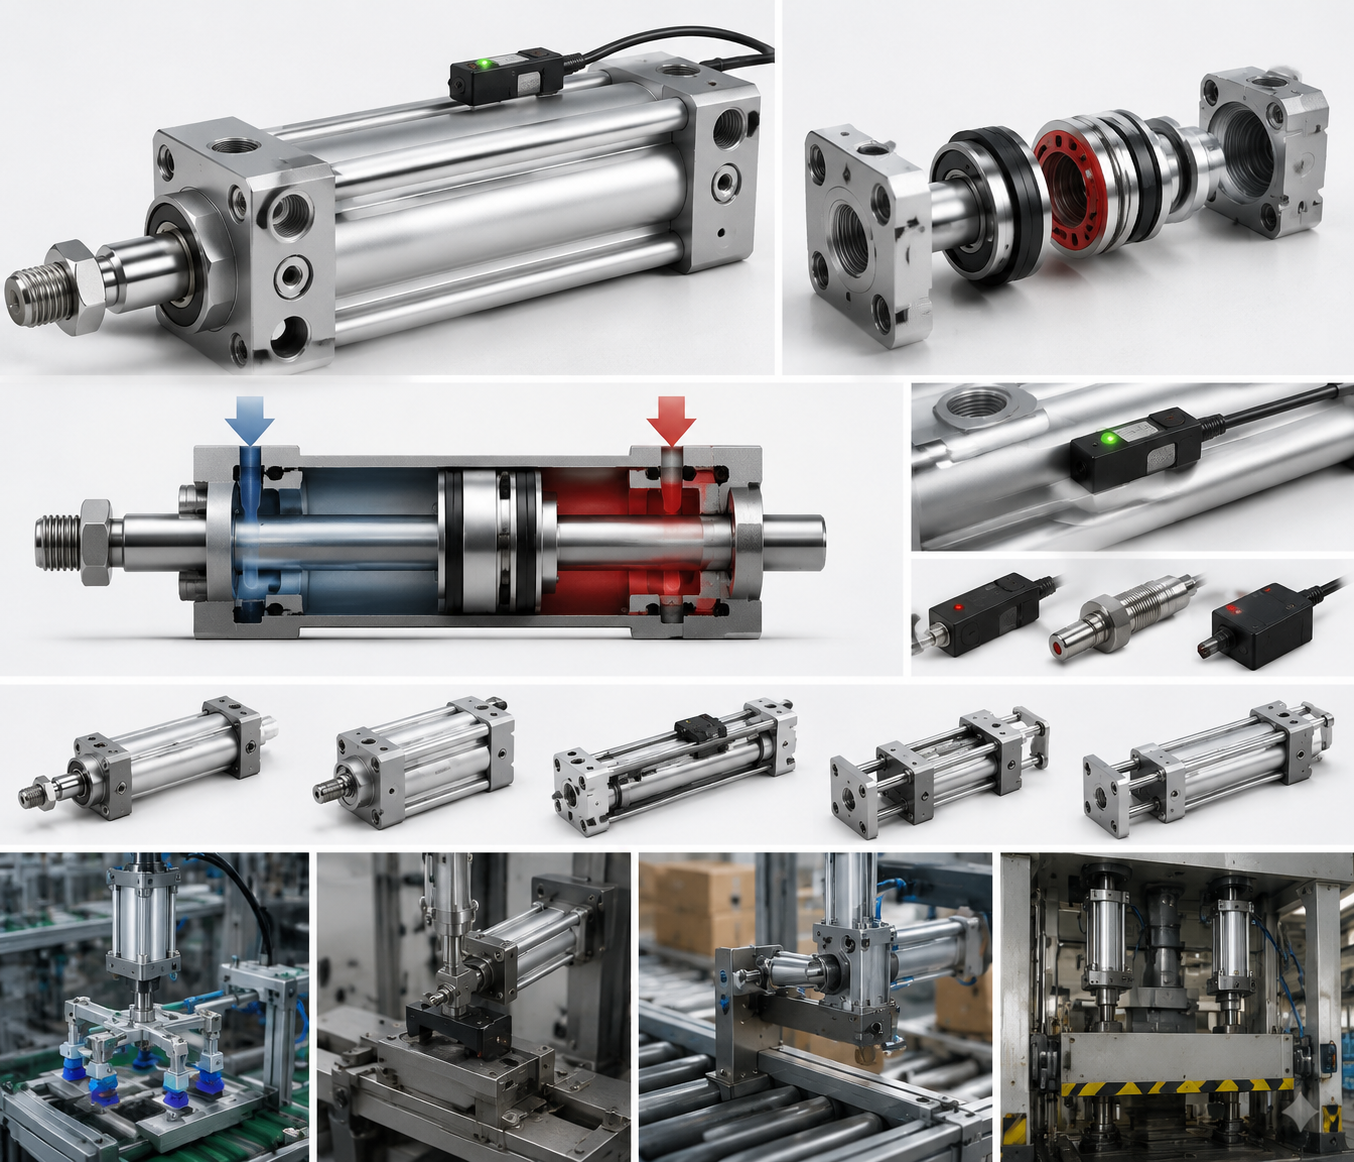
A pneumatisk cylinder dubbelverkande med magnet är en luftcylinder som använder tryckluft för att driva kolven i både utskjutnings- och indragningsriktningar, medan en permanentmagnet inbäddad i kolven tillåter en extern magnetisk reed-omkopplare eller Hall-effektsensor att upptäcka kolvens position utan någon fysisk kontakt. Denna design ger ingenjörer exakt feedback i realtid om huruvida stången är helt utdragen, helt indragen eller - med flera brytare - i mellanlägen.
Det korta svaret för alla som väljer en luftcylinder för en automatiserad linje: om din maskin behöver positionsbekräftelse innan nästa steg utförs, välj en dubbelverkande cylinder med en inbyggd kolvmagnet. Det tar bort behovet av externa närhetssensorer monterade på fästen, förenklar kabeldragningen och minskar installationstiden med 30–50 % jämfört med externa avkänningsarrangemang.
Dubbelverkande cylindrar utgör den dominerande andelen pneumatiska ställdon som används inom industriell automation – uppskattningar från stora komponentdistributörer placerar dem på ungefär 70–80 % av all luftcylinderförsäljning – eftersom de levererar kontrollerad kraft i båda riktningarna och låter maskinen driva och dra laster aktivt, snarare än att förlita sig på en fjäderretur. Att lägga till magnetfunktionen kostar bara marginellt mer men ger en avsevärd vinst i styrbarhet och diagnostisk förmåga.
Hur den dubbelverkande mekanismen fungerar
Funktionsprincipen för en dubbelverkande luftcylinder är enkel. Tryckluft kommer in genom den bakre porten och trycker kolven — och den bifogade stången — framåt. När riktningsventilen växlar kommer luft in genom den främre porten och driver tillbaka kolven. Både förlängningstakten och indragningstakten drivs av lufttryck, varför termen "dubbelverkande" används.
Viktiga interna komponenter inkluderar:
- Cylinderpipa - vanligtvis tillverkad av aluminiumlegering, rostfritt stål eller hårt krom stålrör, beroende på miljön.
- Kolv — en glidskiva tätad av O-ringar eller skåltätningar som separerar de två tryckkamrarna.
- Kolvstång — överför mekanisk kraft till lasten; ythårdheten är vanligtvis 58–62 HRC för att motstå slitage.
- Ändkapslar (huvud och lock) — försegla ändarna av cylindern och innehåller portbeslagen.
- Stångtätning och torkare — förhindra luftläckage och håll föroreningar borta.
- Permanent magnet — en ring- eller segmentmagnet, vanligtvis neodym (NdFeB) eller ferrit, bunden eller pressad in i kolven.
Eftersom cylindern måste tillåta den externa sensorn att upptäcka magnetfältet, är de flesta cylindertrummor som används med magnetkolvar gjorda av icke-magnetiska material - anodiserad aluminium är det vanligaste. Stålrörsversioner finns men kräver en icke-magnetisk remsa eller fönster i pipväggen för sensormontering.
Förläng kraft vs. tillbakadragningskraft
Eftersom stången upptar en del av kolvytan på stångens sida är den effektiva arean vid förlängning större än vid indragning. Till exempel ger en cylinder med ett 50 mm hål och en 20 mm stångdiameter vid 6 bars matningstryck:
- Förlängningskraft: π/4 × 50² × 6 × 0,1 ≈ 1 178 N
- Indragningskraft: π/4 × (50² − 20²) × 6 × 0,1 ≈ 990 N
Denna asymmetri har betydelse i applikationer där belastningen på indragningsslaget är nästan lika med belastningen på det förlängda slaget. Ingenjörer dimensionerar ofta hålet till kravet på indragningskraft, eftersom det är det lägsta av de två.
Kolvmagnetens roll och positionsavkänning
Magneten som är inbäddad i kolven färdas med den längs med hålet. Sensorer som är klippta eller bandade på utsidan av cylindern upptäcker när magnetfältet passerar deras plats och ändrar deras utgångstillstånd. Detta ger PLC:n eller styrenheten en binär signal: "kolven är här" eller "kolven är inte här."
Typer av sensorer som är kompatibla med magnetcylindrar
- Reed switchar — Mekaniska kontakter som sluter när ett magnetfält med tillräcklig styrka finns. Låg kostnad, enkel kabeldragning, vanligtvis klassad för 100 miljoner operationer. Lämplig för cykelhastigheter upp till ca 300–500 cykler/min.
- Halleffektsensorer — Solid-state-enheter utan rörliga delar. Snabbare omkoppling (upp till flera kHz), immun mot vibrationer, längre livslängd. Tillgänglig i NPN- eller PNP-utgångskonfigurationer.
- GMR (Giant Magnetoresistance) sensorer — erbjuder högre upplösning och längre avkänningsområde än Hall-effekt; används när målpositionen måste detekteras från ett större distansavstånd.
- Analoga positionssensorer — mata ut en kontinuerlig spänning eller ström som är proportionell mot kolvens läge, vilket möjliggör övervakning av slaglängden snarare än att bara detektera slutet av slaget.
Sensormonteringssystem
Olika cylinderfamiljer erbjuder olika sensormonteringsalternativ:
- T-spår / C-spår spår — ett längsgående spår bearbetat i cylinderprofilen gör att sensorkroppen kan glida och låsa i valfri position längs slaget. Detta är det vanligaste arrangemanget på ISO 15552 profilcylindrar.
- Band eller knytfäste — Sensorer hålls av ett metall- eller plastband runt en rund tunna. Vanligt på ISO 6432 minicylindrar och VDMA 24562 rundkroppscylindrar.
- Rälsfäste — En separat sensorskena bultad vid sidan av cylindern, som används när flera sensorer behövs på tätt placerade platser.
När du ställer in sensorpositioner, ta hänsyn till omkopplarens magnetiska hysteres - vanligtvis 0,5–2 mm för reed-omkopplare och 0,3–1 mm för Hall-effektenheter. Placera sensorn så att den löser ut några millimeter före det mekaniska slutet av slaget för att undvika falska snubblar orsakade av ändkuddestuds.
Viktiga specifikationer att förstå innan du väljer
Att välja rätt dubbelverkande pneumatisk cylinder med magnet kräver att flera parametrar matchas till din applikation. Tabellen nedan sammanfattar de mest kritiska:
| Parameter | Typiskt intervall | Anteckningar |
|---|---|---|
| Håldiameter | 8 mm – 320 mm | Bestämmer maximal kraftutmatning |
| Slaglängd | 1 mm – 2 000 mm | Längre slag kräver spöstöd eller vägledning |
| Driftstryck | 1 – 10 bar | De flesta ISO-cylindrar är klassade för max 10 bar |
| Temperaturområde | −20 °C till 80 °C (standard) | Högtemperaturtätningar tillgängliga upp till 150 °C |
| Magnet typ | Neodym eller ferrit | Neodym ger starkare fält, bredare sensoromfång |
| Dämpning | Ingen / fast / justerbar | Justerbara kuddar behövs över ~0,3 m/s |
| Portstorlek | M5 till G1½ | Anpassad till flödeskravet |
| Monteringsstil | Fot, fläns, tapp, gaffel, pivot | ISO 15552 definierar standardiserade monteringar |
Borrstorlek: Överdimensionera inte
Många ingenjörer överdimensionerar vanligtvis luftcylindrar "för att vara säkra", men detta skapar verkliga problem: högre luftförbrukning, större ventiler, tyngre enheter och långsammare cykeltider eftersom mer volym måste fyllas och tömmas vid varje slag. Standardmetoden är att beräkna den erforderliga kraften, lägga till en säkerhetsfaktor på 25–30 % för friktion och lastvariationer och välja det minsta hålet som motsvarar den siffran. För en 500 N belastning med 30 % faktor och 6 bars tillförsel är det erforderliga hålet cirka 37 mm — så en standard 40 mm hålcylinder är det korrekta valet, inte en 63 mm enhet.
Överväganden om stroke och lateral belastning
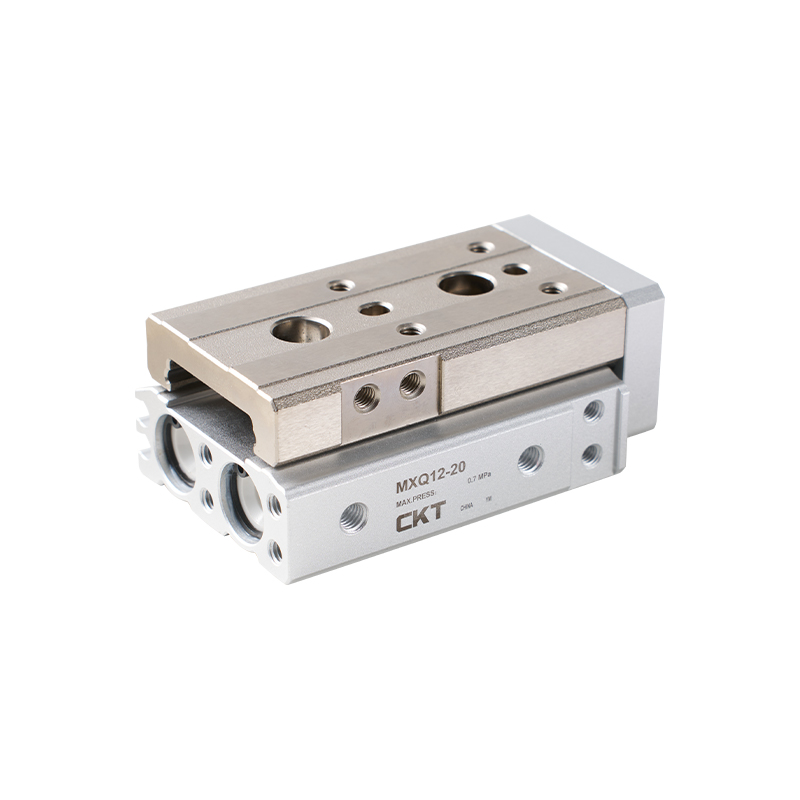
ISO 15552 profilcylindrar är inte konstruerade för att ta sidobelastningar genom kolvstången – sidobelastning påskyndar slitaget på stångtätningarna och kan böja stången med tiden. När slagen överstiger ungefär 10× hålets diameter, eller när sidokrafter är oundvikliga, använd en styrd cylinder (även kallad en styrd stavlös eller en guidad dubbelstavscylinder) istället för en vanlig rund eller profilcylinder. Vissa leverantörer erbjuder integrerade glidenheter som kombinerar en dubbelverkande cylinder med magnet med en linjär styrskena i ett enda kompakt paket.
Internationella standarder för dubbelverkande luftcylindrar
Standardisering är en av de mest praktiskt användbara aspekterna av val av pneumatisk cylinder, eftersom det innebär att du kan byta ut en cylinder från en tillverkare med en från en annan utan att modifiera maskinen - förutsatt att båda följer samma standard. De tre viktigaste standarderna för dubbelverkande pneumatiska cylindrar är:
- ISO 15552 — definierar profilcylindern (även känd som DIN/ISO eller VDMA 24562 profilcylinder). Täcker hålstorlekar från 32 mm till 320 mm. Anger monteringsmått, portpositioner och dämpning. Detta är den mest använda standarden för medelstora och stora automationscylindrar.
- ISO 6432 — täcker miniatyrcylindrar och små cylindrar med hålstorlekar från 8 mm till 25 mm. Rund cylinderdesign, vanligtvis med bandmonterade sensorer.
- ISO 21287 — Den kompakta cylinderstandarden, som täcker hålstorlekar 20–100 mm med en kortare totallängd än ISO 15552-ekvivalenter. Populärt i maskinkonstruktioner med begränsat utrymme.
Alla tre standarderna är kompatibla med magnetkolvalternativ, även om sensorns monteringsspår geometri skiljer sig: ISO 15552 använder en C-slits- eller T-slitsprofil längs cylinderprofilen, ISO 6432 förlitar sig vanligtvis på bandning och ISO 21287 innehåller ofta ett längsgående spår på den kompakta kroppen.
Vid beställning, specificering av standarden (t.ex. "ISO 15552, hål 63 mm, slaglängd 200 mm, dubbelverkande, magnetkolv, justerbar dämpning i båda ändar") ger alla kvalificerade leverantörer tillräcklig information för att leverera en utbytbar enhet. Bekräfta alltid att ersättningsenheten inkluderar magnetkolven som standardfunktion eller som ett specificerat alternativ — vissa katalogmodeller utelämnar den som standard.
Luftförbrukning och energieffektivitet
Tryckluft är ett av de dyraste verktygen i en tillverkningsanläggning. Att generera 1 m³ tryckluft vid 7 bar kostar vanligtvis €0,02–0,04 beroende på energipriser och kompressoreffektivitet. En dubbelverkande luftcylinder förbrukar luft vid varje slag - både förlängning och indragning - till skillnad från en enkelverkande cylinder som bara förbrukar luft vid ett slag. Detta är avvägningen för att ha aktiv kraft i båda riktningarna.
Luftförbrukningen per cykel kan beräknas som:
Q (liter/cykel) = [(A_extend × slag) (A_retract × slag)] × (P_tillförsel 1) / 1000
Om ytorna är i cm², slaglängden i cm och trycket i barmätare. För exemplet 50 mm hål / 20 mm stång / 100 mm slag vid 6 bar:
- A_extend = π/4 × 5² = 19,6 cm²
- A_retract = π/4 × (5² − 2²) = 16,5 cm²
- Q = [(19,6 × 10) (16,5 × 10)] × 7 / 1000 = 2,53 liter/cykel
Vid 20 cykler/minut, det vill säga 50,6 liter/minut — eller cirka 3 m³/timme — från en enda cylinder. En maskin med 30 sådana cylindrar kan dra nästan 90 m³/timme, vilket är en rejäl kompressorbelastning. Strategier för att minska förbrukningen utan att offra prestanda inkluderar:
- Trycksänkning — Att arbeta med 4 bar istället för 6 bar (om kraften tillåter) minskar förbrukningen med cirka 36 %.
- Cylinderneddragning — Som beskrivits ovan är användningen av det minsta lämpliga hålet den enskilt mest effektiva åtgärden.
- Mjukstartsventiler och snabbavgasventiler — minska luftspillet under startsekvenser och påskynda utblåsningen, vilket minskar cykeltiden och därmed den totala förbrukningen.
- Hålla laster med mekaniska lås — om cylindern måste hålla en last under längre perioder, använd ett mekaniskt lås eller klämcylinder istället för att hålla lufttrycket applicerat.
Vanliga industriella tillämpningar
Kombinationen av dubbelriktad aktivering och integrerad positionsavkänning gör den dubbelverkande pneumatiska cylindern med magnet till en av de mest mångsidiga komponenterna inom fabriksautomation. Nedan finns representativa applikationer inom flera branscher.
Montering och plocka-och-placera
I vertikala pick-and-place-enheter höjer och sänker en dubbelverkande luftcylinder en gripare eller sugkopp. Indragningssensorn talar om för PLC:n att armen är helt upplyft och det är säkert att indexera överföringsbordet. Förlängningssensorn bekräftar att griparen har sjunkit till plockpositionen. Utan dessa bekräftelser skulle maskinen köras blind på en fast timer - magnet- och sensorsystemet eliminerar den osäkerheten. Cykeltider i dessa applikationer löper vanligtvis 1–3 sekunder per cykel, med sensorsvarstider under 5 ms som lätt uppfyller kraven.
Spänning i CNC och svetsfixturer
Fixturklämmor som drivs av dubbelverkande cylindrar håller arbetsstycken under bearbetning eller svetsning. Den förlängda positionssensorn bekräftar att klämman är inkopplad innan spindeln eller svetsbrännaren aktiveras. Detta är en säkerhetskritisk förregling: om cylindersensorn inte bekräftar startar inte processen. Hålstorlekar på 32–63 mm vid 5–6 bar är typiska för klämkrafter på 700–2 000 N. I svetsmiljöer måste sensorer tåla magnetisk interferens från svetsström — Hall-effektsensorer med skärmade kablar är att föredra framför reed-brytare här.
Transportbandssortering och avledningsportar
Avledningsklaffar och stoppgrindar på transportörsystem drivs av kompakta dubbelverkande luftcylindrar — ofta ISO 21287 kompaktenheter eller ISO 6432 minicylindrar för lättviktsklaffar. Den utökade sensorn bekräftar att avledaren har flyttats till avlänkningspositionen innan föremål anländer. Dra tillbaka bekräftelse talar om för styrenheten att vägen är fri. Cykelhastigheter kan nå 60 cykler/minut vid sortering med hög genomströmning, vilket är anledningen till att Hall-effektsensorer ofta anges i stället för reed-omkopplare.
Mat- och dryckesförpackningar
Dubbelverkande cylindrar i rostfritt stål med magnetkolvar är standard i livsmedelsutrustning där nedspolning med vatten och rengöringskemikalier är rutin. IP67 och IP69K klassade sensorer hanterar högtrycksspray. Magnetkolvens funktion påverkas inte av fukt, vilket gör detta till ett område där fördelen med beröringsfri avkänning är särskilt värdefull - det finns inga elektriska kontakter inuti cylindern som kan korrodera. Borrningsstorlekar tenderar att vara mindre (16–50 mm) eftersom produktvikterna i livsmedelsförpackningar är blygsamma, även om krafterna måste vara tillräckliga för att arbeta med förpackningsmaskineriets höga cykelhastigheter (ofta 100–200 cykler/minut eller mer).
Automotive Body Shop och pressapplikationer
Dubbelverkande cylindrar med stort hål — 100 mm till 200 mm hål, ibland större — används i fordonsstämpelöverföringssystem och hantering av karosspaneler. Krafter i intervallet 5 000–30 000 N är vanliga. Här ger magnetkolven inte bara återkoppling vid slutet av slaget utan kan kombineras med analoga lägessensorer för att övervaka mittslagspositionen för kvalitetsverifiering. Flerlägesdetektering (tre eller fler sensorer per cylinder) gör att maskinen kan bekräfta att en komponent har förts över till ett mellanläge innan nästa överföringsarm tar över.
Jämför dubbelverkande med magnet med andra luftcylindertyper
Det hjälper att se var den dubbelverkande cylindern med magnet passar i förhållande till alternativa cylindertyper:
| Cylindertyp | Aktiv kraft | Magnetavkänning | Typisk användning |
|---|---|---|---|
| Enkelverkande, fjäderretur | Förläng endast | Ja (valfritt) | Enkel tryck/klämma, felsäker retur |
| Dubbelverkande med magnet | Båda riktningarna | Ja (standard) | Allmän automation, de flesta applikationer |
| Stånglös kabelcylinder | Båda riktningarna | Ja | Långa drag, platsbesparande |
| Styrd/dubbelstavscylinder | Båda riktningarna | Ja | Antirotation, lasthantering i sidled |
| Tandem cylinder | Båda riktningarna | Ja | Dubbel kraft i samma hålstorlek |
| Genomgående stång (dubbeländad) | Båda riktningarna, equal force | Ja | Lika kraft båda slagen, kammanövrering |
Den dubbelverkande cylindern med magnet är standardutgångspunkten för nästan vilken ny design som helst. Du skulle avvika från det endast när en specifik begränsning - lika kraft i båda riktningarna, sidobelastningar, extremt lång slaglängd, inget utrymme för den förlängda stången - driver dig mot ett av alternativen.
Installation bästa praxis
Att få ut det mesta av en dubbelverkande pneumatisk cylinder med magnet är mycket beroende av korrekt installation. Följande metoder skiljer konsekvent välfungerande system från problematiska.
Justering
Cylinderns mittaxel måste vara parallell med rörelseriktningen. Felinriktning med jämn 1–2° inför sidobelastning på kolvstången och stångtätningen. Under tusentals cykler accelererar detta slitage och orsakar tätningsläckage. Använd flytande leder (även kallade stångöglor med sfäriska lager eller knogleder) vid stavänden närhelst perfekt inriktning inte kan garanteras. Flytleder absorberar vinkelfel på upp till 3–5° beroende på modell.
Justering av dämpning
Justera änddämpningsskruvarna med cylindern igång med arbetshastighet och belastning. Börja med dynan helt öppen (minsta begränsning) och stäng den gradvis tills cylindern bromsar in mjukt utan att studsa i slutet av slaget. Målretardationszonen är vanligtvis de sista 10–20 mm av slaget. Att dra åt dämpningsskruven för hårt ökar cykeltiden i onödan; otillräcklig dämpning orsakar stötljud, mekanisk påfrestning på cylinderändlocken och maskinramen och för tidigt fel på kolvenheten.
Sensorpositionering
Efter installationen, slå på cylindern och observera var i slaget sensorns LED lyser. Skjut sensorn så att lysdioden tänds och släcks konsekvent vid önskat kolvläge. Tillåt 2–3 mm buffert från det mekaniska ändstoppet. Dra åt sensorns låsskruv till tillverkarens specificerade vridmoment - vanligtvis 0,3–0,8 Nm för små sensorer. Undervridna sensorer glider över tiden; övervridna sensorer spricker.
Lufttillförselkvalitet
Installera en filter-regulator-smörjningsenhet (FRL) uppströms riktningsventilen som matar cylindern. Filtret bör ta bort partiklar som är större än 5 μm och uppnå en daggpunkt under den lägsta omgivningstemperaturen för att förhindra kondens inuti cylindern. Många moderna cylindertätningar är designade för icke-smord drift — kontrollera tillverkarens data innan du tillsätter smörjolja, eftersom vissa tätningar är designade för torr luft och sväller när de utsätts för oljedimma.
Flödeskontroller
Installera utmätare flödeskontrollventiler (en per port) för att kontrollera hastigheten för ut- och indragning oberoende av varandra. Mätare ut - att strypa avgaserna, inte tillförseln - ger mjukare, mer kontrollerbar rörelse med varierande belastning. Mätare-in kan orsaka oregelbunden rörelse under belastning. Ställ in flödeskontrollerna gradvis medan du övervakar hastigheten: en stavhastighet på 0,1–0,5 m/s är typisk för de flesta applikationer; höghastighetsapplikationer kan köra upp till 1,5 m/s men kommer att kräva större ventiler och dämpning av högre kvalitet.
Underhållsschema och felsökning
Dubbelverkande luftcylindrar är bland de mest pålitliga komponenterna i ett pneumatiskt system, men de är inte underhållsfria. Ett strukturerat underhållssätt förhindrar oplanerade driftstopp.
Rutinmässiga inspektionspunkter
- Stångtätningsläckage — En liten film av olja är acceptabel på en smord cylinder. droppar eller synligt luftläckage vid stångtätningen indikerar slitage och behov av byte av tätningssats. På icke-smorda cylindrar är synligt läckage ett problem.
- Stångyta — inspektera för repor, korrosion eller bucklor som kan skada stångtätningen. En skadad stav måste bytas ut, inte bara poleras, eftersom ytråhet påverkar tätningens livslängd dramatiskt.
- Sensorfunktion — kontrollera att lysdioden på varje sensor tänds vid rätt kolvposition vid varje skift. En sensor som inte längre utlöses på ett tillförlitligt sätt indikerar antingen en misslyckad sensor eller en försvagad magnet (extremt sällsynt med neodymmagneter men möjligt i högtemperaturapplikationer).
- Montering av fästelement — kontrollera om det är löst orsakat av vibrationer. Applicera gänglåsande blandning på fästelement i högvibrerande miljöer.
- Lufttillförseltryck — bekräfta att driftstrycket vid cylinderinloppet överensstämmer med konstruktionsspecifikationen. Tryckfall i matningsledningen indikerar underdimensionerade slangar eller en delvis stängd ventil.
Vanliga felmönster och orsaker
- Cylindern skjuts inte ut eller in: Kontrollera riktningsventilens funktion, matningstrycket och om flödesreglerventilen är helt stängd. En blockerad avgasljuddämpare kan också förhindra rörelse.
- Långsam, trög rörelse: Underdimensionerade slangar eller kopplingar, igensatt filter, delvis stängd flödeskontroll eller otillräckligt matningstryck.
- Sensorn utlöses inte: Sensorn är ur position, felaktig sensor eller felaktig PLC-ingångsledning. Kontrollera sensorns LED - om den lyser men PLC:n inte ser signalen, är problemet kabeldragning eller ingångskort, inte sensorn eller magneten.
- Cylinder som driver under belastning: Intern kolvtätning läcker så att luft kan passera kolven. Byt ut kolvtätningssatsen. Om piphålet är repat måste cylinderkroppen bytas ut.
- Stötljud vid slutet av slaget: Dämpningsskruvarna är inte korrekt justerade eller dämpningstätningarna slitna. Justera eller byt ut tätningar.
Planerat tätningsbyte bör ske med intervaller som anges i tillverkarens servicedata — vanligtvis var 2 000–5 000 km kolvrörelse eller vart 2–5 år i applikationer med måttlig drift. Spårning av cylindercykler via PLC:n med hjälp av själva sensorsignalerna ger en exakt cykelräkning som kan utlösa en underhållsvarning automatiskt.
Att välja mellan stora tillverkare
Marknaden för dubbelverkande pneumatiska cylindrar med magnet är mogen och konkurrenskraftig. Flera tillverkare erbjuder ISO-kompatibla produkter med jämförbar prestanda, och beslutet beror ofta på faktorer bortom själva cylindern.
- Festo — känd för ett omfattande produktsortiment inklusive familjerna DSBC (ISO 15552) och ADN (ISO 21287). Stark i Europa, omfattande dokumentation och onlinekonfigurationsverktyg.
- SMC — världens största pneumatiktillverkare efter intäkter. Serierna C95 (ISO 15552) och CQ2 (kompakta) finns i stora lager globalt. SMC:s sensorsortiment är särskilt omfattande.
- Parker Hannifin — serierna P1D (ISO 15552) och P5S (ISO 6432). Stark på Nordamerika och tung industrimarknader.
- Norgren — RM/92000 serie ISO 15552 cylindrar; god tillgänglighet på europeiska marknader.
- Airtac / Mindman / CKD — Asiatiska tillverkare som erbjuder ISO-kompatibla produkter till lägre prisnivåer, i stor utsträckning i kostnadskänsliga OEM-tillämpningar.
För utbyte och MRO-köp, håll dig till samma tillverkare som den installerade enheten om möjligt för att undvika subtila dimensionsskillnader i sensorslitsgeometri eller portpositionering. För nya maskinkonstruktioner, välj baserat på lokal tillgänglighet, leveranstid, pris per enhet vid din förväntade årliga volym och kvaliteten på tillverkarens onlineproduktkonfigurator – en bra konfigurator sparar betydande ingenjörstid under konstruktionen.
Specialvarianter värda att veta
Utöver standard dubbelverkande luftcylinder med magnet, tillgodoser flera specialiserade varianter specifika applikationsbehov:
Renrum och halvledarklass
Cylindrar avsedda för ISO klass 3–6 renrum använder lågavgasande material, speciella smörjmedel eller torrfilmsbeläggningar och yttre komponenter i rostfritt stål. Magnetkolvfunktionen är helt kompatibel med renrumskraven eftersom sensorn fungerar externt och inga metallpartiklar genereras inuti cylindern under normal drift.
ATEX / Riskområde
I explosiva miljöer – färgsprutboxar, kemiska anläggningar, spannmålshanteringsanläggningar – måste både cylindern och sensorn vara ATEX-certifierade. Luftcylindern i sig är i sig säker (inga elektriska komponenter), men sensorkabeln och huset måste uppfylla ATEX kategori 2 eller 3 krav. Använd endast sensorer som uttryckligen anges som ATEX-godkända med den aktuella cylindermodellen.
Korrosionsbeständigt rostfritt stål
316 rostfritt stålrör, kolvstång och ändhylsor är tillgängliga från flera tillverkare för marina, offshore-, läkemedels- och livsmedelsbaserade applikationer där aluminium eller kolstål skulle korrodera. De icke-magnetiska egenskaperna hos 316 rostfritt är kompatibla med magnetkolvavkänning — legeringen är austenitisk och därför icke-ferromagnetisk, så den stör inte sensorns förmåga att upptäcka kolvmagnetens fält.
Flerpositionscylindrar
Genom att kombinera en dubbelverkande cylinder med en andra cylinder med en annan slaglängd i tandem, kan tre distinkta positioner uppnås: helt indragen, mellanslag (första cylindern utdragen, andra indragen) och helt utdragen (båda utdragna). Detta är ett kostnadseffektivt alternativ till ett servodrivet elektriskt ställdon när endast tre diskreta lägen krävs. Varje position verifieras av en magnetsensor på respektive cylinder.