

Den pneumatiska cylindern är där cylinderkvaliteten faktiskt bor
Om du bara kommer ihåg en sak om pneumatiska cylindertrummor, behåll detta: cylindern definierar tryckklassificeringen, rörelsejämnheten och livslängden för en luftcylinder. Kolven glider inuti den, tätningarna åker mot dess innervägg och varje belastningscykel belastar dess strukturella styvhet. En pipa med dålig rundhet, en grov finslipad yta eller fel väggtjocklek skapar luftläckor, hastighetsfluktuationer och för tidigt tätningsslitage långt innan resten av cylindern visar synliga skador.
För de flesta industriella applikationer är en pneumatisk cylindercylinder av aluminium med anodiserad eller precisionsbearbetad borrning den bästa balansen mellan vikt, korrosionsbeständighet, kostnad och bearbetbarhet. För miljöer med hög temperatur, spolning eller matkontakt är ett pneumatiskt cylinderrör av rostfritt stål det säkrare valet. Materialet och den inre finishen är viktigare än cylindermärket eller färgen på anodiseringen.
Slutsats: när du utvärderar en pneumatisk cylinderpipa, titta inte på den yttre profilen först. Titta på håltoleransen, ytråheten, rakheten och tillverkningsprocessen bakom den inre ytan. Dessa parametrar avgör hur cylindern beter sig under belastning och hur många cykler den överlever.
Vad cylinderröret faktiskt gör inuti en luftcylinder
Det pneumatiska cylinderhålet är cylinderns huvudkropp och tryckkärl. Den rymmer kolven och håller tryckluft inne i arbetskammaren. Om du förstår de fem rollerna nedan kommer du att förstå varför cylinderkvaliteten påverkar hela ställdonet.
- Tryckbegränsning. Pipväggen måste motstå det inre pneumatiska trycket utan överdriven radiell expansion. Cylindrar som arbetar med 1 MPa behöver en tjockare eller starkare cylinder än cylindrar som arbetar med 0,3 MPa.
- Kolvstyrning. Den inre diametern på cylindern styr kolv- och kolvstångsenheten. Om hålet är ovalt, lutar kolven under rörelse och skapar ojämn tätningskontakt.
- Tätningspartner. Kolvtätningen glider mot cylinderns innervägg. En jämn, jämn yta är avgörande för låg friktion, stabil hastighet och lång livstid.
- Värmeavledning. Aluminiumfat leder bort värme från kompressionskammaren snabbare än stål, vilket hjälper till att stabilisera temperaturen under snabb cykling.
- Strukturell anslutning. I dragstångscylindrar komprimeras pipan mellan ändlocken med fyra eller fler bultar. Pipan måste behålla sin geometri efter att den axiella klämkraften anbringats.
Pipan avgör också hur lätt en cylinder kan repareras. En skadad tätning kan bytas ut, men en skadad pipa innebär vanligtvis att hela cylindern måste skrotas. Det är därför tillverkare som kontrollerar fatbearbetningsprocessen, som t.ex tillverkare av pneumatiska cylindrar som fokuserar på inre cylinderkvalitet , tenderar att leverera mer konsekventa ställdon över en lång produktionsserie.
Jämförda fatmaterial: aluminium, stål och rostfritt stål
De flesta pneumatiska cylindercylindrar är gjorda av 6xxx-serien aluminiumlegeringar eftersom de extruderar bra och kan anodiseras. Stålfat förekommer i kraftiga dragstångscylindrar där slagtålighet och högtryckshållfasthet spelar roll. Rostfria tunnor är reserverade för korrosiva miljöer. Tabellen nedan sammanfattar de praktiska skillnaderna för köpare och konstruktionsingenjörer.
| Material | Typisk finish | Bästa användningsfallet | Se upp för |
|---|---|---|---|
| Aluminium 6063 / 6061 | Finslipad eller rullpolerad borrning, anodiserad ytteryta | Standard automationscylindrar, kompakta och minicylindrar | Låg motståndskraft mot starka kemikalier och stark påverkan |
| Kolstål | Finslipad, ibland hårdkromad insida | Kraftiga dragstångscylindrar, högtrycksledningar | Tyngre, kräver korrosionsskydd |
| Rostfritt stål 304 / 316 | Finslipat eller polerat hål | Livsmedel, läkemedel, washdown, marina applikationer | Högre kostnad och lägre värmeledningsförmåga |
Anodiseringsdjup är en praktisk specifikation att kontrollera. Typisk svavelsyraanodisering på aluminiumcylindercylindrar är cirka 8 till 15 mikron; hård anodisering kan nå 25 till 50 mikron. För glidapplikationer förbättrar hårdanodisering slitstyrkan, men hålet är ofta färdigbehandlat före eller efter beläggning, beroende på den slutliga toleransen som krävs.
Vanliga pneumatiska cylindertvärsnitt
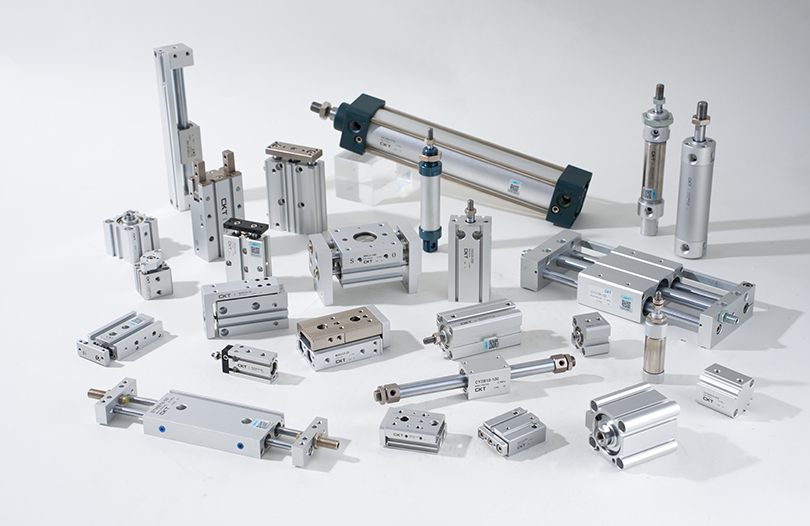
Pipprofilformerna följer cylindergeometrin de tillhör. Du kommer att se fyra familjer av profiler i industrikataloger: runda, fyrkantiga, kompakta och styrda eller fleraxliga profiler. Var och en existerar av olika monterings- eller utrymmesskäl.
Runda dragstångstunnor
Den klassiska runda pipan finns i SC-serien dragstångscylindrar . Fyra dragstänger klämmer fast pipan mellan två ändstycken, så själva pipan behöver ingen fläns. Denna design är lätt att serva eftersom pipan kan bytas separat. Det är också den vanligaste konfigurationen för hålstorlekar från 32 mm till 320 mm. Om du behöver en standard, globalt utbytbar cylinder, leta efter SC dragstång pneumatiska cylindrar med en aluminiumpipa och ett precisionsbearbetat hål.
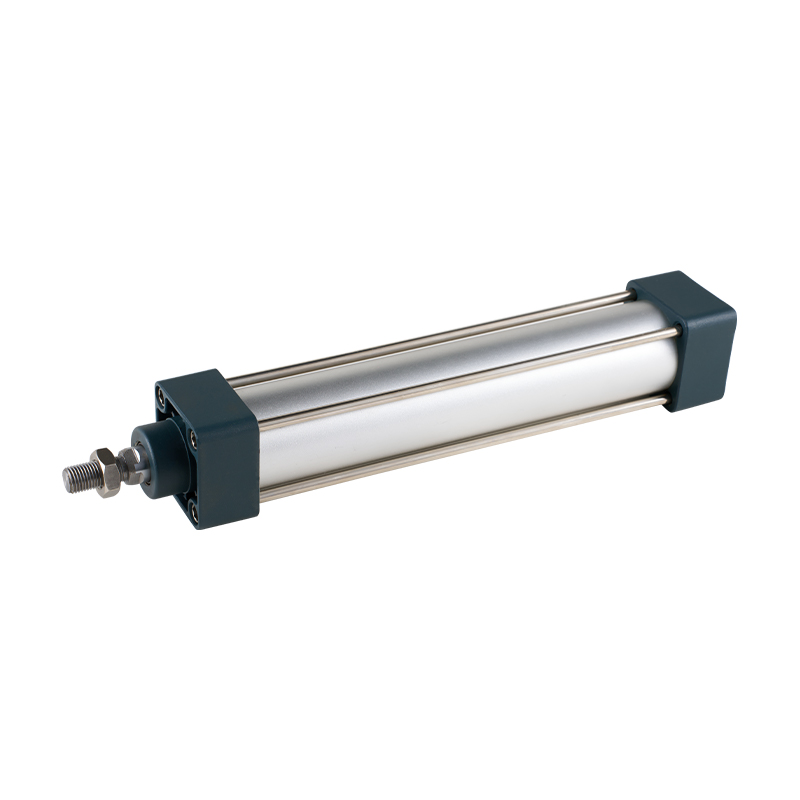 Leverantörer av standardcylinder i SC-serien (typ styrstag), OEM/ODM-fabrik - Zhejiang CKT Pneumatic är en leverantör av standardcylindrar i Kina i SC-serien (dragstångstyp) och OEM/ODM-fabrik, 1. Kolvtätningen har en ... Visa produkt →
Fyrkantiga och rektangulära fat
Fyrkantiga eller rektangulära aluminiumprofiler är typiska för stavlösa och vissa dragfria cylindrar. Den fyrkantiga yttre formen gör det lättare att montera sensorer, styrskenor eller fästen direkt på pipan. Det inre hålet förblir runt, men den yttre geometrin är extruderad med slitsar och spår för tillbehör.
Kompakta och Musse Pigg-profiler
Kompakta cylinderpipor, ofta kallade Musse Pigg profiler eftersom två runda lober dyker upp sida vid sida i en dubbelstavsversion, är designade för korta, utrymmesbegränsade automatiseringar. De populära CQ2- och SDA-familjerna använder denna typ av aluminiumsträngsprutning. Dessa cylindrar sparar upp till 40 procent av monteringslängden jämfört med en standardcylinder med samma hål. För ett kompakt ställdon med en lätt aluminiumpipa, recension CQ2-serien kompakta pneumatiska cylindrar .
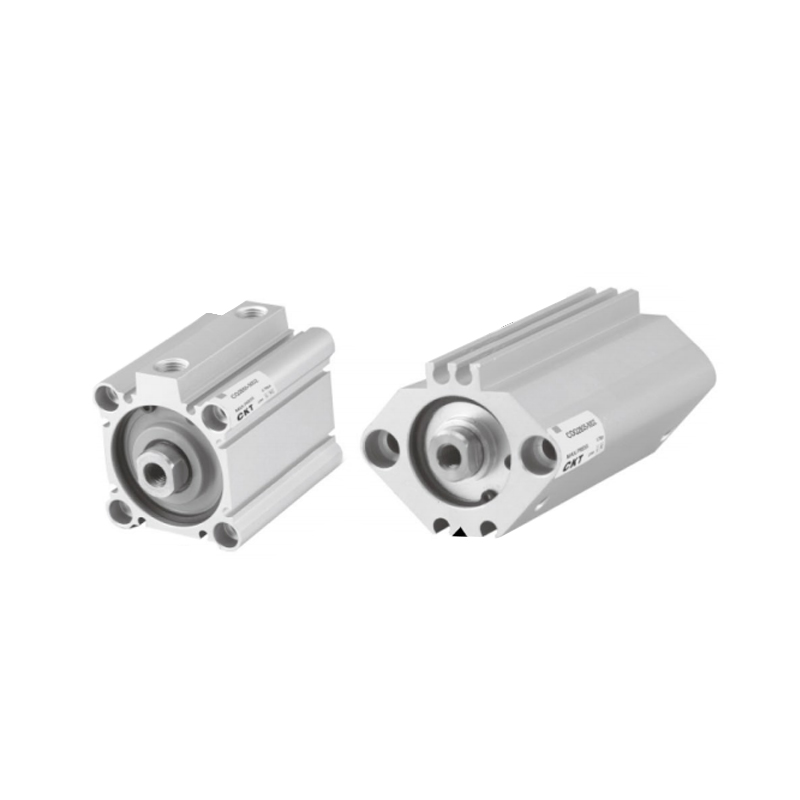 CQ2 Series Thin Cylinder Suppliers, OEM/ODM Factory - Zhejiang CKT Pneumatic Co. CKT Pneumatic är en leverantör av tunncylinder i CQ2-serien i Kina och OEM/ODM-fabrik, 1. Den magnetiska omkopplaren sticker inte ut: föregående... Visa produkt →
Miniatyr och guidade pipprofiler
Miniatyrcylindrar använder små runda tunnor av aluminium eller rostfritt stål mellan 6 mm och 25 mm hål. Styrda cylindrar kombinerar en pipa med linjära styraxlar, och cylinderprofilen kan ha integrerade styrstångskanaler. För kompakt automation, livsmedelshantering och lätta monteringsverktyg MAL-serien minicylindrar i aluminiumlegering är ett typiskt exempel på ett lätt miniaktuator med rund cylinder.
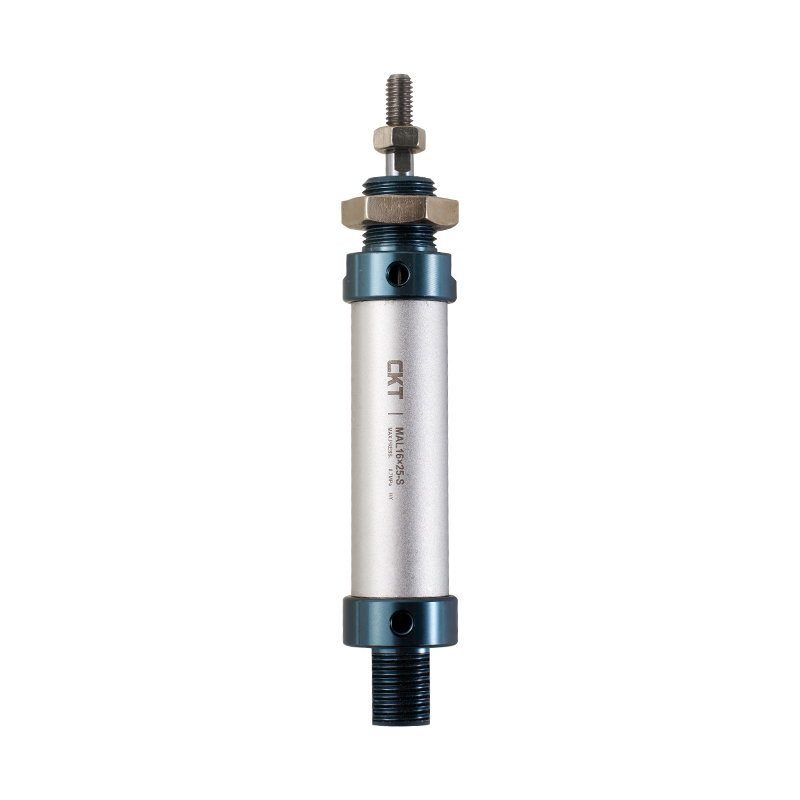 Leverantörer av minicylinder i aluminiumlegering i MAL-serien, OEM/ODM-fabrik - Zhejiang CK CKT Pneumatic är en Kina-grossistleverantör av minicylinder i MAL-serien av aluminiumlegering och OEM/ODM-fabrik, 1. Implementera företagets stan... Visa produkt →
Hur en pneumatisk cylinderpipa tillverkas
Tillverkningsvägen för en pneumatisk cylindercylinder av aluminium skiljer sig från en stålpipa, och efterbehandlingsstegen avgör borrkvaliteten.
- Extrudering av aluminium. Ett uppvärmt aluminiumämne skjuts genom en form för att skapa cylinderprofilen. Runda och kompakta profiler kommer ut ur detta steg med en grov inre yta.
- Klippning och rätning. Extruderade rör kapas till längd, och rakheten korrigeras eftersom extruderingsprocessen kan införa lätt böjning.
- Grovt tråkigt eller brotschande. Den inre diametern öppnas för att nära den slutliga storleken och ta bort extruderingsmärken.
- Precision efterbehandling. Hålet är antingen slipat med slipstenar eller rullpolerat med ett smidigt rullverktyg. Honing tar bort material, medan rollerpolering komprimerar ytan. Båda metoderna förbättrar rundheten och minskar ytjämnheten till önskat område.
- Ytbehandling. Aluminiumfat får anodisering för att skydda utsidan; vissa tunnor får också en beläggning på hålet för att minska friktion och slitage.
- Slutbesiktning. Pipan kontrolleras för innerdiameter, rundhet, rakhet och ytfinish innan den går till cylinderns löpande band.
Stål och rostfria fat följer en liknande väg, men utgångspunkten är vanligtvis ett draget sömlöst rör istället för en extruderad profil. Röret är slipat till slutlig storlek, och vissa kraftiga tunnor får en hårdförkromad plätering på hålet för att förbättra slitstyrkan.
Intern bearbetningskontroll är viktig här. Zhejiang CKT Pneumatic Co., Ltd. rapporterar att dess halvfabrikat har mer än 20 000 komponenttyper och att mer än 90 procent av dessa delar produceras och bearbetas internt. Den nivån av vertikal integration ger företaget direkt kontroll över cylinderbearbetning och ytkvalitet, snarare än att förlita sig på en extern rörleverantör för varje batch.
Nyckeltoleranser och ytspecifikationer för en pneumatisk cylinderpipa
Ritningen av en pneumatisk cylindercylinder listar vanligtvis fyra eller fem kritiska parametrar. Du bör be din leverantör om faktiska mätrapporter istället för att acceptera ett generellt kvalitetskrav.
| Parameter | Typiskt industriellt värde | Varför det spelar roll |
|---|---|---|
| Tolerans för innerdiameter | ISO H7 för precision, H8 för standard | Styr tätningens kompression och kolvstyrning |
| Ytgrovhet (inre hål) | Ra 0,2 till 0,8 mikron | Lägre ojämnhet betyder mindre friktion och längre tätningslivslängd |
| Rundhet | Inom 0,02 till 0,05 mm på precisionsrör | Ovalitet orsakar ojämnt slitage och oregelbunden kolvhastighet |
| Rakhet | Cirka 0,1 mm per meter för standardkvaliteter | Förhindrar sidobelastning på kolvstången och intern kontakt |
| Väggtjocklekslikformighet | Hålls enhetlig längs hela längden | Stöder lika klämkraft och tryckmotstånd |
En enkel kontroll på verkstadsgolvet är att mäta hålet med en hålmätare i tre positioner längs pipans längd och i två vinklar per position. Om avläsningarna ändras med mer än 0,05 mm, bör pipan avvisas för precisionscylinderservice. Ytjämnheten kan kontrolleras med en portabel profilometer; pennan ska färdas längs hålets axel, inte runt omkretsen.
Välja rätt pneumatisk cylindertrumma för din applikation
Urvalet börjar med den erforderliga utgångskraften, inte med pipprofilen. Den teoretiska kraften hos en cylinder är lufttrycket multiplicerat med den effektiva kolvarean. Vid ett vanligt industritryck på 0,5 MPa finns följande krafter tillgängliga från ett fåtal standardhålstorlekar.
| Hålstorlek (mm) | Kolvarea (mm²) | Teoretiskt tryck vid 0,5 MPa (N) |
|---|---|---|
| 16 | 201 | 100 |
| 32 | 804 | 402 |
| 50 | 1963 | 982 |
| 80 | 5027 | 2513 |
För praktisk maskinkonstruktion, använd en lastfaktor på 0,5 till 0,7 av den teoretiska kraften. Denna säkerhetsmarginal täcker friktion, tryckfluktuationer och retardationskraften vid slutet av slaget.
Andra urvalsfaktorer som involverar fatet direkt
- Monteringsstil. Dragstångscylindrar behöver en rund pipa med tillräckligt med utrymme för stångbultarna; kompakta cylindrar använder en platt eller profilerad cylinder för att minska höjden.
- Slaglängd. Långslagiga cylindrar måste kontrolleras med avseende på pipans rakhet, eftersom en böjd pipa orsakar hög friktion och värme.
- Miljö. Hög luftfuktighet, kemisk spolning och utomhusdrift pressar dig mot rostfritt stål eller en ordentligt anodiserad aluminiumpipa.
- Hastighetskontroll. Höghastighetscykling genererar värme; aluminium försvinner det snabbare, så en pneumatisk cylindercylinder av aluminium är ofta det bättre valet för snabba plock-och-place-moduler.
Vad man ska utvärdera när man köper cylindertrummor från en tillverkare
När du köper en pneumatisk cylindertrumma direkt från en tillverkare bör du verifiera tre möjligheter: extrudering eller rörförsörjning, precisionsborrning och kvalitetsmätning. En fabrik som endast monterar cylindrar från köpta fat har begränsad kontroll över den mest kritiska parametern, det inre hålet.
Be om hålmätaravläsningar, ytråhetsvärden och läckagetestposter för den färdiga cylindern. Fråga också hur leverantören hanterar anpassning: förändringar av borrstorlek, anpassade slaglängder, speciella portpositioner och ytbehandlingsalternativ är vanliga krav i automationsutrustning.
Zhejiang CKT Pneumatic Co., Ltd., som startade cylindermassproduktion 2013 efter att ha byggt sin pneumatiska komponentlinje sedan 2002, är ett exempel på en tillverkare som betonar egen produktion. Företaget säger att mer än 90 procent av dess halvfärdiga komponenter bearbetas internt från en bas på över 20 000 delar. För en bredare bild av de tillgängliga alternativen kan du granska standard pneumatisk cylinderuppställning och jämför fattyper innan du anger ett artikelnummer.
Håll inköpsbeslutet i linje med maskinkravet: Begär prover eller en liten provbeställning först, mät hålet och kör ett cykeltest innan du bestämmer dig för bulkförsörjning. Det tillvägagångssättet fångar upp problem med fatkvaliteten innan de påverkar din produktionslinje.
Vanliga frågor om pneumatiska cylindrar
Är ett pneumatiskt cylinderrör detsamma som ett cylinderrör?
Ja. Termerna används omväxlande inom den pneumatiska industrin. En cylindertrumma, cylinderrör eller luftcylindercylinder hänvisar alla till den cylindriska huvudkroppen i vilken kolven rör sig. Vissa leverantörer använder rör för den råa extruderade eller dragna produkten och fat för den färdiga bearbetade komponenten.
Varför är den inre ytan på en cylinder av aluminium slipad eller rullpolerad?
Den råa extruderade aluminiumytan har extruderingslinjer och grovhet som skulle skada tätningar och skapa friktion. Honing tar bort det skadade lagret och skapar en riktig cylindergeometri; rullpolering jämnar ut ytan och komprimerar materialet, vilket ökar hårdheten och slitstyrkan. Båda processerna minskar friktionen och möjliggör konsekvent kolvrörelse.
Kan jag byta ut ett stålcylinderrör mot ett aluminium?
Inte automatiskt. Du måste kontrollera tryckklass, driftstemperatur, monteringstyp och nödvändig livslängd. Aluminium är lättare och har bättre värmeledning, men stål är starkare och mer motståndskraftigt mot slag och slitage i tunga applikationer. En ersättningscylinder bör alltid matchas till den ursprungliga cylinderdesignen och testas under det verkliga driftstrycket.
Hur ser en Mickey Mouse pneumatisk cylinderpipa ut?
En Pigg-mus-pipprofil har två runda hål anslutna i en enda extrudering, som liknar två lober. Det finns vanligtvis i kompakta dubbelstavscylindrar eller cylindrar med integrerade styrstänger. Formen sparar utrymme jämfört med två separata runda fat och ökar motståndet mot icke-roterande laster.
Hur mäter jag hålet i en pneumatisk cylinderpipa?
Använd en tvåpunkts hålmätare eller en urborrningsmätare. Mät i minst tre positioner längs pipans längd och gör två avläsningar vid varje position, en vid 0 grader och en vid 90 grader. Jämför avläsningarna för att kontrollera rundhet och avsmalning. För en precisionscylinderpipa bör skillnaden vara inom några hundradelar av en millimeter.