

Vad pneumatisk cylinderdesign verkligen bestämmer
En maskinbyggare som beställer en pneumatisk cylinder börjar vanligtvis med ett nummer: massan av den last som cylindern måste flytta. Men själva cylinderkonstruktionen – hålet, konstruktionsfamiljen, monteringen, dämpningen och tätningssystemet – avgör om den lasten rör sig på ett tillförlitligt sätt under tio miljoner cykler eller inte går sönder under det första året. Bra pneumatisk cylinderdesign är inte en enda formel; det är en kedja av beslut som alla måste förbli konsekventa med ansökan.
Det direkta svaret: pneumatisk cylinderkonstruktion är den systematiska anpassningen av håldiameter, slaglängd, konstruktionstyp, montering, dämpning och tätningsmaterial till lasten, tillgängligt lufttryck, den nödvändiga cykeltiden och arbetsmiljön. När dessa sex värden matchar applikationen blir allt annat - kraftdiagram, tillbehörslistor, sensorplacering - detaljarbete.
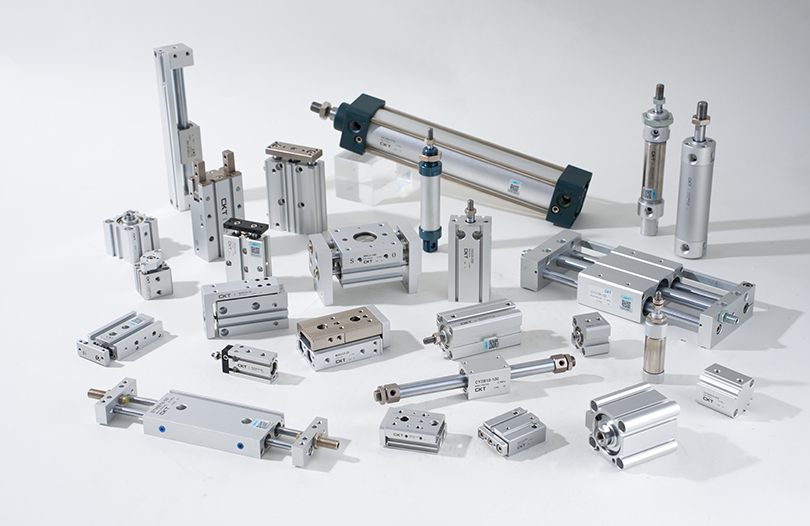
Detta är samma designlogik som CKT Pneumatic gäller för varje cylinderserie vi tillverkar och testar internt. Vägledningen nedan är skriven ur den tekniska synvinkeln, med de siffror och avvägningar som är viktiga på en riktig ritbräda.
Börja med belastningen: hålstorlek och kraftberäkning
Varje cylinderkonstruktion börjar med kraftbehovet. En dubbelverkande cylinder genererar kraft genom att applicera tryckluft på kolvområdet, så den teoretiska kraften är enkel: F = P × A, där P är övertrycket i pascal och A är den effektiva kolvarean i kvadratmeter. För förlängningsslaget är A = (π/4) × D².
Ett fungerande exempel för att förankra siffrorna
Tänk på en cylinder med 63 mm hål som levereras med 0,6 MPa. Kolvarean är (π/4) × (0,063 m)² = 0,00312 m². Multiplicera med 600 000 Pa ger 1 870 N av teoretisk utsträckningskraft . Eftersom tätningar, stångpackningar och kretstrycksförluster absorberar energi är den praktiska kraften normalt 75–90 % av det teoretiska värdet, så konstruktören kan lita på ungefär 1 400–1 680 N för pågående drift. Samma storleksordning visas i kraftdiagrammen i Power & Motions vägledning för "Pneumatic Cylinder Design Factors" och urvalsdata som används inom branschen.
Indragningskraft är aldrig detsamma som förlängningskraft
Vid returslaget upptar stången en del av hålet, så den effektiva arean är mindre. Ett 63 mm hål med en 20 mm stång har en indragningsarea på (π/4) × (0,063² − 0,020²) = 0,00281 m², vilket vid 0,6 MPa endast producerar 1 685 N. Om returslaget bär den tyngre belastningen, dimensionera hålet från staven som ett vanligt fel med hjälp av den långsamma återföringen uppåt. hastighet och för tidigt slitage av stångtätningar.
| Håldiameter (mm) | Kolvarea (cm²) | Kraft vid 0,4 MPa (N) | Kraft vid 0,6 MPa (N) | Kraft vid 0,7 MPa (N) |
|---|---|---|---|---|
| 32 | 8.04 | 322 | 483 | 563 |
| 40 | 12.57 | 503 | 754 | 880 |
| 50 | 19.63 | 785 | 1178 | 1374 |
| 63 | 31.17 | 1247 | 1870 | 2182 |
| 80 | 50.27 | 2011 | 3016 | 3519 |
| 100 | 78.54 | 3142 | 4712 | 5498 |
Efter att ha beräknat det ideala hålet, lägg till en designmarginal. En säkerhetsfaktor på 1,25–1,5 över den teoretiska kraften är standard för dynamiska applikationer ; marginalen absorberar tryckfluktuationer, tätningsslitage och hastighetseffekterna som uppträder i riktiga maskiner.
Att välja byggfamiljen som passar jobbet
Konstruktionen av en cylinder - hur röret, ändlocken och stången hålls samman - definierar hålområdet den kan täcka, hur lätt den är att reparera och hur mycket sidobelastning den kan tolerera. För en praktisk bild av de inre delarna, en närmare titt på anatomin hos pneumatiska cylindrar förklarar rörets, locket, huvudet, kolvens och tätningarnas roll. De tre familjerna som dominerar industridesign har varsin distinkt logik.
Dragstångscylindrar: den industriella standarden
Dragstångscylindrar klämmer fast ändlocken med långa bultar som löper över hela kroppen. De täcker det bredaste hålområdet, vanligtvis 32–320 mm, kan demonteras för tätningsbyte och tolererar de högsta dragkrafterna. SC-serien dragstångscylindrar följ denna konstruktion, och den förblir den mest specificerade familjen i vår katalog eftersom den är enkel att montera, lätt att reparera och enkel att matcha med ISO-tillbehör.
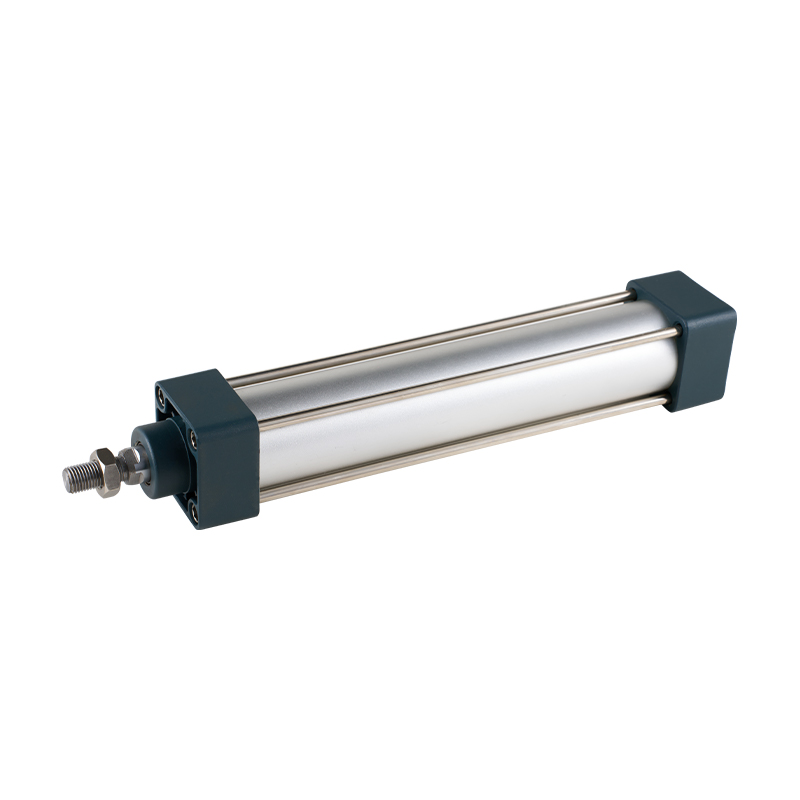 Leverantörer av standardcylinder i SC-serien (typ styrstag), OEM/ODM-fabrik - Zhejiang CKT Pneumatic är en leverantör av standardcylindrar i SC-serien (Tie Rod Type) i Kina och OEM/ODM-fabrik, 1. Kolvtätningen har en ... Visa produkt →
Cylindrar med rund kropp: kompakt och kostnadsmedveten
Cylindrar med rund kropp, vanligtvis 8–25 mm hål, använder ett draget eller rullat rör med gängade ändstycken. De är lätta, billiga och idealiska för korta rörelser i små maskiner. Avvägningen är en lägre sidobelastningskapacitet och liten eller ingen justerbar dämpning, så de bör reserveras för rena, axiella rörelseuppgifter.
Profilcylindrar: byggd för moderna sensortunga maskiner
Profilcylindrar använder en extruderad aluminiumkropp med integrerade luftportar och sensorslitsar. Deras främsta designfördel är integrering: magnetiska strömbrytare klämmer fast i spåren, ventiler kan placeras direkt på kroppen och de plana ytorna gör maskinmonteringen mycket renare än med runda rör. De är standard i moderna monterings- och förpackningslinjer där sensorer, grenrör och skydd alla fäster på själva ställdonet.
Slaglängd, hastighet och cykeltid
Ställ in slaget med marginaler, inte med den exakta rörelsen
Nejminell slaglängd ska vara lika med erforderlig slaglängd plus en marginal i båda ändar, normalt 5–10 mm per ände. I vertikala applikationer, lägg till full kompression av kudden eller stötfångaren. Om kolven bottnar på ändlocket i slutet av varje slag, kommer cylindern att slitas ut mycket snabbare än någon kataloglivslängd antyder. Ett slag som är 10 mm för kort kan förvandla en konstruktion med 10 miljoner cykler till en reparationsartikel med 200 000 cykler.
Hastigheten beror på hela kretsen, inte bara cylindern
Cylinderhastigheten ställs in gemensamt av hålet, ventilflödeskoefficienten, portstorleken och matningsledningen. En välbalanserad krets kör en standardcylinder med ungefär 0,1–0,6 m/s. Som nämnts i Fluid Power Worlds designers guide, kan en U-koppstätad kolv förväntas köras i hastigheter över 20 tum/sek - cirka 0,5 m/s - utan överdriven friktion eller smörjproblem. Om målet är 1 m/s eller högre måste ventilen utökas och porten omformas tillsammans med cylindern; cylindern ensam kan inte skapa hastighet.
Cykeltiden beräknas med en enkel procedur:
- Definiera färden och lägg till slagmarginalen.
- Ställ in medelhastigheten för utskjutnings- och indragningsriktningarna.
- Beräkna tid per riktning som slag dividerat med hastighet.
- Lägg till uppehållstid och ventilsvarstid för att få hela cykeltiden.
Som ett konkret exempel tar ett 300 mm slag vid 0,5 m/s 0,6 s i varje riktning; med 0,2 s uppehåll, är den fullständiga förlängnings-indragningscykeln cirka 1,4 s, vilket motsvarar ungefär 43 cykler/min. Om maskinen kräver 60 cykler/min, måste antingen hastigheten stiga till cirka 0,6 m/s varje väg eller så måste slaget krympa — och båda ändringarna påverkar ventilstorlek, dämpning och monteringsstyvhet.
Monteringsstilar och kostnaden för feljustering
Fyra monteringsfamiljer, fyra anpassningsbeteenden
- Fotfästen är de enklaste och billigaste, men kroppen kan böjas under belastning, så uppriktningen beror helt på maskinramen.
- Flänsfästen (huvud eller bak) är styva och lämpade för applikationer med hög dragkraft där cylinderkroppen inte får röra sig.
- Clevis fästen låt cylindern svänga i ett plan, vilket är viktigt när stången färdas längs en båge genom ett länkage.
- Tappfästen (mitt eller bak) stödjer kroppen på båda sidor och är det bästa valet för tunga cylindrar som behöver en kontrollerad pivot.
Sidobelastningar är den vanligaste orsaken till att en cylinderkonstruktion misslyckas
När axiallinjen inte är längs stavens mittlinje måste staven och det främre lagret absorbera ett böjmoment. Även en sidokraft lika med bara några få procent av den nominella dragkraften kommer mätbart att förkorta lagret och tätningens livslängd. Det är därför som både Machine Designs valriktlinjer och Power & Motions cylinderdesignfaktorer insisterar på att hålla cylinderns dragkraft så nära kolvstångens mittlinje som möjligt.
När geometri tvingar fram en förskjutning är det korrekta svaret en styrd design - en fleraxlig cylinder, en glidcylinder eller en kompakt cylinder med en styrstång - snarare än att bara välja en större standardcylinder. En större borrning skapar mer kraft men gör ingenting för att fixa ett böjmoment.
Kompakt cylinderdesign för trånga utrymmen
När maskinens kuvert är fixerat är kompakta cylindrar standardsvaret. De följer samma kraftlogik som cylindrar i full storlek men packar kolven och stången inuti en kort kropp, vanligtvis byggd enligt ISO 21287. Den huvudsakliga designkompromissen är slaglängd: en mycket kort kropp kan inte styra en lång stång utan extra lagerstöd, så de flesta kompakta konstruktioner fungerar bäst på slag under ungefär 100–150 mm.
Där kompakta cylindrar tjänar sitt utrymme
Klämning, indexering, matning och utkastning av delar är alla korta, högcykeljobb. Att byta ut en dragstångscylinder mot en kompakt kropp kan spara 30–50 mm per axel; på en maskin med sex eller åtta axlar ändrar denna besparing hela ramen och skyddslayouten. Den kompakta kroppen minskar också rörlig massa, vilket sänker den kinetiska energin vid slutet av slaget och möjliggör snabbare cykling med samma ventil.
Håll styrfunktionen åtskild från kraftfunktionen
Eftersom den kompakta kroppen erbjuder begränsat stångstöd, förvänta dig aldrig att en kompakt cylinder absorberar böjmoment. För ren axiell rörelse är en vanlig kompakt kropp helt tillräcklig — CQ2-serien kompakta tunna cylindrar hantera kläm- och tryckuppgifter väl. Närhelst konstruktionen genererar en off-axel- eller momentbelastning, flytta till en styrd variant som CQM med en styrstång, eller till en glidcylinderfamilj som bär sin egen linjära styrning.
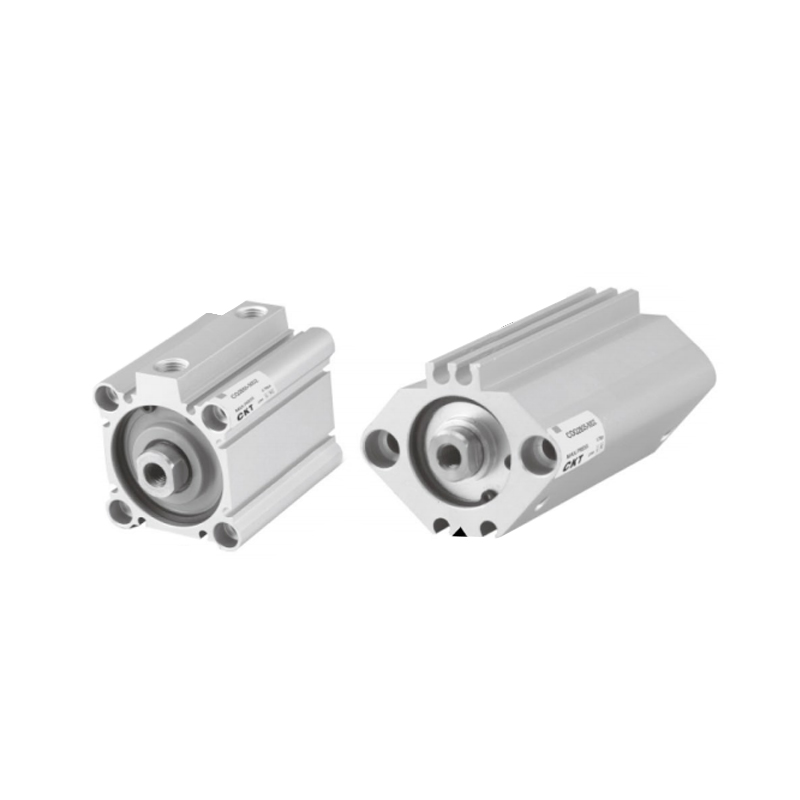 CQ2 Series Thin Cylinder Suppliers, OEM/ODM Factory - Zhejiang CKT Pneumatic Co. CKT Pneumatic är en leverantör av tunncylinder i CQ2-serien i Kina och OEM/ODM-fabrik, 1. Den magnetiska omkopplaren sticker inte ut: föregående... Visa produkt →
Stånglös cylinderdesign för långa slag
Stånglösa cylindrar löser ett klassiskt designproblem: att flytta en last över ett långt slag utan att en stång sticker ut från maskinen. Eftersom vagnen färdas med kolven är installationslängden ungefär hälften av en cylinder av stångtyp med samma slaglängd. Det finns två designfamiljer, och att välja mellan dem är en verklig ingenjörsmässig kompromiss.
Magnetkopplade stavlösa cylindrar
I en magnetisk design drar en kolv utrustad med starka magneter en extern vagn genom rörväggen. Frånvaron av en mekanisk slits håller designen ren och ekonomisk, men kopplingen kan glida när vagnen stöter på en stötbelastning eller hanterar en tung vertikal massa. Dessa cylindrar lämpar sig för lätt hantering och pick-and-place-arbete, med slaglängder vanligtvis upp till 2–3 meter.
Mekaniskt sammanfogade stavlösa cylindrar
En mekaniskt sammanfogad cylinder förbinder kolven direkt med vagnen genom en slits tätad av ett rostfritt stålband. Den överför högre krafter i båda riktningarna och glider inte, vilket är viktigt för vertikala rörelser. MY1B stavlösa cylindrar med mekaniska leder är ett representativt exempel på denna familj för designers som behöver repeterbar positionering med tyngre nyttolaster.
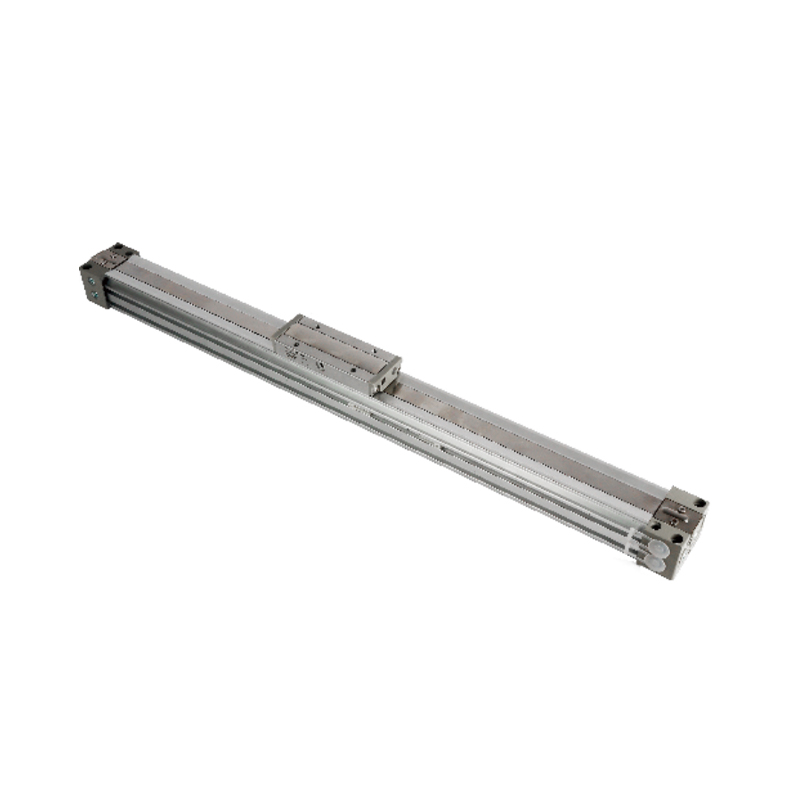 Leverantörer av MY1B Series Mekanisk Ledfri Cylinder (Basic Type), OEM/ODM Fa CKT Pneumatic är en kinesisk grossistleverantör av MY1B Series Mechanical Joint Rodless Cylinder (Basic Type) och OEM/ODM-fabrik, MY1B Series ... Visa produkt →
| Designfunktion | Magnetisk kopplad | Mekanisk led |
|---|---|---|
| Lastkapacitet | Låg till medium | Medium till hög |
| Typiskt slagområde | 100–3000 mm | 100–5000 mm |
| Halkrisk vid stötbelastning | Ja | No |
| Tätning och dammbeteende | Rent, lågt läckage | Stålbandstorkare krävs |
| Relativ kostnad | Lägre | Högre |
Dämpning: Utformning av End-of-Stroke Shock
I slutet av slaget sker det mesta mekaniska slitaget. Vid ändlocket måste kolven avleda den kinetiska energin E = 0,5 × m × v². En 50 kg vagn som rör sig i 0,5 m/s bär 6,25 joule kinetisk energi ; utan dämpning absorberas den energin på millisekunder av locket och tätningarna.
| Dämpningstyp | Energiupptagning | Typisk användning |
|---|---|---|
| Fast gummi eller polyuretan stötfångare | Låg | Lätt belastning, låg hastighet |
| Justerbar pneumatisk kudde | Medium | Standardautomation vid 0,1–0,6 m/s |
| Kudde plus varvtalsregleringsventil | Medium-hög | Exakt positionering och vertikala belastningar |
| Extern hydraulisk stötdämpare | Hög | Hög speed, high mass, high cycle rates |
En praktisk regel: under 0,1 m/s med lätta belastningar räcker det med en stötfångare av gummi eller polyuretan; från 0,1 till 0,5 m/s med måttlig belastning är justerbara pneumatiska kuddar standard; vid högre hastigheter eller med tung belastning, montera en extern hydraulisk stötdämpare. Att matcha dämpningen till den faktiska kinetiska energin är en del av cylinderdesignen, inte en eftertanke.
Tätningar, temperatur och luftkvalitet
Tätningsmaterialet definierar driftfönstret
Standardcylindrar använder NBR-tätningar, vanligtvis klassade från -20 °C till 80 °C. FKM (Viton) tätningar förlänger den övre gränsen till cirka 200 °C, vilket är viktigt i torklinjer och ugnsdörrar. Torkare av polyuretan är ett vanligt tillskott i dammiga miljöer. Tätningsdesignen påverkar också hastigheten: U-koppstätningar ger positiv tätning vid låga hastigheter, medan dynamiska O-ringar är att föredra för höghastighetscykling eftersom de genererar mindre friktion.
Smutsig luft förkortar cylinderlivslängden mer än något annat
De flesta cylinderslitage börjar med förorenad tryckluft. Vatten, kvarvarande kompressorolja och fina partiklar gör att röret skadas och förstör stångtätningarna. Installation av en modulär F.R.L. enhet med ett 5 µm filter och korrekt fuktavskiljning vid användningsstället kommer att göra mer för cylinderns livslängd än att byta cylindermärke. Tryck, flöde och tätning måste behandlas som ett system, med början vid luftberedningsenheten och slutar vid utloppsporten.
Standarder som formar pneumatisk cylinderdesign
Design handlar också om utbytbarhet. Nästan varje pneumatisk cylinder som säljs globalt följer en av tre ISO-dimensionella standarder, och konstruktionsfamiljen dikteras vanligtvis av standarden. Borrningarna nedan återspeglar den vanliga industritolkningen som används på referensvägledningen i Tamesons pneumatiska cylinderöversikt och motsvarande källor.
| ISO-standard | Typiskt hålområde | Typisk konstruktion |
|---|---|---|
| ISO 6432 | 8–25 mm | Rund kropp |
| ISO 15552 (tidigare VDMA 24562) | 32–320 mm | Dragstång eller profilkropp |
| ISO 21287 | 20–100 mm | Kompakt eller tunn kropp |
Att köpa en ISO-kompatibel cylinder innebär att en ersättningsenhet från ett annat märke vanligtvis faller i samma fästen utan att rita om maskinen. Ett icke-standardslag eller en anpassad spölängd, däremot, innebär vanligtvis en längre ledtid och ett högre pris, så kontrollera katalogens slaglängd innan du fryser designen. Med mer än två decennier av erfarenhet av tillverkning av pneumatiska komponenter , bygger vi våra standard- och tunna cylinderserier efter dessa konventioner så att kunder kan byta leverantör utan att omkonstruera monteringen.
En förbeställningschecklista för pneumatisk cylinderdesign
Innan en cylindermodell fixas, gå igenom denna checklista. Varje artikel är en designinput, och att hoppa över en visas vanligtvis som ett fältfel eller en kostsam ändringsorder.
- Axial belastning för förlängning och indragning, plus säkerhetsfaktorn 1,25–1,5.
- Matningstryck tillgängligt vid cylinderporten, inte bara vid kompressorn.
- Slaglängd lika med resor plus slutmarginaler.
- Hastighet och cykeltid , med ventil Cv och portstorlekar kontrollerade som en krets.
- Monterande familj vald för dragkraftsriktning och maskingeometri.
- Sidolaster elimineras eller överförs till en styrd cylinderkonstruktion.
- Dämpning matchas till den kinetiska energin vid slutet av slaget.
- Miljö : temperaturområde, luftfuktighet, spolning eller dammexponering.
- Positionsavkänning : magnetisk kolv med magnetomkopplare, eller en extern linjär sensor.
- Underhållsplan : ombyggbar dragstång eller utbytbar patroncylinder.
Vanliga frågor om pneumatisk cylinderdesign
Hur beräknar jag kraften en pneumatisk cylinder kan producera?
Använd F = P × A, där A är den effektiva kolvarean. För ett 63 mm hål vid 0,6 MPa är den teoretiska förlängningskraften 1 870 N. I praktiken tillämpa en verkningsgrad på 75–90 % för att ta hänsyn till tätningsfriktion, tillämpa sedan en säkerhetsfaktor på 1,25–1,5 för dynamiska belastningar.
Vilken hålstorlek behöver jag för en 500 kg last?
En belastning på 500 kg som utövar ungefär 4 900 N kräver cirka 6 125 N teoretisk kraft vid 0,6 MPa när en verkningsgrad på 80 % antas. Ett 100 mm hål ger 4 712 N, vilket inte räcker; ett 125 mm hål ger 7 363 N, vilket är tillräckligt. Verifiera alltid indragningsslaget också, eftersom stången minskar det effektiva området.
Vilken cylinderkonstruktion är bäst för långa slag?
Stånglösa cylindrar är det bästa valet för slag över ungefär 500 mm eftersom installationslängden är ungefär hälften så stor som en cylinder av stångtyp. Använd en magnetkopplad design för lätt, ren hantering och en mekaniskt sammanfogad design för tyngre laster eller vertikala rörelser där slirning inte är acceptabel.
Varför misslyckas min cylinder från sidbelastning trots att kraften är korrekt?
Eftersom sidobelastning skapar ett böjmoment på stången och det främre lagret som ingen mängd axiell kraft kan kompensera för. Även en sidokraft på några procent av den nominella dragkraften förkortar lagret och tätningens livslängd. Fixeringen är att hålla dragkraften i linje med stångens mittlinje eller använda en styrd cylinderdesign.
Kan en vanlig pneumatisk cylinder hålla en belastning i mitten av slaget?
Nej. Tryckluft är komprimerbar, så en standard dubbelverkande cylinder kan inte hålla ett fast läge under en varierande belastning. Använd ett mekaniskt stånglås, en låscylinder eller en extern broms när hållning i mitten krävs.
Vad är skillnaden mellan enkelverkande och dubbelverkande cylinderkonstruktioner?
En enkelverkande cylinder använder luft för att röra sig i en riktning och en fjäder för att återvända, vilket förenklar kretsen men begränsar slaglängden och förbrukar fjäderenergi på returen. En dubbelverkande cylinder använder luft i båda riktningarna, vilket ger full kontroll över kraft, hastighet och dämpning i båda riktningarna — standardvalet för de flesta automatiseringar.