

Vad som faktiskt skiljer en pålitlig Tillverkare av pneumatiska gripdon Från resten
Det korta svaret: en pålitlig tillverkare av pneumatiska gripdon definieras av tre mätbara saker, inte marknadsföringsexemplar - repeterbar greppkraft över tusentals cykler, förseglad konstruktion som motstår damm och fuktinträngning, och käftslagsnoggrannhet inom 0,02 mm till 0,05 mm. Allt annat - beläggningsfärg, katalogtjocklek eller utställningslokalstorlek - är sekundärt. Köpare som söker efter tillverkare av pneumatiska gripdon försöker vanligtvis lösa ett av två problem: en gripare som slits ut för snabbt på en höghastighetslinje, eller en gripare som inte kan hålla konstant kraft på delar med varierande ytfinish. Båda problemen går tillbaka till designval som gjordes i tillverkningsskedet, varför denna guide fokuserar på vad som ska kontrolleras innan du gör en beställning snarare än generiska produktbeskrivningar.
Pneumatiska gripdon förblir det mest kostnadseffektiva verktygsalternativet för repetitiva plocka-och-place-arbeten, och efterfrågan har varit stark in i 2026, eftersom elektronikmontering, delkomponentlinjer för fordon och förpackningsautomation fortsätter att expandera. Zhejiang CKT Pneumatic Co., Ltd har byggt sin katalog kring denna exakta efterfrågekurva, och producerar parallella, vinklade och trekäftiga griplinjer riktade mot OEM-integratörer som behöver jämna ledtider lika mycket som konsekvent prestanda.
Hur en pneumatisk gripare faktiskt omvandlar lufttryck till greppkraft
En pneumatisk gripare är ett mekaniskt manöverdon som omvandlar tryckluftstryck till linjär eller vinkelkäftrörelse genom en kolv-och-kam eller kolv-och-stångmekanism. Luft kommer in i en port, trycker en kolv längs en borrning, och den kolvrörelsen översätts till en käftstängande kraft genom ett mekaniskt länkage. Förhållandet är enkelt men missförstås ofta av köpare som jämför specifikationsblad:
Kärnkomponenterna i sekvens
- Cylinderkropp — inrymmer kolven och definierar hålets diameter, som direkt anger maximal teoretisk kraft
- Kolv och stång — det rörliga elementet som tar emot lufttryck på ena eller båda sidor
- Kam- eller kuggstångslänkage – omvandlar linjär kolvrörelse till käftrörelse, antingen parallell eller vinkel
- Käftstyrningar — linjära lager eller laxstjärtsslider som håller käftrörelsen fri från sidospel
- Tätningar — den komponent som är mest ansvarig för långsiktig tillförlitlighet, eftersom tätningsslitage är den främsta orsaken till kraftbortfall i fält
Formelintegratörerna använder för att uppskatta den teoretiska gripkraften F = P × A × n , där P är tilluftstrycket, A är effektiv kolvarea och n är antalet käftar i kontakt med delen. Denna siffra är alltid ett tak, inte en garanti - den verkliga greppkraften sjunker med ungefär 15 % till 30 % beroende på friktionsförluster i länkaget, vilket är exakt varför två gripdon med identiska håldiametrar kan prestera mycket olika beroende på bearbetningstolerans och länkagedesign.
Enkelverkande kontra dubbelverkande kretsar
Enkelverkande gripare förlitar sig på en tryckfjäder för att återställa käftarna till standardläget, vilket innebär att lufttrycket bara fungerar i en riktning. Denna design är vanlig på mindre hålstorlekar där ett normalt stängt käftläge är önskvärt för säkerheten, eftersom delen förblir greppad om lufttrycket tappas under cykeln. Dubbelverkande gripdon leder istället luft till båda sidor av kolven genom två separata portar, vilket ger mer konsekvent kraft i både öppen och stängd riktning, till priset av att behöva en 5/2- eller 5/3-vägs magnetventil snarare än den enklare 3/2-vägsventilen som används för enkelverkande kretsar.
Rollen för flödeskontroll och dämpning
Flödeskontrollventiler monterade vid varje luftport reglerar hur snabbt kolven rör sig, vilket betyder mer än de flesta köpare antar. En käke som snäpper stängd för snabbt på en ömtålig del riskerar att markera eller spricka den, medan en käke som stängs för långsamt blir flaskhalsen i en höghastighets pick-and-place-cykel. Tillverkare som bygger in justerbara flödeskontrollportar, snarare än fasta öppningar, ger integratörer mer utrymme att justera cykeltiden utan att lägga till extern ventilhårdvara. End-of-stroke-dämpning, vanligtvis uppnådd genom en liten elastomer-stötfångare eller en inre luftkuddekammare, minskar mekaniska stötar på länkaget vid helt öppna och helt stängda positioner - en detalj som dyker upp i livslängdsklassificeringarna för cykeln mycket mer än vad de flesta specifikationsbladen erkänner.
Att jämföra de fyra griptyperna som tillverkare vanligtvis producerar
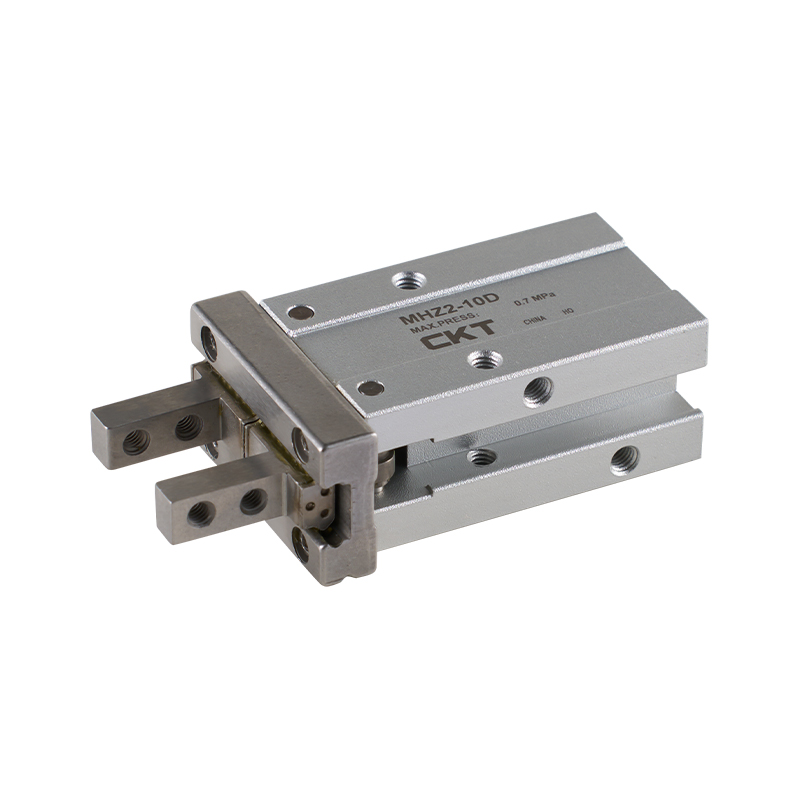
Inte alla pneumatiska gripdon är byggda på samma sätt, och att välja fel typ för applikationen är det enskilt vanligaste inköpsmisstaget. Tabellen nedan återspeglar typiska specifikationer som publicerats av medelstora kinesiska tillverkare som producerar standardlinjer för kataloggripare 2026.
| Typ av grip | Käkrörelse | Typiskt Bore Range | Bäst lämpad för |
|---|---|---|---|
| Parallell (tvåkäft) | Båda käkarna rör sig symmetriskt inåt | 10 mm till 63 mm | Platta eller cylindriska delar behöver centrerad pickup |
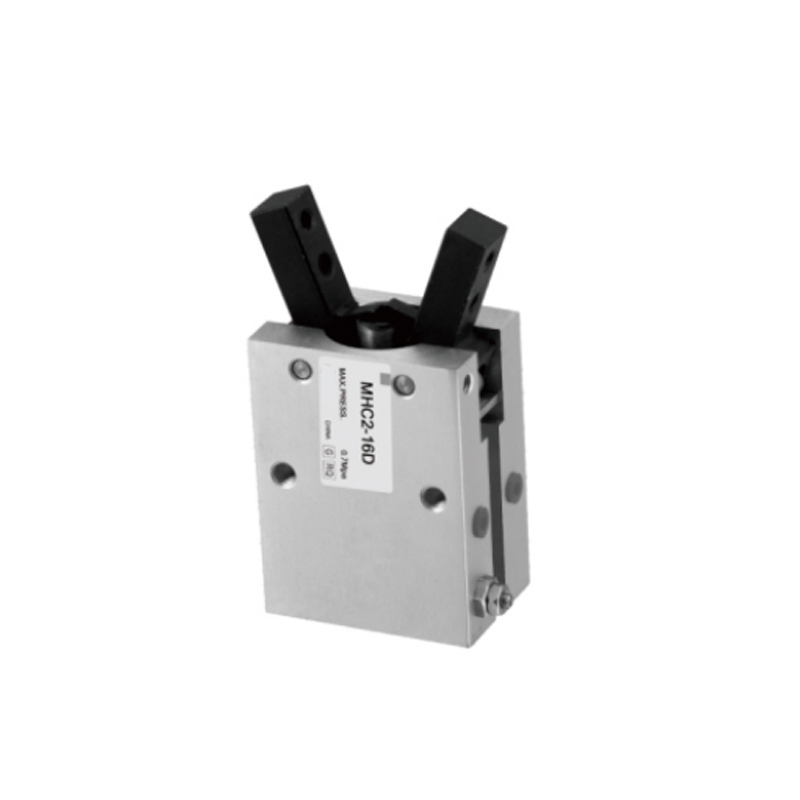
| Kantig | Käftarna svänger upp på en pivot | 16 mm till 50 mm | Slutna utrymmen där linjär käkrörelse är begränsad |
| Tre-käft centrerad | Tre käftar stängs samtidigt mot mitten | 20 mm till 80 mm | Runda eller symmetriska arbetsstycken som kräver självcentrering |
| Vippspak | Käftar låsta med mekanisk vipp vid slutet av slaget | 25 mm till 100 mm | Tunga delar som kräver hållkraft även efter luftförlust |
Parallella gripdon står för den största andelen av beställningarna eftersom de flesta plocka-och-place-uppgifter inom elektronik och lätt montering involverar platta eller lådformade delar. Gripare med tre käftar ser en stadig efterfrågan från tillverkare som levererar till fordons- och bearbetningssektorer, där runda lager och cylindriska komponenter dominerar.
Beräkna den gripkraft du faktiskt behöver
En regelintegratorer följer: erforderlig greppkraft bör vara minst 4 till 6 gånger vikten av den del som hanteras , och högre för delar som flyttas med hastighet eller utsätts för stötbelastningar, såsom plötsliga stopp på en transportbandsmatad linje. En komponent på 2 kg som rör sig med en vanlig pick-and-place-hastighet behöver vanligtvis 80N till 120N greppkraft som en säkerhetsmarginal, inte de bara 20N som enbart gravitationen skulle kräva.
Tillverkare som förstår denna distinktion – snarare än att bara citera den högsta teoretiska kraften på ett specifikationsblad – tenderar att ge mer exakt dimensioneringsvägledning under offertstadiet. Detta är ett område där arbete direkt med en tillverkares ingenjörsteam, snarare än ett rent handelsföretag, tenderar att ge bättre resultat, eftersom dimensioneringsfrågor kräver någon som är bekant med den interna länkgeometrin, inte bara den publicerade håldiametern.
Ett fungerade storleksexempel
Tänk på en 1,5 kg gjuten metallkonsol som flyttas med måttlig plockningshastighet med två käftar i kontakt. Genom att använda 4 till 6 gånger säkerhetsfaktorn landar målgreppskraften mellan 59N och 88N. Om matningstrycket är fixerat till 0,5 MPa, arbetar den erforderliga effektiva kolvarean bakåt från F = P × A × n: vid n = 2 käftar, ger lösningen för A ungefär 59 till 88 kvadratmillimeter effektiv kolvarea per käft när länkfriktionsförluster på cirka 25 % räknas tillbaka. I praktiken pekar detta på en integrator mot 20 mm i stället för 20 mm. mindre enhet på 16 mm som bara skulle uppfylla kraftmålet längst upp i sitt nominella tryckområde, vilket inte lämnar någon säkerhetsmarginal om verkstadens lufttryck fluktuerar under högsta kompressorbehov.
Varför ytfriktion förändrar matematiken
Beräkningarna ovan antar en måttlig friktionskoefficient mellan käkfingret och delytan, typiskt i intervallet 0,15 till 0,3 för bearbetad metall på bearbetad metallkontakt. Delar med oljiga, polerade eller pulverlackerade ytor kan minska den koefficienten avsevärt, vilket betyder att samma teoretiska greppkraft översätts till mindre faktisk hållningsförmåga. Det är därför som anpassade käkfingerinsatser med strukturerade eller polymerbeklädda kontaktytor så ofta efterfrågas — de höjer den effektiva friktionskoefficienten utan att kräva en större och dyrare gripkropp.
Material- och byggkvalitetsfaktorer som bestämmer livslängden
Två gripdon kan se identiska ut på ett specifikationsblad och ändå prestera väldigt olika under ett 24-månaders servicefönster. Skillnaderna är nästan alltid gömda i materialvalen och inre toleranser snarare än något som syns utifrån.
Material för kropp och kolv
Aluminiumlegeringskroppar, vanligtvis anodiserade efter bearbetning, förblir standarden för viktkänsliga applikationer, medan styrskenor av härdat stål inuti käftsliderna motstår slitage mycket bättre än obehandlade aluminiumstyrningar under högcykelförhållanden. Tillverkare som tillverkar gripdon som är klassade över 2 miljoner cykler använder nästan alltid härdat och slipat stål för käftstyrningsskenorna , eftersom aluminium-på-aluminium-kontakt vid käftsliden är den enskilt vanligaste källan till för tidigt glapp.
Val av tätningsförening
Nitrilgummitätningar (NBR) hanterar standardmiljöer i butiksluft på ett adekvat sätt, men tätningar med fluorkarbon (FKM) är att föredra där omgivningstemperaturer överstiger 60°C eller där gripdonet utsätts för kylmedelsdimma, vilket är vanligt i celltillämpningar för bearbetning. Köpare som köper från tillverkare av pneumatiska gripdon för förpackningslinjer som ligger intill livsmedel bör specifikt bekräfta förseglingsblandningens kompatibilitet, eftersom standard-NBR-tätningar kan brytas ned snabbare under upprepade tvättcykler.
| Komponent | Standardmaterial | Uppgraderat alternativ |
|---|---|---|
| Kropp | Anodiserad aluminiumlegering | Hårdanodiserad aluminium för abrasiva miljöer |
| Käftstyrningsskena | Höljehärdat stål | Slipat och förkromat stål |
| Sälar | NBR (nitrilgummi) | FKM (fluorocarbon) för hög värme- eller kylvätskeexponering |
| Käkfingerinlägg | Stål, ohärdat | Specialbearbetad per detaljgeometri, ofta polymerbelagd |
Luftförbrukning är en verklig driftskostnad, inte en eftertanke
Varje gripcykel förbrukar en fast volym tryckluft proportionell mot hålstorlek och slaglängd, och tryckluft är ett av de dyrare verktygen i en typisk fabrik när man väl tar hänsyn till produktions- och distributionsförluster. En gripare med 20 mm borrhål som cyklar en gång per sekund över tre skift kan förbruka en meningsfullt större andel av en kompressors produktion än integratörernas budget för under planeringsstadiet. Köpare som utvärderar flera tillverkare av pneumatiska gripdon bör fråga efter typisk luftförbrukning per cykel vid nominell slaglängd, inte bara håldiameter, eftersom två gripdon med samma hål kan skilja sig åt i slaglängd och därför i luftdrag per cykel.
Pneumatiska kontra elektriska gripdon
Elektriska gripdon har vunnit mark i applikationer som kräver programmerbar kraft eller positionsåterkoppling, men pneumatiska gripdon förblir dominerande för enkelt plocka-och-place-arbete på grund av lägre enhetskostnad och enklare kontrollkrav. Jämförelsen nedan återspeglar typiska avvägningar som köpare väger när de bestämmer sig mellan de två.
| Faktor | Pneumatisk gripare | Elektrisk gripare |
|---|---|---|
| Enhetskostnad | Lägre, vanligtvis en bråkdel av en ekvivalent elektrisk enhet | Högre, driven av motor- och kontrollkostnad |
| Tvinga kontroll | Fast med matningstryck, justerbar endast via regulator | Programmerbar och repeterbar på flera kraftnivåer |
| Infrastruktur behövs | Tryckluftstillförsel och filtrering | Elektriska ledningar och en rörelsekontroller |
| Cykelhastighet | Generellt snabbare för enkel öppen-stäng-rörelse | Något långsammare men med finare lägeskontroll |
Där pneumatiska gripdon gör de tyngsta lyften över branscher
Efterfrågan på tillverkare av pneumatiska gripdon spänner över en bredare uppsättning industrier än de flesta köpare från början förväntar sig, och kraven på dimensionering och käftkonfiguration skiljer sig meningsfullt mellan dem.
- Elektronik montering — parallella gripdon med små hål i intervallet 6 mm till 20 mm för hantering av PCB-moduler, kontakter och små höljen
- Automotive undermontering — Medelstort till stort hål med tre käftar och vippgrepp för motorkomponenter, lagerbanor och cylindriska metalldelar
- Förpackning och ärendehantering — vinkelgripare med förlängda käftfingrar för kartonger, påsar och oregelbundna mjukvaror
- Maskinvård — Kraftiga parallellgripare klassade för upprepad exponering för kylvätska och metallspån inuti CNC-arbetsceller
- Montering av medicinsk utrustning — precisions gripdon med liten borrning med snäva repeterbarhetstoleranser, ofta under 0,02 mm
Speciellt maskinskötande applikationer tenderar att pressa tillverkare mot förseglade, IP64-klassade griparhus, eftersom inträngning av kylmedel i kolvhålet är ett av de snabbaste sätten att förkorta livslängden på en CNC-intilliggande griparinstallation.
Montering av griparen på en robotarm eller fast automationsram
De flesta pneumatiska gripdon levereras med ett standardiserat monteringsflänsmönster som matchar vanliga robothandledsgränssnitt, men köpare som integrerar en gripare på en fast pick-and-place ram snarare än en robotarm behöver ofta ett enklare fäste istället. Genom att bekräfta monteringsgränssnittet tidigt undviks en vanlig fördröjning där griparen kommer fram korrekt byggd men integratorn måste bearbeta en adapterplatta innan installationen kan fortsätta. Kabel- och luftledningsdragning förtjänar också tidig uppmärksamhet - gripdon som är monterade på en rörlig robothandled behöver en flexibel luftslang som är klassad för kontinuerlig flexcykling, vilket är en annan specifikation än den stela luftledningen som används på en gripare med fast position.
Sensoråterkopplingsalternativ
Positionsavkänning på en pneumatisk gripare hanteras vanligtvis genom magnetiska reed-omkopplare eller solid-state-sensorer monterade i ett spår längs cylinderkroppen, och detekterar när kolven når helt öppet eller helt stängt läge. Denna binära öppna/stängda återkoppling är tillräcklig för de flesta plocka-och-placeringsuppgifter, men applikationer som behöver detektera en del som är närvarande men underdimensionerad, ibland kallad en partiell stängning eller delavkänningsfunktion, kräver en mellanliggande sensorposition eller en analog tryckbaserad delavkännande krets. Köpare med detta krav bör bekräfta sensorslitskompatibilitet och sensortyp under offertstadiet snarare än efter att gripdonet redan har bearbetats.
Underhållsmetoder som förlänger griparens livslängd utöver garantiperioden
- Inspektera luftledningens filtrering varje månad — partikelföroreningar i tilluften är den främsta orsaken till acceleration av tätningsslitage
- Smörj om kolvhålet med ett fast intervall istället för att vänta på att prestanda sjunker, vanligtvis var 500 000 till 1 000 000 cykler beroende på arbetscykel
- Kontrollera käftstyrningsspelet kvartalsvis med hjälp av en mätklocka; Glapp som överstiger 0,1 mm signalerar slitage på styrskenan som kräver byte
- Verifiera monteringsbultens vridmoment efter den första driftmånaden, eftersom vibrationslossning är vanligt på nyinstallerade verktyg
- Spårcykelantal per gripare där det är möjligt, eftersom de flesta tillverkare betygsätter livslängden i cykler snarare än kalendertid
Anläggningar som implementerar schemalagd borrsmörjning snarare än reaktivt underhåll rapporterar vanligtvis griparens livslängd som sträcker sig 30 % till 40 % utöver tillverkarens basnivå, baserat på underhållsloggar som delas av medelstora automationsintegratörer som hanterar produktionslinjer med flera skift.
Vanliga fältsymtom och vad de vanligtvis betyder
| Symptom | Trolig orsak | Typisk fix |
|---|---|---|
| Greppkraften försvagas gradvis | Tätningsslitage eller skåror från förorenad luft | Byt ut tätningssatsen, kontrollera uppströmsfiltreringen |
| Käkspel eller vingling vid full förlängning | Slitage på styrskenorna från högt antal cykler | Byt ut styrskeneenheten |
| Långsam eller trög cykeltid | Underdimensionerad lufttillförselledning eller igensatt flödeskontroll | Kontrollera ledningens diameter och rengör flödeskontrollöppningen |
| Hörbart luftläckage från kroppen | Kolvtätningsfel eller lös portkoppling | Dra åt kopplingarna först och inspektera sedan de inre tätningarna |
| Inkonsekvent delupptagning | Sliten eller förorenad käkfingeryta | Rengör eller byt ut käkfingerinsatser |
Vad du ska kontrollera innan du gör en beställning hos en tillverkare av pneumatisk grip
Inköp från utländska tillverkare introducerar ett lager av due diligence som inhemska köpare ibland hoppar över, och att hoppa över det är där de flesta ångrar från inköp kommer. Innan en beställning bekräftas bör köpare begära följande direkt från tillverkarens försäljningsteknikteam:
Dokumentation att begära
- Faktiska uppmätta kraft-mot-tryck-kurvor, inte bara den teoretiska formelbaserade figuren
- Bedömd cykellivslängd vid den specifika arbetscykeln som matchar din applikation, eftersom en 5-miljoner cykelklassificering vid låg hastighet inte överförs direkt till en höghastighetslinje
- Exempel på dimensionell inspektionsrapport för käkparallellitet och repeterbarhet
- Standard ledtid kontra ledtid för anpassad käftfingerbearbetning, vilket ofta är den faktiska flaskhalsen i projektets tidslinjer
Zhejiang CKT Pneumatic Co., Ltd är en av flera etablerade kinesiska tillverkare i det här utrymmet som levererar både standard kataloggriparlinjer och skräddarsydd käkfingerbearbetning för OEM-integratörer, och samma checklista för due diligence ovan gäller oavsett vilken pneumatiska gripartillverkare en köpare utvärderar. Att begära provenheter för in-house cykeltestning innan man förbinder sig till en fullständig produktionsorder är fortfarande det enskilt mest tillförlitliga sättet att validera en ny leverantörsrelation, särskilt för köpare som integrerar gripdon i en linje där stilleståndskostnaden är hög.
Hur en typisk offerttidslinje ser ut
För standardstorlekar för kataloghål utan anpassade käftfingrar är offertåtergivningen från en etablerad tillverkare vanligtvis snabb, ofta inom en till två arbetsdagar när den erforderliga kraften, slaglängden och monteringsgränssnittet har bekräftats. Anpassad käftfingerbearbetning förlänger den tidslinjen på ett meningsfullt sätt, eftersom det kräver en ritningsgenomgångscykel innan verktyg kan börja. Köpare med en hård projektdeadline bör skicka detaljritningar för käftfingerdesign så tidigt som möjligt, även innan hålstorleken slutförs, eftersom käftfingergeometri och gripstorlek ofta bestäms tillsammans snarare än i strikt sekvens.
Skapa en ärlig total ägandekostnadsbild
Enhetspriset är bara en rad i den verkliga kostnaden för att installera en pneumatisk gripare över en produktionslinje. En fullständig jämförelse av totalkostnaden mellan två konkurrerande offerter bör inkludera enhetspriset för gripdon, förväntad utbyteskostnad för tätningssatsen under en treårsperiod, luftförbrukningskostnaden vid anläggningens faktiska el- och kompressoreffektivitet, och arbetskostnaden för planerat underhåll kontra reaktiv reparation. En gripare prissatt 10 % högre i förväg men klassad för dubbel livslängd på härdade styrskenor fungerar ofta billigare under en treårig användning när ersättningsarbete och driftstopp är inräknat, varför enbart enhetspriset är en dålig grund för att jämföra tillverkare av pneumatiska gripdon.
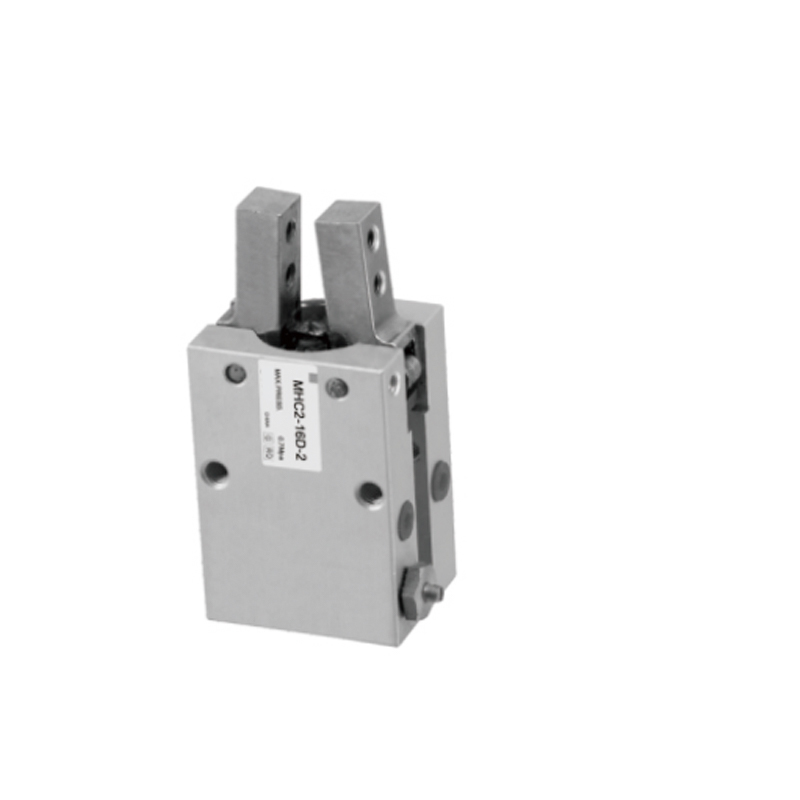
En snabbreferensordlista för specifikationsblad för Gripper
| Termin | Vad det betyder |
|---|---|
| Håldiameter | Cylinderns inre diameter, den primära drivkraften för teoretisk kraftutmatning |
| Slag per käke | Avstånd varje käke färdas från helt öppen till helt stängd |
| Repeterbarhet | Hur konsekvent återgår käftarna till samma position cykel efter cykel |
| Bedömd cykellivslängd | Antalet öppna-stäng-cykler som griparen förväntas utföra innan större service behövs |
| Momentlastkapacitet | Maximal off-center eller vridmomentbelastning som käftstyrningarna kan tolerera utan accelererat slitage |
| IP-betyg | En standardiserad skala som beskriver motståndet mot damm och vätska som tränger in i griparhuset |
Vanliga frågor
Vilket lufttryck kräver de flesta pneumatiska gripdon för att fungera korrekt?
De flesta industriella pneumatiska gripdon är klassade för ett arbetstrycksområde på 0,3 MPa till 0,7 MPa (ungefär 44 till 100 psi), där 0,5 MPa till 0,6 MPa är den vanligaste driftspunkten på vanliga verkstadsluftsystem. Att köra under det nominella minimumet minskar den tillgängliga greppkraften proportionellt, medan överskridandet av det nominella maximumet påskyndar tätningsslitaget.
Hur länge håller pneumatiska gripdon vanligtvis innan de behöver bytas?
Standard kataloggripdon är vanligtvis klassade mellan 3 miljoner och 10 miljoner cykler beroende på hålstorlek, käftstyrningsmaterial och arbetscykel. Kraftiga modeller med styrskenor av härdat stål och uppgraderade tätningar kan sträcka sig långt utöver det intervallet med schemalagd smörjning.
Kan pneumatiska gripdon hålla en del om lufttillförseln tappas mitt i cykeln?
Standard fjäderstödda eller dubbelverkande parallellgripare kommer vanligtvis att släppa eller förlora hållkraften om lufttrycket sjunker, vilket är anledningen till att vippspakskonstruktioner specificeras för applikationer där hållkraften måste bibehållas även under ett tillfälligt lufttillförselavbrott.
Vad är skillnaden mellan enkelverkande och dubbelverkande pneumatiska gripdon?
Enkelverkande gripare använder lufttryck för att öppna eller stänga i en riktning och en fjäder för att återföra käftarna, medan dubbelverkande gripare använder lufttryck för både öppnings- och stängningsrörelser, vilket i allmänhet producerar högre och mer konsekvent kraft i båda riktningarna till priset av att det krävs två luftledningar istället för en.
Hur väljer jag rätt hålstorlek för en viss delvikt?
Börja från den erforderliga greppkraften (vanligtvis 4 till 6 gånger delens vikt, högre för höghastighetshantering), jämför sedan den siffran mot tillverkarens publicerade kraft-mot-tryck-diagram för varje borrningsstorlek vid ditt tillgängliga matningstryck, snarare än dimensionering efter enbart deldimensioner.
Erbjuder tillverkare av pneumatiska gripdon vanligtvis anpassad bearbetning av käftfinger?
Ja, de flesta etablerade tillverkare erbjuder skräddarsydd bearbetning av käftfinger för att matcha specifik detaljgeometri, eftersom vanliga plattkäftfingrar sällan är optimala för oregelbundna eller ömtåliga delar. Ledtiden för anpassade fingrar är vanligtvis längre än för standardkatalogenheter, så detta bör bekräftas tidigt i offertprocessen.
Hur mycket luft förbrukar en typisk pneumatisk gripare per cykel?
Luftförbrukningen beror på hålstorlek och slaglängd, men som en grov referens förbrukar en medelstor 20 mm till 25 mm hål parallellgripare vanligtvis någonstans i intervallet 0,05 till 0,15 liter fri luft per hel cykel vid 0,5 MPa matningstryck. Köpare som kör linjer med hög cykelhastighet bör begära tillverkarens uppmätta förbrukningssiffror snarare än att göra en uppskattning från enbart hålstorlek, eftersom länkkonstruktionen påverkar den faktiska svepvolymen.
Kan en pneumatisk gripare användas i en tvätt- eller livsmedelsnära miljö?
Ja, men det kräver vanligtvis en gripare byggd med korrosionsbeständiga kroppsmaterial, uppgraderade tätningsblandningar klassade för tvättningskemikalier och förseglade sensoröppningar för att förhindra att fukt tränger in. Standardkatalogenheter är vanligtvis inte betygsatta för upprepad washdown-exponering utan dessa uppgraderingar, så detta bör markeras uttryckligen när du begär en offert.
Vad är skillnaden mellan käkrepeterbarhet och käknoggrannhet?
Repeterbarhet beskriver hur konsekvent käftarna återgår till samma position över upprepade cykler, medan noggrannhet beskriver hur nära den positionen är den avsedda målpositionen. En gripare kan ha utmärkt repeterbarhet men ändå vara något ur sann position om den inte kalibrerats korrekt under installationen, varför båda siffrorna har betydelse för precisionsmonteringsarbetet.
Hur vet jag om jag behöver en självcentrerande gripare istället för en vanlig parallellgripare?
Självcentrerande, typiskt trekäftiga, gripdon är det rätta valet när delens mittposition spelar roll för noggrannheten i nedströms placering och själva delen är rund eller symmetrisk, eftersom käftarna stängs samtidigt mot ett gemensamt centrum oavsett var delen först landar i käftöppningen. En standard tvåkäfts parallellgripare garanterar inte detta centreringsbeteende om inte delen redan är placerad precis innan käftarna stängs.
Vad är det som gör att en pneumatisk gripare utvecklar överdriven vingling i käken med tiden?
Vingling i käken går nästan alltid tillbaka till slitage i styrskenan eller linjära lagret som håller käften i en rak linje. Detta slitage accelererar snabbare på styrskenor av aluminium under hög sidobelastning, vilket är anledningen till att styrskenor av härdat stål är specificerade för applikationer med hög cykel eller tunga delar.