

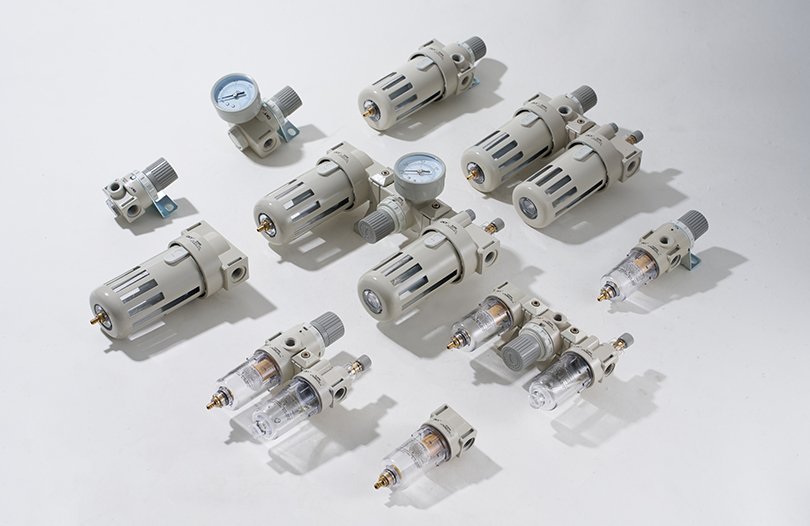
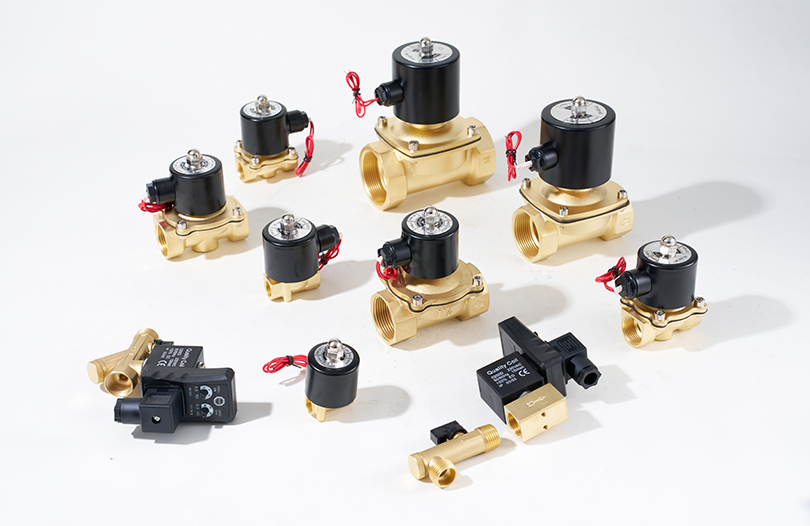
Inom industriella områden som petrokemi, vattenrening och energiproduktion, Processventiler fungerar som "ventiler i blodkärlen", som reglerar varje vätskeflöde. Branschdata visar att i ett komplett industriellt produktionssystem kan antalet processventiler nå hundratals eller till och med tusentals. Deras driftstatus påverkar direkt produktionseffektiviteten (ventilfel kan minska produktionseffektiviteten med mer än 30 %) och säkerheten (cirka 40 % av industrisäkerhetsolyckorna är relaterade till ventilläckage eller fel). Men de flesta utövare uppfattar dem fortfarande bara som "växlingsverktyg" och ignorerar den komplexa tekniska logiken och drift och underhåll som ligger bakom dem. Den här artikeln kommer på ett omfattande sätt att bryta ner kärnkunskapen om processventiler från perspektiven definition, typer, urval, installation, nödhantering och daglig inspektion, vilket ger praktisk vägledning för industriell produktion.
I. Vad är processventiler exakt? Vilken roll spelar de i industriella processer?
För att verkligen förstå processventiler måste vi först gå bortom den endimensionella förståelsen av "switchar" och tolka dem utifrån tre dimensioner: arbetsprincip, kärnfunktioner och industriellt värde. Från en professionell definition är processventiler vätskestyrenheter som är designade speciellt för industriell processkontroll. Jämfört med hushållsventiler (som tappventiler) kan de inte bara realisera den grundläggande på-av-funktionen utan också noggrant reglera nyckelparametrar som vätskeflöde, tryck och temperatur. De måste också anpassa sig till komplexa arbetsförhållanden i industriella scenarier, såsom hög temperatur, högt tryck, stark korrosion och hög viskositet. Deras kärnarbetsmekanism är att ändra den effektiva tvärsnittsarean av vätskekanalen genom rörelsen av interna rörliga komponenter (såsom ventilkärnor, grindar och kulor), och därigenom aktivt ingripa i vätskeöverföringsprocessen.
I industriella processer spelar processventiler "flera roller" och varje roll påverkar direkt stabiliteten och säkerheten i produktionen:
Exakt "flödesregulator": Vid tillverkning av finkemikalier kräver syntesen av en viss farmaceutisk intermediär strikt kontroll av förhållandet mellan två råmaterial (t.ex. förhållandet mellan råmaterial A och råmaterial B måste bibehållas på 1:2,5). För närvarande behövs två högprecisionsprocessventiler för att styra matningsflödet för de båda råvarorna. Om ventilregleringsnoggrannheten är otillräcklig kan även en flödesavvikelse på endast 5 % leda till otillräcklig reaktion och ökad föroreningsproduktion, vilket inte bara påverkar produktens renhet (eventuellt sjunkande från 99,5 % till under 95 %) utan också ökar kostnaden för efterföljande separation och rening. Ett annat exempel är juicekoncentrationsprocessen i livsmedelsindustrin; Processventiler krävs för att kontrollera flödet av koncentrerad juice för att säkerställa att flödeshastigheten för den koncentrerade juicen som kommer in i steriliseringsutrustningen är stabil. Detta undviker ofullständig sterilisering på grund av alltför höga flödeshastigheter eller lokal överhettning av utrustningen och juiceförsämring på grund av alltför låga flödeshastigheter.
Pålitlig "Safety Guardian": Förutom de vanliga säkerhetsventilerna finns det flera "säkerhetsmedlemmar" i Process Valve-familjen. Till exempel i naturgasledningar övervakar en "nödavstängningsventil" (en typ av processventil) kontinuerligt rörledningstryck och flöde. När ett rörledningsbrott (plötsligt tryckfall) eller läckage (onormalt flöde) upptäcks, kan den automatiskt stängas inom 0,5 sekunder för att förhindra att en stor mängd naturgasläckage orsakar en explosion. I kemiska företags reaktorsystem är också en "överströmningsventil" installerad. När vätskenivån för material i reaktorn överstiger den säkra höjden, öppnas överflödesventilen automatiskt för att släppa ut överskottsmaterial i en reservlagringstank, vilket undviker brand eller korrosionsolyckor orsakade av materialspill.
Flexibel "Process Switcher": Modern industriell produktion kräver ofta "multi-product, multi-batch" flexibel produktion, och processventiler är kärnkomponenterna för att realisera processväxling. Om man tar en billackeringsverkstad som exempel, måste olika färger av färg transporteras till sprutpistolen genom samma uppsättning rörledningar. Vid denna tidpunkt, genom den samordnade omkopplingen av en grupp processventiler, kan processen att "leda den röda färgledningen → rengöra rörledningen efter sprutning → byta till att leda den blå färgledningen" realiseras. Det finns inget behov av att lägga separata rörledningar för varje färg, vilket kraftigt minskar utrustningskostnaderna och ockupationen av verkstadsutrymmen. I destillationstornsystemet av petrokemikalier kan olika fraktioner såsom bensin, diesel och fotogen som destillerats ut, införas i respektive lagringstankar genom att byta olika processventiler, vilket möjliggör kontinuerlig och automatiserad produktion.
II. Vilka är de vanligaste typerna av processventiler? Vilka är skillnaderna i deras tillämpliga scenarier?
Klassificeringen av processventiltyper är inte "godtycklig" utan är utformad utifrån olika krav för vätskekontroll i industriella scenarier (såsom kopplingshastighet, regleringsnoggrannhet, tätningskrav och anpassningsförmåga till arbetsförhållanden). Vanliga typer inkluderar inte bara slussventiler, kulventiler, klotventiler och säkerhetsventiler utan även vridspjällsventiler, backventiler, membranventiler etc. Varje typ har sin unika strukturella design och "exklusiva" tillämpningsscenarier. Att blint blanda och matcha dem kan lätt leda till utrustningsfel.
1. Grindventiler: Varför används de ofta i "helt stängda" eller "helt öppna" scenarier?
Den strukturella designen av grindventiler bestämmer deras "styrkor" och "svagheter". Deras kärnkomponenter inkluderar en grind (vanligtvis rektangulär eller kilformad), en ventilskaft och ett ventilsäte. Under drift driver rotationen av ventilskaftet porten att lyfta vertikalt. När grinden är helt upplyft kan vätska strömma obehindrat längs en rak kanal, med en extremt låg flödeskoefficient (vanligtvis mindre än 0,1), mycket lägre än för andra typer av ventiler. När grinden är helt nedsänkt passar den tätt in i ventilsätet för att uppnå tätning.
När det gäller tillämpliga scenarier är de "fördelaktiga fälten" för slussventiler koncentrerade i rörledningar med stor diameter som behöver bibehålla på-av-status under lång tid och inte har några krav på flödesreglering:
Huvudvattenledningar i vattenverk: Diametern på huvudledningen för vattenförsörjning från tätortsvattenverk till tätort är vanligtvis mer än 1 meter, och den behöver försörja vatten 24 timmar om dygnet. Det låga flödesmotståndet hos slussventiler kan minska energiförbrukningen för vattenpumpar (om flödesmotståndet är för stort måste vattenpumpen göra ytterligare arbete för att upprätthålla vattentrycket). Samtidigt, i det långvariga helt öppna tillståndet, finns det ingen relativ friktion mellan porten och ventilsätet, och livslängden kan nå mer än 10 år.
Ångsamlingar i stora kraftverk: I termiska kraftverk distribueras högtemperatur- och högtrycksånga (temperatur upp till 540°C, tryck upp till 16MPa) som genereras av pannor till olika turbiner genom ångsamlingsrör. Diametern på ånghuvuden är vanligtvis 0,8-1,5 meter och måste vara helt öppna under lång tid. Högtemperatur- och högtrycksbeständigheten (ventilkroppens material är till största delen krom-molybdenlegerat stål) och fördelarna med lågt flödesmotstånd hos slussventiler är perfekt anpassade till detta scenario.
Men "svagheterna" hos slussventiler är också mycket uppenbara: för det första, vid reglering av flödet, om grinden är i ett halvöppet tillstånd, kommer vätskan att orsaka kraftig "strypande erosion" på grindens tätningsyta (flödeshastigheten kan vara 3-5 gånger högre än i helt öppet tillstånd), vilket kommer att orsaka slitage på tätningsytan under en kort period och leda till läckage. För det andra, om partikelformiga föroreningar (såsom svetsslagg som finns kvar under svetsning av rörledningar och sediment i vätskan) kommer in mellan porten och ventilsätet, kan porten inte stängas helt, vilket påverkar tätningseffekten. Därför får slussventiler inte användas i scenarier som kräver frekvent flödesreglering (såsom reaktormatning i den kemiska industrin) eller scenarier där vätskan har ett högt fastinnehåll (såsom avfallstransport i gruvor).
2. Kulventiler: Varför är de förstahandsvalet i scenarier för snabbväxling?
Den strukturella designen av kulventiler fokuserar på "hastighet och tätning." Deras ventilkärna är en kula med ett hål i mitten (hålets diameter är samma som eller något mindre än rörledningens innerdiameter). Tätningssäten (mest gjorda av polytetrafluoreten eller metall) är installerade på båda sidor av kulan. Under drift driver ventilskaftet kulan att rotera. När kulhålet är i linje med rörledningens axel är ventilen helt öppen; efter att ha roterat 90° blockerar kulan rörledningen helt och ventilen är helt stängd.
Denna struktur ger kulventiler tre centrala fördelar, vilket gör dem till det "första valet" i scenarier för snabba byten:
Extremt snabb växlingshastighet: Traditionella slussventiler kräver att ventilskaftet roteras flera gånger för att öppna eller stänga (t.ex. måste en slussventil med en diameter på 100 mm vridas 10-15 gånger), medan kulventiler bara behöver rotera 90° (cirka 1-2 sekunder för manuell drift och kan förkortas i nödläge), vilket kan minskas till 5 sekunders effektiva olycksrisk. scenarier. Till exempel, i utloppsrörledningen för en oljelagringstank, om onormalt vätskenivåfall (möjligt läckage) av lagringstanken detekteras, kan den elektriska kulventilen stängas omedelbart för att undvika en stor mängd råoljeläckage. I LNG-transmissionsrörledningar (flytande naturgas) säkerställer kulventilernas snabba omkopplingsegenskaper att när systemtrycket fluktuerar kan vätskan stängas av i tid för att förhindra lågtemperaturvätskeläckage från frysning av utrustning eller personal.
Utmärkt tätningsprestanda: Det finns en linjekontakttätning mellan kulan och tätningssätet (ytkontakt för vissa högtryckskulventiler), och tätningssätets material har god elasticitet och slitstyrka, vilket effektivt kan anpassa sig till förändringar i vätsketrycket. Även under lågtrycksarbetsförhållanden (t.ex. 0,1 MPa) kan "noll läckage" uppnås. Därför används kulventiler i stor utsträckning i scenarier med höga tätningskrav, såsom lösningsmedelsöverföringsrörledningar i den kemiska industrin (lösningsmedel är till största delen brandfarliga, explosiva eller giftiga ämnen, och läckage kan orsaka säkerhetsolyckor) och vätskeöverföringsrörledningar för läkemedel i läkemedelsindustrin (flytande läkemedel kräver hög renhet, och externa föroreningar får inte komma in eller läcka).
Stark kontamineringsbeständighet: Kulans yta är slät och har en "självrengörande" effekt under rotation. Fina partikelformiga föroreningar i vätskan är inte lätta att fästa på bollens yta. Därför, i scenarier där vätskan innehåller en liten mängd föroreningar (såsom stadsgasöverföring, som kan innehålla spårdamm), är felfrekvensen för kulventiler mycket lägre än för slussventiler.
Men kulventiler har också sina begränsningar: vanliga kulventiler (som flytande kulventiler) har låg regleringsnoggrannhet. Om det används i scenarier som kräver exakt flödeskontroll (t.ex. laboratoriereaktionsanordningar), kommer stora flödesfluktuationer att uppstå. Även om justerbara kulventiler (som V-port kulventiler) kan realisera flödesreglering, har de höga kostnader och är inte lämpliga för högviskösa vätskor (såsom asfalt och sirap), eftersom högviskösa vätskor kommer att fästa vid kulans yta, vilket påverkar ventilens växlingsflexibilitet.
3. Globventiler: Vilka fördelar har de i flödesregleringsscenarier?
Den strukturella designen av klotventiler fokuserar på "exakt reglering". Deras ventilkärna är skivformad (eller nålformad) och ventilsätet är ringformigt. Under drift driver ventilskaftet ventilkärnan att röra sig upp och ned längs ventilsätets axel, vilket ändrar gapet mellan ventilkärnan och ventilsätet för att reglera vätskeflödet. Jämfört med kulventiler och slussventiler är flödeskanalen för klotventiler "Z"-formad och flödesmotståndet är relativt stort när det är helt öppet. Men denna "nackdel" blir en "fördel" för exakt reglering - när vätskan strömmar i den "Z"-formade flödeskanalen ändras flödeshastigheten mer stabilt, vilket är bekvämt för att kontrollera flödet genom den lätta rörelsen av ventilkärnan.
Den exakta regleringsfördelen med klotventiler återspeglas fullt ut i följande scenarier:
Foderkontroll av kemiska reaktorer: Vid syntesen av ett visst polymermaterial måste en initiator (såsom peroxid) långsamt tillsättas till reaktorn. Mängden tillsatt initiator måste strikt kontrolleras mellan 0,1 % och 0,5 % av det totala materialet, och tillsatshastigheten måste vara enhetlig (överdrivet snabb tillsats kommer att orsaka våldsamma reaktioner och plötslig temperaturhöjning; alltför långsam tillsats förlänger reaktionstiden). Vid denna tidpunkt, genom en lätt lyftning av klotventilens kärna (t.ex. ett lyftområde på 0,1 mm), kan initiatorns flödeshastighet kontrolleras inom området 0,5-1 L/h för att säkerställa stabil reaktion.
Precisionsvätskesystem i laboratorier: I miljöövervakningslaboratorier är det nödvändigt att noggrant transportera spårreagenser (som standardlösningar med en koncentration på 0,01mol/L) till detektionsinstrument genom vätskesystem. Vid denna tidpunkt kan regleringsnoggrannheten för klotventiler nå ±0,01L/h, mycket högre än den för kulventiler (±0,1L/h), vilket effektivt kan säkerställa noggrannheten hos detekteringsdata.
Temperaturreglering i värmesystem: I centralvärmesystemet i stora kontorsbyggnader är en liten klotventil installerad vid radiatorns vatteninlopp i varje rum. Genom att justera öppningsgraden för klotventilen (t.ex. öppning 1/4 eller 1/2) kan flödeshastigheten för varmvatten som kommer in i radiatorn kontrolleras, och därigenom justera rumstemperaturen (från 18°C till 25°C) för att möta temperaturbehoven i olika områden.
Nackdelen med "högt flödesmotstånd" med klotventiler begränsar dock också deras användningsområde: i rörledningar med stort flöde (som kylvattenledningar med en diameter på mer än 200 mm), om klotventiler används, kommer rörledningens tryckförlust att vara för stor (möjligen nå mer än 0,5 MPa). Ytterligare vattenpumpskraft krävs för att bibehålla flödet, vilket resulterar i energislöseri. Samtidigt finns det ytkontakt mellan ventilkärnan och ventilsätet på klotventiler, vilket är benäget att slitas efter långvarig användning. Tätningsdelarna (som ventilkärnstätningar) behöver bytas ut regelbundet, vilket resulterar i relativt höga underhållskostnader.
4. Säkerhetsventiler: "Säkerhetsbarriären" för industriella system – vad är deras arbetsprincip?
Säkerhetsventiler är den "specialiserade säkerhets"-typen bland processventiler. Deras designsyfte är att förhindra att industrisystem exploderar, spricker och andra olyckor på grund av tryck som överskrider det tillåtna intervallet. Därför har deras arbetsprincip två egenskaper: "automatik" och "tillförlitlighet". Säkerhetsventilernas kärnkomponenter inkluderar en ventilkärna, ett ventilsäte, en fjäder (eller vikt) och en justermutter. Den grundläggande arbetsprocessen är som följer: under normala arbetsförhållanden pressar fjädertrycket (eller vikten) ventilkärnan tätt mot ventilsätet och ventilen stängs. När systemtrycket överstiger det förinställda värdet (d.v.s. säkerhetsventilens "inställda tryck") övervinner vätsketrycket trycket från fjädern (eller vikten) för att lyfta ventilkärnan, och ventilen öppnas för att tömma ut överskottsvätska genom utloppsporten. När systemtrycket sjunker till "återställstrycket" (vanligtvis 5%-10% lägre än det inställda trycket), trycker fjäderns (eller vikten) trycket tillbaka ventilkärnan till ventilsätet igen, ventilen stängs och systemet återgår till normal drift.
Enligt olika körmetoder kan säkerhetsventiler delas in i fjädertyp, vikttyp, pilottyp etc., och olika typer har olika tillämpliga scenarier:
Säkerhetsventiler av fjädertyp: De har en enkel struktur, liten storlek och är lätta att installera. De är lämpliga för de flesta industriella scenarier (såsom pannor, tryckkärl och tryckledningar). Till exempel, i ångpannor är det inställda trycket för säkerhetsventiler av fjädertyp vanligtvis inställt på 1,05-1,1 gånger pannans nominella tryck (t.ex. för en panna med ett nominellt tryck på 10 MPa, är det inställda trycket inställt på 10,5 MPa). När ångtrycket i pannan överstiger 10,5 MPa öppnas säkerhetsventilen automatiskt för att släppa ut trycket, vilket förhindrar att pannan exploderar på grund av övertryck.
Säkerhetsventiler av vikttyp: De inser tätning genom viktens gravitation, har hög tryckregleringsnoggrannhet, men är stora i storlek och har strikta krav på installationsvinkel (måste installeras vertikalt). De används främst för fast utrustning (som stora lagringstankar och reaktorer). Till exempel, på toppen av en oljelagringstank, är en säkerhetsventil av vikttyp installerad. När trycket i lagringstanken ökar på grund av materialets förångning och överstiger det inställda trycket, öppnas säkerhetsventilen för att släppa ut den flyktiga gasen till atmosfären (eller ett återvinningssystem), vilket förhindrar att lagringstanken deformeras.
Säkerhetsventiler av pilottyp: De består av en huvudventil och en pilotventil. Pilotventilen ansvarar för att övervaka systemtrycket och huvudventilen ansvarar för tryckavlastning. De har egenskaperna för känslig verkan och bra tätningsprestanda och är lämpliga för scenarier med högt tryck och stort flöde (som stora naturgasledningar och huvudångledningar i värmekraftverk). Till exempel, i långväga naturgasledningar, är det inställda trycket för säkerhetsventilen av pilottyp inställt på 1,08 gånger rörledningens designtryck. När rörledningstrycket stiger onormalt öppnas pilotventilen först, och huvudventilen trycks för att öppnas genom kontrolloljekretsen (eller gaskretsen) för att uppnå snabb tryckavlastning.
Det bör noteras att säkerhetsventilernas "inställda tryck" måste kalibreras professionellt och regelbundet verifieras (minst en gång om året). Om det inställda trycket är för högt kommer det att förlora sin säkerhetsskyddsfunktion; om det inställda trycket är för lågt kommer säkerhetsventilen att öppnas ofta, vilket resulterar i vätskespill och slitage på utrustningen.
III. Hur underhåller man processventiler på rätt sätt? Vilka underhållsdetaljer kan förlänga deras livslängd?
Processventilernas livslängd beror inte bara på produktkvalitet utan också på "förfining" av det dagliga underhållet. Enligt statistik för underhåll av industriutrustning kan livslängden för processventiler med bra dagligt underhåll förlängas med 30% -50% och felfrekvensen kan minskas med mer än 60%. Men många företag har missförståndet att "värdera underhåll framför förebyggande" i underhållsprocessen. De utför bara underhåll när ventilen har problem som läckage eller blockering, vilket inte bara ökar underhållskostnaderna utan också stör produktionsscheman. Nedan beskriver vi de viktigaste underhållspunkterna för processventiler från tre kärndimensioner: rengöring, smörjning och läckagedetektering.
1. Regelbunden rengöring: Varför måste föroreningar förhindras från att "skada" ventiler?
Industriella vätskor innehåller ofta olika föroreningar, såsom sediment i olja, suspenderade ämnen i avloppsvatten, beläggningar i ånga och fasta partiklar i kemiska råvaror. Om dessa föroreningar ackumuleras inuti ventilen under lång tid, kommer de att orsaka "progressiv skada" på ventilkomponenter:
Slitage av tätningsytor: Orenhetspartiklar kan bädda in i tätningsytorna på ventilkärnan och sätet, vilket orsakar repor och gropar som skadar tätningsprestandan och leder till läckage. Till exempel, i slamtransportledningen till ett avloppsreningsverk, flyter sandpartiklar i slammet med vätskan och eroderar kontinuerligt slussventilens tätningsyta. Utan snabb rengöring kommer slussventilens tätning att misslyckas inom 3-6 månader, vilket resulterar i läckage.
Stängande rörliga komponenter: Föroreningar samlas i de rörliga mellanrummen i ventilskaftet och kärnan, vilket gör det svårt för ventilskaftet att lyfta eller för kärnan att rotera. I svåra fall kan ventilen fastna och inte kunna öppna eller stänga normalt. Till exempel, i den kemiska industrins rörledning för slurrytransport, fäster fasta partiklar i slammet till gapet mellan ventilskaftet och en kulventils kropp. Utan regelbunden rengöring kan ventilskaftet inte driva kulan att rotera, vilket gör ventilen obrukbar.
Tilltäppta flödeskanaler: För ventiler med liten diameter (t.ex. klotventiler med en diameter på mindre än 15 mm) kan föroreningspartiklar i vätskan blockera gapet mellan ventilkärnan och sätet, vilket hindrar ventilen från att reglera flödet normalt. I till exempel rörledningar för reagenstransport i laboratorier kan små föroreningar i reagens blockera kärngapet i klotventilerna, vilket orsakar ett plötsligt fall i reagensflödet och stör experiment.
Differentierade rengöringsmetoder krävs för olika scenarier:
Scenarier med högt föroreningsinnehåll (t.ex. gruvavfallstransport, avloppsvattenrening): Installera ett "Y-filter" eller "korgfilter" före ventilinloppet. Filterskärmens öppning bör väljas baserat på storleken på föroreningspartiklar (vanligtvis 0,1-1 mm). Rengör filtret en gång i veckan (öppna filteravloppet för att tömma föroreningar) och demontera filtret för att rengöra skärmen en gång i månaden (skölj med högtrycksvatten eller blötlägg i kemiska rengöringsmedel). Demontera dessutom ventilen var tredje månad för att noggrant rengöra komponenter som kärnan, sätet och skaftet: för metallkomponenter, använd en stålborste (eller sandpapper) för att avlägsna ytor och rost, rengör sedan med ett neutralt rengöringsmedel (t.ex. utspädd diskmedel); för icke-metalliska komponenter (t.ex. PTFE-tätningar), torka av med en mjuk trasa för att undvika att repa ytan med hårda verktyg.
Scenarier med rena vätskor (t.ex. ånga, rent vatten, naturgas): Frekvent demontering av ventilen är onödig, men ventilens yttre yta bör rengöras var sjätte månad (blås bort damm med tryckluft och torka av ventilhuset med en fuktig trasa). Kontrollera regelbundet om ventilens utloppsport (t.ex. utloppsporten på en säkerhetsventil) är blockerad; Om så är fallet, täpp till den med en tunn tråd (eller en dedikerad rengöringsstift).
2. Smörjningsunderhåll: Vilka komponenter kräver regelbunden smörjning?
Rörliga komponenter av Processventiler (t.ex. ventilskaft, lager, transmissionsmekanismer) genererar friktion under drift. Utan smörjning accelererar komponentslitaget, driftmotståndet ökar och "kramper" kan till och med inträffa. Därför är kärnan i smörjunderhåll att "välja rätt smörjmedel, identifiera rätt smörjpunkter och kontrollera smörjcykeln."
(1) Identifiera komponenter som kräver smörjning
Ventilskaft: Ventilskaftet är en nyckelkomponent som förbinder kärnan och manövermekanismen. Dess yta har vanligtvis trådar (för anslutning till kärnan) eller en slät yta (för matchning med packboxen). Under ventildrift skaver skaftet mot packningen i packboxen. Utan smörjning accelererar packningsslitaget, vilket leder till externt läckage. Dessutom, om spindelgängorna rostar på grund av friktion, blir det svårt att lyfta spindeln, vilket påverkar ventilens funktion.
Lager: Ventiler med stor diameter (t.ex. grindventiler och kulventiler med en diameter på över 300 mm) är utrustade med lager (mest rull- eller glidlager) mellan spindeln och kroppen för att minska rotationsmotståndet. Under drift uppstår friktion mellan lagrets inre/yttre ringar och de rullande elementen (eller glidytorna). Otillräcklig smörjning orsakar överhettning och slitage av lagret, och i svåra fall "lagerkärvning", vilket inaktiverar ventilen.
Kugghjulstransmissionsmekanismer: Elektriska eller pneumatiska ventilmanöverdon inkluderar vanligtvis kugghjulstransmissionsmekanismer (t.ex. cylindriska växlar, koniska växlar) för att överföra kraft från motorn eller cylindern till ventilskaftet. Utan smörjning vid växelns ingreppspunkter accelererar slitaget på tandytan, vilket leder till "tandlimning" (vidhäftning av metallytan vid höga temperaturer) eller "tandsprickning", vilket försämrar kraftöverföringseffektiviteten och kan orsaka ställdonsfel.
(2) Hur väljer man rätt smörjmedel?
Valet av smörjmedel måste anpassas till ventilens driftsförhållanden (temperatur, tryck, vätskeegenskaper) och komponentmaterial. Det finns betydande skillnader mellan olika typer av smörjmedel för olika scenarier:
Högtemperaturförhållanden (temperatur > 200°C, t.ex. ångrörledningar, hetoljeledningar med hög temperatur): Högtemperaturbeständiga smörjmedel som molybdendisulfidfett (beständig mot temperaturer upp till 350°C) och kalciumsulfonatkomplexfett (motståndskraftig mot temperaturer upp till 250°C) krävs upp till 250°C. Dessa smörjmedel sönderdelas eller rinner inte av vid höga temperaturer och bildar en stabil smörjfilm på komponenternas ytor. Till exempel bör spindeln och lagren på slussventiler i ångsamlingsrör beläggas med molybdendisulfidfett för att förhindra smörjmedelsfel vid höga temperaturer.
Lågtemperaturförhållanden (temperatur < -20°C, t.ex. LNG-rörledningar, etylenglykolrörledningar med låg temperatur): Smörjmedel med låg fryspunkt som PTFE-baserat fett (fryspunkt < -60°C) och silikonbaserat fett (fryspunkt < -40,°C) är nödvändiga Vanliga smörjmedel stelnar och tappar smörjförmåga vid låga temperaturer, samtidigt som dessa smörjmedel bibehåller god flytbarhet. Till exempel bör spindeln och tätningssätet för kulventiler i LNG-transportrör beläggas med PTFE-baserat fett för att säkerställa normal ventildrift vid låga temperaturer.
Frätande förhållanden (vätskor är syror, alkalier eller saltlösningar, t.ex. syrabaserade transportrörledningar i den kemiska industrin): Korrosionsbeständiga smörjmedel som fluorkolfett (resistent mot starka syror och alkalier) och PEEK (polyeterketon)-baserat fett (resistent mot kemisk korrosion) krävs. Dessa smörjmedel motstår vätskeerosion, förhindrar kemiska reaktioner mellan smörjmedlet och vätskan och skyddar komponenternas ytor från korrosion. Till exempel bör skaftet på klotventilerna i saltsyratransportrören beläggas med fluorkolfett för att förhindra korrosion av stammen genom saltsyraånga och skada på smörjfilmen.
Normala förhållanden (temperatur -20°C till 200°C, vätskor är vatten, luft eller vanliga oljeprodukter, t.ex. kranvattenledningar, hydrauloljeledningar): Allmänna smörjmedel som litiumbaserat fett (lämpligt för temperaturer -20°C till 120°C) och fettbaserat kalciumbaserat (lämpligt för temperaturer kalcium-10°C) 60°C) kan användas. Dessa smörjmedel är kostnadseffektiva och uppfyller smörjbehoven för de flesta normala arbetsförhållanden.
(3) Smörjcykler och arbetsmetoder
Smörjcykeln bestäms av ventilens användningsfrekvens och hur allvarliga driftsförhållandena är. Principen om "kortare cykler för högfrekvent användning och tuffa förhållanden" gäller generellt:
Högfrekventa ventiler (t.ex. kulventiler och klotventiler byts mer än 5 gånger per timme): Smörj spindeln och lagren en gång i månaden och växelns transmissionsmekanism en gång varannan månad.
Medelfrekventa ventiler (t.ex. slussventiler och backventiler byts cirka 10 gånger per dag): Smörj spindeln och lagren en gång var tredje månad och växelns transmissionsmekanism en gång var sjätte månad.
Ventiler för lågfrekvent användning (t.ex. säkerhetsventiler och överflödesventiler byts 1-2 gånger per månad): Smörj spindeln och lagren en gång var sjätte månad och växelns transmissionsmekanism en gång om året.
Ventiler i svåra förhållanden (hög temperatur, låg temperatur, korrosiva miljöer): Förkorta smörjcykeln med 50 %. Till exempel kräver ventiler under höga temperaturer spindelsmörjning var 1,5 månad istället för 3 månad.
Smörjoperationer följer processen "rengöring-beläggning-inspektion":
Rengöring: Före smörjning, torka av damm och föroreningar från komponenternas ytor med en trasa. Om gamla smörjmedelsrester (härdade eller försämrade) finns kvar på ytan, rengör den med ett lösningsmedel (t.ex. bensin, alkohol) för att förhindra blandning av gamla och nya smörjmedel, vilket försämrar smörjningseffektiviteten.
Beläggning: Applicera smörjmedel jämnt på komponentytorna. Mängden smörjmedel bör vara måttlig – applicera ett 0,5-1 mm tjockt lager på spindelgängorna (precis tillräckligt för att täcka gängorna), fyll 1/3-1/2 av lagrets inre utrymme (för mycket smörjmedel orsakar överhettning av lagret) och applicera ett 0,2-0,3 mm tjockt lager på växlingspunkterna (för att säkerställa jämn yttäckning av ytan).
Inspektion: Efter smörjning, manövrera ventilen manuellt eller elektriskt 1-2 gånger för att kontrollera om driften är smidig. Om ökat motstånd eller onormalt ljud upptäcks, kontrollera om smörjmedlet appliceras jämnt eller om komponenter har fastnat.
3. Läckagedetektering: Hur identifierar man ventilläckage i tid?
Ventilläckage är den vanligaste typen av fel. Underlåtenhet att upptäcka läckor i tid leder till vätskeavfall, miljöföroreningar och till och med säkerhetsolyckor (t.ex. explosioner orsakade av läckage av brandfarliga och explosiva vätskor). Därför kräver läckagedetektering en kombination av "regelbunden detektering" och "daglig inspektion", med flera metoder för att säkerställa inga läckagerisker.
(1) Externt läckagedetektering: Visuell inspektion av externa läckor
Externt läckage avser vätska som läcker från ventilens packbox, flänsanslutningar eller kroppsdefekter till utsidan. Det kan vanligtvis upptäckas med tre metoder: visuell inspektion, tvålvattentestning och läckagedetektortestning.
Visuell inspektion: Under dagliga inspektioner, observera om det finns vätskespår (t.ex. vattendroppar, oljefläckar, kristaller) på utsidan av ventilen. Till exempel, om en slussventil i en kranvattenledning läcker från packboxen, bildas vattendroppar runt ventilskaftet. Om en kulventil i en kemisk rörledning läcker från flänsanslutningen bildas kristaller runt flänsens tätningsyta (vissa kemiska vätskor kristalliserar när de utsätts för luft). Observera att visuell inspektion är ineffektiv för att upptäcka läckor i gasventiler (t.ex. naturgaskulventiler), så andra metoder krävs.
Tvålvattentestning: För gasventiler eller vätskeventiler med misstänkt läckage, applicera tvålvatten (eller utspädd diskmedel) på potentiella läckagepunkter (packbox, flänstätningsyta, ventilhussvetsar). Om det bildas bubblor finns det en läcka och frekvensen av bubbelbildning indikerar läckagehastigheten. Till exempel, när man testar flänsanslutningen på en kulventil i en naturgasrörledning, om 5-10 bubblor bildas per sekund efter applicering av tvålvatten, är läckagehastigheten hög och akut underhåll krävs.
Läckdetektortestning: För scenarier som kräver hög precision (t.ex. flytande medicinventiler inom läkemedelsindustrin, gasventiler inom halvledarindustrin) används professionella läckdetektorer (t.ex. ultraljudsläckdetektorer, vätgasläckagedetektorer). Ultraljudsläckdetektorer upptäcker ultraljudssignaler som genereras av ventilläckor (vätskeläckage ger högfrekventa vibrationer) och kan identifiera mikroläckor (läckagehastighet < 0,1 ml/min). Vätgasläckagedetektorer upptäcker väteläckage (en liten mängd väte sprutas in i ventilen; detektering av väte utanför indikerar läckage) och är lämpliga för scenarier med strikta krav på läckagehastighet.
(2) Intern läckagedetektering: Inspektera läckor mellan ventilkärnan och sätet
Internt läckage avser vätskeläckage mellan ventilkärnan och sätet (vätska fortsätter att strömma nedströms efter att ventilen stängts). Eftersom internt läckage uppstår inuti ventilen är det svårt att observera direkt och kräver bedömning med flödesdetektering, tryckdetektering och temperaturdetekteringsmetoder.
Flödesdetektering: Efter att ha stängt ventilen, installera en flödesmätare (t.ex. turbinflödesmätare, elektromagnetisk flödesmätare) i nedströmsrörledningen. Om flödesmätaren visar flöde (det tillåtna interna läckaget är vanligtvis < 0,1 % av det nominella flödet), finns det en intern läcka. Till exempel, efter stängning av matarklotventilen i en kemisk reaktor, om nedströmsflödesmätaren visar en flödeshastighet på 0,5L/h (märkt flöde är 100L/h), når den interna läckagehastigheten 0,5%, vilket överskrider det tillåtna intervallet, och ventilkärnan och sätet kräver underhåll.
Tryckdetektering: Efter att ventilen har stängts, installera en tryckmätare i nedströmsrörledningen och registrera det initiala trycket. Om trycket fortsätter att stiga (vilket indikerar att uppströms vätska läcker in i nedströms genom interna läckor) eller inte kan bibehållas efter att nedströms avgasventilen har stängts (vilket indikerar att nedströms vätska läcker tillbaka till uppströms genom interna läckor), finns en intern läcka. Till exempel, efter att ha stängt en slussventil i en ångledning, är det initiala trycket i nedströmsledningen 0 MPa och stiger till 0,2 MPa efter 1 timme, vilket indikerar en intern läcka, och portens tätningsyta kräver inspektion.
Temperaturdetektering: För ventiler som hanterar högtemperatur- eller lågtemperaturvätskor kan temperaturdetektering användas för att fastställa interna läckor. Till exempel, efter att ha stängt en klotventil i en ångledning, bör temperaturen på nedströmsrörledningen gradvis minska. Om temperaturen förblir oförändrad eller sjunker långsamt, läcker högtemperaturånga in i nedströms genom interna läckor. Efter att ha stängt en kulventil i en LNG-rörledning, bör temperaturen på nedströmsrörledningen gradvis stiga. Om temperaturen förblir låg (t.ex. under -160°C), läcker lågtemperatur-LNG in i nedströms genom interna läckor.
(3) Läckagebehandling: Hur ska man reagera efter att ha upptäckt en läcka?
När en läcka har upptäckts vidtas lämpliga behandlingsåtgärder baserat på läckagetyp och frekvens:
Mindre yttre läckor (t.ex. lätt läckage från packboxen utan uppenbart dropp): Försök först att dra åt packboxens glandbultar (dra åt jämnt för att undvika skaftdeformation på grund av ojämn kraft på ena sidan). Om läckan upphör efter åtdragning kan ventilen fortsätta att användas; om läckan kvarstår, stäng av ventilen för att ersätta packningen (välj packningstyp som är lämplig för driftsförhållandena).
Allvarliga externa läckor (t.ex. betydande dropp från flänsanslutningar, sprucken ventilkropp som orsakar läckage): Stäng omedelbart av ventilen, stäng isoleringsventilerna uppströms och nedströms om den defekta ventilen, töm vätska från rörledningen och utför sedan underhåll – byt ut tätningspackningen för att se om flänsen läcker och reparera flänsytan (se om flänsen läcker; det); byt ut ventilen för spruckna ventilkroppar (kontrollera om ventilhusets material är lämpligt för driftsförhållandena för att undvika upprepade sprickbildningar).
Mindre interna läckor (intern läckage < 0,1 % av nominellt flöde utan att påverka produktionen): Ventilen kan fortsätta att användas tillfälligt, men inspektionsfrekvensen bör förkortas (t.ex. från en gång om dagen till en gång var fjärde timme) för att övervaka om läckaget ökar. Om läckagehastigheten ökar gradvis, stäng av ventilen för underhåll (t.ex. slipa ventilkärnan och sätets tätningsytor eller byt ut kärnan och sätet).
Allvarliga inre läckor (intern läckagegrad > 0,5 % av nominellt flöde eller påverkar produktionssäkerheten): Stäng omedelbart av ventilen, demontera den för att inspektera slitaget på kärnan och sätet. Om tätningsytans slitage är ringa, reparera den genom slipning (använd slippasta och följ stegen för grovslipning, finslipning och precisionsslipning). Om slitaget på tätningsytan är stort (skrapdjup > 0,2 mm), byt ut kärnan eller sätet.
IV. Vilka misstag görs lätt när man väljer processventiler? Hur undviker man dem?
Under valet av processventiler hamnar många företag eller praktiker i urvalsmisstag på grund av ofullständig kunskap om ventiler, överbetoning av en enda indikator (t.ex. pris, diameter) eller blind replikering av urvalserfarenhet från andra scenarier. Dessa misstag leder till att ventiler inte kan uppfylla driftskraven, vilket ökar kostnaderna för utbyte av utrustning och kan orsaka produktionsolyckor. Nedan följer tre vanliga misstag och motsvarande undvikandemetoder för att hjälpa utövare att välja ventiler korrekt.
1. Misstag 1: Fokusera endast på pris och ignorera matchningen av ventilmaterial till driftsförhållanden
Vissa köpare prioriterar pris när de väljer ventiler, väljer lågkostnadsalternativ samtidigt som de ignorerar ventilmaterialens kompatibilitet med driftsförhållanden (vätskeegenskaper, temperatur, tryck). Detta "prisdrivna urval"-metoden verkar minska upphandlingskostnaderna men leder faktiskt till snabba ventilskador på grund av materialfel, vilket ökar efterföljande underhålls- och utbyteskostnader och till och med orsakar säkerhetsolyckor.
Typiskt fall
Ett kemiskt företag valde vanliga kulventiler av kolstål (enhetspris cirka 800 yuan) för en rörledning som transporterar 30 % saltsyra (temperatur 25°C, tryck 0,8 MPa) för att minska kostnaderna. Kolstål kan inte motstå saltsyrakorrosion, så ventilkroppen utvecklade allvarliga korrosionshål inom 1 månad, vilket ledde till saltsyraläckage. Detta orsakade korrosion av verkstadsgolv och skador på utrustning. Senare var företaget tvunget att ersätta ventilerna med korrosionsbeständiga 316L kulventiler av rostfritt stål (enhetspris cirka 3 000 yuan) och kompensera för skador på utrustningen, vilket resulterade i att de totala kostnaderna vida översteg de ursprungliga besparingarna vid upphandlingen.
Undvikande metod
Prioritera "material lämplighet" när du väljer ventiler och välj noggrant ventilkropp, kärna och tätningsmaterial baserat på driftsparametrar:
Förtydliga driftsparametrar: Registrera detaljerad information om vätsketypen (frätande, brandfarlig, explosiv, giftig), koncentration (t.ex. 30 % saltsyra, 98 % svavelsyra), temperaturområde (t.ex. -10°C till 80°C) och driftstryck (t.ex. 0,5 MPa till 2,5 MPa). Dessa parametrar är kärnan för materialval.
Matcha materialegenskaper: Välj ventilhusmaterial baserat på vätskeegenskaper – för korrosiva vätskor (syror, alkalier, saltlösningar), prioritera rostfritt stål (304, 316L), Hastelloy eller titanlegering; för högtemperaturvätskor (>300°C), välj krom-molybdenlegerat stål (15CrMo, 25CrMo); för lågtemperaturvätskor (<-40°C), välj lågtemperaturstål (09MnNiD, 16MnD); för vanliga vätskor (vatten, luft, mineralolja) är kolstål (Q235, 20# stål) acceptabelt.
Verifiera materialcertifieringar: Begär materialcertifieringsdokument (t.ex. materialtestrapporter, tredjepartsinspektionscertifikat) från ventilleverantörer för att säkerställa att det faktiska ventilmaterialet matchar de angivna specifikationerna. Undvik att leverantörer skär hörn (t.ex. använd 201 rostfritt stål istället för 304 rostfritt stål).
2. Misstag 2: Blint sträva efter stora diametrar och ignorera faktiska flödeskrav
Vissa utövare tror att "större diametrar betyder mer tillräckligt flöde" och väljer blint ventiler större än rörledningsdiametern eller väljer ventiler med stor diameter utan att beräkna det faktiska flödet. Detta ökar inte bara anskaffningskostnaderna (ventiler med stor diameter är mycket dyrare än ventiler med liten diameter) utan minskar också ventilregleringsnoggrannheten och accelererar vätskeerosion, vilket förkortar ventilens livslängd.
Typiskt fall
En livsmedelsfabrik valde en 80 mm-diameter klotventil för en juicetransportrörledning (rörledningsdiameter 50 mm, faktisk flöde 10 m³/h) för att "säkerställa tillräckligt flöde". Under användning var klotventilen tvungen att förbli i ett tillstånd "liten öppning" (endast 10%-20% öppen) för att kontrollera flödet. Vid denna tidpunkt nådde juiceflödeshastigheten 5m/s (normal flödeshastighet bör vara 1-2m/s). Vätskan med hög hastighet orsakade allvarlig erosion av ventilkärnans tätningsyta, vilket ledde till allvarligt inre läckage inom 3 månader. Ventilen kunde inte längre styra flödet exakt och var tvungen att ersättas med en klotventil med 50 mm diameter.
Undvikande metod
När du väljer ventiler, beräkna lämplig ventildiameter baserat på faktiska flödeskrav och ventilens flödeskarakteristikkurva för att undvika att "använda en stor ventil för litet flöde":
Beräkna faktiskt flöde: Bestäm de maximala, normala och lägsta flödeshastigheterna för rörledningen baserat på produktionsprocesskrav. Normalt flöde används vanligtvis som grund för diameterberäkning. Till exempel, för matningsrörledningen till en kemisk reaktor, är den maximala flödeshastigheten 15m³/h, normal flödeshastighet är 10m³/h och minsta flödeshastighet är 5m³/h. Normalt flöde på 10 m³/h ska användas för diameterberäkning.
Referens flödeskarakteristiska kurvor: Ventilleverantörer tillhandahåller vanligtvis flödeskarakteristiska kurvor för ventiler med olika diameter (visar förhållandet mellan ventilöppning och flödeshastighet). När du väljer en diameter, se till att ventilöppningen som motsvarar den normala flödeshastigheten är mellan 30 % och 70 % – öppning under 30 % kan orsaka slitage på tätningsytan på grund av för hög flödeshastighet; öppning över 70 % lämnar otillräcklig justeringsmarginal för att klara av flödesfluktuationer.
Matcha rörledningsdiameter: Om det inte finns särskilda krav (t.ex. behov av ytterligare flödesreserver), bör ventildiametern matcha rörledningsdiametern eller vara en storlek mindre (t.ex. för en 50 mm-diameter kan en ventil på 40 mm eller 50 mm väljas) för att undvika justeringsproblem orsakade av överdimensionerade diametrar.
3. Misstag 3: Ignorera tätningsprestanda och fokusera endast på On-Off och regleringsfunktioner
Vissa utövare fokuserar bara på om ventilen kan uppnå on-off eller flödesreglering under valet, samtidigt som de ignorerar vikten av tätningsprestanda. Särskilt i scenarier som involverar brandfarliga, explosiva, giftiga eller högvärdiga vätskor, kan otillräcklig tätningsprestanda leda till allvarliga konsekvenser.
Typiskt fall
En läkemedelsfabrik valde en kulventil med vanlig tätningsprestanda (läckageklass ANSI klass IV, vilket tillåter mindre internt läckage) för en rörledning som transporterar mycket giftig flytande medicin (används vid tillverkning av cancerläkemedel, dyr och giftig). Under användning orsakade internt läckage av kulventilen att en liten mängd flytande medicin läckte in i nedströmsrörledningen, vilket resulterade i inte bara månatliga förluster på cirka 50 000 yuan på grund av flytande medicinavfall utan även verkstadsmiljöföroreningar från flyktig flytande medicin. Anställda utvecklade till och med milda förgiftningssymtom. Problemet löstes först efter att ventilen ersatts med en ANSI klass VI (nollläckage) kulventil.
Undvikande metod
Under valet, klargör ventilens tätningskrav baserat på vätskans risknivå och värde, och säkerställ tätningsprestanda från tre dimensioner: tätningsklass, tätningsstruktur och tätningsmaterial:
Bestäm tätningsklass: Välj tätningsklass baserat på industristandarder. Vanliga tätningsklassstandarder inkluderar ANSI (American National Standards Institute) och ISO (International Organization for Standardization). ANSI klass VI är den högsta tätningsklassen (noll läckage) och är lämplig för brandfarliga, explosiva, giftiga eller högvärdiga vätskor; ANSI klass IV är lämplig för vanliga vätskor (vatten, luft).
Välj lämpliga tätningsstrukturer: Välj tätningsstruktur baserat på tätningskrav – mjuka tätningar (tätningsmaterial: gummi, PTFE) erbjuder bra tätningsprestanda (upp till ANSI klass VI) men dålig motståndskraft mot hög temperatur och högt tryck (lämplig för temperaturer <200°C, tryck <2,5MPa); hårda tätningar (tätningsmaterial: metall, t.ex. rostfritt stål, hårdmetall) har god motståndskraft mot hög temperatur och högt tryck (lämplig för temperaturer >300°C, tryck >10MPa) men något lägre tätningsprestanda (vanligtvis ANSI klass IV, som kan förbättras till ANSI klass V genom slipning).
Verifiera tätningsprestanda: Be leverantören tillhandahålla testrapporter för ventiltätningsprestanda (t.ex. bubbeltestrapporter, tryckavfallstestrapporter). Vid behov, utför tätningstest på plats (t.ex. tvålvattentest, läckagedetektortest) för att säkerställa att ventilens tätningsprestanda uppfyller kraven.
V. Vilka är de viktigaste försiktighetsåtgärderna för installation av processventiler? Vilka problem kan felaktig installation orsaka?
Installationskvaliteten hos processventiler påverkar direkt deras efterföljande driftstabilitet. Många ventilfel härrör inte från själva produkten utan från icke-standardiserade installationsoperationer. Felaktig installation kan orsaka ventilstopp, tätningsläckage, förkortad livslängd och till och med säkerhetsolyckor. Därför är det viktigt att fokusera på viktiga detaljer under installationen.
1. Förberedelse före installation: Viktiga inspektionssteg
Förberedelserna före installationen måste täcka tre dimensioner – "ventilen själv, rörledningsmiljön och verktyg/material." Utelämnanden i någon länk kan 埋下 dolda faror:
Ventilens utseende och komponentintegritetsinspektion (med testtips):
Utöver rutinkontroller för sprickor och deformation, använd specialiserade verktyg för extra testning – använd en ultraljudstjockleksmätare för att kontrollera ventilkroppens väggtjocklek (väggtjockleksavvikelsen bör vara ≤5 % av designvärdet; t.ex. för en designväggtjocklek på 10 mm ska den faktiska tjockleken vara ≥9,5 mm och undvika ojämn väggtjocklek till reducerad kapacitet; använd en avkänningsmätare för att kontrollera passningsgapet mellan ventilkärnan och sätet (gap ≤0,05 mm för vanliga ventiler, ≤0,02 mm för precisionsventiler) för att säkerställa tätningsprestanda; för elektriska ventiler, utför ett starttest av ställdonets öppnings-/stängningsslag (slagavvikelsen bör vara ≤±1 %; t.ex. för en nominell slaglängd på 50 mm ska den faktiska slaglängden vara 49,5-50,5 mm) för att förhindra att felaktigt slag orsakar ofullständig ventilöppning/stängning. Om ventilens märkskyltsinformation (modell, tryckklass, material) inte stämmer överens med konstruktionsritningarna, returnera ventilen till leverantören även om dess utseende är intakt för att undvika felaktig ventilanvändning.
Inspektion av rörledningens förbehandling (scenariospecifika operationer):
Kraven på förbehandling av rörledningen varierar beroende på vätsketyp:
För rörledningar som transporterar rena vätskor (t.ex. rent vatten, farmaceutisk flytande medicin), spola rörledningen med rent vatten under högt tryck (0,8-1,2 MPa) i 1-2 timmar, torka den sedan med tryckluft (0,5 MPa) för att säkerställa att inga rester finns kvar (bedöm genom att placera ut vitt filterpapper vid rörledningen för att kontrollera om det finns fläckar);
För rörledningar som transporterar högtemperaturvätskor (t.ex. ånga, het olja med hög temperatur), avfetta rörledningen (torka av innerväggen med koltetraklorid eller etanol) för att förhindra fettförkolning vid höga temperaturer, vilket kan fästa vid ventilens tätningsyta och påverka tätningen;
För rörledningar som transporterar frätande vätskor (t.ex. saltsyra, svavelsyra), kontrollera integriteten hos innerväggens korrosionsskyddsskikt (t.ex. plastfodrade, gummibeklädda skikt) och använd en gnisttestare (15-30 kV spänning) för att upptäcka hål i korrosionsskyddsskiktet och ett korrosionsskyddande skikt måste repareras).
Samtidigt bör parallellitetsavvikelsen för rörledningsflänsar vara ≤0,1 mm/m. Om avvikelsen är för stor, använd en flänsjustering för att undvika påtvingad inriktning under installationen.
Förberedelse av installationsverktyg och hjälpmaterial (med urvalsstandarder):
Verktygsvalet måste exakt matcha ventiltypen:
För flänsanslutna ventiler, förbered en momentnyckel (noggrannhetsklass ≥±3%; t.ex. för installation av en DN100, PN1.6MPa flänsventil, välj en momentnyckel med ett område på 0-300N·m) och kontrollera vridmomentet baserat på bultspecifikationerna för en bult,°C2 för stålbult, 5, 5, bult. nominellt vridmoment är 80-100N·m för rostfria stålbultar, på grund av god duktilitet bör vridmomentet minskas med 10%-15% till 72-85N·m;
För svetsade ventiler (t.ex. högtrycksventiler för kraftverk), förbered en TIG-svets (strömjusteringsområde 50-300A). Svetsstången måste matcha ventilhusets material (använd t.ex. E5015-G svetsstänger för ventilkroppar av krom-molybdenlegerat stål. Före svetsning, torka stängerna vid 350°C och håll dem varma i 1-2 timmar för att förhindra porositet under svetsning);
För tillsatsmaterial måste packningsmaterial strikt överensstämma med arbetsförhållandena: använd flexibla grafitkompositpackningar (tryckmotstånd ≤4,0 MPa) för temperaturer >400°C, PTFE-packningar (syra- och alkalibeständiga men temperatur ≤200°C) för korrosiva vätskor, och metalllindade packningar med utmärkta prestanda i havsband och packningar av staingraphy-stål (lindade i havsband) högtrycksförhållanden (>10 MPa).
2. Driftsspecifikationer för installation: Detaljer som avgör installationskvaliteten
Installationsprocessen måste följa principerna för "exakt inriktning, jämn kraftanvändning och stressfri installation." Varje operationssteg har tydliga tekniska standarder:
Ventilinstallationsriktning: Installera aldrig omvänd (med metoder för att identifiera lätt förvirrade ventiler):
Utöver ventiler markerade med flödespilar, har vissa ventiler lätt förvirrade installationsriktningar och kräver speciell identifiering:
Backventiler: Lyftbackventiler (ventilskivor lyfts vertikalt) måste installeras i horisontella rörledningar med skivan vänd uppåt; svängbackventiler (ventilskivor roterar runt en axel) kan installeras i horisontella eller vertikala rörledningar, med flöde in från den riktning som öppnar skivan;
Strypventiler: Med koniska eller nålformade kärnor måste de installeras i riktningen "lågt in, högt ut" (vätska kommer in från botten av kärnan och ut från toppen). Omvänd installation minskar regleringsnoggrannheten med mer än 50 %;
Tryckreduceringsventiler: Pilotmanövrerade tryckreduceringsventiler måste installeras i riktningen "högtryck in, lågtryck ut", med en manometer installerad på utloppssidan (intervall 1,5-2 gånger utloppstrycket) för att förhindra övertryck i utloppet.
Efter installationen, markera flödesriktningen på ventilhuset med en markör för enkel inspektion och underhåll senare.
Rörledning och ventilinriktning: Undvik tvångsinstallation (med tips för avvikelsejustering):
När axelavvikelsen mellan rörledningen och ventilen överstiger 0,5 mm/m, justera genom att ändra rörledningens stödposition:
För små avvikelser (0,5-1 mm/m), lossa rörledningsstödets fixeringsbultar och justera försiktigt rörledningens position med en kofot. För varje 100 mm längd som justeras bör avvikelsen kontrolleras inom 0,1 mm;
För stora avvikelser (>1 mm/m), byt ut rörledningsnippeln (kapa en lämplig längd av rörledningen och svetsa om) för att säkerställa inriktningsnoggrannheten.
Under installationen, använd ett laserinriktningsverktyg (noggrannhet ±0,01 mm/m) för att upptäcka axelavvikelse och undvika fel orsakade av visuell bedömning. Under tiden, reservera ett visst expansionsgap för rörledningarna i båda ändarna av ventilen (t.ex. för rörledningar med temperaturer >100°C, reservera ett 10-15 mm gap för varje 10 m längd) för att förhindra att rörledningens expansion/sammandragning på grund av temperaturförändringar utövar ytterligare påfrestning på ventilen.
Bultåtdragning: Jämn kraftapplicering är nyckeln (med steg-för-steg driftprocess):
Åtdragning av flänsbultar kräver tre steg för att säkerställa jämn kraftapplicering:
Initial åtdragning: Använd en momentnyckel för att dra åt bultarna i diagonal sekvens till 30 % av det nominella vridmomentet (t.ex. för ett nominellt vridmoment på 100N·m, är initialt vridmoment 30N·m). Vid denna tidpunkt börjar packningen passa tätningsytan;
Mellandragning: Efter ett intervall på 15-20 minuter (för att packningen ska deformeras helt), dra åt bultarna till 70 % av det nominella vridmomentet (70N·m) i samma sekvens. Använd en bladmått för att kontrollera flänsgapet (avstånd ≤0,05 mm och jämnt fördelat);
Slutlig åtdragning: Efter ytterligare 15-20 minuter, dra åt bultarna till det nominella vridmomentet (100N·m). Efter slutlig åtdragning, markera bultarnas positioner (rita en inriktningslinje på bulten och flänsen med färg) för att underlätta inspektionen för löshet under efterföljande patruller.
För flänsar med stor diameter (>300 mm), öka antalet åtdragningscykler (4-5 gånger) för att undvika ofullständig packningskompression och efterföljande läckage.
3. Vanliga konsekvenser av felaktig installation: problem att se upp för (med analys av olycksfall)
Konsekvenserna av felaktig installation är ofta "försenade" och kanske först 1-3 månader efter installationen. Tidig varning är viktig:
Ventilstopp (med hölje och lösning):
Ett raffinaderi installerade en DN200 slussventil med en axelavvikelse på 1,2 mm/m mellan rörledningen och ventilen. Påtvingad inriktning fick ventilskaftet att bära böjspänning. Efter 2 månaders användning upplevde slussventilen stopp under öppning/stängning och krävde en cheaterbar för att fungera. Demontering visade att ventilskaftet var böjt (böjningsgrad 0,5 mm/m) och ventilkärnan och sätet var ojämnt slitna. Lösning: Byt ut den böjda ventilskaftet, justera noggrannheten för rörledningens inriktning med en flänsjustering och installera om. Efter återinstallation fungerade slussventilen smidigt igen.
Förebyggande tips: Efter installationen, manövrera ventilen manuellt 3-5 gånger för att kontrollera om den har fastnat. Om onormalt, inspektera omedelbart inriktningsnoggrannheten.
Tätningsytaläckage (med läckorsaksundersökningssteg):
En kemisk fabrik upplevde ett kontinuerligt läckage vid flänsanslutningen efter att ha installerat en DN150 klotventil. Till en början var det mindre läckage men läckan ökade efter 1 vecka. Undersökningssteg: 1. Dra åt bultarna igen med en momentnyckel och fann att vissa bultar bara hade 50 % av det nominella vridmomentet (på grund av icke-diagonal åtdragning under installationen); 2. Demontera flänsen och hitta ojämna fördjupningar på packningen (djupt på ena sidan, grunt på den andra); 3. Inspektera flänsens tätningsyta och hittade rester av svetsslagg (rörledningen ej rengjord). Lösning: Rengör svetsslaggen från tätningsytan, byt ut packningen och dra åt bultarna steg för steg enligt standardmomentet. Läckageproblemet var löst.
Förebyggande tips: Utför ett trycktest omedelbart efter installationen (testtryck 1,2-1,5 gånger arbetstrycket, håll i 30 minuter utan läckage enligt kvalificerad).
Ventilkroppsskada (med testning av materialprestandaförändring):
Ett kraftverk installerade en högtemperatur-, högtrycks-slussventil (material 12Cr1MoVG) utan kylningsåtgärder under svetsning (svetstemperaturen översteg 800°C och ingen värmebehandling efter svetsningen utfördes), vilket orsakade intergranulär korrosion i ventilkroppens svetsade område. Efter 6 månaders användning uppstod en spricka i det svetsade området av ventilkroppen och högtrycksånga läckte. Tester visade att hårdheten på det svetsade området sjönk från 180HB till 120HB, vilket avsevärt minskade materialets seghet. Lösning: Byt ut den skadade ventilkroppen, använd vattenkylning under svetsning (kontrollera svetstemperatur ≤600°C) och utför avspänningsbehandling vid 250°C i 2 timmar efter svetsning för att undvika intergranulär korrosion.
VI. Hur hanterar man processventilfel under olika arbetsförhållanden?
Nödhantering av processventilfel måste följa principerna om "säkerhet först, snabb isolering och förlustminimering." Hanteringsprocedurerna varierar avsevärt beroende på arbetstillstånd, vilket kräver scenariespecifika planer.
1. Ventilfel i rörledningar för brandfarliga och explosiva vätskor: Prioritera isolering av riskkällor (med detaljerad driftprocess)
Felaktig hantering av ventilfel i rörledningar för brandfarliga och explosiva vätskor kan orsaka explosioner. Strikt efterlevnad av steg är viktigt:
Nödhantering av läckage (klassificerad efter läckagefrekvens):
Mindre läckor (läckagehastighet <5 ml/min, ingen uppenbar gasförångning): Stäng omedelbart isoleringsventilerna uppströms och nedströms ventilen (bär antistatiska handskar under drift för att undvika att generera statiska gnistor), sätt på den explosionssäkra frånluftsfläkten på plats (luftvolym ≥1 000 m³/h) för att övervaka läckaget av gas, och använda en naturlig gasläckage. läckagekoncentrationen måste vara ≤0,5 % LEL, dvs 5 % av den undre explosionsgränsen). Om koncentrationen sjunker till ett säkert intervall, täta tillfälligt läckpunkten med ett särskilt tätningsmedel (t.ex. explosionssäkert PTFE-tätningsmedel) och schemalägg noggrant underhåll under produktionsuppehåll;
Måttliga läckor (läckagehastighet 5-50mL/min, uppenbar gasförångning): Förutom att stänga avstängningsventiler och slå på ventilation, sätt upp en varningszon (radie ≥10m) runt platsen för att förhindra obehörig personal att ta sig in. Använd explosionssäkra verktyg för att demontera ventilen (för att undvika gnistor från verktygskollisioner), byt ut tätningskomponenterna och sätt tillbaka dem. Efter installation, utför ett lufttäthetstest (testtryck 1,1 gånger arbetstrycket, håll i 1 timme, läckagehastighet ≤0,1%/h);
Allvarliga läckor (läckagehastighet >50mL/min, eller gaskoncentration som närmar sig den nedre explosionsgränsen): Aktivera omedelbart nödberedskapsplanen, evakuera all personal på plats, stäng av systemets huvudströmförsörjning (för att förhindra gnistor från elektrisk utrustning), slå på anläggningens brandsprinklersystem (för att sänka omgivningstemperaturen), och kontakta en professionell räddningstjänst, brandkår. explosionssäkra underhållsteam) för hantering på plats. Försök inte att demontera ventilen självständigt.
Ventilstopp vid nödhantering (med växlingstips för standby rörledning):
Om ventilen fastnar och inte kan stängas, byt till standbyledningen inom 3 minuter:
Öppna snabbt inloppsventilen på standby-rörledningen (vrid handratten 2-3 varv moturs för att säkerställa full öppning);
Öppna långsamt utloppsventilen på reservrörledningen (övervaka nedströmsflödesmätaren för att undvika rörledningspåverkan från plötsliga flödesförändringar);
Stäng inloppsventilen på den felaktiga rörledningen (om inloppsventilen också har fastnat, stäng huvudisoleringsventilen längre uppströms);
Öppna dräneringsventilen på den felaktiga rörledningen (öppna långsamt för att tömma ut kvarvarande vätska och förhindra ansamlingsrelaterade faror).
Efter bytet, verifiera att standby-rörledningens tryck och flöde är normalt för att säkerställa kontinuerlig produktion.
2. Ventilfel i högtemperatur- och högtrycksvätskerörledningar: Förhindra brännskador och skador på utrustning (med skydds- och tryckavlastningsstandarder)
Läckage av högtemperatur- och högtrycksvätskor (temperatur >200°C, tryck >1,6MPa) kan orsaka brännskador och rörledningsbrott. Nödhantering måste prioritera skydd och tryckavlastning:
Ventilläckage Nödhantering (med skyddsutrustning och tillfälliga tätningsmetoder):
Operatörer måste bära full skyddsutrustning för hög temperatur: värmebeständiga handskar (temperaturbeständighet ≥500°C, t.ex. aramidhandskar), värmebeständiga ansiktsskärmar (skyddsglasets temperaturbeständighet ≥800°C) och högtemperaturskyddskläder (t.ex. aluminiumfolie, temperaturbeständighet 0°C). Följ dessa steg:
Stäng långsamt uppströms och nedströms isoleringsventiler (kontrollera stängningshastigheten till 10-15 sekunder per varv för att undvika vattenslag – vattenslagtrycket kan nå 3-5 gånger det normala trycket och skada rörledningar);
Om läckan är vid flänsanslutningen, använd en dedikerad flänstätningsklämma (som består av en ram av rostfritt stål och en grafitpackning, tryckmotstånd ≤10MPa) för tillfällig tätning: montera klämman runt flänsen, justera bultarna för att pressa packningen tätt mot flänsytan tills läckan upphör;
Om ventilhuset spricker och läcker (stor läckagehastighet), öppna omedelbart systemets tryckavlastningsventil (kontrollera tryckavlastningshastigheten till 0,1-0,2 MPa/min för att undvika utrustningsdeformation från plötsliga tryckfall). När trycket faller under 0,1 MPa, stäng huvudisoleringsventilen och byt ut ventilhuset.
Under hantering, använd en infraröd termometer för att övervaka ventilhusets temperatur (för att förhindra att skyddsutrustningen går sönder på grund av överdriven värme). Om temperaturen överstiger 600°C, kyl först ventilhuset (med tryckluft) till under 300°C innan du fortsätter.
Nödhantering av säkerhetsventilfel (med manuell tryckavlastning och byte av reservventil):
Säkerhetsventilfel (fel att öppna eller stänga) är en stor fara i högtryckssystem. Följ denna hanteringsprocess:
Öppna omedelbart den manuella tryckavlastningsventilen (vrid handratten medurs för att öppna långsamt, kontrollera tryckavlastningshastigheten för att minska systemtrycket med 0,5-1,0 MPa per timme), och övervaka noggrant tryckmätaren för att förhindra att trycket sjunker för lågt och stör produktionen;
Stäng isoleringsventilerna uppströms och nedströms om den felaktiga säkerhetsventilen (om isoleringsventilen är en slussventil, vrid handratten för att stänga helt och lås den för att förhindra oavsiktlig drift);
Ta isär den felaktiga säkerhetsventilen (använd en dedikerad skiftnyckel för att undvika att skada flänsens tätningsyta) och installera en kalibrerad reservsäkerhetsventil (med samma inställda tryck som originalet);
Öppna långsamt isoleringsventilerna uppströms och nedströms om reservsäkerhetsventilen, stäng den manuella övertrycksventilen och verifiera att systemtrycket är stabilt (normalt fluktuationsområde ≤±0,05 MPa);
Skicka den defekta säkerhetsventilen till en professionell institution för kalibrering (inspektera fjäderstyvheten och ventilkärnans tätningsyta, byt ut slitna fjädrar och slipa slitna tätningsytor) före återanvändning.
3. Ventilfel i rörledningar för frätande vätskor: Förhindra korrosionsspridning (med neutraliserings- och rengöringsstandarder)
Läckage av frätande vätskor kan orsaka korrosion i utrustningen och förorening av marken. Nödhantering måste prioritera skydd, insamling och neutralisering:
Nödhantering av läckage (med skyddsutrustning och neutraliseringssteg):
Operatörer måste bära korrosionsbeständiga skyddsutrustning: syrabeständiga handskar (t.ex. nitrilgummihandskar, resistenta mot koncentrerad saltsyra och svavelsyra), korrosionsbeständiga kläder (t.ex. PVC-kläder, resistenta mot de flesta syror och alkalier) och kemiska stänkglasögon (polykarbonglasögon). Följ dessa steg:
Stäng uppströms och nedströms isoleringsventiler (använd plastnycklar för att undvika korrosion av metallverktyg);
Samla upp den läckta vätskan i en korrosionsbeständig behållare (t.ex. en polyetenhink med en kapacitet ≥50L). Tillsätt i förväg ett neutraliseringsmedel till hinken (tillsätt t.ex. natriumkarbonatlösning för att neutralisera läckt saltsyra till pH 6-8; tillsätt utspädd saltsyra för att neutralisera läckt natriumhydroxid till pH 6-8) för att förhindra direkt utsläpp;
Skölj det läckta området med mycket vatten (sköljvolym ≥10L/m², sköljtid ≥5 minuter). Häll ut sköljvattnet i en avsedd korrosionsbeständig avloppsvattenreningstank, inte direkt i avlopp;
Ta isär den defekta ventilen (skölj ventilytan med vatten för att avlägsna kvarvarande korrosion), inspektera för korrosion på ventilkärnan och sätet (t.ex. byt ut rostfria kärnor med Hastelloy-kärnor om gropbildning uppstår), byt ut skadade komponenter och installera om. Efter installation, utför ett lufttäthetstest (med kväve, testtryck 1,2 gånger arbetstrycket, håll i 30 minuter utan läckage).
VII. Vad bör man fokusera på under dagliga inspektioner av processventiler? Håll denna inspektionschecklista praktisk
Dagliga inspektioner måste vara "omfattande och grundliga" och kombinera "visuell inspektion, verktygstestning och funktionsverifiering" för att snabbt identifiera faror. Nedan finns en detaljerad checklista för inspektion, med frekvens och djup justerade baserat på ventilens betydelse (kritiska kontra allmänna ventiler) för att optimera resursallokeringen.
1. Inspektionsstandarder klassificerade efter ventilviktighet
I industriella system klassificeras ventiler efter funktion i kritiska ventiler (t.ex. reaktormatningsventiler, säkerhetsventiler för ångsamlingar, isoleringsventiler för brandfarliga vätskor) och allmänna ventiler (t.ex. vanliga kylvattenslussventiler, dräneringsventiler). Deras inspektionskrav skiljer sig avsevärt:
Kritiska ventiler (inspektionsfrekvens: En gång per dag, 24-timmarsövervakning för vissa):
Förutom grundläggande kontroller, lägg till "högprecisionstestning" och "statusinspelning":
Använd tryckgivare för att övervaka tryckskillnader i realtid över ventilen (t.ex. för reaktormatningsklotventiler bör den normala tryckskillnaden vara ≤0,2 MPa; en plötslig ökning indikerar möjlig blockering av ventilkärnan) och registrera tryckdata per timme;
För elektriska ventiler, använd en multimeter för att testa ställdonets ström och spänning (t.ex. för en märkström på 10A bör den faktiska strömfluktuationen vara ≤±0,5A; onormal ström indikerar motorfel eller ventilkärnas stopp);
Utför ett "offline-test" en gång i veckan: stäng uppströms och nedströms isoleringsventiler, trycktesta ventilen (testtryck 1,1 gånger arbetstrycket, håll i 1 timme) och inspektera tätningsprestanda;
Upprätta en "ventilhälsojournal" för att dokumentera tryck, flöde och driftkänsla under varje inspektion. Använd trendanalys för att bedöma ventilens åldrande (t.ex. en månatlig ökning på 0,1 ml/min i tätningsytans läckage indikerar åldrande tätningar som kräver proaktivt utbyte).
Allmänna ventiler (inspektionsfrekvens: en gång i veckan, fördjupad inspektion en gång per månad):
Fokusera på "grundläggande funktionsverifiering" för att minska onödiga testkostnader:
Inspektera visuellt ventilhuset för uppenbar korrosion eller läckage och kontrollera om manöverhandtaget är intakt;
Manövrera ventilen manuellt en gång per månad (full öppen-stäng-cykel) för att kontrollera om det fastnar. Om motståndet ökar avsevärt, utför smörjunderhåll;
Kontrollera att flänsbultarna är lösa en gång per kvartal (använd en skiftnyckel för att försiktigt vrida bultarna; dra åt till 80 % av det nominella vridmomentet om bultarna vrider sig mer än 1/4 varv);
För sällan använda ventiler (t.ex. dräneringsventiler), öppna dem en gång per månad (i 5-10 sekunder) för att förhindra att ventilkärnan fastnar på grund av långvarig inaktivitet.
2. Inspektionsprotokoll och problemhanteringsprocess
Inspektioner är inte "formaliteter" – standardiserad registrering och hantering med sluten krets säkerställer snabb lösning av risker:
Viktiga inspektionsposter:
Använd "elektronisk säkerhetskopiering av papper", inklusive:
Grundläggande information: inspektionstid, inspektör, ventilnummer, plats, typ och specifikationer;
Statusdata: tryck (uppströms och nedströms värden), temperatur (ventilkroppens yttemperatur), läckage (närvaro/frånvaro, läckagehastighet) och driftstatus (jämn/fast);
Avvikelser: detaljerade beskrivningar av anomalier (t.ex. "Droppande vid flänsanslutning av ventil FV-001, 1 droppe var 10:e sekund") och annoterade platser (med foton på plats).
Ladda upp poster till utrustningshanteringssystemet i realtid för fjärrgranskning och spårbarhet av chefer.
Problemhanteringsprocess med sluten slinga:
Implementera "klassificerad hantering och tidsbunden rättelse" baserat på problemets svårighetsgrad:
Nödproblem (t.ex. allvarligt läckage, blockering som förhindrar drift):
Stäng omedelbart av systemet och aktivera nödplanen (se avsnitt VI för nödhantering);
Meddela underhållspersonal att utveckla en reparationsplan inom 2 timmar och slutföra reparationer inom 24 timmar;
Utför tryck- och funktionstester efter reparation innan du återupptar användningen;
Håll ett "felanalysmöte" för att identifiera grundorsaker (t.ex. felaktig installation, materialfel) och förhindra upprepning.
Allmänna problem (t.ex. mindre läckage, ökat driftmotstånd):
Dokumentera detaljer och utveckla en korrigeringsplan (t.ex. "Fullständig smörjning inom 3 dagar");
Inspektörer verifierar rättelse och bekräftar upplösning;
Om problem återkommer (t.ex. 3 läckor på 6 månader), utvärdera ventilbyte (t.ex. materialuppgradering, typbyte).
Potentiella faror (t.ex. åldrande tätningar, mindre korrosion av ventilhuset):
Klassificera faror (t.ex. låg risk: 3 månaders återstående tätningslivslängd; medelrisk: 0,1 mm korrosionsdjup som kräver ny inspektion varannan vecka);
Spåra faror i en "risklista" med regelbunden förnyad inspektion tills de lösts;
Ta itu med lågriskrisker under schemalagda avstängningar för att undvika produktionsstörningar.
3. Inspektionsföreskrifter för speciella scenarier
Justera inspektionsmetoderna för extrema miljöer för att säkerställa säkerhet och noggrannhet:
Högtemperaturmiljöer (t.ex. nära pannor, oljeledningar med hög temperatur):
Bär högtemperaturskyddsutrustning och undvik direktkontakt med ventilkroppen;
Använd en infraröd termometer för att mäta ventilkroppens yttemperatur (håll ett säkert avstånd på ≥1m för temperaturer >300°C). Om temperaturen överstiger konstruktionsgränsen (t.ex. 420°C för en ventil med 400°C-klassad ventil), undersök eventuellt internt läckage;
Undvik långvariga inspektioner under perioder med hög temperatur (t.ex. sommareftermiddagar) för att förhindra värmeslag.
Fuktiga/korrosiva miljöer (t.ex. reningsverk, kemiska verkstäder):
Bär korrosionsbeständiga kläder och halkfria skor för att förhindra halkar eller hudkontakt med frätande vätskor;
Använd en ficklampa för att inspektera dolda områden (t.ex. ventilbottnar) som är utsatta för korrosion;
Applicera rostskyddsolja på verktyg efter användning och förvara dem på en torr plats.
Operationer på hög höjd (t.ex. ventiler på rörställ):
Bär en säkerhetssele för hela kroppen och stå på stabila plattformar (undvik att gå på ofästa rör);
Använd kikare eller drönare för fjärrinspektioner (håll ett avstånd på 3-5 m för att undvika kollisioner);
Genomför inspektioner med en partner (en person som arbetar på höjden, en person som övervakar på marken).
4. Underhåll och kalibrering av inspektionsverktyg
Verktygets noggrannhet påverkar direkt inspektionsresultaten. Regelbundet underhåll och kalibrering förhindrar felbedömning på grund av verktygsfel:
| Verktygstyp | Exempel på verktyg | Kalibreringscykel | Kalibreringsstandard/Verktyg | Tillåtet fel | Tips för dagligt underhåll |
| Trycktestverktyg | Rosemount 3051 tryckgivare | 6 månader | Druck DPI 610 kalibrator (±0,025%) | ≤±0,1 % | Rengör gränssnitt efter användning; förvara i vibrationsfria områden |
| Temperaturtestverktyg | Fluke 62MAX infraröd termometer | 6 månader | Ametek Dry Block (±0,1°C) | ≤±2°C (200-600°C) | Torka av linsen med en torr trasa; undvika oljeförorening |
| Elektriska testverktyg | Fluke 117C multimeter | 12 månader | Tredjepartscertifiering | ≤±1,0 % (spänning/ström) | Blås damm från testledningar; ha reservkablar till hands |
VIII. Avveckling och utbyte av processventiler: Hur bestämmer man vetenskapligt tidpunkten för utbyte?
Processventiler måste tas ur drift och bytas ut omedelbart när de når slutet av sin livslängd eller inte uppfyller produktionskraven, vilket undviker säkerhetsrisker från "överanvändning". Många företag saknar dock vetenskapliga bedömningsstandarder, vilket leder till antingen för tidig ersättning (slöseri med resurser) eller försenad ersättning (skapar faror). Nedan finns vägledning om avvecklingskriterier, principer för ersättningsval och installationsspecifikationer.
1. Avvecklingskriterier: När måste ventiler bytas ut?
Bedöm avvecklingen grundligt utifrån livslängd, prestandaförsämring och säkerhetsrisker. Indikatorer för kärnavveckling varierar beroende på ventiltyp:
| Typ av ventil | Designliv (år) | Livslängdströskel (år, 80 % av designlivslängden) | Kritiska komponentavvecklingsstandarder | Standarder för avveckling av säkerhetsrisk (brandfarliga/giftiga vätskor) |
| Grind/kulventiler | 8-12 | 6,4-9,6 | Tätningsslitage >0,5 mm; ventilskaftkorrosion >20 % väggtjocklek | Internt läckage >2x ANSI klass VI standard; nödavstängning >3 sekunder |
| Jordklot/säkerhetsventiler | 6-10 | 4,8-8,0 | Sprickor i ventilsätet >5 mm; säkerhetsventil inställd tryckavvikelse >5 % | Upprepa läckage inom 1 månad efter 2 reparationer; otillräcklig tryckavlastning |
| Membranventiler | 3-5 | 2,4-4,0 | Åldrande sprickor i membranet; ventilkroppsdeformation >0,2mm/m | Membranskada som orsakar vätskeläckage; misslyckande med att isolera flödet |
Överskriden livslängd:
Om en ventil överskrider "livslängdströskeln" i tabellen, utför ett fullständigt prestandatest (tryck, tätning) även om inga uppenbara skador är synliga. Avveckling om testerna misslyckas eller prestandan försämras med >30 % (t.ex. flödesregleringsnoggrannheten sjunker från ±1 % till ±3 %).
Svårt skadade kritiska komponenter:
Avveckling om reparationskostnaderna överstiger 50 % av en ny ventil (t.ex. en slussventil med 0,6 mm tätningsslitage som kräver slipning som kostar 60 % av en ny ventil).
Okontrollerbara säkerhetsrisker:
Stäng omedelbart av ventiler i rörledningar för brandfarliga/giftiga vätskor om de uppfyller "säkerhetsriskstandarderna" i tabellen (t.ex. en nödavstängningsventil för naturgas som tar 4 sekunder att stänga).
2. Principer för ersättningsval: Hur väljer man en ventil som passar bättre?
Undvik att "kopiera den gamla modellen" – välj ventiler baserat på uppdaterade processförhållanden och tekniska framsteg:
Anpassning av drifttillstånd:
Uppgradera specifikationer för ändrade processer (t.ex. öka temperaturen från 200 °C till 300 °C: byt ut kolstålventiler med krom-molybdenlegerade stålventiler; öka trycket från 1,6 MPa till 2,5 MPa: uppgradera från PN1,6 till PN4,0 kulventiler). Justera material baserat på vätskeegenskapersförändringar (t.ex. byte från vatten till svavelhaltigt avloppsvatten: byt ut 304 ventiler i rostfritt stål med duplexa ventiler av rostfritt stål 2205 för att förbättra korrosionsbeständigheten).
Energieffektivitet och prestandaförbättring:
Prioritera energieffektiva ventiler för att minska operativ energiförbrukning: ersätt vanliga klotventiler med klotventiler med lågt flödesmotstånd (flödeskoefficient reducerad från 5,0 till 2,0, vilket minskar vattenpumpens energiförbrukning med 15%-20%); ersätt manuella ventiler med elektriska ventiler utrustade med smarta lägesställare (regleringsnoggrannheten förbättrades från ±5 % till ±0,5 %, vilket minskar arbetskostnaderna och justeringsfel).
Minskad underhållskostnad:
Välj ventiler med enkla strukturer och enkelt underhåll för att sänka de långsiktiga driftskostnaderna: byt ut slussventiler som kräver täta packningsbyten med packningsfria bälgslussventiler (packningsbytescykeln förlängd från 3 månader till 3 år); ersätt hårdtätade kulventiler som är benägna att slitas med slitstarka keramiskt tätade kulventiler (livslängden på tätningsytan förlängs från 1 år till 5 år).
3. Driftsspecifikationer för utbyte: Hur säkerställer man ny ventilinstallationskvalitet?
Nytt ventilbyte följer en process i fyra steg – "borttagning-rengöring-installationstestning" – för att undvika prestandaproblem från felaktig drift:
Borttagning av gammal ventil:
Stäng uppströms och nedströms isoleringsventiler och dränera vätska från rörledningen (via dränerings- eller tryckavlastningsventiler). För frätande eller brandfarliga vätskor, spola rörledningen med inert gas (t.ex. kväve) i minst 30 minuter för att säkerställa kvarvarande vätskekoncentration ≤0,1 %. När du tar bort flänsbultar, följ principen "diagonal, stegvis lossning" för att undvika flänsdeformation från ojämn kraft. Använd en kran eller gaffeltruck för att lyfta den gamla ventilen smidigt och förhindra kollisioner med rörledningsgränssnitt.
Rengöring och inspektion av rörledningar:
Spola rörledningarnas gränssnitt med högtrycksvatten (eller tryckluft) för att avlägsna föroreningar och resterande gamla packningar. Använd en inre mikrometer för att verifiera att rörledningens innerdiameter matchar den nya ventilen (avvikelse ≤±0,5 mm). Kontrollera flänstätningsytans planhet med en planhetsprovare (avvikelse ≤0,1 mm/m); om repor eller fördjupningar finns, reparera med en slipmaskin (uppnå ytjämnhet Ra ≤0,8μm efter slipning).
Ny ventilinstallation:
Innan installationen, kontrollera att den nya ventilens modell, specifikationer och material matchar urvalskraven. Testa ventilens öppnings-/stängningsfunktion för att säkerställa smidig rörelse av interna komponenter. Under installationen, se till att ventilen är i linje med rörledningens axel (avvikelse ≤0,5 mm/m). Dra åt flänsbultarna enligt principen "diagonal, stegvis åtdragning" (se ventilmanualen för vridmomentvärden; t.ex. 180-200N·m för DN100, PN4.0MPa flänsbultar). För elektriska ventiler, kalibrera ställdonets slaglängdsinriktning (säkerställ 100 % ställdonsignal vid helt öppen och 0 % vid full stängning).
Testning efter installation:
Genomför ett trycktest (testtryck 1,2 gånger arbetstrycket, håll i 30 minuter utan läckage), ett tätningstest (internt läckagetest med kväve vid 1,0 gånger arbetstrycket, håll i 1 timme med läckagehastighet ≤1×10⁻⁶Pa·m³/s; externt läckagetest med såpvatten/försegling, manuellt test med såpvatten/tätning) öppning-stängningscykler för att bekräfta smidig drift och exakt slag). Sätt ventilen i drift först efter att ha klarat alla tester och uppdatera ventilens hälsojournal.
IX. Slutsats: Bygga ett ledningssystem för hela livscykeln för processventiler
Den effektiva driften av processventiler förlitar sig inte på att optimera en enda länk utan kräver att man bygger ett "val-installation-drift-underhåll-avveckling"-styrsystem för hela livscykeln. Från exakt val för att undvika "medfödda defekter", standardiserad installation för att lägga en "solid grund", noggrant underhåll för att förlänga "livslängden" och vetenskaplig avveckling för att uppnå "säker ersättning", måste varje länk vara nära sammankopplad och strikt kontrollerad.
För industriföretag är det viktigt att etablera ett dedikerat ventilledningsteam med professionella tekniker (t.ex. ventilingenjörer, drift- och underhållstekniker), utveckla omfattande ledningssystem (t.ex. inspektionsprocedurer, underhållsstandarder, avvecklingsprocesser) och utnyttja digitala verktyg (t.ex. utrustningshanteringssystem, övervakning av ventilstatus i realtid och tidig övervakning av trender i realtid) Under tiden, stärk personalutbildningen för att förbättra operatörernas och underhållspersonalens professionella förmåga (t.ex. regelbunden ventildemontering och feldiagnosutbildning, med kvalifikationer som krävs innan du tillträder tjänsten) för att undvika misslyckanden från mänskliga fel.
Även om de är små i storlek, är processventiler en "kritisk länk" för att säkerställa stabil industriell systemdrift. Endast genom att anta vetenskapligt ledningstänkande, rigorösa driftsstandarder och kontinuerliga tekniska uppgraderingar – och uppmärksamma varje detalj – kan denna "osynliga förvaltare" verkligen fullgöra sin roll och skydda säkerheten, effektiviteten och energieffektiviteten för industriell produktion.