

Vad gör specialiserade industricylindrar väsentliga i modern automation
Specialiserade industricylindrar är ryggraden i moderna automationssystem. Utan en korrekt matchad cylinder — oavsett om det är en standard luftcylinder eller ett specialkonstruerat linjärt ställdon – automatiserade produktionslinjer kan inte uppnå de cykeltider, precision eller belastningskapacitet som modern tillverkning kräver. Det korta svaret: rätt cylinder bestämmer direkt genomströmning, repeterbarhet och total drifttid. Varannan komponent i en pneumatisk eller elektromekanisk automationscell beror på att cylindern presterar inom specifikationen, varje cykel, under miljontals slag.
Industriell automation har förändrats dramatiskt under de senaste två decennierna. Där en generisk, färdig luftcylinder en gång klarade de flesta plocka-och-placerings- eller fastspänningsuppgifter, kräver dagens system cylindrar konstruerade för specifika hålstorlekar, slaglängder, monteringskonfigurationer, driftstryck och omgivningsförhållanden. En cylinder som inte passar ihop med till och med 10 % i håldiameter kan minska kraftuttaget tillräckligt för att orsaka intermittenta fel som kostar tusentals dollar per timme i oplanerad stilleståndstid.
Den här artikeln tar upp hur man väljer, specificerar och integrerar specialiserade industriella cylindrar i automationssystem - med uppmärksamhet på de tekniska variabler som betyder mest i verkliga applikationer.
Kärntyper av industricylindrar som används i automationssystem
Alla cylindrar är inte utbytbara. Automationsingenjörer måste förstå de funktionella skillnaderna mellan de primära cylinderfamiljerna innan de specificerar komponenter för en ny cell eller eftermonteringsprojekt.
Pneumatiska luftcylindrar
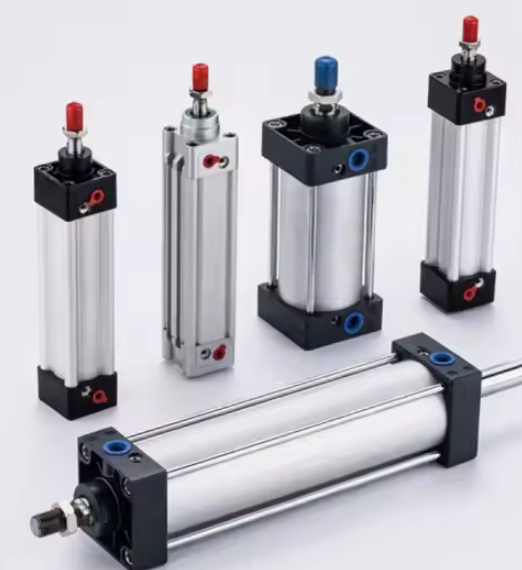
Luftcylindern är fortfarande det mest använda ställdonet inom industriell automation globalt. Den omvandlar tryckluftstrycket till linjär mekanisk kraft, vilket gör den idealisk för högcykelapplikationer där kostnaden per slag måste vara minimal. Standarddriftstryck löper mellan 0,4 MPa och 1,0 MPa (ungefär 58 till 145 psi) , som levererar kraftutgångar som skalas direkt med hålets diameter. En luftcylinder med 63 mm hål som arbetar med 0,6 MPa genererar ungefär 1 870 N teoretisk dragkraft — tillräckligt för ett brett spektrum av delklämnings-, utkastnings- och indexeringsuppgifter.
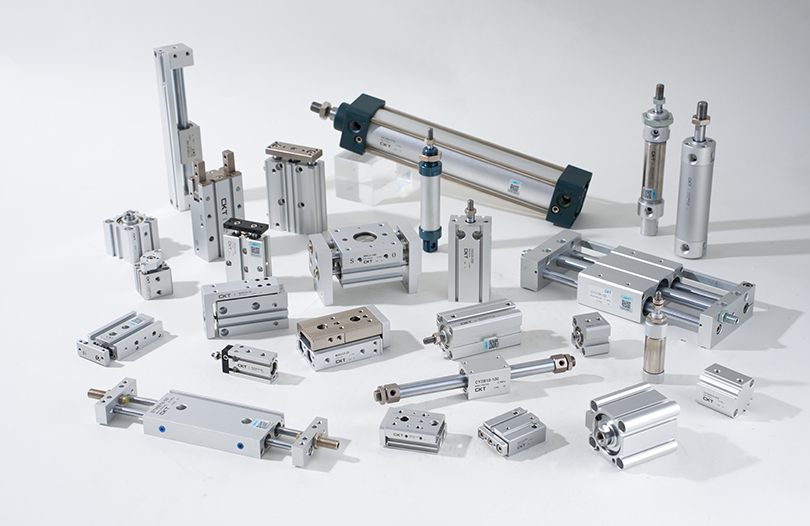
Moderna specialiserade luftcylindrar går långt utöver den grundläggande dubbelverkande designen. Ingenjörer anger nu varianter inklusive:
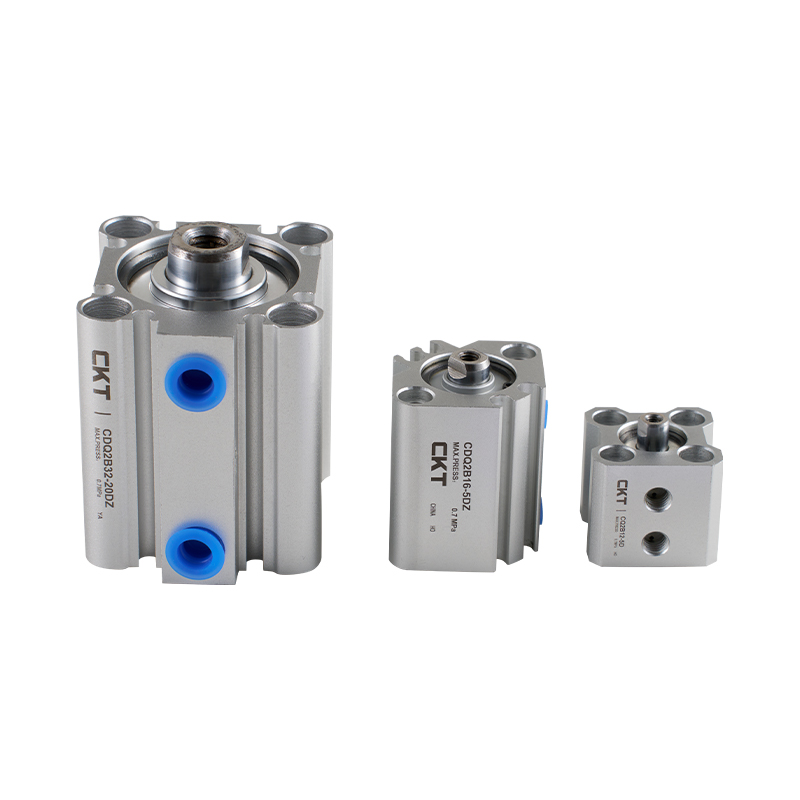
- Kompakta/korttaktiga luftcylindrar — används i slutna monteringsceller där installationshöljet är mindre än 100 mm i total längd
- Stånglösa luftcylindrar — för slag som överstiger 1 000 mm där en standardkolvstång skulle skapa ett oacceptabelt böjmoment
- Styrda luftcylindrar — tvillingstavs- eller profilstyrda varianter som motstår off-axial belastningar upp till 500 N·m utan att kräva externa styrskenor
- Tandem luftcylindrar — två cylindrar staplade i serie som delar samma hål, vilket effektivt fördubblar utmatningskraften utan att öka fotavtrycksdiametern
- Renrumsluftcylindrar — rostfritt stålrör, PTFE-tätningar och nollavgasande beläggningar för miljöer i ISO klass 5 eller bättre inom halvledar- och farmaceutisk automation
Hydraulcylindrar för tung lastautomation
Där en luftcylinder toppar med praktiska kraftvärden runt 30 kN för standardhålstorlekar, utökar hydraulcylindrarna räckvidden till hundratals kilonewton. Automationssystem för metallstämpling, smidesöverföringslinor och tunga monteringspressar förlitar sig på hydrauliska linjära ställdon som arbetar vid 140 till 350 bar. Avvägningen är systemets komplexitet: hydrauliska kraftenheter, filtreringsskidor, värmeväxlare och läckageförebyggande infrastruktur lägger till kapitalkostnader och underhållsbörda som pneumatiska system helt undviker.
Elektriska stångcylindrar
Elektriska stavaktuatorer - i huvudsak en servomotor som driver en kulskruv eller planetrullskruv inuti ett cylinderhölje - har tagit betydande marknadsandelar från pneumatiska luftcylinderapplikationer som kräver exakt positionsåterkoppling. De erbjuder positioneringsrepeterbarhet på ±0,01 mm eller bättre , programmerbar kraftbegränsning och energiförbrukning ungefär 70 % lägre än en motsvarande pneumatisk krets när man tar hänsyn till arbetscykeln. Deras begränsning är den maximala kraftdensiteten: vid motsvarande storlek kostar en elektrisk stångcylinder fortfarande tre till fem gånger mer än en pneumatisk luftcylinder med samma hål, vilket gör att ekonomisk motivering i hög grad beror på antal cykler och krav på precision.
Hur man dimensionerar och väljer rätt cylinder för ditt automationssystem
Cylinderval är en teknisk beräkning, inte en katalogsökning. Om det blir fel leder det till för tidig tätningsfel, stång knäckning eller otillräcklig kraft - allt detta visar sig som oplanerad stilleståndstid som vida överstiger kostnaden för en korrekt specificerad komponent.
Kraftberäkning med säkerhetsfaktor
Utgångspunkten för varje dimensioneringsövning för luftcylinder eller hydraulcylinder är den arbetskraft som krävs vid appliceringspunkten. Detta värde måste inkludera:
- Statisk lastvikt som verkar mot rörelseriktningen
- Dynamisk kraft som krävs för att accelerera lasten till målhastighet inom den tillgängliga slagtiden
- Friktionskrafter från styrningar, tätningar och eventuella externa mekanismer
- Processkrafter (klämning, pressning, skärning) vid slutet av slaget
Standardpraxis gäller a säkerhetsfaktor på 1,5 till 2,0 över den beräknade teoretiska borrtryckskraftprodukten. Denna marginal absorberar fluktuationer i tilloppstrycket (typiska tryckluftssystem varierar ±10 % från börvärdet), tätningsslitage under livslängden och lastvariationer som är inneboende i produktionsprocesser.
Till exempel: om en spännapplikation kräver 800 N vid arbetsstycket och lufttillförseln är 0,6 MPa, beräknas den minsta håldiametern till cirka 42 mm vid 100 % verkningsgrad. Genom att applicera en 1,6× säkerhetsfaktor skjuts det valda hålet till 50 mm eller 63 mm beroende på tillgängliga standardstorlekar – vilket säkerställer att cylindern levererar tillräcklig kraft även när matningstrycket sjunker till 0,5 MPa under hög systembehov.
Slaglängds- och stångspänningsanalys
Slaglängden påverkar direkt kolvstångens känslighet för buckling under tryckbelastning. För alla luftcylindrar eller pneumatiska ställdon med ett slag som överstiger cirka 10× stångdiametern, är en Euler-kolumns bucklingskontroll obligatorisk. Den kritiska bucklingsbelastningen beror på stångdiameter, slaglängd, material (vanligtvis kolstål eller rostfritt stål) och monteringskonfigurationen - fasta, fixerade, fasta fria eller stiftändförhållanden ger var och en olika effektiva pelarlängder.
En 20 mm diameter stålstång med 600 mm slaglängd i fast fritt monteringstillstånd har en kritisk bucklingsbelastning på ca. 2 850 N — som kan vara lägre än den kraft som cylindern kan generera. I sådana fall, specificering av en större stångdiameter (25 mm eller 32 mm) eller byte till en styrd cylinder ger ett sidostöd som förhindrar buckling utan att ingenjören behöver minska arbetstrycket.
Cykeltid och dämpningskrav
Höghastighetsautomationsceller - särskilt de som körs med 60 eller fler cykler per minut - utsätter betydande slagbelastningar vid slutet av slag på cylinderkomponenter, ventiler och verktyg. Vid dessa hastigheter kan en okontrollerad luftcylinder med 100 mm slag utveckla kolvhastigheter som överstiger 1,5 m/s omedelbart före ändläge. Den kinetiska energin som absorberas av ändlocket vid varje slag måste hanteras genom interna kuddar, externa stötdämpare eller flödeskontrollventiler på avgasporten.
De flesta specialiserade industriluftcylindrar över 40 mm hål inkluderar justerbara nålventilkuddar i båda ändlägena som standard. Dessa tillåter fältjustering av retardationsavståndet vanligtvis mellan 5 mm och 30 mm. För applikationer som kräver både höghastighets mellanslag och exakt kontrollerad retardation, ger externa hydrauliska stötdämpare med justerbar dämpning finare kontroll än enbart pneumatiska kuddar.
| Håldiameter (mm) | Teoretisk kraft vid 0,6 MPa (N) | Typisk tillämpning inom automation | Max rekommenderat slaglängd (mm) |
|---|---|---|---|
| 20 | 188 | Smådelutkast, sensorställdon | 200 |
| 32 | 483 | Pick-and-place, lätt fastspänning | 400 |
| 50 | 1 178 | Monteringspressning, grindmanövrering | 600 |
| 80 | 3 016 | Arbetsstyckets fastspänning, överföringslyft | 800 |
| 125 | 7,363 | Tung fixturklämning, pressmatning | 1 200 |
Specialiserade cylinderkonstruktioner för krävande automationsmiljöer
Luftcylindrar i standardkatalogen hanterar de flesta godartade fabriksgolvapplikationer. En betydande del av industriell automation fungerar dock i miljöer som förstör standardkomponenter inom några veckor om inte cylinderdesignen specifikt tar upp dessa förhållanden.
Korrosionsbeständiga cylindrar för washdown och kemiska miljöer
Livsmedelsbearbetning, tappning av drycker och automatisering av läkemedelsförpackningar kör frekventa tvättcykler med högtrycksvatten, ånga och frätande rengöringsmedel. Standardluftcylindrar med aluminiumrör korroderar snabbt under dessa förhållanden. Rostfritt stål (typiskt 304 eller 316L kvalitet) trum- och stavkonstruktion, i kombination med FDA-kompatibla tätningar i EPDM eller PTFE, förlänger serviceintervallen från veckor till år. Kostnadspremien för en rostfri spolningsklassad luftcylinder över en standard aluminiumenhet är vanligtvis 40 % till 80 % — en bråkdel av stilleståndskostnaden från ett enstaka korroderad cylinderfel under en produktionskörning.
Kemisk processautomation ger ännu tuffare förhållanden: syror, lösningsmedel och miljöer med hög luftfuktighet med kondensvatten. Cylinderalternativ här inkluderar hårdanodiserad aluminium med PTFE-fodrade hål, polyfenylensulfid (PPS) kompositkroppar eller helt fluorpolymerbelagda varianter. Tätningskompatibilitet måste verifieras mot den specifika kemiska exponeringen - NBR-tätningar som fungerar bra i oljemiljöer bryts ned snabbt i aromatiska lösningsmedel, medan EPDM-tätningar utmärker sig i ånga och varmt vatten men sväller i petroleumbaserade vätskor.
Högtemperaturcylindrar för ugnar och svetsceller
Automatisering inuti industriella ugnar, färghärdningssystem och robotsvetsceller utsätter cylindrar för ihållande temperaturer från 120°C till över 200°C. Standard Buna-N (NBR) tätningar börjar brytas ned vid cirka 100°C under dynamiska förhållanden, vilket leder till läckage och förlust av hållkraft inom hundratals timmar. Specialcylindrar för hög temperatur använder silikon- eller Viton-tätningar (FKM) klassade enligt 150°C till 200°C kontinuerlig drift , tillsammans med högtemperatursmörjmedel som inte karboniserar eller migrerar ut ur tätningsspåren.
Svetsmiljöer utsätter också luftcylinderns kolvstång för stänkstänk och UV-strålning från ljusbåg. Hårdkromade eller keramikbelagda stavar motstår stänkvidhäftning och ytgropar mycket bättre än standardpolerat stål, vilket direkt minskar tätningsslitage orsakat av förorening av stavytan som kommer in i torkarens tätningszon.
Cylindrar för tillämpningar med explosiv atmosfär (ATEX/IECEx).
Automationssystem inom spannmålshantering, färgsprayboxar, kemisk blandning och olje- och gasbearbetning fungerar i områden som klassificeras som potentiellt explosiva (Zon 1 eller Zon 2 under ATEX, eller Division 1/Division 2 enligt NEC). Pneumatiska luftcylindrar är i sig säkrare i dessa zoner än elektriska ställdon eftersom tryckluft inte innehåller någon antändningsenergi. Cylinderkonstruktionen måste dock fortfarande förhindra ackumulering av statisk laddning på icke-ledande komponenter och får inte generera gnistförmåga metall-mot-metall-stöt vid slutet av slaget. ATEX-klassade cylindrar använder ledande polymerkomponenter, jordningsanordningar och mjukdämpade ändstopp för att uppfylla zonkraven utan att förlita sig på externa explosionssäkra kapslingar.
Miniatyrcylindrar för Precision Assembly Automation
Elektronikmontering, tillverkning av medicintekniska produkter och produktion av klockor eller instrument kräver luftcylindrar med hålstorlekar från 4 mm till 16 mm, slaglängder så korta som 1 mm och positionell repeterbarhet under 0,05 mm. Miniatyrpneumatiska cylindrar i denna skala möter tillverkningstoleranser som representerar en större andel av komponentdimensionerna - en 0,02 mm tätningsspårtolerans på en 6 mm hålcylinder kräver mycket snävare bearbetningskontroll än samma tolerans på en 63 mm hålenhet. Ledande miniatyrcylinderplattformar uppnår längre livslängder 30 miljoner slag vid fullt nominellt tryck genom överlappade ytor, PTFE-komposittätningar med låg friktion och precisionsslipade rostfria stavar.
Integration av industricylindrar med automationsstyrsystem
En cylinder producerar inget värde förrän den är integrerad i automationssystemets styrarkitektur. Gränssnittet mellan cylindermekanik och PLC-logik är där många till synes väl specificerade cylindrar underpresterar i praktiken.
Positionsavkänning och feedback
Moderna luftcylinderdesigner inkluderar integrerade sensorskenor - T-spår eller C-spår bearbetade i cylindern - som accepterar magnetiska reed-omkopplare, halvledar-halleffektsensorer eller analoga magnetostriktiva linjära positionssensorer. Reed-omkopplare ger en enkel öppen/stängd utgång vid definierade ändlägen och kostar under 10 USD per sensor. Hall-effektsensorer erbjuder längre kopplingslivslängd (över 100 miljoner operationer mot cirka 10 miljoner för reed-omkopplare), bättre vibrationsmotstånd och snabbare svarstider inom 0,5 ms-området.
För tillämpningar som kräver kontinuerliga positionsdata snarare än binära slutsignaler - såsom proportionell klämning eller pressar med variabelt slag - tillhandahåller analoga magnetostriktiva sensorer inbäddade i cylindertrumman absolut linjär position med upplösning till 0,1 mm över hela slaget. Detta eliminerar externa linjära omkodare, minskar ledningskomplexiteten och gör att PLC:n kan övervaka stavhastigheten i realtid som ett diagnostiskt verktyg.
Val av ventil och svarstid
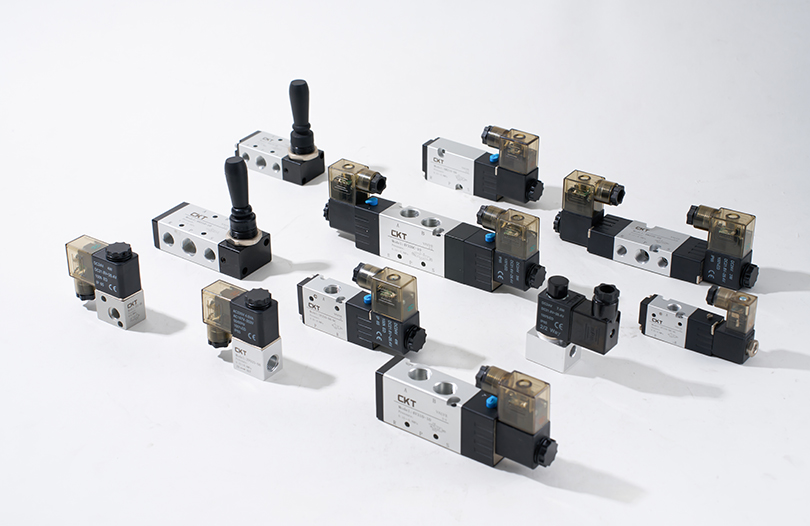
Magnetventilen som driver varje luftcylinder bestämmer hur snabbt cylindern reagerar på PLC-kommandon. Ventilens svarstid – intervallet mellan aktivering av spolen och full portöppning – sträcker sig från under 5 ms för höghastighets direktverkande tallriksventiler till 30–60 ms för standardslidventiler vid 24 VDC. I en applikation med 60 cykler per minut med en total cykeltid på 200 ms, lägger en ventil på 50 ms till 25 % till den pneumatiska aktiveringstiden och kan göra cykeltidsmålet omöjligt att uppnå.
Ventilflödet (Cv-värde) måste också överensstämma med cylindervolymen och önskad slagtid. Underdimensionerade ventiler skapar en tryckskillnad över ventilen under höghastighetsslag, vilket effektivt minskar driftstrycket som ses av luftcylinderkolvens mittslag även när matningstrycket är tillräckligt vid ventilinloppet. Tumregeln är att välja ett ventil Cv-värde som begränsar tryckfallet över ventilen till mindre än 10 % av matningstrycket vid maximalt flödesbehov.
Fältbuss och IO-Link Integration
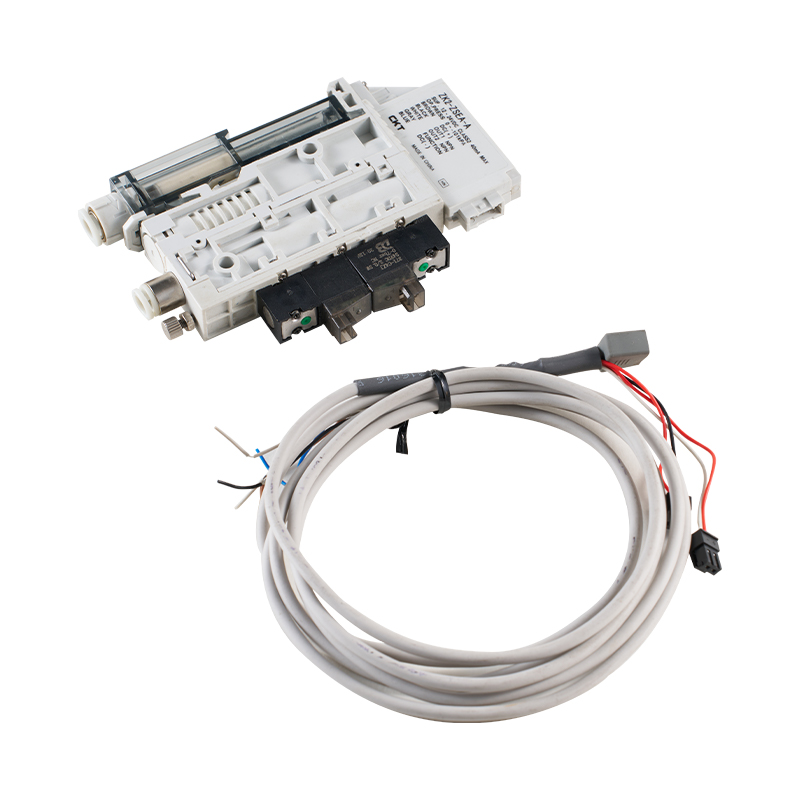
Industri 4.0 automationsarkitekturer kräver i allt högre grad diagnostik på cylindernivå som är tillgänglig via anläggningens SCADA- eller MES-system. IO-Link-aktiverade ventil-förgreningsenheter gör att varje cylinders positionssensordata, slaglängd, kuddtryck och cykeltidsavvikelse kan överföras till PLC:n över standard industriellt Ethernet (PROFINET, EtherNet/IP, EtherCAT) utan att lägga till diskret I/O-ledning. En IO-Link-masternod kan tjäna upp till åtta cylinderstationer över en enda kabel, vilket dramatiskt minskar panelledningskomplexiteten i täta automationsceller med 20 eller fler cylindrar.
Denna anslutning möjliggör förutsägande underhåll: om en viss luftcylinder börjar ta 15 % längre tid att slutföra sitt slag – ett mönster som kan upptäckas genom att jämföra tidsstämplade sensorkanter – kan systemet flagga cylindern för inspektion innan den orsakar ett produktionsfel. Studier från automotive verkstäder har visat att förutsägande underhållsprogram som använder cylindernivådiagnostik minskar oplanerade pneumatiska stillestånd med 35 % till 55 % jämfört med ersättningsscheman med fast intervall.
Nyckelindustrier driver efterfrågan på specialiserade industricylindrar
Att förstå vilka industrier som förbrukar den största volymen av specialiserade cylindrar hjälper till att klargöra designprioriteringarna som tillverkare och systemintegratörer måste ta itu med.
Biltillverkning
En enda bilverkstad innehåller mellan 800 och 2 500 individuella pneumatiska och hydrauliska cylindrar över svets-, hanterings- och monteringsstationer. Cykelhastigheter når vanligtvis 240 till 480 slag per timme per station, vilket innebär att en enda luftcylinder på en högvolymledning ackumuleras över 4 miljoner slag per år . Cylinderspecifikationerna här betonar tätningslivslängden, kuddarnas hållbarhet och enkel inlinebyte utan att ta bort monteringsstrukturen.
Förpacknings- och logistikautomation
Höghastighetssystem för montering av höljen, kartongförsegling och sorteringssystem körs med hastigheter som kräver cylinderslagtider under 100 ms. Stånglösa luftcylindrar med magnetisk koppling eller mekaniska bandanslutningar används ofta för långväga (500 mm till 2 000 mm) horisontella överföringar där en konventionell stång skulle kunna fribära sig oacceptabelt. Förpackningsautomatisering körs också tre skift per dag, 350 dagar per år, vilket gör medeltiden mellan fel (MTBF) till ett primärt specifikationskriterium snarare än ett sekundärt problem.
Halvledar- och elektronikmontering
Rånhanteringsrobotar, stansningsmaskiner och PCB-monteringsutrustning använder miniatyrluftcylindrar och elektriska stavaktuatorer som kräver renhetsstandarder på undermikron. Cylindrar i dessa miljöer får inte generera partiklar, måste motstå avgasning som skulle förorena känsliga substrat och måste bibehålla positionsnoggrannhet under miljarder cykler. Den globala marknaden för halvledarutrustning, värderad till över 100 miljarder dollar årligen, driver kontinuerlig utveckling av ultraren, högprecision pneumatisk manöverteknik.
Bearbetning av mat och dryck
Fyllningslinjer, portioneringsmaskiner och förpackningsceller i livsmedelsfabriker måste fungera säkert med produktkontaktytor. Luftcylindrar i dessa applikationer kräver USDA-accepterade smörjmedel (H1-klassade livsmedelssäkra oljor), FDA-kompatibla tätningsmaterial och släta yttre ytor utan sprickor som hyser bakterier. Varianter av rostfritt stål designade enligt IP69K inträngningsskyddsstandarder klarar högtrycksångrengöring vid 80°C utan tätningsförsämring eller vatteninträngning i cylinderloppet.
Bästa tillvägagångssätt för underhåll för att maximera cylinderns livslängd
Även den specialiserade industricylindern av högsta kvalitet degraderas i förtid när underhållsgrunderna försummas. Följande praxis, som tillämpas konsekvent, förlänger genomsnittliga serviceintervall till tillverkarens beräknade livslängd snarare än en bråkdel av den.
- Upprätthåll tryckluftskvaliteten enligt ISO 8573-1 klass 3 eller bättre för allmänna industriella luftcylinderapplikationer. Förorenad luft som transporterar vatten, kompressorolja och partiklar är den främsta orsaken till tätningsförsämring och borrning. En punkt-of-use filter-regulator-smörjanordning (FRL)-enhet med automatisk kondensatavtappning är inte förhandlingsbar.
- Smörj rätt – eller inte alls. Många moderna luftcylindrar med PTFE-komposittätningar är konstruerade för att fungera utan extern smörjning (oljefri). Införande av olja i en oljefri cylinder kan svälla PTFE-tätningar, vilket orsakar för tidigt fel. Bekräfta alltid smörjkraven mot den specifika cylindertätningsspecifikationen före idrifttagning.
- Inspektera stavens yta med schemalagda intervall. Piping, skåror eller beläggningsskador på kolvstången påskyndar slitaget på torkartätningarna och tillåter att föroreningar kommer in i hålet. Stavar som visar ytdefekter som täcker mer än 5 % av kontaktytan inom en torkarslaglängd bör bytas ut istället för att poleras.
- Kontrollera kuddens justering efter varje cylinderbyte eller monteringsbyte. En dåligt justerad kudde som gör att kolven slår mot ändlocket i full hastighet genererar toppkrafter flera gånger arbetskraften, vilket skadar cylindern, det anslutna verktyget och maskinstrukturen samtidigt.
- Spårslag räknas där det är möjligt via PLC-cykelräknare och jämför mot tillverkarens specifikationer för tätningslivslängd. Proaktivt byte av tätningssats vid 80 % av den nominella livslängden kostar cirka 30–150 USD i delar och en timmes arbete – jämfört med 500–5 000 USD i oplanerad stilleståndstid när cylindern går sönder i produktionen.
- Eliminera sidobelastningar på cylindrar av stavtyp. Även en 5° snedställning mellan cylinderaxeln och lastens rörelseriktning skapar kontinuerlig sidobelastning på stångbussningen och tätningen, vilket minskar livslängden med 40 % till 70 % i dokumenterade fallstudier. Flytande stångskopplingar eller självinställande fästen kompenserar för mindre felinriktning av fixturen utan att kräva precisionsjustering av hela cylinderfästet.
Jämföra pneumatiska, hydrauliska och elektriska cylindrar för automationsbeslut
Ingen enskild ställdonteknologi vinner över alla automationsscenarier. Beslutet mellan en pneumatisk luftcylinder, hydraulcylinder eller elektrisk stavaktuator bör göras mot de specifika prestanda, kostnader och driftskrav för varje applikationsaxel.
| Kriterium | Pneumatisk luftcylinder | Hydraulcylinder | Elektriskt stångställdon |
|---|---|---|---|
| Force range (standard) | Upp till ~30 kN | Upp till 500 kN | Upp till ~50 kN |
| Positionsnoggrannhet | ±0,5–2 mm (ändstopp) | ±0,1–1 mm (servoventil) | ±0,01–0,05 mm |
| Initialkostnad (relativ) | Låg | Medium–Hög | Hög |
| Energieffektivitet | Låg (25–35% overall) | Medium (60–75 %) | Hög (85–95%) |
| Max cykelhastighet | Mycket hög (300 CPM möjligt) | Medium (begränsad av oljeflöde) | Hög (servo-dependent) |
| Renlighet | Hög (dry air options) | Låg (oil leak risk) | Mycket hög |
| Lämplighet för riskområden | Utmärkt (ATEX-varianter) | Bra (gnistfri vätska) | Kräver ex-klassad motor |
Uppgifterna ovan illustrerar ett konsekvent mönster: luftcylindern vinner på kostnad, hastighet och lämplighet för en ren miljö för de flesta automationsuppgifter som inte kräver extrem kraft eller precision över ±0,5 mm. Hydraulcylindrar är fortfarande det enda praktiska valet för högkraftiga slowmotion-applikationer. Elektriska ställdon motiverar sin kostnadspremie främst i applikationer där programmerbar mellanpositionering, kraftbegränsning eller energiförbrukningsloggning skapar mätbart produktionsvärde.
Trender som formar framtiden för industricylindrar inom automation
Cylindern som komponentklass har utvecklats avsevärt under det senaste decenniet och fortsätter att utvecklas som svar på automatiseringssystemkrav som var nischspecifikationer för fem år sedan men som nu är vanliga upphandlingskriterier.
Energiåtervinning i pneumatiska system
Tryckluft är dyrt: att generera 1 Nm³ luft vid 0,7 MPa kostar vanligtvis 0,02–0,04 USD beroende på kompressorns effektivitet och lokala elpriser. En tillverkningsanläggning med 500 luftcylindrar som cyklar till genomsnittliga priser kan spendera 50 000–200 000 USD per år på enbart tryckluft. Tryckhöjande kretsar, slutna luftåtervinningssystem och energieffektiva cylinderkonstruktioner med minskad dödvolym specificeras alltmer i nya automationsprojekt i takt med att hållbarhetsmandaten skärps. Vissa avancerade pneumatiska drivenheter återvinner nu frånluften från returslaget för att delvis trycksätta framtakten, vilket minskar nettoluftförbrukningen med upp till 30 % .
Additiv tillverkning för anpassade cylindergeometrier
Tillverkning av metalltillsats (laserpulverbäddfusion, riktad energiavsättning) har öppnat dörren till luftcylinder- och ställdondesigner med inre geometrier omöjliga att uppnå genom konventionell bearbetning. Integrerat grenrör i cylinderkroppen, konforma kylkanaler för högtemperaturapplikationer och topologioptimerade strukturella sektioner som minskar vikten med 20–40 % utan att minska styrkan går från prototypstadiet till serieproduktion för specialiserade automationsapplikationer. Ledtiderna för helt anpassade cylinderkroppar sjunker från 12–16 veckor (traditionellt bearbetade specialanpassade) till 3–5 veckor för additivtillverkade varianter.
Mjuk robotik och kompatibla pneumatiska ställdon
För automationsuppgifter som involverar ömtåliga, oregelbundna arbetsstycken eller arbetsstycken med variabel geometri - hantering av färskvaror, textilhantering, ömtålig elektronikmontering - kompletteras traditionella styva luftcylindrar med mjuka pneumatiska ställdon gjorda av elastomeriska material. Dessa bälgtyp eller fiberförstärkta ställdon producerar gripande eller böjande rörelser vid lågt tryck (under 0,1 MPa) med inneboende följsamhet som förhindrar skador på arbetsstycket. De representerar en ny gräns inom pneumatisk manövrering som standardcylinderkatalogerna ännu inte tar upp till fullo, men som allt oftare dyker upp i kravdokumenten för nästa generations automationssystem.
Inbyggd tillståndsövervakning på cylindernivå
Konvergensen av MEMS-sensorteknologi, IO-Link-kommunikationsprotokoll och edge computing producerar luftcylinderenheter med inbyggda tryckgivare, temperatursensorer och vibrationsmonitorer som rapporterar hälsodata i realtid till anläggningens kontrollsystem. Istället för att förlita sig på enbart slut-av-slagspositionssensorer, övervakar dessa smarta cylindrar interna håltrycksprofiler, upptäcker avvikande dämpningsbeteende och ackumulerar cykelräkningsdata i ett icke-flyktigt minne som kvarstår genom kraftcykling. Cylindern dokumenterar effektivt sin egen servicehistorik — en förmåga som underhållsteam i anläggningar med hög drifttid nu överväger ett urvalskriterium snarare än ett premiumalternativ.