

Vilken Luftcylinder Gör faktiskt i en produktionslinje
En luftcylinder omvandlar tryckluftstrycket till linjär mekanisk kraft, och det korta svaret för alla som väljer en är detta: hålstorleken bestämmer kraftuttaget, slaglängden bestämmer körsträckan och stångkonstruktionen bestämmer bärförmågan under sidobelastningar . En standard pneumatisk ställdoncylinder som körs på 6 bar (87 psi) verkstadsluft med ett 32 mm hål producerar ungefär 482 newtons kraft på tryckslaget, vilket är tillräckligt för att driva de flesta kläm-, lyft- och pressuppgifter som finns på förpacknings- och monteringsutrustning. Om en process behöver mer kraft utan att öka hålstorleken är de enda praktiska vägarna att höja linjetrycket (inom cylinderns nominella gräns, vanligtvis 10 bar för standardenheter) eller byta till en tandemcylinderdesign som staplar två kolvar på en stång.
Manövercylindrar delas in i två breda mekaniska familjer: enkelverkande cylindrar, som använder lufttryck för att röra sig i en riktning och en fjäder för att återvända, och dubbelverkande cylindrar, som använder lufttryck för både förlängning och indragning. Dubbelverkande konstruktioner står för ungefär 75 % av industriella pneumatiska cylinderinstallationer enligt komponentdistributörsdata från Festo- och SMC-kataloger, till stor del för att de erbjuder kontrollerad kraft och hastighet i båda riktningarna och inte slösar energi på att komprimera en returfjäder vid varje cykel.
Beräkna cylinderkraft: siffrorna som spelar roll
Kraftformeln för en pneumatisk cylinder är enkel: Kraft (N) = Tryck (bar) x Area (cm²) x 10 . Kolvarean beräknas från hålets diameter med hjälp av standardformeln för cirkelarea, π gånger radien i kvadrat. För stavsidans (indragnings-) slaglängd måste stavens tvärsnittsarea subtraheras från den totala kolvarean, varför indragningskraften alltid är lägre än töjkraften på en dubbelverkande cylinder, ofta med 10 % till 15 % beroende på stavens diameter.
| Borrdiameter | Kolvområde | Kraft vid 6 Bar | Typisk tillämpning |
|---|---|---|---|
| 16 mm | 2,01 cm² | 120 N | Liten delutkast, grind |
| 25 mm | 4,91 cm² | 295 N | Ljusspännarmaturer |
| 32 mm | 8,04 cm² | 482 N | Transportören stannar, tryck plåtar |
| 50 mm | 19,63 cm² | 1178 N | Presspassning, plåtformning |
| 80 mm | 50,27 cm² | 3016 N | Kraftig fastspänning, pressgjutningsverktyg |
Det är värt att notera att den teoretiska kraften från denna formel representerar den maximala tillgängliga effekten före friktionsförluster. Den verkliga kraften är cirka 5 % till 10 % lägre på grund av tätningsfriktion, särskilt i cylindrar som har körts under längre perioder utan underhåll av smörjning.
Cylinderkroppsstilar och när var och en passar
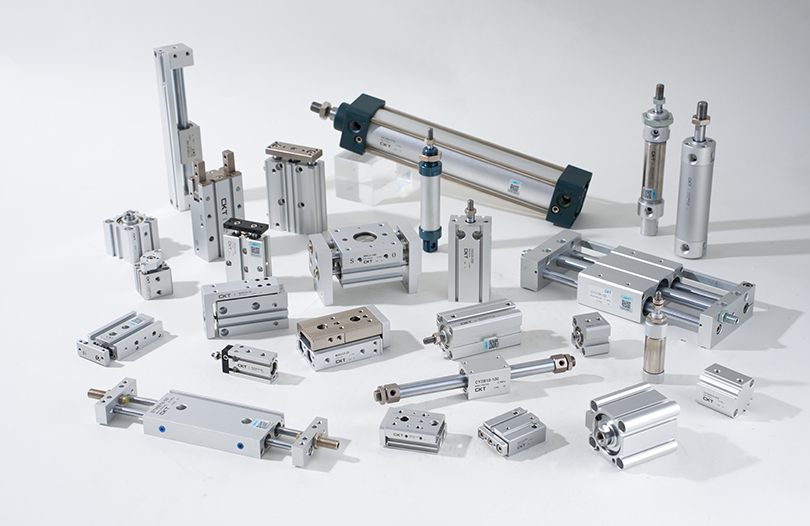
Luftcylindrar tillverkas i flera kroppskonfigurationer och att välja fel stil är en av de vanligaste källorna till för tidigt slitage på automatiserad utrustning.
Rund kropp (ISO 6432) Cylindrar
Dessa är det mest kompakta alternativet för en given hålstorlek och monteras enkelt i täta maskinramar med hjälp av gaffel- eller flänsfästen. De finns vanligtvis i hålstorlekar från 8 mm till 25 mm och är gynnade för plock-and-place armar, små ejektormekanismer och grindtillämpningar där utrymmet längs manöveraxeln är begränsat.
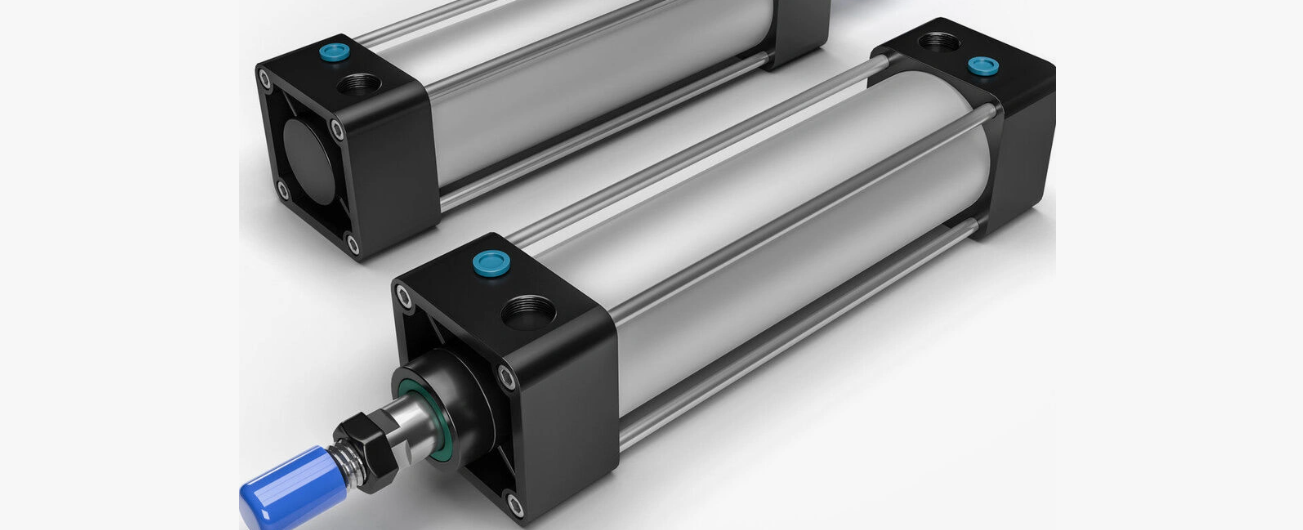
Profilkropp (ISO 15552) Cylindrar
Fyrkantiga eller rektangulära tvärsnittskroppar med integrerade monteringsspår längs alla fyra sidor. De plana ytorna och spåren med T-spår låter designers skruva fast sensorer, fästen och styrskenor direkt på cylinderkroppen utan extra fixturer. Den här stilen dominerar i intervallet 32 mm till 125 mm och är standardvalet för allmän industriell automation.
Styrda (glidande) cylindrar
Dessa kombinerar en standardcylinder med inbyggda linjära styrstänger, vanligtvis två härdade stålaxlar som löper parallellt med huvudstången. Styrstängerna absorberar sidobelastningar och vridmoment som annars skulle böjas eller slita ut en standard cylinderstång och tätning. Alla applikationer där belastningen appliceras utanför stavens mittlinje, såsom en påskjutararm eller en roterande gripare, bör använda en styrd cylinder snarare än en standard stavcylinder , eftersom sidobelastning är den enskilt största orsaken till för tidigt stavtätningsfel.
Kompakta cylindrar
Enheter med kort slaglängd, plana profiler konstruerade för spännoperationer där axiellt utrymme är minimalt, såsom på roterande bord med flera stationer. Slaglängder överstiger sällan 50 mm, men den platta monteringsytan och den minskade totala längden gör dem idealiska för installationer där en standardcylinder helt enkelt inte passar.
Monteringsstilar och deras mekaniska avvägningar
Den valda monteringsstilen påverkar inte bara installationen utan även böjspänningen som cylinderkroppen och stången upplever under drift.
- Fotmontering : Bultas längs cylinderkroppens botten, enkel och styv, men kräver att lastbanan är perfekt inriktad för att undvika böjmoment på karossröret.
- Flänsmontering : Bultad vid locket eller huvudänden, mycket styv för axiell tryck-/dragapplikationer, vanlig på press- och stämplingsutrustning.
- Tappfäste : En vridpunkt gör att cylindern kan svänga när den sträcker sig, vilket är viktigt för klämarmar och lyftmekanismer som roterar genom en båge istället för att röra sig i en rak linje.
- Gaffelfäste : En stift-och-gaffel-anslutning på baksidan av cylindern, ofta ihopkopplad med en gaffel i stavänden, vilket gör att hela cylindern kan svänga under slaget.
Tapp- och gaffelfästen är de enda valen som bör användas när manövervägen inte är en rak linje, eftersom styva fästen på en svängbar last snabbt kommer att böja kolvstången.
Luftförbrukning: Korrekt dimensionering av kompressorn
En förbisedd faktor när man lägger till cylindrar till ett befintligt pneumatiskt system är det totala luftbehovet. Varje cykel av en cylinder förbrukar en volym av komprimerad luft som är lika med kolvarean multiplicerad med slaglängden, fördubblad för dubbelverkande cylindrar eftersom båda kamrarna fyller och släpper ut varje cykel.
Till exempel har en 50 mm hålcylinder med 200 mm slaglängd en kolvvolym på cirka 393 cm³ på förlängningssidan. Lägg till volymen på stavsidan (något mindre på grund av stavförskjutning, kalla det 370 cm³), och en hel cykel förbrukar cirka 763 cm³ fri luft vid atmosfärstryck, multiplicerat med kompressionsförhållandet. Vid 6 bar (7 bar absolut) är det ungefär 5,3 liter fri luft per cykel. En maskin som kör denna cylinder med 20 cykler per minut kommer att förbruka cirka 106 liter per minut av fri luft bara för det ena ställdonet , vilket är en meningsfull belastning när den multipliceras över en maskin med ett dussin eller fler cylindrar.
| Borrstorlek | Slag 100 mm | Slag 200 mm | Slag 300 mm |
|---|---|---|---|
| 25 mm | 26 l/min | 52 l/min | 78 l/min |
| 32 mm | 42 l/min | 84 l/min | 127 l/min |
| 50 mm | 53 l/min | 106 l/min | 159 l/min |
| 80 mm | 135 l/min | 271 l/min | 406 l/min |
Anläggningar underskattar vanligtvis kompressorstorleken när de lägger till nya automationsceller eftersom de beräknar enbart baserat på cylinderloppet utan att ta hänsyn till cykelhastigheten. En kompressor som är underdimensionerad för den totala efterfrågan gör att ledningstrycket sjunker under toppcykling, vilket direkt minskar kraftuttaget från varje cylinder i systemet samtidigt, vilket ibland leder till att tekniker feldiagnostiserar symtomet som ett felaktigt ställdon när den verkliga orsaken är uppströms.
End-of-Stroke-dämpning och varför den förlänger livslängden
Vid slutet av varje slag bromsar kolven genom att slå i ändlocket såvida det inte finns någon form av dämpning. Standardcylindrar utan kuddar är begränsade till relativt låga kolvhastigheter, vanligtvis under 0,3 meter per sekund, innan stötkrafter börjar skada kolven, gaveln och monteringsdetaljerna.
Justerbar dämpning använder en nålventil för att strypa frånluften under de sista 10 till 15 mm av rörelsen, vilket saktar ner kolven innan den kommer i kontakt med ändlocket. Denna enstaka funktion kan förlänga cylinderns livslängd avsevärt, eftersom den upprepade mekaniska stöten från ett opåverkat stopp är en stor bidragande orsak till tätningsslitage, att fästelementen lossnar och eventuellt sprickor i ändlocket på cylindrar med aluminiumkropp.
För applikationer som körs över 0,5 m/s, eller för valfri cylinder som bär en lastmassa över några kilogram, justerbar luftdämpning bör betraktas som ett standardkrav snarare än en valfri uppgradering . Gummi stötfångare erbjuder ett billigare alternativ för lättare belastningar och lägre hastigheter, absorberar stötar genom elastisk deformation snarare än luftstrypning, men de slits ut och kräver periodiskt utbyte.
Materialval för olika driftsmiljöer
Kroppen, stången och tätningsmaterialen i en manövercylinder avgör hur väl den överlever utanför ett rent, torrt, klimatkontrollerat fabriksgolv.
Standard cylindrar i aluminium
Anodiserad aluminium är standard för allmän inomhusbruk. Den är lätt, motstår ytkorrosion från normal fuktighet och bearbetar lätt de precisionshål som krävs för att bibehålla en bra tätning. Det är inte lämpligt för miljöer med frätande tvättkemikalier eller konstant exponering för saltvatten utan ytterligare beläggningar.
Cylindrar i rostfritt stål
Används i livsmedelsbearbetning, läkemedel och marina applikationer där sköljning med klorerade rengöringsmedel eller exponering för saltluft är rutin. Rostfria cylindrar kostar mer, vanligtvis 1,5 till 2,5 gånger priset för en likvärdig aluminiumenhet, men undvik gropkorrosion som annars skulle kräva frekventa byten i dessa miljöer.
Tätningsföreningar
Nitriltätningar (NBR) är standard för allmän lufttrafik vid temperaturer från -20°C till 80°C. För högtemperaturapplikationer nära ugnar eller svetsstationer utökar fluorocarbon (FKM/Viton) tätningar det användbara området upp till cirka 150°C men kostar betydligt mer. För livsmedelsklassade och farmaceutiska maskiner krävs FDA-kompatibla tätningsföreningar och bör specificeras uttryckligen vid beställning, eftersom standardtätningar kanske inte uppfyller kraven för sanitära bearbetning.
Vanliga felsymtom och deras underliggande orsaker
Fälttekniker stöter upprepade gånger på samma handfull felmönster på manövercylindrar, och genom att känna igen dem sparar man snabbt avsevärd stilleståndstid.
| Symptom | Trolig orsak | Korrigerande åtgärd |
|---|---|---|
| Långsam eller trög stroke | Underdimensionerade slangar, restriktiva kopplingar eller lågt linjetryck | Kontrollera matningstrycket vid cylinderporten, öka slangdiametern |
| Luft läcker från stavänden | Sliten stångtätning, ofta från sidobelastning eller kontaminering | Byt ut tätningssatsen, inspektera stångskåren och sidobelastningskällan |
| Cylindern driver när luften är avstängd | Intern kolvtätningsbypass som tillåter luftöverföring mellan kamrarna | Byt ut kolvtätningen, inspektera hålet för skåror |
| Hög smäll i slutet av slaget | Saknad eller sliten dämpning, för hög hastighet | Justera nålventilen eller lägg till flödeskontroll på avgasröret |
| Böjd kolvstång | Sidobelastning över nominella gränser, felinställning | Byt ut mot styrd cylinder eller korrekt mekanisk inriktning |
De flesta för tidiga cylinderfel går tillbaka till två grundorsaker: sidobelastning på stången från felinriktad montering och förorenad lufttillförsel som transporterar fukt eller partiklar in i tätningarna. En korrekt underhållen filter-regulator-smörjningsenhet (FRL) uppströms om varje ställdon åtgärdar den andra orsaken direkt, och rutinmässiga inriktningskontroller under förebyggande underhåll adresserar den första.
En praktisk checklista för att specificera en ny ställdoncylinder
När du specificerar en ny pneumatisk ställdoncylinder för en maskinkonstruktion eller eftermontering, genom att arbeta igenom följande punkter för att undvika de vanligaste specifikationsfelen.
- Beräkna den kraft som krävs vid det lägsta förväntade ledningstrycket, inte det nominella trycket, eftersom trycket kan sjunka under toppbehov.
- Välj hålstorlek med en säkerhetsmarginal på minst 25 % över det beräknade minimikraftskravet.
- Kontrollera att slaglängden står för full mekanisk rörelse plus eventuellt dämpningsavstånd i varje ände.
- Välj en styrd cylinder om någon sidobelastning eller vridmoment kommer att appliceras på stången under slaget.
- Matcha tätningsmaterial och kroppsmaterial till den omgivande miljön, inklusive temperatur, fukt och kemisk exponering.
- Ange dämpningstyp baserat på förväntad kolvhastighet och lastmassa.
- Bekräfta att monteringssättet stämmer överens med lastbanan, rakt mot svängningsrörelsen.
- Lägg till den nya cylinderns luftförbrukning till det totala systembehovet och verifiera kompressorkapaciteten.
Att följa denna sekvens i ordning, snarare än att börja från ett katalogartikelnummer och arbeta baklänges, är skillnaden mellan ett ställdon som går tillförlitligt i flera år och ett som blir ett återkommande underhållsobjekt inom månader efter installation.