

Pneumatiska system är ryggraden i modern industriell automation – och att förstå hur de fungerar, var de misslyckas och hur man optimerar dem kan direkt minska stilleståndstider och driftskostnader. Den här guiden täcker allt från kärnkomponenter till prestandabenchmarks, med verkliga siffror från produktionsmiljöer.
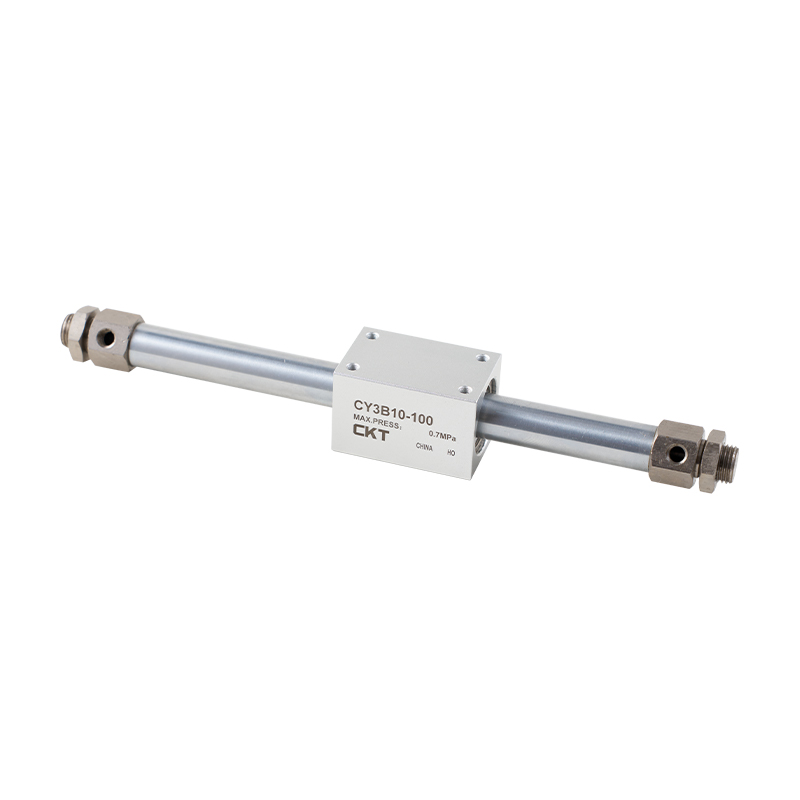
Kärnkomponenter i pneumatiska system förklaras
Kompressorer
Skruvkompressorer dominerar industrianläggningar eftersom de levererar kontinuerligt luftflöde vid konstant tryck. En typisk 55 kW roterande skruvenhet kan generera ungefär 9–10 m³/min fri luft vid 7 bar, tillräckligt för att driva dussintals medelstora cylindrar samtidigt. Kolvkompressorer är vanliga för mindre butiker och applikationer med intermittent användning.
Luftmottagare
Förrådstankar buffrar efterfrågan och låter kompressorn stängas av under lågbelastningsperioder. Tumregeln är 6–10 liters mottagarkapacitet per m³/min kompressoreffekt . En underdimensionerad mottagare tvingar kompressorn att korta, vilket ökar slitaget och energiförbrukningen med upp till 20 %.
FRL-enheter
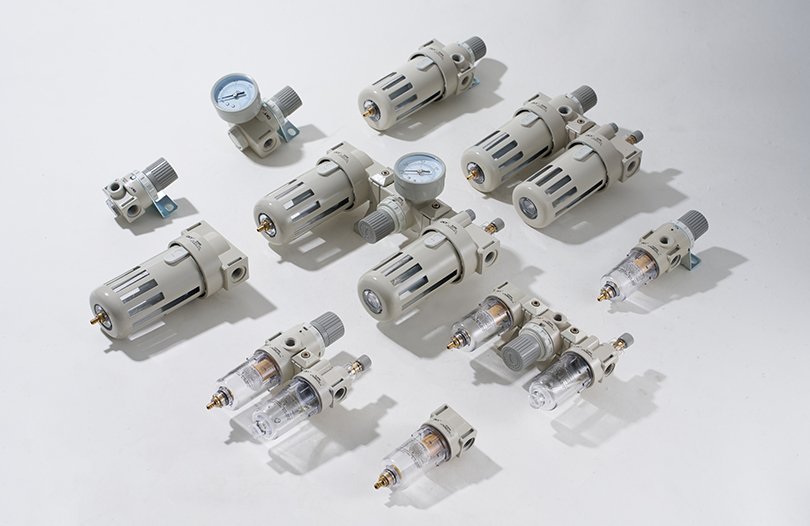
Den filter-regulator-lubricator combination is the last line of air preparation before each machine or actuator group. ISO 8573-1 Class 1 filtration targets particles down to 0.01 micron, dew points of -70°C, and oil content below 0.01 mg/m³ — essential for protecting precision air cylinders and valves from contamination-related failures.
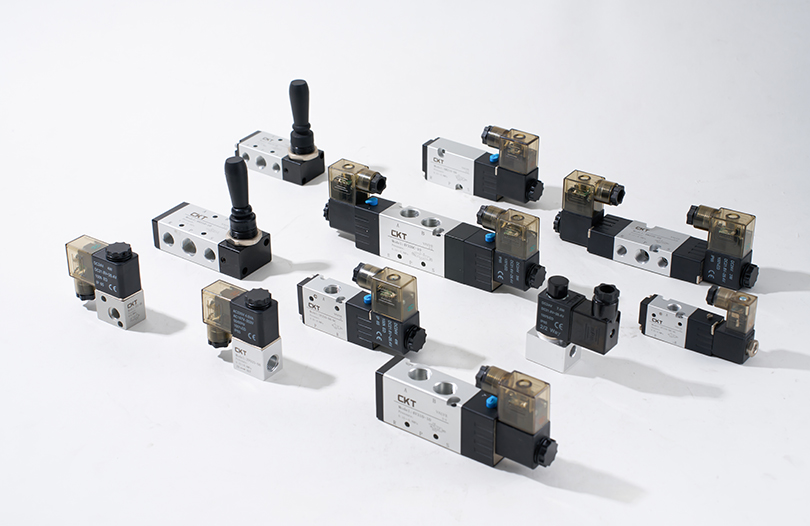
Riktningsstyrventiler
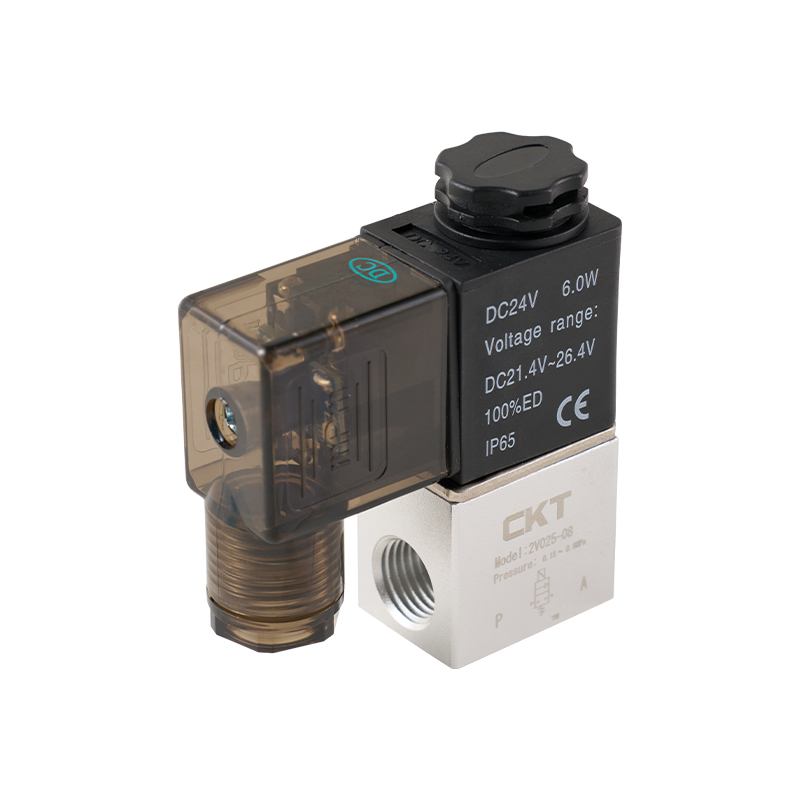
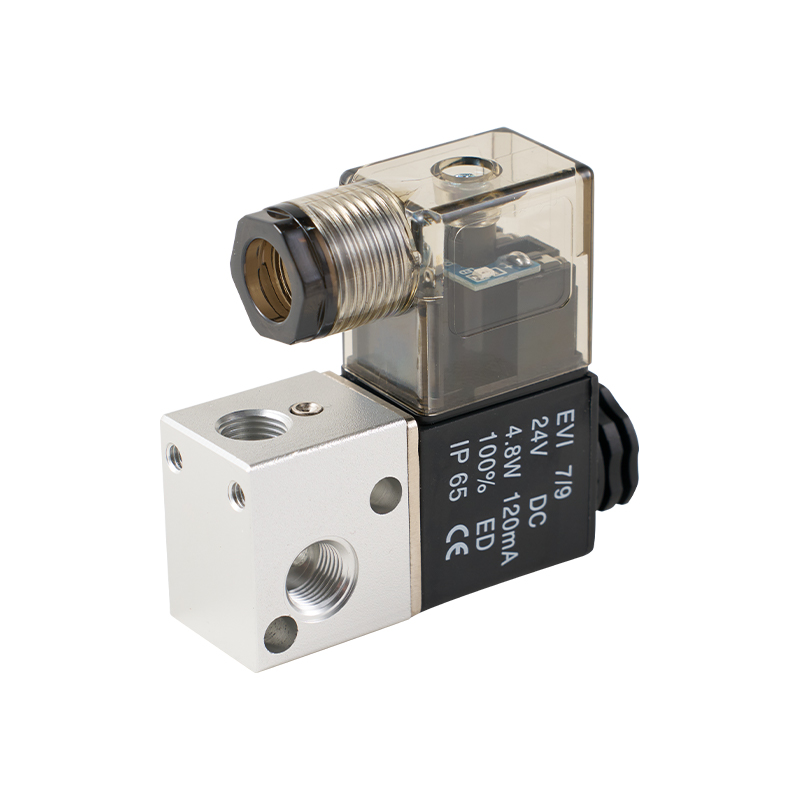
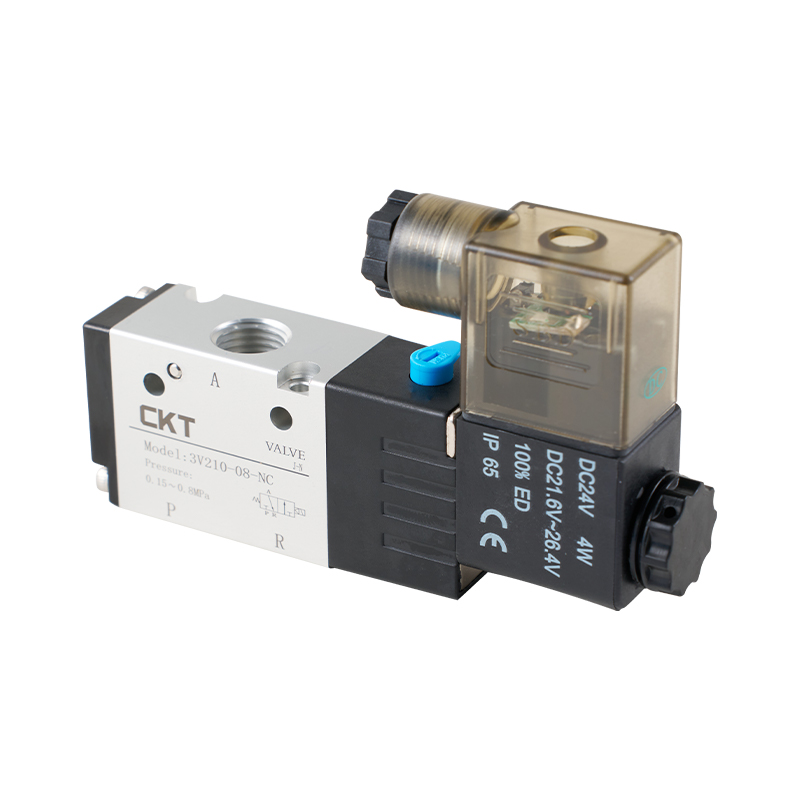
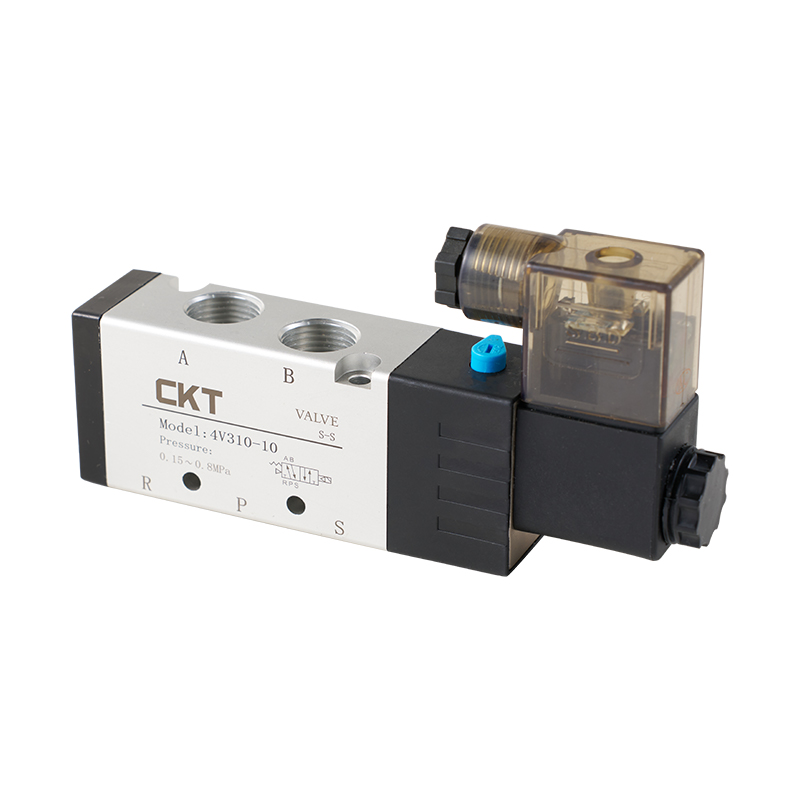
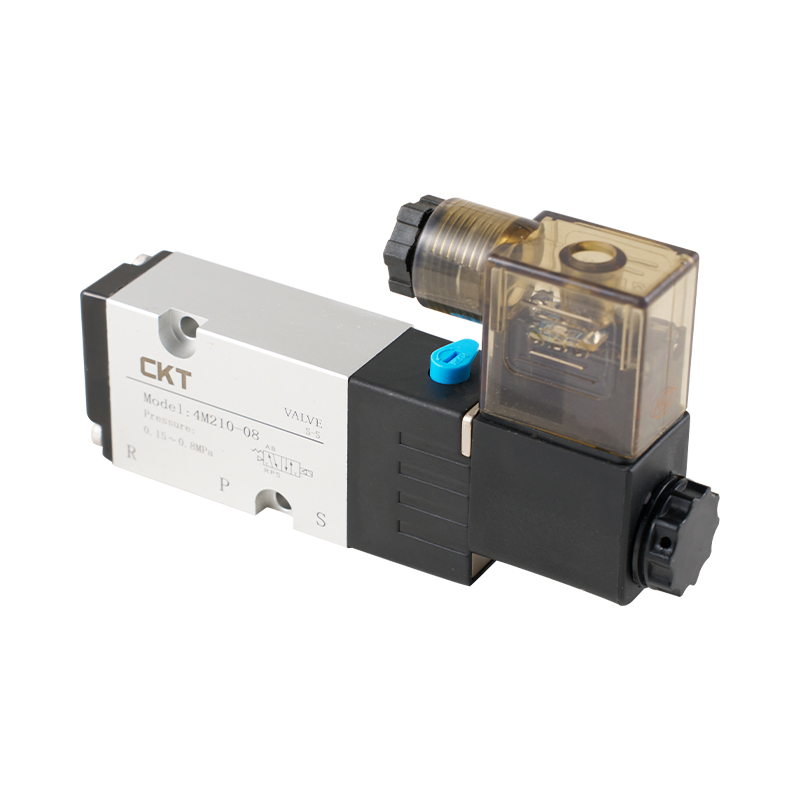
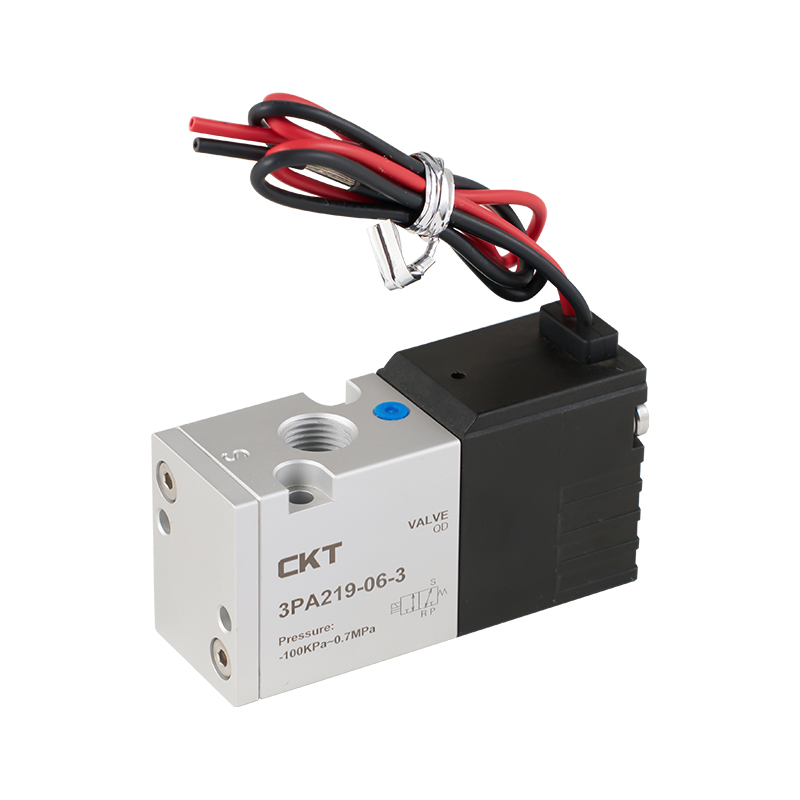
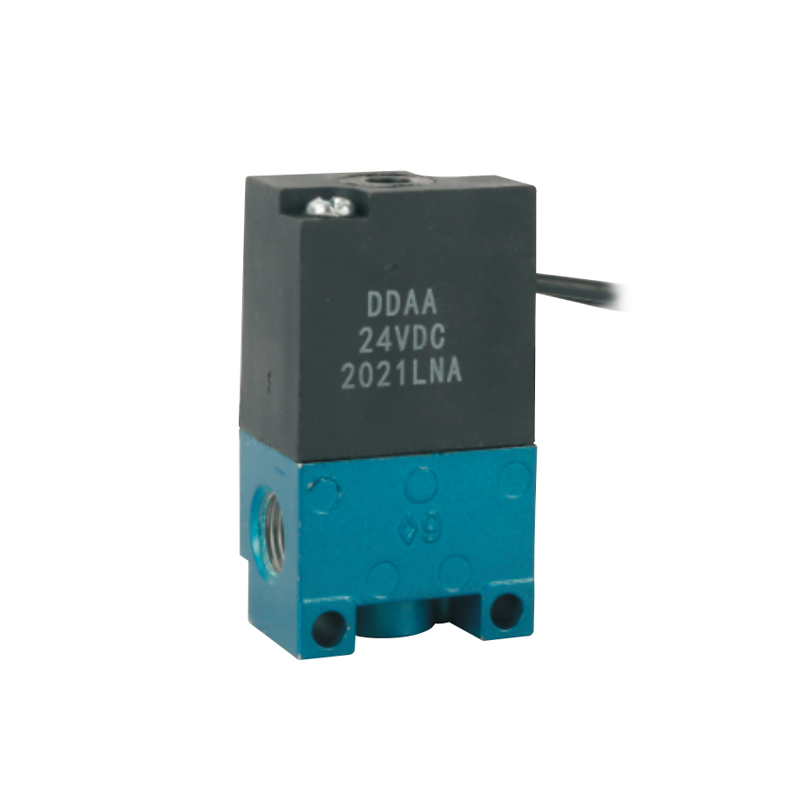
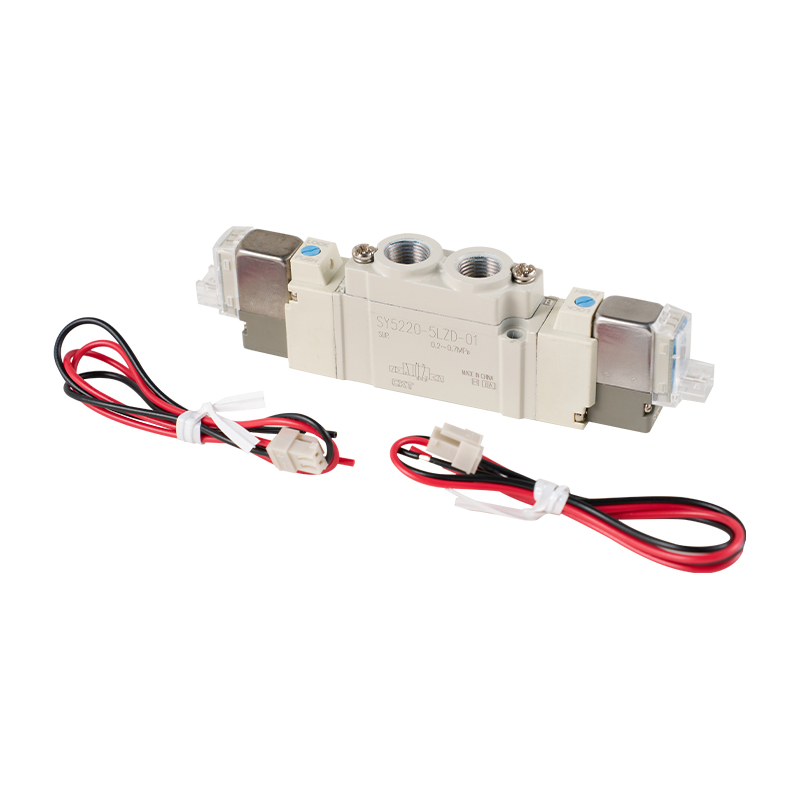
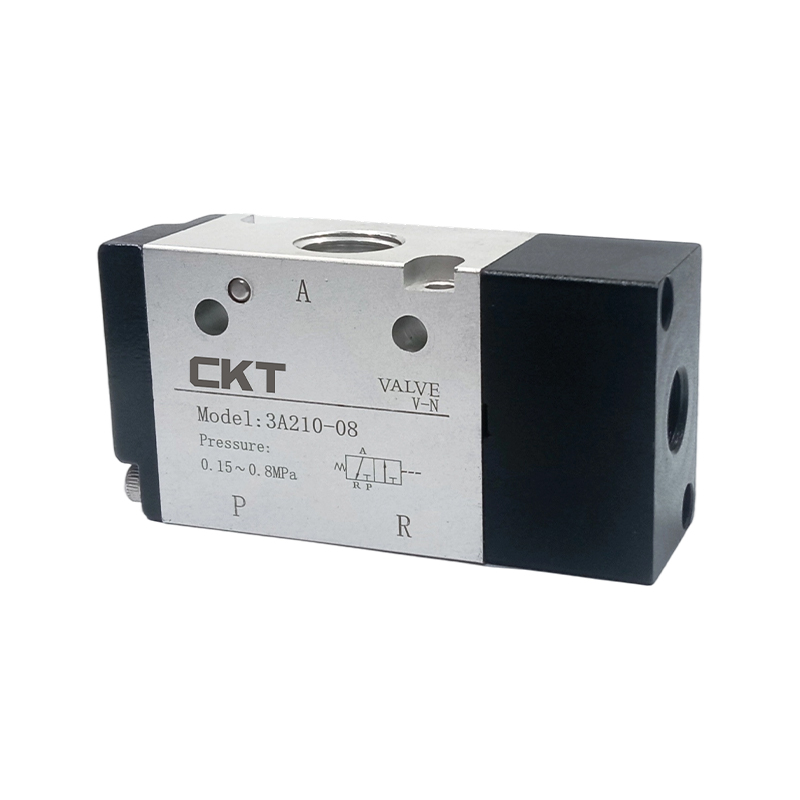
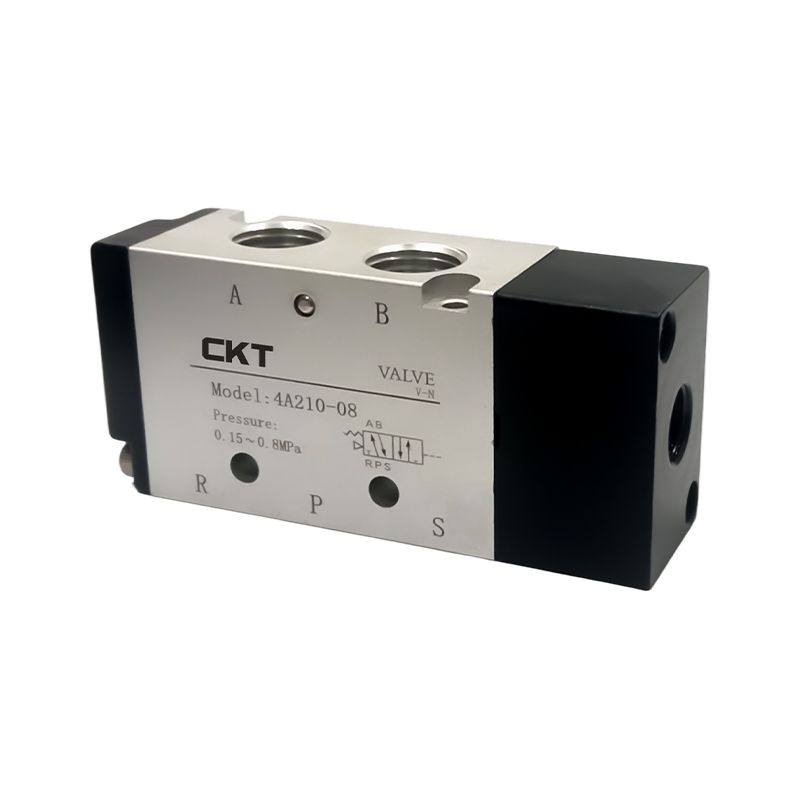
Dense valves route compressed air to either end of an air cylinder or to an exhaust port. A standard 5/2-way solenoid valve can switch flow paths in under 20 millisekunder , vilket möjliggör cykelhastigheter över 10 slag per sekund i höghastighetsapplikationer. Ventilstorleken är kritisk: en underdimensionerad ventil skapar ett tryckfall som begränsar ställdonets hastighet och kraft.
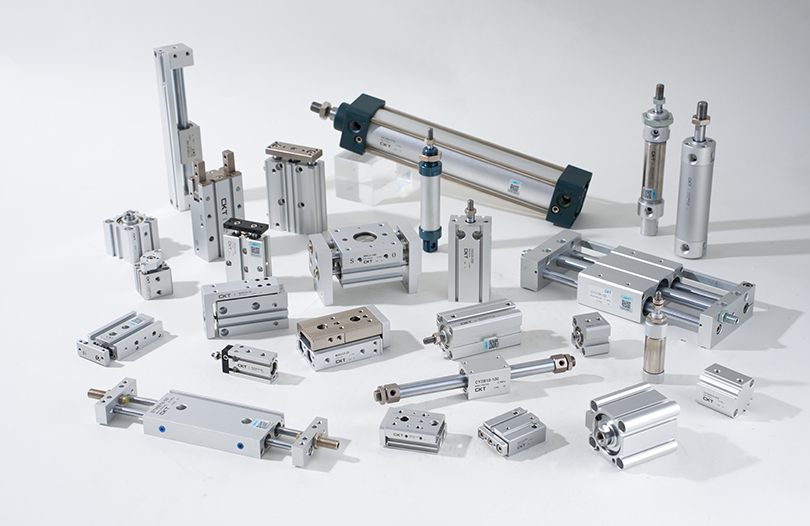
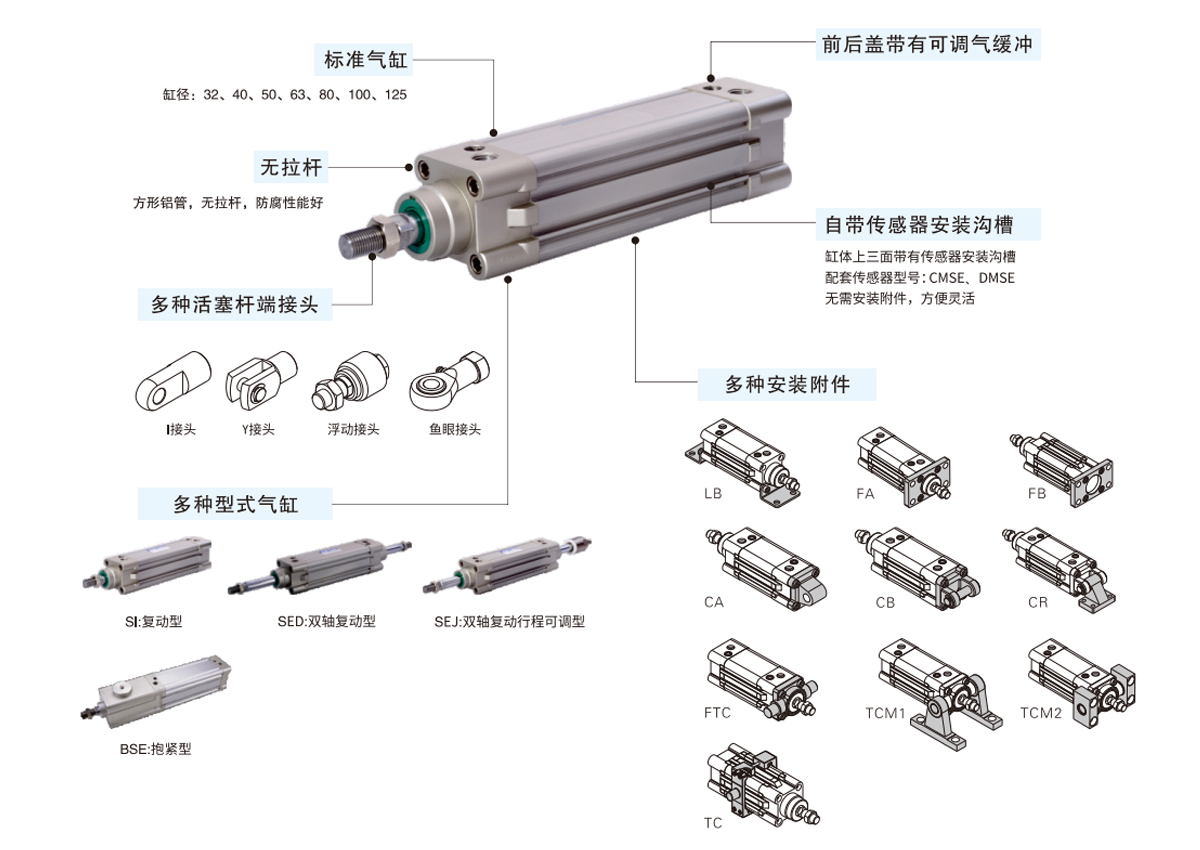
Luftcylindertyper och urvalskriterier
Den air cylinder is the workhorse of any pneumatic system, yet it comes in enough variants that selecting the wrong type causes persistent performance or maintenance problems. The table below compares the most common types used in production environments.
| Cylindertyp | Bore Range | Slaglängd | Typisk användning | Forcera utgången vid 6 bar |
|---|---|---|---|---|
| ISO-standard (dubbelverkande) | 12–320 mm | Upp till 2 000 mm | Allmän automation, fastspänning | 68 N – 483 kN |
| Kompakt / Kortslag | 12–100 mm | 1–50 mm | Trånga utrymmen, pressande | 68 N – 47 kN |
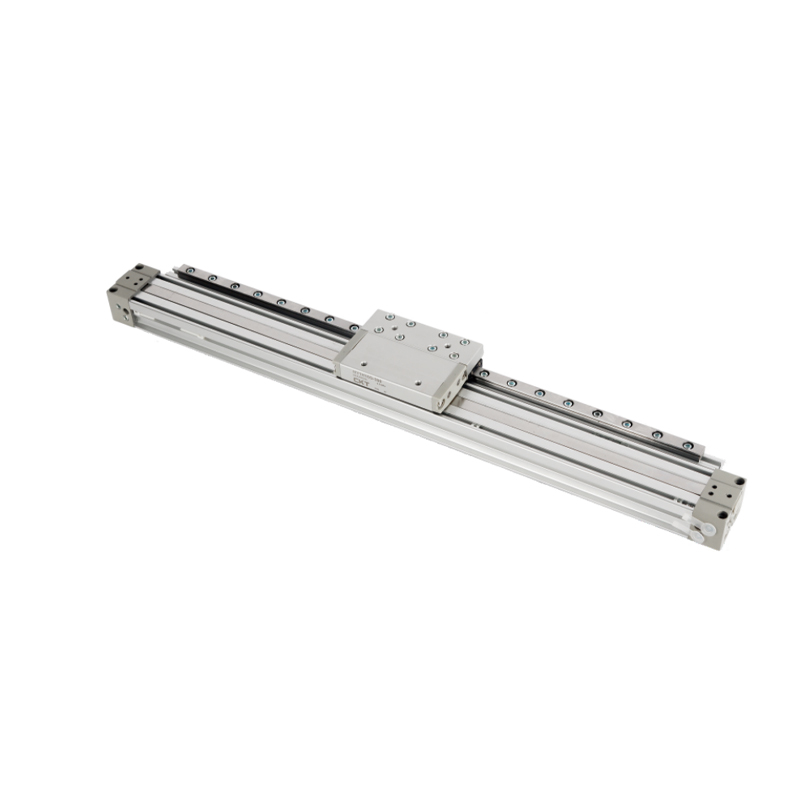
| Stånglös cylinder | 16–80 mm | Upp till 10 000 mm | Långa transporter | 120 N – 30 kN |
| Enkelverkande (vårens återkomst) | 6–125 mm | Upp till 200 mm | Felsäker fastspänning, ventiler | 28 N – 73 kN (netto) |
| Guidad / Slidcylinder | 16–100 mm | Upp till 300 mm | Sidobelastningsapplikationer | 120 N – 47 kN |
| Roterande ställdon | 10–200 mm skovel | 90°–270° rotation | Indexering, vändning | 0,3–500 Nm vridmoment |
När du väljer cylinderloppsstorlek, lägg alltid till en 25–30 % säkerhetsmarginal över det teoretiska kraftbehovet för att ta hänsyn till friktion, tryckfall i kretsen och tätningsslitage över tiden. För en last som kräver 500 N, välj ett hål som levererar minst 650 N vid systemets reglerade tryck.
Val av slaglängd har också betydelse utöver att bara passa den erforderliga resan. Långa slag ökar risken för att spöet bucklas under tryckbelastning. Använd Eulers bucklingsformel eller tillverkarens belastningsdiagram för alla slag som överstiger ungefär 300 mm — många ingenjörer ignorerar detta tills en stång böjer sig och skadar verktyg eller maskinramen.
Hur tryckreglering påverkar hela det pneumatiska systemets prestanda
Många anläggningar kör hela sin anläggningsdistribution med 8 eller 10 bar när majoriteten av ställdonen bara behöver 5–6 bar. Denna enda vana slösar bort enorma mängder energi. För varje 1 bars minskning av systemtrycket sjunker kompressorns energiförbrukning med ungefär 6–8 % . I en anläggning som spenderar 150 000 USD per år på tryckluftsenergi, kan en minskning från 8 till 6 bar på icke-kritiska kretsar spara 18 000–24 000 USD årligen.
Den solution is zone regulation — using dedicated pressure regulators at each machine or machine group to supply only the pressure each actuator needs, while the main distribution runs at a slightly higher header pressure for standby margin. A properly zoned plant typically reduces average network pressure by 1–2 bar without any loss of production throughput.
Pressure Drop: The Silent Performance Thief
Tryckfallet mellan mottagarens utlopp och luftcylinderporten är där de flesta problem med pneumatiska systemprestanda uppstår. Varje meter underdimensionerat rör, varje vass 90-graders armbåge, varje smutsigt filterelement ger motstånd. Industrimålet är att begränsa det totala tryckfallet från kompressorns utlopp till ställdonet till inte mer än 0,5–1,0 bar i ett väl underhållet system.
Vanliga bovar bakom överdrivet tryckfall:
- Filterelement igensatta med rost, glödskal eller kompressorolja - differenstrycket över ett mättat filter kan enbart överstiga 0,8 bar
- Underdimensionerade huvudfördelningsrör — lufthastighet över 6–8 m/s i nätet orsakar turbulent flöde och betydande tryckförlust
- Snabbkopplingar med inre öppningar som är mindre än slanghålet
- Riktningsventiler underdimensionerade för den erforderliga flödeshastigheten (Cv-värdesfel)
- Läckor — en läcka med en diameter på 1 mm vid 7 bar slösar bort cirka 1,1 m³/min fri luft per timme, tillräckligt för att köra flera standardluftcylindrar kontinuerligt
Att köra en tryckmätning över distributionsnätet – registrera trycket vid mottagaren, vid varje maskininloppsgrenrör och vid cylinderporten under belastning – avslöjar exakt var förluster uppstår. Detta tar mindre än en dag och identifierar konsekvent korrigerande åtgärder som betalar tillbaka inom ett kvartal.
Kvalitetsstandarder för tryckluft och varför de är viktiga för cylindrar
Den ISO 8573-1 standard defines compressed air quality classes across three contaminants: solid particles, water (dew point), and total oil. Most industrial applications fall into quality class 3 or 4 for general pneumatics, but precision air cylinders in electronics assembly, food processing, or medical device manufacturing need class 1 or 2 air.
| Kvalitetsklass | Max partikelstorlek | Tryckdaggpunkt | Max oljeinnehåll | Typisk tillämpning |
|---|---|---|---|---|
| Klass 1 | 0,1 mikron | -70°C | 0,01 mg/m³ | Medicinsk, halvledare |
| Klass 2 | 1 mikron | -40°C | 0,1 mg/m³ | Mat, läkemedelsförpackningar |
| Klass 3 | 5 mikron | -20°C | 1 mg/m³ | Allmän tillverkning |
| Klass 4 | 15 mikron | 3°C | 5 mg/m³ | Tung industri, utomhus |
| Klass 5 | 40 mikron | 7°C | 25 mg/m³ | Pneumatiska verktyg, blåser |
Att köra luft av klass 4 eller 5 genom precisionsluftcylindrar klassificerade för klass 2 eller 3 service påskyndar tätningsförsämringen snabbt. Fuktförorening är särskilt aggressiv: kondenserat vatten inuti en luftcylindercylinder orsakar rost, skåror i hålets yta och eventuellt tätningsfel. Studier av industriella manöverdonsfellägen tillskriver konsekvent 40–60 % av förtida fel till förorenad lufttillförsel snarare än mekanisk överbelastning eller uttjänt slitage.
Kyltorkar är standardlösningen för klass 3 och 4 applikationer. De kyler den komprimerade luftströmmen till cirka 3°C, vilket gör att fukt kondenserar och rinner bort. Torkmedelstorkar uppnår de daggpunkter under noll som krävs för klass 1 och 2 applikationer men förbrukar mer energi - vanligtvis 15–20 % av kompressoreffekten för en uppvärmd regenerativ enhet.
Korrekt dimensionera en luftcylinder: borrning, slaglängd och hastighetsberäkningar
Att få hålstorleken fel är ett av de vanligaste och mest dyra konstruktionsfelen inom pneumatiska systemteknik. En överdimensionerad cylinder slösar bort tryckluft och skapar överdrivna dämpningsutmaningar; en underdimensionerad en stannar under belastning eller arbetar nära sina tätningstryckgränser.
Kraftberäkning
Den theoretical output force of a double-acting air cylinder on the extend stroke is:
F = P × A = P × (π × D² / 4)
Där F är kraft i Newton, P är matningstryck i Pa och D är håldiameter i meter. För en cylinder med 63 mm hål vid 6 bar (600 000 Pa):
F = 600 000 × (3,14159 × 0,063² / 4) = 600 000 × 0,003117 = 1 870 N (ungefär 190 kgf)
Vid indragningsslaget förskjuter stången en del av hålet, vilket minskar kraften. Ett 63 mm hål med en 20 mm stång ger ungefär 1 680 N vid indragning vid samma tryck - en 10 % minskning som måste tas med i tvåvägsapplikationer.
Hastighet och flödeshastighet
Cylinderhastigheten beror på mängden luft som levereras per tidsenhet. Ställdonets hastighet beräknas från:
Q = A × v × (P_abs / P_atm)
Där Q är fritt luftflöde i m³/s, A är kolvarea, v är önskad kolvhastighet i m/s och P_abs är absolut arbetstryck. För att uppnå 0,5 m/s med ett 63 mm hål vid 6 bar absolut måste ventilen och slangen passera ca. 23 liter/min fri luft — ett användbart riktmärke för val av ventil Cv.
Dämpningskrav
Vid hastigheter över 0,2 m/s kräver pneumatiska cylindrar dämpning vid slutet av slaget för att förhindra hårda stötskador på kolven, stången och anslutna verktyg. Inbyggda justerbara kuddar fungerar för måttliga hastigheter upp till ca 0,5 m/s. Utöver det krävs externa hydrauliska stötdämpare eller programmerbar retardation via proportionella ventiler. Att ignorera dämpning på en 100 mm hålcylinder som rör sig med 1 m/s kan generera stötkrafter som överstiger 3–5 kN på ändlocket — långt utöver vad de flesta monteringsverktyg tolererar under tusentals cykler.
Energieffektivitetsstrategier för tryckluft och pneumatiska system
Tryckluft kallas ofta "det fjärde verktyget" i tillverkningen - och det är genomgående den dyraste per arbetsenhet. Effektiviteten för omvandling av el till mekaniskt arbete för ett tryckluftssystem är vanligtvis endast 10–15 % vid ställdonet, jämfört med 85–90 % för direkta elmotordrivningar. Detta gör energioptimering avgörande.
Steg 1
Mät faktisk luftförbrukning
Installera flödesmätare vid huvudkompressorns utlopp och vid varje större maskingrupp. De flesta anläggningar upptäcker att 20–30 % av maskinerna använder oproportionerligt stora mängder luft i förhållande till deras produktionseffekt. Dessa blir de prioriterade målen för cylinderstorlek, tryckminskning eller processomdesign.
Steg 2
Minska och lagom arbetstryck
Granska varje maskin och luftcylinder för dess faktiska tryckbehov. Byt ut överdimensionerade cylindrar med rätt dimensionerade cylindrar med lägre tryck. Installera punkt-of-use regulatorer inställda på det lägsta erforderliga trycket. I anläggningar med olika tryckkrav, överväg att dela upp i högtrycks- och lågtrycksfördelningsringar snarare än att leverera allt vid topptryck.
Steg 3
Återvinna kompressorvärme
Skruvkompressorer avvisar ungefär 80–90 % av sin tillförda energi som värme i kompressionsprocessen. Att installera ett värmeåtervinningssystem på kompressorns kylkrets fångar upp denna termiska energi för uppvärmning av rum, processvattenuppvärmning eller torkning. Återbetalningstider för värmeåtervinning är vanligtvis 1–3 år.
Steg 4
Byt ut kompressorer med konstant hastighet mot frekvensomriktare
En kompressor med variabel hastighet (VSD) modulerar sin motorhastighet för att matcha det faktiska luftbehovet i realtid, snarare än att ladda och lossa med full hastighet. I anläggningar med fluktuerande efterfrågan sparar VSD-kompressorer 20–35 % av kompressorenergin jämfört med enheter med fast hastighet. Brytpunkten är vanligtvis när systemutnyttjandet faller under 80 % av den nominella kapaciteten för betydande delar av skiftet.
Steg 5
Implementera ett program för upptäckt och reparation av läckor
Ultraljudsläckagedetektorer kan identifiera läckor genom bakgrundsljud på avstånd upp till 10 meter. Ett strukturerat program – märkning av läckor, kvantifiering av deras flödeshastighet, prioritering efter kostnad och spårning av slutförande av reparationer – uppnår konsekvent läckageminskning från en typisk förlustfrekvens på 20–30 % till under 5–8 % inom 12 månader . Bara detta eliminerar ofta behovet av ytterligare kompressorkapacitet.
Pneumatiska system vs. hydrauliska system: När ska man välja var och en
Både pneumatiska och hydrauliska system levererar kraft genom ett flytande medium, men deras egenskaper gör var och en bättre lämpad för specifika applikationer. Att blanda ihop de två leder till överkonstruerade, dyra system eller underpresterande system.
Karakteristiskt
Pneumatiskt system
Hydrauliskt system
Arbetstryck
4–10 bar typiskt
100–700 bar typiskt
Forcera utmatning
Upp till ~50 kN praktiskt
Upp till flera MN
Hastighet
Snabbt; upp till 3 m/s vanligt
Måttlig; 0,1–0,5 m/s typiskt
Positionskontroll
Svårt (luftkompressibilitet)
Utmärkt (okomprimerbar vätska)
Kontamineringsrisk
Låg (luft uttömd)
Hög (oljeläckor, kassering)
Underhållskomplexitet
Lägre; standardkunskaper
Högre; vätskeanalys behövs
Installationskostnad
Lägre
Högre (reservoar, filtrering, tätningar)
Bästa användningsfallet
Höghastighets, lätt till medium kraft, rena miljöer
Hög kraft, exakt positionering, tung industri
En praktisk gräns: där kraftbehovet överstiger ungefär 50 kN eller där exakt mellanslagsposition är obligatorisk är hydraulik vanligtvis det bättre valet. Under den tröskeln vinner pneumatiska system på hastighet, enkelhet, renhet och lägre totala systemkostnader. I många hybridtillämpningar - såsom pneumatiskt manövrerade klämmor på en hydraulisk press - existerar båda teknikerna på samma maskin.
Högkraftiga pneumatiska applikationer och hur luftcylindrar skalar upp
När standardstorlekar för luftcylinderhål inte kan leverera den erforderliga kraften vid tillgängligt systemtryck, utökar flera designstrategier den pneumatiska kapaciteten innan byte till hydraulik blir nödvändig.
Tandemcylindrar
Två luftcylinderenheter monterade koaxiellt med sina stavar sammanlänkade multiplicerar utgående kraft utan att öka hålstorleken. Ett tandempar med 100 mm hålcylindrar vid 6 bar levererar ungefär 9,4 kN — nästan dubbelt så stor effekt som en enhet — samtidigt som samma cylinderdiameter bibehålls för kuvert med trånga utrymmen. Avvägningen är ökad total längd och proportionellt högre luftförbrukning.
Luft-över-olja förstärkare
Dense hybrid devices use a large-bore pneumatic piston driving a small-bore hydraulic piston to achieve hydraulic pressure from a pneumatic supply. A 10:1 intensifier fed at 7 bar produces 70 bar of hydraulic output, suitable for pressing, clinching, or staking operations that need precise force with clean exhaust. Air-over-oil systems eliminate the need for a full hydraulic power unit while achieving press forces of 50–200 kN i kompakta bänkmonterade konfigurationer.
Pneumatiska cylindermultiplikatorer via mekanisk länkage
Vippmekanismer, kamföljare och hävstångslänkar förstärker mekaniskt luftcylindereffekten vid appliceringspunkten. En enkel vippklämma driven av en 50 mm hålcylinder vid 6 bar kan utvecklas spännkrafter som överstiger 20 kN vid slutet av färden när vippgeometrin närmar sig dödläge. Denna teknik används ofta i svetsfixturer och pressverktyg.
Standardcylindrar med större borrning
ISO 15552-kompatibla cylindrar finns i hålstorlekar upp till 320 mm. Vid 6 bar levererar en 320 mm luftcylinder ungefär 483 kN teoretisk dragkraft — närmar sig litet hydraulcylinderområde. Dessa stora enheter förbrukar avsevärda luftvolymer per slag (ett 300 mm slag på ett 320 mm hål förskjuter cirka 24 liter fri luft per cykel), så mottagarstorlek och kompressorkapacitet måste ses över noggrant innan de specificeras.
Välja luftcylindrar för specifika industrimiljöer
Inte alla luftcylinderkroppar och tätningsmaterial passar alla driftsmiljöer. Att specificera fel variant för tuffa eller specialiserade förhållanden orsakar accelererade fel oavsett hur väl resten av det pneumatiska systemet är konstruerat.
- Mat och dryck: Cylindrar i rostfritt stål med FDA-kompatibla tätningsmaterial (silikon eller EPDM), ingen extern smörjning och släta yttre profiler som motstår bakterieuppbyggnad. Nedtvättningsklassade (IP67 eller IP69K) varianter tål högtrycksvatten och kemiska rengöringscykler.
- Miljöer med hög temperatur: Standard NBR-tätningar går sönder över 80°C. För gjuterier, ugnar eller nära processapplikationer över 100°C, specificera fluorelastomer (FKM/Viton) tätningar klassade till 200°C. Över 150°C omgivningstemperatur behövs också externa värmesköldar på cylinderkroppen för att skydda låsringar och ändlock.
- Frätande atmosfärer: Elektrofria nickelpläterade eller hårdanodiserade aluminiumkroppar motstår mild kemisk exponering. I marin-, offshore- eller kemiska anläggningsmiljöer erbjuder helt rostfritt stålkonstruktion med PTFE-fodrade hål den bästa korrosionsbeständigheten till priset av högre vikt och pris.
- ATEX/explosionssäkra zoner: Pneumatiska ställdon är i sig säkrare än elektriska drivningar i riskzoner eftersom de inte producerar några gnistor. Ventilmagneter och lägessensorer som är anslutna till luftcylindern måste dock ha lämpliga ATEX-zonklassificeringar. Själva cylinderkroppen måste verifieras gnistfri - aluminium är i allmänhet acceptabelt, men gjutjärn bör kontrolleras mot zonklassificeringskrav.
- Renrumsapplikationer: ISO klass 5 och bättre renrum kräver cylindrar med avgasfria tätningar, ingen extern smörjning och vakuumkompatibla material. Vissa tillverkare av halvledar- och platta bildskärmar använder helt plastcylindrar för att eliminera risken för metallisk kontaminering.
- Utomhus- och anläggningsutrustning: Cylindrar som utsätts för väder behöver beläggningar av zink-nickel eller hård krom, kraftiga torkartätningar för att utesluta smuts och anodiserade eller målade kroppar. Tryckspecifikationer bör ta hänsyn till extrema temperaturer: vid -30°C tjocknar standardsmörjmedel och tätar material, vilket kräver lågtemperaturfett och kallklassade elastomerer.
Att matcha luftcylinderspecifikationen till den faktiska driftsmiljön – snarare än att som standard välja ett allmänt katalogval – är där erfarna pneumatiska systemingenjörer lägger till mätbart värde. Den inkrementella kostnaden för den korrekta varianten är nästan alltid mindre än en oplanerad ersättningscykel efter ett tidigt fältfel.
Pneumatiska system är i sin kärna pålitliga, snabba och kostnadseffektiva när den är konstruerad med rätt komponentspecifikationer, rätt luftkvalitet, korrekt dimensionering och ett strukturerat underhållssätt. Luftcylindern förblir det mest synliga elementet, men dess prestanda är helt beroende av kvaliteten på tryckluftssystemet som matar den. Investera i luftförberedelse och tryckhantering, och ställdonen nedströms kommer att leverera den cykellivslängd som deras design avser.