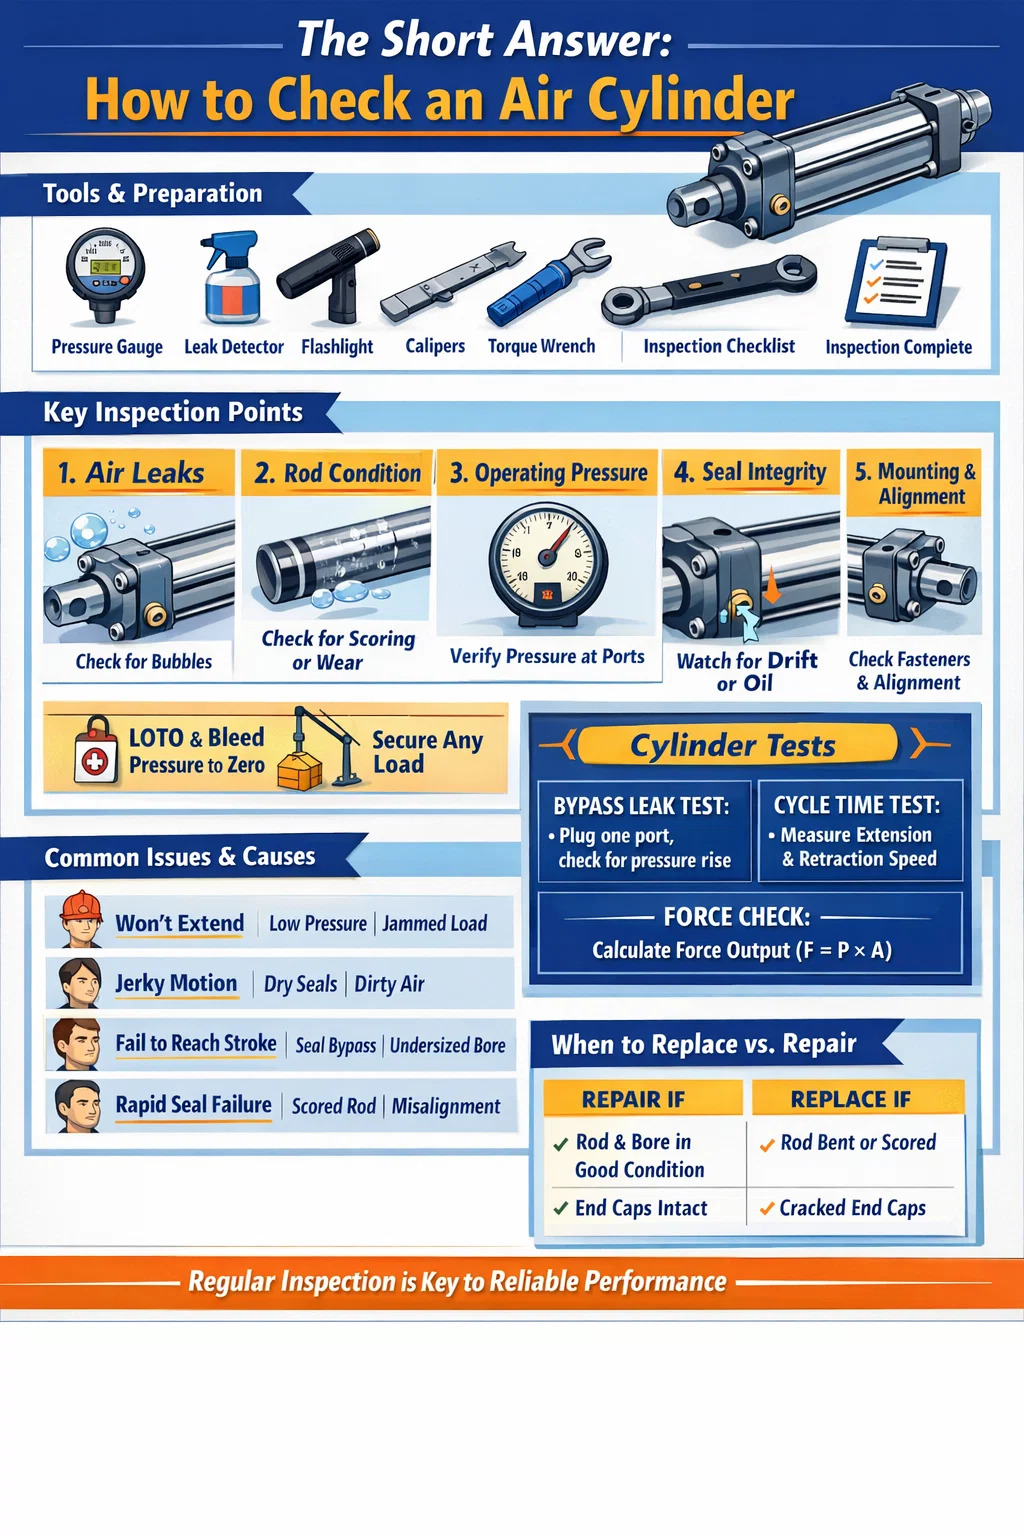


Det korta svaret: Hur man kontrollerar en luftcylinder
För att kontrollera en luftcylinder , måste du inspektera den över fem kärnområden: luftläckage, driftstryck, kolvstångskondition, tätningsintegritet och monteringsstabilitet. En frisk pneumatisk cylinder bör sträcka ut och dras in smidigt utan att tveka, hålla trycket utan hörbara läckor och inte visa något synligt oljeläckage eller sprickor. Om något av dessa tillstånd misslyckas, kräver cylindern omedelbar åtgärd innan den återställs i drift.
De flesta luftcylinderfel inträffar inte plötsligt. De utvecklas gradvis genom slitage, kontaminering eller felaktig smörjning. Genom att veta vad du ska leta efter och när du ska leta kan du fånga problem i ett tidigt skede – innan de orsakar maskinstopp, produktdefekter eller säkerhetsincidenter. Inspektionsprocessen som beskrivs nedan gäller för standard dubbelverkande pneumatiska cylindrar, enkelverkande cylindrar och de flesta kompakta eller styrda cylindervarianter som används inom industriell automation.
Verktyg och förberedelser innan du börjar
Innan du rör vid luftcylindern, samla ihop rätt verktyg och gör arbetsområdet säkert. Att hoppa över förberedelser är en av de vanligaste anledningarna till att inspektionsresultat missas eller läses fel.
Vad du behöver
- Digital eller analog tryckmätare (matchad till ditt systems driftsområde)
- Tvålvattenlösning eller kommersiell spray för läcksökning
- Rengör luddfri trasa
- Ficklampa eller inspektionslampa
- Momentnyckel för kontroll av att fästelementen är täta
- Bromsok eller mikrometer för mätning av stångdiameter (för detaljerade inspektioner)
- Underhållsloggbok eller formulär för inspektionschecklista
Säkerhetsåtgärder före inspektion
Isolera alltid tryckluftstillförseln till kretsen som innehåller cylindern. Använd en lockout/tagout-procedur (LOTO) på lufttillförselventilen. Lufta nedströmstrycket till noll med hjälp av systemets manuella avgasrör eller en avluftningsventil. Bekräfta nolltryck på mätaren innan du rör vid någon koppling, port eller fästelement. Tryckluft vid även måttliga verkstadstryck - vanligtvis 80 till 120 PSI (5,5 till 8,3 bar) — kan orsaka allvarliga skador om beslag lossas under tryck.
Om cylindern är en del av en vertikal lastbärande applikation (som håller ett presshuvud, klämma eller lyftfixtur), stödjer lasten mekaniskt innan trycket släpps. Lita aldrig på enbart lufttrycket för att hålla en last under inspektion.
Kontrollera efter luftläckor: Det mest kritiska steget
Luftläckage är det enskilt vanligaste felläget i pneumatiska cylindrar. Även en liten läcka slösar kontinuerligt ut komprimerad luft, vilket driver upp energikostnaderna och minskar ställdonets kraft. En läcka så liten som en öppning med en diameter på 1 mm vid 7 bar kan slösa bort över 3 600 liter fri luft per timme , kostar hundratals dollar årligen bara i el - per cylinder.
Externa läckor
Trycksätt cylindern igen under kontrollerade, övervakade förhållanden. Applicera tvålvatten eller spray för läckagedetektering på alla yttre ytor: portkopplingar, dragstångsmuttrar, ändkapslar, stångtätningsområdet (där kolvstången går ut från främre kåpan) och eventuella skruvar för nålventiler. Håll utkik efter bubblor som bildas och växer. En långsam läcka kan ta 10–15 sekunder för att visa synlig bubbling, så skynda inte på det här steget.
Var särskilt uppmärksam på stångtätningszonen. Bubblor som konsekvent bildas runt stången när den slår, indikerar en sliten tätning på spöet eller en skadad torkartätning. Detta är särskilt vanligt i cylindrar som har ackumulerats mer än 5 miljoner cykler eller har använts i smutsiga miljöer där partiklar påskyndar slitaget på läpptätningarna.
Interna läckor (bypass-läckor)
En intern läcka - där luft passerar kolvtätningarna och passerar från en kammare till den andra - är svårare att upptäcka visuellt men orsakar lika mycket problem. Symptomet är vanligtvis trög eller drivande rörelse: cylindern kryper när den ska hålla positionen, eller så kommer den inte att dras ut eller dras in helt under belastning även med korrekt matningstryck.
För att testa för bypass-läckor utan demontering: med cylindern i slutet av slaget i endera riktningen, trycksätt en port och täpp till den motsatta avgasporten. Om trycket i den igensatta kammaren ökar med tiden passerar luft kolven - vilket bekräftar en sliten kolvtätning. En frisk cylinder bör visa noll tryckökning i den förseglade kammaren under 60 sekunder .
Inspektera kolvstången för slitage och skador
Kolvstången är en av de mest utsatta komponenterna i en pneumatisk cylinder. Den cyklar in och ut hundratusentals gånger, exponerad för den omgivande miljön vid varje förlängningstakt. Även en mindre ytdefekt på stången kommer att påskynda slitaget på stångtätningarna – vilket skulle förvandla vad som skulle vara ett enkelt tätningsbyte till upprepade underhållscykler.
Visuell stavinspektion
Torka rent spöet med en luddfri trasa och inspektera hela dess exponerade längd under god belysning. Leta efter:
- Poäng eller repor — Längsgående repor som löper längs stavens axel tillåter luft att strömma ut förbi stavtätningen och är orsak till omedelbart stavbyte eller ompolering.
- Korrosion eller gropfrätning — rostfläckar eller gropbildning på förkromade stavar bryter ner tätningens kontaktyta. Även lätt ytrost som inte torkar bort är ett varningstecken.
- Bucklor eller platta fläckar — Dessa indikerar en extern påverkan. En böjd eller bucklig stång skapar ojämn sidobelastning på stångtätningen och bussningen.
- Oljefilm på stavytan — En lätt, ren film av smörjmedel är normalt i smorda system. Tung olja som gråter eller droppar som bildas indikerar en sprängd stångförsegling.
Dimensionell kontroll
För cylindrar i precisionsapplikationer eller de som misstänks för sidobelastning, mät stavdiametern på flera punkter längs dess längd med bromsok. Jämför med tillverkarens nominella stångdiameter och tolerans. De flesta standard ISO 15552 luftcylindrar använder härdade och förkromade stålstänger med en h8- eller h9-tolerans - för en 25 mm nominell stång, det acceptabla diameterintervallet är cirka 24,967 mm till 24,987 mm . Varje mätbar avsmalning, ovalitet eller understorlek indikerar slitage som äventyrar tätningen.
Kontroll av stångens rakhet
Placera den borttagna stången på en platt yta eller V-block och rulla den långsamt. Alla synliga vinglar eller höga fläckar indikerar böjning. Alternativt kan du montera en visare på en magnetisk bas och svepa längs stavens längd samtidigt som du roterar den. En maximal utkörning av 0,05 mm per 100 mm stånglängd är ett vanligt acceptanskriterium. Böjda stavar måste bytas ut — rätning är inte acceptabelt för pneumatiska cylinderstänger.
Kontroll av drifttryck och cylinderprestanda
Även om en luftcylinder inte visar några yttre läckor och en ren stav, kan den fortfarande prestera under specifikationen. Tryck- och cykelbeteendetestning ger dig en funktionell bild som rent visuella kontroller inte kan ge.
Verifiering av matningstryck
Anslut en kalibrerad mätare så nära cylinderporten som möjligt — direkt vid inloppskopplingen om möjligt. När cylindern cyklar normalt, registrera trycket vid både utskjutnings- och indragsportarna. Jämför dessa avläsningar med det specificerade drifttrycket för applikationen.
Ett tryckfall på mer än 10–15 % mellan regulatorns börvärde och cylinderinloppet under rörelse tyder på överdriven flödesbegränsning i kretsen - en delvis igensatt flödeskontrollventil, en underdimensionerad tillförselledning eller en nedsmutsad ljuddämpare/ljuddämpare på avgassidan. Denna typ av trycksvält orsakar trög rörelse även med en mekaniskt sund cylinder.
Hastighets- och cykeltidsmätning
Tajma hela förlängnings- och indragningstakten med ett stoppur eller med maskinens PLC-cykelräknare. Jämför med originaldata för driftsättning eller med tillverkarens förväntade cykeltid vid ditt driftstryck. En cylinder som brukade slutföra ett 200 mm slag på 0,4 sekunder men som nu tar 0,7 sekunder – utan ändring i tryck eller belastning – uppvisar internt slitage, tätningsstötning eller smörjfel.
Framtvinga utgångskontroll
Den teoretiska utgångskraften för en pneumatisk cylinder beräknas som:
F = P × A där F är kraft (Newton), P är tryck (Pa) och A är kolvarea (m²).
För en cylinder med 63 mm hål vid 6 bar (600 000 Pa) är den teoretiska utdragningskraften ungefär 1 870 N (190 kgf) . I praktiken reduceras den faktiska kraften av stångtätningsfriktion, mottryck på avgassidan och eventuella mekaniska inriktningsproblem. Om din cylinder inte kan flytta laster som den tidigare hanterat utan problem, hjälper den här beräkningen dig att avgöra om problemet är otillräckligt matningstryck eller mekanisk försämring.
| Hålstorlek (mm) | Kolvarea (cm²) | Förläng kraften vid 6 bar (N) | Utöka kraften vid 6 bar (kgf) |
|---|---|---|---|
| 32 | 8.04 | 482 | 49 |
| 50 | 19.63 | 1 178 | 120 |
| 63 | 31.17 | 1 870 | 191 |
| 80 | 50.27 | 3 016 | 308 |
| 100 | 78.54 | 4,712 | 480 |
Inspektera tätningar: När ska bytas ut utan demontering
Tätningar är de mest slitstarka komponenterna inuti någon pneumatisk cylinder. Kolvtätningen, stångtätningen och torkartätningen försämras alla med tiden på grund av värmecykling, kontaminering och den fysiska påfrestningen av kompression och förlängning. Många tekniker väntar tills det inte går att byta tätningar - men vid den tidpunkten har den läckande tätningen ofta skadat intilliggande komponenter.
Tecken på slitage på stångtätningen (synligt utan demontering)
- Oljig rest eller vått utseende på spöytan precis utanför den främre kåpan
- Luft som blåser förbi stången vid förlängning (hörbar eller detekterbar med handen nära spöttätningsområdet)
- Ansamling av smuts och smuts på staven som inte finns någon annanstans på maskinen – detta indikerar att torkartätningen inte längre skrapar staven ren vid indragning
Tecken på slitage på kolvtätningen (härleds från beteende)
- Cylindern driver långsamt under belastning utan någon beordrad rörelse
- Cylindern klarar inte av att hålla ett fastspänt läge, vilket kräver kontinuerligt lufttryck för att bibehålla det
- Minskad kraftutmatning trots korrekt matningstryck - luften passerar kolven istället för att trycka den
- Ojämn eller ryckig rörelse - ibland kallad "stick-slip" - orsakad av ojämn tätningsfriktion då kolvtätningen slits ojämnt
Tätningsmaterial och temperaturöverväganden
Standard pneumatiska cylindertätningar är gjorda av NBR (nitrilgummi), klassad för ungefär -20°C till 80°C . I miljöer med högre temperaturer - nära ugnar, autoklaver eller varmformningspressar - misslyckas dessa tätningar i förtid. Om din cylinder upprepade gånger brinner genom tätningar på mindre än ett år i en het miljö, är fixen uppgradering till PTFE eller Viton tätningar, inte mer frekvent utbyte. Viton tätningar klarar vanligtvis kontinuerliga temperaturer upp till 200°C .
Kontrollera cylindermontering och inriktning
Dålig montering är ansvarig för en stor andel av förtida luftcylinderfel. När en cylinder är felinriktad med sin belastningsbana, skapar varje slag sidobelastning på stången och stavbussningen. Detta påskyndar slitaget på stångtätningarna, kan böja kolvstången med tiden och skadar så småningom cylinderloppet.
Vad ska man kontrollera vid monteringen
- Vridmoment för montering av fästelement — kontrollera alla dragstångsmuttrar, flänsbultar och fotmonteringsskruvar med en momentnyckel. Med tiden lossar vibrationer fästelementen. En lös gavel kan skapa en luftläcka vid lockets skarv; ett löst fotfäste kan få cylindern att gunga under slag, vilket skapar dynamisk felinriktning.
- Stångände anslutning — inspektera gaffelstiftet, stångöglan eller han-/honstångsändens gänganslutning. Slitage vid sprinthålet är ett tecken på vinkelfel. Gaffeln eller stavänden ska svänga fritt men utan märkbart radiellt spel.
- Cylinderkroppens rakhet — sikta längs cylinderkroppen och jämföra den med den drivna lastens rörelseriktning. Varje synlig vinkel mellan cylinderaxeln och lastbanan indikerar felinriktning. Till och med en 1° förskjutning på en cylinder med 200 mm slaglängd genererar ungefär 3,5 mm sidoförskjutning vid stavänden - mer än tillräckligt för att skapa mätbar sidobelastning.
- Anti-rotationsanordningar — på styrda eller icke-roterande cylindrar, kontrollera att antirotationskilen eller den yttre styrstången är intakt och inte sliten. En misslyckad antirotationsfunktion gör att kolvstången kan snurra under belastning, vrida och skada slangar och sensorer som är anslutna till den.
Monteringsfäste och stödstruktur
Inspektera fästet eller ramen som cylindern monteras på. Sprickor i svetsade konsoler, långsträckta bulthål eller deformerade monteringsdynor indikerar att cylindern har absorberat stötbelastningar som den inte var designad för. Dessa strukturella problem måste korrigeras - inte bara själva cylindern. Att installera en ny cylinder i ett sprucket eller förvrängt fäste kommer att ge samma fel på en bråkdel av den normala livslängden.
Inspektera kuddar, portar och beteende vid slutet av slaget
Många pneumatiska cylindrar är utrustade med invändiga kuddar - justerbara nålventiler vid varje ändlock som begränsar avgasflödet nära slutet av slaget och bromsar kolven mjukt för att förhindra stötar. När kuddar går sönder eller är felaktigt inställda hamrar kolven hårt mot ändlocket vid varje cykel. Med tiden orsakar detta metalltrötthet i gaveln, lossar dragstänger och kan spricka pipan.
Kontrollerar kuddens justering
När cylindern cyklar normalt, lyssna och titta efter inbromsningen i slutet av slaget. En ordentligt dämpad cylinder bör märkbart sakta ner och anlända till slutet av slaget med ett mjukt stopp - inte en hård smäll. Om du hör en metall-på-metall-stöt vid slutet av slaget, är kuddnålen öppen för långt (vilket ger otillräcklig begränsning) eller så har kuddtätningen inuti ändlocket slitits ut och måste tas isär för att kunna bytas ut.
Justera nålventilen ett kvarts varv i taget och observera effekten. Målet är det mjukaste möjliga stoppet utan att skapa en "studs tillbaka"-effekt — där överdriven begränsning gör att cylindern stannar strax före slutet av slaget. De flesta tillverkare rekommenderar en kuddejustering som får kolven att vila på cirka 5–15 mm rörelse före det mekaniska stoppet.
Kontrollera luftportar och kopplingar
Inspektera alla gängade luftportsanslutningar. Leta efter skadade gängor, korsgängade beslag eller spruckna instickskroppar. En koppling som upprepade gånger har tagits bort och återinstallerats i aluminiumändstycken kommer så småningom att skala gängorna – om detta upptäcks tidigt kan en gänginsats (Helicoil) reparera porten utan att byta ut ändlocket. Om det lämnas tills beslaget dras ut under tryck, måste hela ändlocket vanligtvis bytas ut.
Kontrollera att ljuddämpare och ljuddämpare på avgasportarna inte är igensatta. Ett blockerat avgassystem skapar mottryck som motverkar cylinderrörelse, vilket minskar effektiv kraft och saktar ner cykeltiderna. I smutsiga miljöer bör avgasljuddämpare rengöras eller bytas ut varje gång 6 till 12 månader som standard underhållsartikel.
Smörjningskontroll: Oljefria vs. smorda cylindrar
Moderna pneumatiska cylindrar designas alltmer som oljefria enheter – med självsmörjande PTFE-impregnerade tätningar och bussningar som inte kräver extern smörjning. Äldre system och kraftiga cylindrar är dock vanligtvis beroende av en ledningssmörjare (oljor) uppströms i luftkretsen för att leverera en kontrollerad oljedimma i luftströmmen.
För smorda cylindersystem
- Kontrollera oljenivån i smörjskålen. En torrsmörjare är en av de vanligaste orsakerna till för tidigt tätningsslitage. Fyll på med tillverkarens specificerade oljetyp - vanligtvis ISO VG 32 turbinolja eller motsvarande . Använd inte tung maskinolja; dropparna är för stora för att effektivt kunna färdas genom luftkretsen.
- Kontrollera smörjmedlets dropphastighet - vanligtvis inställd på 1 droppe per 10 standard kubikfot (SCF) luftflöde , eller som specificerats av cylindertillverkaren. För lite olja orsakar slitage; för mycket olja orsakar oljeansamling i ventilhus och cylindrar, vilket leder till fastsättning och förorening.
- Om systemet har körts utan olja under en längre period, fyll inte bara på smörjapparaten och återuppta driften. Torra tätningar som har körts utan smörjning kan ha utvecklat mikrorevor som inte kommer att täta igen korrekt när oljan återställts.
För oljefria cylindrar
Oljefria cylindrar ska aldrig användas nedströms en smörjanordning. Att införa olja i en cylinder utformad för drift med torr luft förorenar PTFE-tätningarna, sväller vissa tätningsmaterial och drar till sig luftburet damm som förvandlas till en slipande pasta inuti cylindern. Om din anläggning har ett centraliserat system för smord luftdistribution, måste oljefria cylindrar matas genom en dedikerad icke-smord grenledning med ett koalescerande filter för att avlägsna eventuell oljeöverföring.
Kontrollera luftcylindercylindern och ändlocken
Cylindercylindern (kroppsröret) och ändlocken är strukturella komponenter. Även om de sällan misslyckas vid normal drift, utsätts de för utmattningsbelastning vid varje cykel och kan utveckla sprickor eller deformation under onormala belastningsförhållanden - övertryckshändelser, stötbelastningar eller långvarig felinställning.
Fatinspektion
Med cylindern strömlös, inspektera visuellt utsidan av cylindern längs hela dess längd. Leta efter:
- Bucklor, deformation eller utbuktning – en utbuktad pipa indikerar att cylindern har upplevt övertryck eller en allvarlig sidokrock.
- Korrosion på aluminium- eller stålfat — ytkorrosion försvagar väggen och kan så småningom tillåta att en hårfästes spricka bildas. I livsmedelsförädling eller utomhusmiljöer är detta särskilt relevant.
- Dragstångens skick - på dragstångscylindrar (den vanligaste typen), kontrollera varje dragstång för rakhet och för eventuella sprickor i de gängade sektionerna. En böjd dragstång indikerar att cylindern har absorberat en stötbelastning vinkelrätt mot sin axel.
Ändlocksinspektion
Inspektera båda ändlocken för sprickor - speciellt runt portingångshålen och i hörnen där dragstängerna passerar igenom. Sprickor i hårfästet är ofta endast synliga under förstoring eller med färgpenetranttestning. Varje bekräftad spricka i en gavel är ett obligatoriskt utbyte - trycksatta komponenter med strukturella sprickor kan inte repareras genom svetsning, fyllning eller tejpning.
Komplettera checklistan för luftcylinderinspektion
Använd den här checklistan under planerat underhåll eller när du undersöker ett problem med cylinderprestanda. Ett godkänt i varje kategori indikerar att cylindern är i funktionsdugligt skick. Alla felresultat bör utlösa motsvarande korrigerande åtgärd innan cylindern återgår till produktion.
| Besiktningsobjekt | Metod | Godkänt skick | Misslyckad åtgärd |
|---|---|---|---|
| Externa luftläckor | Tvållösning under tryck | Inga bubblor vid någon fog eller tätning | Dra åt kopplingar eller byt ut tätningar |
| Intern bypass-läcka | Plugg och tryckprov | Noll tryckökning på 60 sekunder | Demontera och byt ut kolvtätningar |
| Kolvstångens yta | Visuell avtorkningsinspektion | Inga skåror, rost eller bucklor | Byt ut eller kroma om staven |
| Stångens rakhet | Klockor på V-block | ≤ 0,05 mm per 100 mm | Byt ut staven |
| Matningstryck i hamn | Inline tryckmätare | Inom 10 % av börvärdet under rörelse | Rensa begränsningar, kontrollera radstorlek |
| Vridmoment för montering av fästelement | Momentnyckel | Vid specifikation, ingen rörelse | Återmoment till spec |
| Kuddbeteende | Observera rörelse i slutet av slaget | Jämn inbromsning, ingen påverkan | Justera nålen eller byt ut kuddtätningen |
| Skick för fat och ändlock | Visuell inspektion | Inga sprickor, bucklor eller korrosion | Byt ut skadad komponent |
| Oljenivå för smörjmedel | Visuell kontroll av skålens nivå | Olja synlig i synglas | Fyll på med olja av rätt kvalitet |
| Avgasljuddämpare | Flödeskontroll / visuell | Obegränsat avgasflöde | Rengör eller byt ut ljuddämparen |
Hur ofta ska du inspektera en pneumatisk cylinder
Inspektionsfrekvensen beror på cylinderns arbetscykel, miljö och kriticitet för processen. Det finns inget universellt intervall - en cylinder som går 3 skift om dagen, 7 dagar i veckan i ett dammigt gjuteri behöver mycket oftare uppmärksamhet än en cykling två gånger per skift i ett rent samlingsrum.
| Skick | Rekommenderat inspektionsintervall | Intervall för tätningsbyte |
|---|---|---|
| Lätt, ren miljö | Var 12:e månad | Vart 3–5 år eller 20 miljoner cykler |
| Medelstark, normal industriell miljö | Var 6:e månad | Vart 1–2 år eller 10 miljoner cykler |
| Kraftig, dammig eller våt miljö | Var 3:e månad | Årligen eller 5M cykler |
| Hög temperatur eller kemisk exponering | Månatlig visuell; kvartalsvis fullständig kontroll | Var 6:e månad |
Utöver tidsbaserade intervall, implementera tillståndsbaserade utlösare. Varje gång en cylinder visar ett nytt symptom – långsammare cykeltid, nytt ljud, positionssensorfel eller synligt läckage – behandla det som en oplanerad inspektionshändelse, oavsett när den senaste schemalagda PM slutfördes. Att vänta på nästa schemalagda intervall när symtomen redan har dykt upp innebär att vänta på ett misslyckande.
Vanliga luftcylinderproblem och deras grundorsaker
När man kontrollerar en pneumatisk cylinder sparar man tid och förhindrar upprepade fel att kunna spåra ett symptom tillbaka till dess grundorsak. Nedan är de vanligaste problemen och deras mest troliga källor.
Cylindern går inte ut eller dras in
- Inget matningstryck — kontrollera uppströms magnetventilens funktion och FRL-enheten
- Kolvstången gripen — orsakad av bristande smörjning eller kraftigt slitage på stångbussningen
- Externt mekaniskt hinder – lasten har fastnat eller cylindern är mekaniskt blockerad vid slutet av slaget
- Dämpa nålventilen stängd för långt - cylindern stannar innan den når ändlocket på grund av instängt avgastryck
Cylindern rör sig oregelbundet eller med ryckiga rörelser
- Stick-slip från torra tätningar — lägg till smörjning eller uppgradera till en försmord cylindermodell
- Förorenad lufttillförsel — partiklar eller vatten i lufttillförseln orsakar ojämn friktion. Inspektera och serva luftfiltret och vattenavskiljaren.
- Underdimensionerade flödeskontrollventiler — otillräckligt flöde orsakar jaktbeteende. Granska flödeskraven mot den installerade ventilens Cv-klassificering.
Cylindern når inte slutet av slaget under belastning
- För lågt drifttryck — verifiera regulatorns börvärde och kontrollera om det finns tryckfall i långa matningsledningar
- Borrningsstorlek underdimensionerad för lasten — beräkna om erforderlig kraft med F = P × A och uppgradera hålet om det behövs
- Allvarlig bypass av kolvtätningen - cylindern kan inte bygga upp fullt kammartryck eftersom luft passerar kolven snabbare än den tillförs
Snabbt och upprepat tätningsfel
- Förorenad tilluft – partiklar så små som 10 mikron fungerar som ett slipmedel mot tätningsläpparna. Installera ett 5-mikrons koalescerande filter uppströms.
- Skårad stavyta — en skadad stav förstör nya tätningar inom några dagar. Stången måste korrigeras innan tätningsbyte gör någon skillnad.
- Felinriktad cylinder — sidobelastning skadar tätningsläpparna ojämnt. Fixa inriktningen innan återförslutning.
- Fel tätningsmaterial för miljön — uppgradera tätningsmaterial för att matcha den faktiska driftstemperaturen och kemikalieexponeringen.
När ska man byta ut hela luftcylindern kontra reparera den
Inte alla cylinderproblem kräver ett fullständigt utbyte. Tätningssatser för standard ISO-cylinderstorlekar är allmänt tillgängliga och billiga - att byta tätningar i en cylinder med 63 mm hål kostar vanligtvis under $20 i delar , mot $80–$250 för en ny motsvarande cylinder. Men ett tätningsbyte är bara värt besväret om de andra komponenterna fortfarande är i funktionsdugligt skick.
Reparation är rätt val när:
- Piphålet är slätt och inom tolerans (ingen skåra eller korrosion)
- Kolvstången är rak och dess ytfinish är intakt
- Ändskydden är sprickfria och gängorna är i gott skick
- Cylindern har inte överskridit cirka 50 % av sin förväntade livslängd
- En identisk reservdel har lång ledtid och produktionen kan inte vänta
Byt ut cylindern när:
- Pipans hål är repigt eller korroderat - nya tätningar kommer att gå sönder snabbt mot en skadad hålyta
- Staven är böjd, djupt skårad eller under minimidiametern - stavar kan inte repareras på ett tillförlitligt sätt i fält
- Ändhylsornas gängor är avskalade eller ändhylsorna är spruckna
- Cylindern har reparerats flera gånger och misslyckas fortfarande inom korta intervaller - ett mönster av upprepade fel signalerar ett systemproblem (fel cylinder för applikationen) som reparation inte kommer att lösa
- Cylindern är en icke-standard eller föråldrad storlek där tätningssatser inte längre finns tillgängliga
Innan du beställer en ersättning, dokumentera den befintliga cylinderns specifikationer fullständigt: håldiameter, slaglängd, monteringssätt (dragstång, profilkropp eller rund kropp), portstorlek och placering, stångändens gängtyp och eventuella speciella egenskaper (rostfritt stål, magnetisk kolv, renrumsspecifikation). Att beställa en cylinder med fel portposition eller stavände kommer att kräva ytterligare mekanisk modifiering och försena reparationen ytterligare.