

Vad en luftcylinder gör - det korta svaret
An luftcylinder — även kallad en pneumatisk cylinder — omvandlar tryckluftsenergi till linjär mekanisk rörelse. När trycksatt luft kommer in i cylinderns ena sida trycker den en kolv längs en tätad borrning, vilket genererar en kontrollerad tryck- eller dragkraft. Den kraften flyttar en last, klämmer fast en del, lyfter ett arbetsstycke, aktiverar en ventil eller utför dussintals andra mekaniska uppgifter i industri-, bil- och tillverkningsmiljöer.
Rent praktiskt: du tillför luft med ett inställt tryck och cylindern ger ett exakt, repeterbart slag. De flesta standardluftcylindrar fungerar mellan 40 och 150 PSI (2,8 till 10,3 bar) , som producerar krafter som sträcker sig från några få newton i miniatyrcylindrar till tiotusentals newton i industrienheter med stor borrning. En 100 mm hålcylinder vid 6 bar, till exempel, producerar ungefär 4 712 N (cirka 1 060 lbf) dragkraft - tillräckligt för att presspassa ett lager, stämpla en etikett eller föra fram en transportörport på under en sekund.
Den viktigaste fördelen jämfört med hydrauliska eller elektriska ställdon är enkelheten: luften är ren, komprimerbar och tillgänglig i praktiskt taget alla fabriker. Pneumatiska ställdon kräver inga returledningar för vätska, genererar ingen värmeuppbyggnad från motorer och kan cyklas miljontals gånger utan betydande slitage när de underhålls på rätt sätt.
Hur en luftcylinder fungerar internt
Att förstå den interna mekaniken hjälper när man väljer, dimensionerar eller felsöker en pneumatisk cylinder. Varje luftcylinder delar samma grundläggande arkitektur, även när den yttre formen varierar.
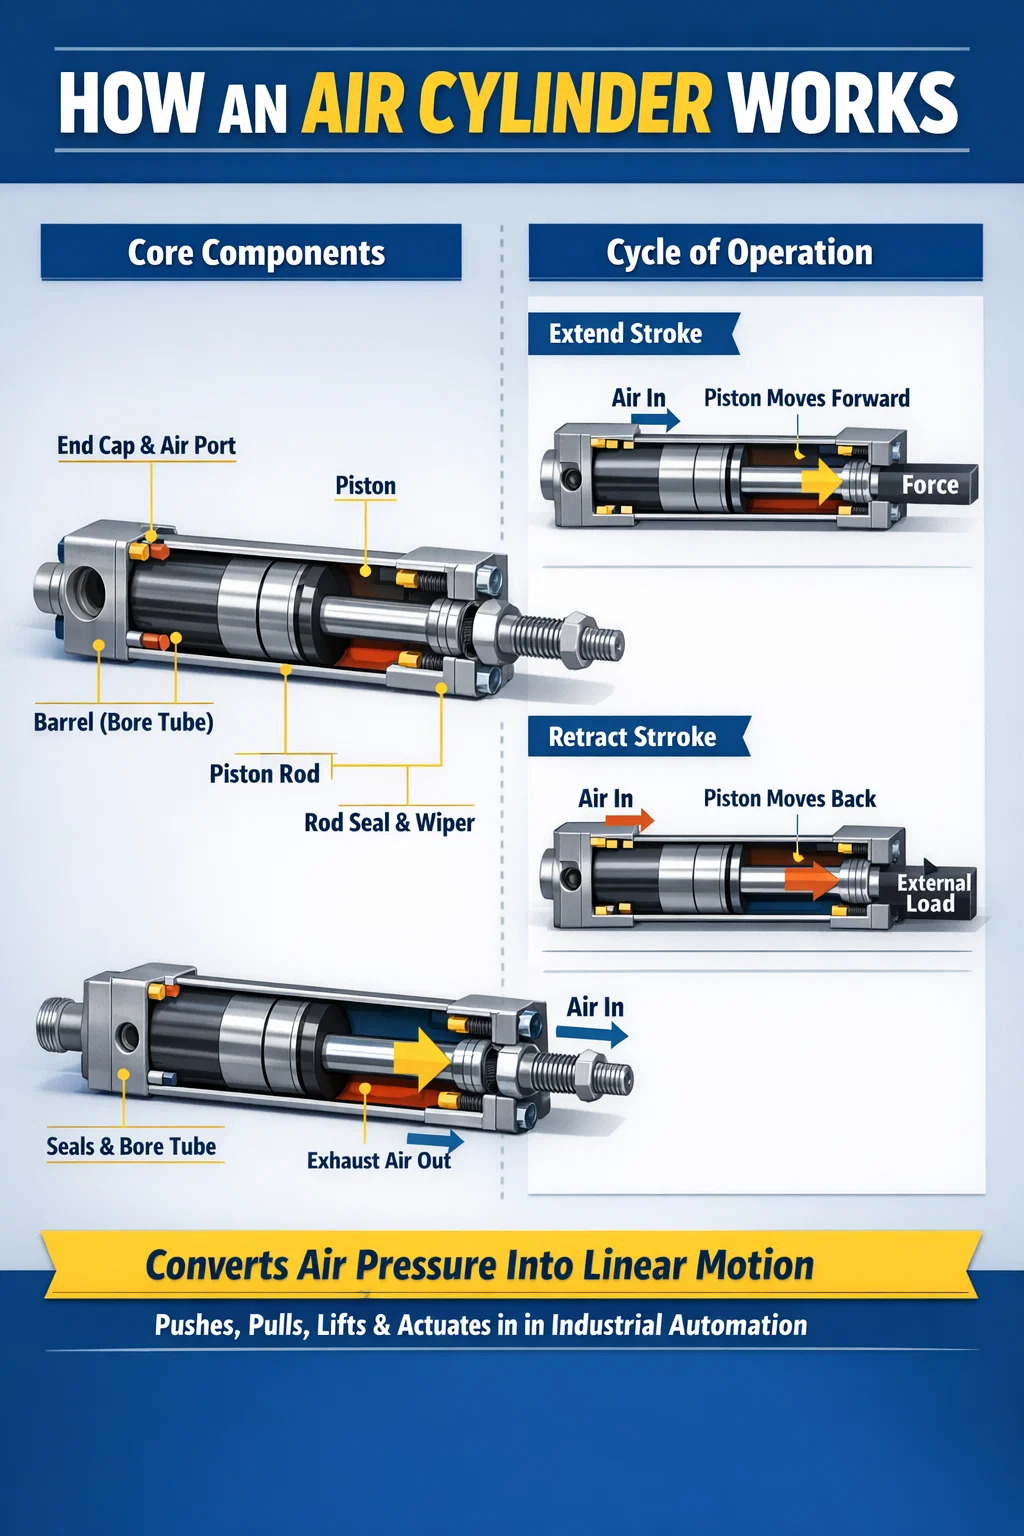
Kärnkomponenter
- Pipa (borrrör): Det cylindriska höljet, vanligtvis tillverkat av aluminiumlegering, rostfritt stål eller hårdanodiserad aluminium. Håldiametern bestämmer direkt utgående kraft.
- Kolv: En skiva som glider in i hålet, tätad med O-ringar eller läpptätningar för att förhindra luft från att passera.
- Kolvstång: En härdad, förkromad stålstång fäst vid kolven, överför kraft till den yttre lasten.
- Ändskydd (huvuden): Täta båda ändarna av cylindern och inneslut luftinlopps-/utloppsportarna.
- Stångtätning och torkare: Förhindra luftläckage längs stången och håll föroreningar borta från hålet.
- Kuddjusterare: Valfria nålventiler inbyggda i ändlocken som bromsar kolven nära slutet av slaget, vilket minskar stötljud och slitage.
Rörelsens cykel
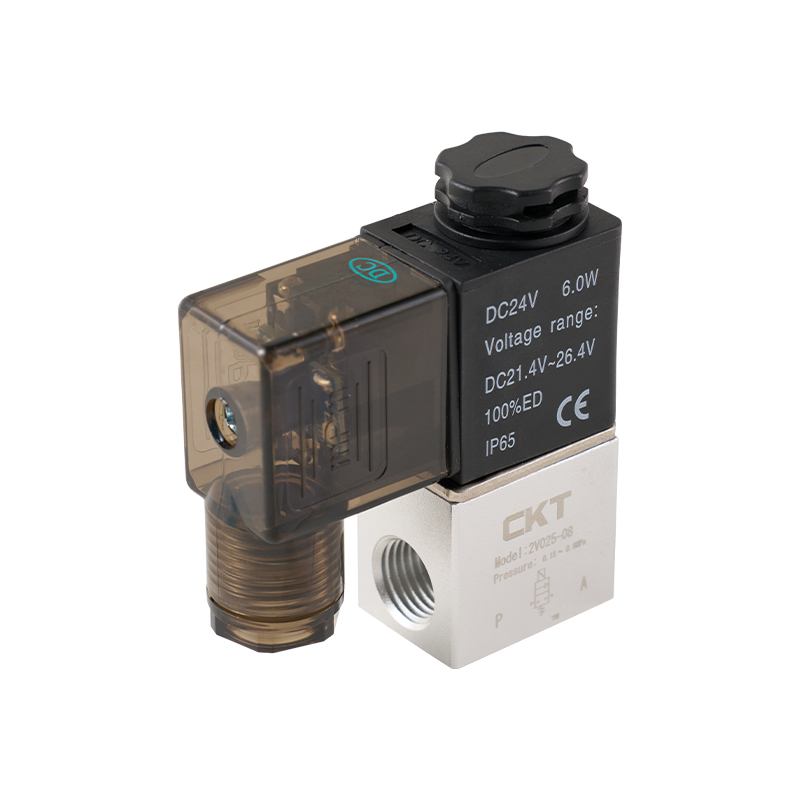
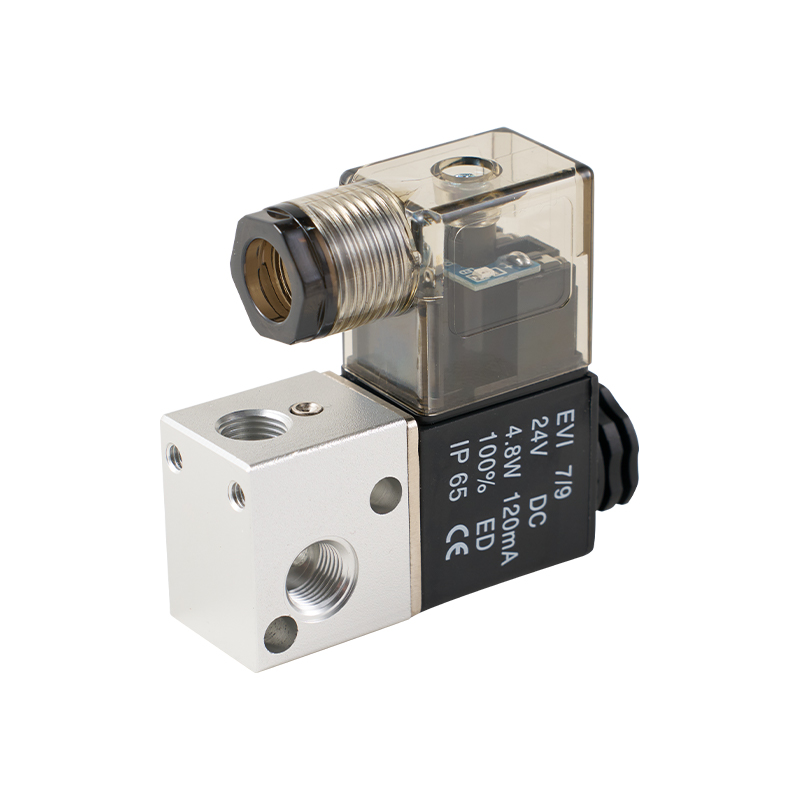
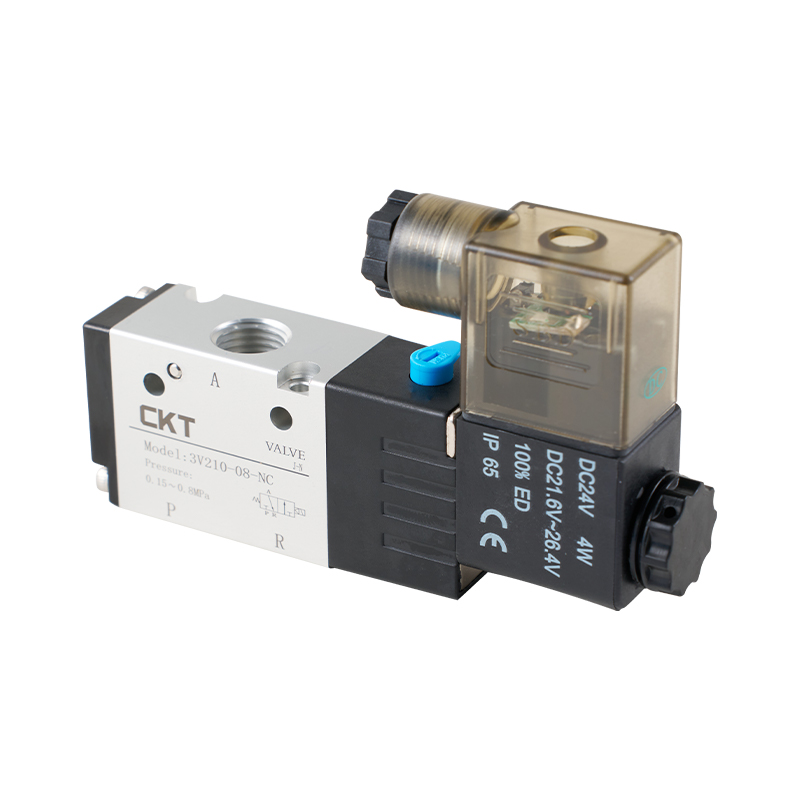
När en magnetventil öppnas strömmar tryckluft in i cylinderns lock-ände. Lufttrycket byggs mot kolvytan. Kraft är lika med tryck multiplicerat med den effektiva kolvarean (F = P × A) . När kraften övervinner friktion och belastningsmotstånd, flyttas kolven fram - förlänger stången. För att dra in, växlar ventilen: luft kommer in i stavändens port, trycket verkar på kolvens ringformade område (full area minus stavens tvärsnitt), och stången drar sig tillbaka. Utblåst luft kommer ut genom en ljuddämpare för att minska buller.
Denna kompletta cykel - förlänga och dra tillbaka - kan ske på bråkdelar av en sekund. Höghastighets pneumatiska cylindrar som används i förpackningslinjer genomför vanligtvis 5 till 10 hela cykler per sekund. I robotbaserade plock-och-place-celler är cykeltider på 200 till 300 millisekunder per slag standard.
Typr av luftcylindrar och vad var och en gör
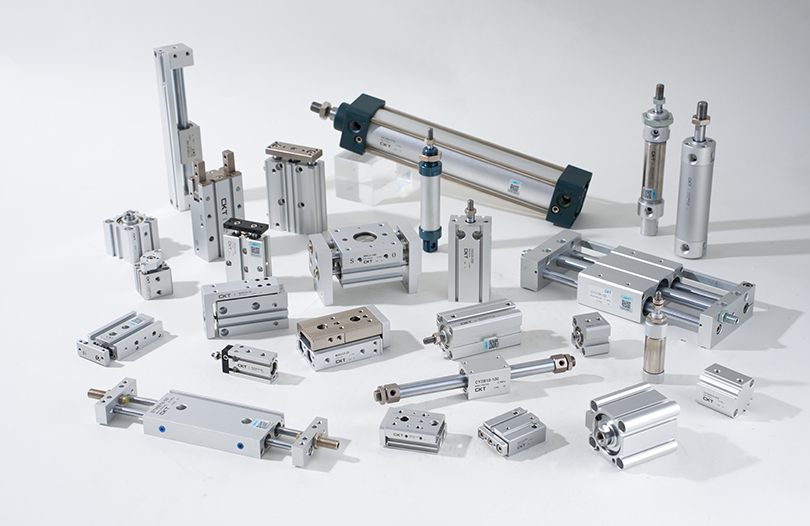
Alla pneumatiska cylindrar har inte samma funktion eller passar alla applikationer. Cylinderns design avgör hur den rör sig, hur mycket kraft den applicerar och i vilken riktning den verkar. Nedan följer en uppdelning av de vanligaste typerna.
| Type | Hur det fungerar | Indragningsmetod | Bäst för |
|---|---|---|---|
| Enkelverkande | Luft sträcker sig endast | Invändig fjäder | Klämning, stämpling, felsäkra ventiler |
| Dubbelverkande | Luft skjuts ut och tillbaka | Lufttryck | De flesta industriella automationsuppgifter |
| Spölös | Vagnen rör sig längs pipan | Lufttryck (both directions) | Långa drag, utrymmesbegränsade layouter |
| Teleskopering | Flera kapslade stadier sträcker sig sekventiellt | Fjäder eller luft | Dumper, hissar, snäv indragen längd |
| Rotary | Omvandlar luft till roterande rörelse (begränsad vinkel) | Lufttryck | Indexering, svarvning, detaljorientering |
| Tandem | Två kolvar på en stång, additiv kraft | Lufttryck | Högkraftsapplikationer med litet hål |
| Guidad (icke-roterande) | Stång styrd av externa skenor eller tvillingstavsdesign | Lufttryck | Precisionspositionering, sidobelastningsmotstånd |
Enkelverkande vs dubbelverkande: Vilket fungerar bäst?
Enkelverkande pneumatiska cylindrar använder lufttryck i endast en riktning; en returfjäder för spöet tillbaka. De förbrukar ungefär hälften av luften från dubbelverkande enheter, vilket gör dem attraktiva för enkla spännuppgifter där endast det förlängda slaget behöver kraft. Fjädern tar dock upp internt utrymme, minskar den effektiva slaglängden med 10–20 % och fjäderkraften arbetar mot kolven vid förlängning – vilket sänker nettoutgående kraft.
Dubbelverkande luftcylindrar använder tryckluft för både förlängnings- och indragningsslag. Detta är den vanligaste typen inom industriell automation , som står för majoriteten av pneumatiska ställdoninstallationer över hela världen. De levererar full kontrollerbar kraft i båda riktningarna, tillåter exakt hastighetskontroll med flödesbegränsare på varje port och har ingen fjäderhastighet att ta hänsyn till vid kraftberäkningar.
Där luftcylindrar används — Real-World Applications
Pneumatiska cylindrar förekommer i praktiskt taget alla tillverkningssektorer och många områden av den dagliga infrastrukturen. Deras hastighet, renhet och kostnadseffektivitet gör dem till det dominerande linjära ställdonet i applikationer med lätt till medelkraft.
Tillverknings- och monteringslinjer
Detta är det största enskilda användningsområdet för luftcylindrar. På fordonsmonteringslinjer utför pneumatiska ställdon uppgifter inklusive delöverföring, delklämning under svetsning, dörrgångjärnspressning och skruvdragningsfixturpositionering. En enkel monteringsstation för fordonskaross i vitt kan använda 50 till 200 individuella pneumatiska cylindrar som arbetar i synkroniserade sekvenser. Borrstorlekar varierar vanligtvis från 32 mm till 125 mm, med slag från 25 mm till 400 mm beroende på uppgiften.
Bearbetning av mat och dryck
Livsmedelsbearbetning kräver ställdon som kan sköljas ner med frätande rengöringsmedel och motstå kontaminering. Luftcylindrar i rostfritt stål med FDA-kompatibla tätningar och inga externa smörjöppningar är standard i tappningsanläggningar, bagerilinjer och köttbearbetningsanläggningar. Luftcylindrar här sorterar produkter på transportörer, aktiverar påfyllningsmunstycken och driver förpackningsmaskineri – och genomför tusentals cykler per timme i miljöer med hög luftfuktighet.
Förpackningsmaskiner
Kartongmaskiner, form-fyll-förseglingsmaskiner och höljeupprättare förlitar sig starkt på pneumatiska cylindrar för flikvikning, produktskjutning och lådformning. Den höga cykelhastigheten - vissa förpackningslinjer kör på 400 till 600 förpackningar per minut — kräver ställdon med nästan omedelbar respons och lång livslängd. Kompaktprofilcylindrar (ISO 21287-serien) är särskilt vanliga här, vilket sparar utrymme i trånga maskinramar.
Materialhantering och transport
Luftcylindrar avleder produkter vid transportörskorsningar, höjer och sänker stoppgrindarna och aktiverar palllyftar i lagerverksamhet. Stånglösa pneumatiska cylindrar är särskilt värdefulla i dessa inställningar eftersom de ger långa slag - upp till 6 000 mm i vissa katalogmodeller - utan utrymmesstraffet för en förlängd stång.
Serviceutrustning för fordon
Fordonslyftar, däckväxlare och bromssvarvar är alla beroende av pneumatiska ställdon. Luft-över-olja-system i karosseriverkstäder kombinerar hastigheten hos pneumatik med hydraulikens inkompressibilitet, och använder en luftcylinder för att trycka hydraulvätska för exakta pressoperationer - med upp till 20 ton kraft från en verkstadslufttillförsel.
Medicinsk utrustning och laboratorieutrustning
Miniatyrluftcylindrar med hål så små som 6 mm används i diagnostisk utrustning, provhanteringsrobotar och sjukhussängar. Dessa cylindrar använder ren torr luft eller kväve, vilket gör dem kompatibla med sterila miljöer. Deras låga vikt och vibrationsfria drift är avgörande för precisionslabbinstrumentering.
Konstruktion och tung utrustning
Även om tunga maskiner oftare använder hydraulcylindrar för sin högre kraftdensitet, förekommer fortfarande pneumatiska cylindrar i luftbromssystem, dörrmanövrering på bussar och tåg och pneumatiska domkraftshammare. Teleskopiska luftcylindrar lyfter dumperflak och manövrerar plattformshissar där exakt mellanposition inte krävs.
Hur man beräknar kraften en luftcylinder producerar
Korrekt dimensionering av en pneumatisk cylinder kräver att man beräknar två kraftvärden: utskjutningskraften (verkar på hela kolvens yta) och indragningskraften (verkar på kolvens ringformiga area, som reduceras med stavens tvärsnitt).
Utöka Force Formula
F_extend = P × (π/4) × D²
Där P är matningstrycket i Pascal (1 bar = 100 000 Pa) och D är hålets diameter i meter.
Retract Force Formel
F_retract = P × (π/4) × (D² − d²)
Där d är stavens diameter. För en 63 mm hålcylinder med en 20 mm stång som löper med 6 bar:
- Förläng kraft: 600 000 × (π/4) × 0,063² ≈ 1 870 N
- Indragningskraft: 600 000 × (π/4) × (0,063² − 0,020²) ≈ 1 681 N
I praktiken är den faktiska utgående kraften 10–20 % lägre än den teoretiska på grund av tätningsfriktion och mottryck i avgasledningen. Ingenjörer tillämpar vanligtvis en effektivitetsfaktor på 0,8 till 0,9 vid beräkning av effektiv cylinderkraft för lastdimensionering.
Välj alltid en cylinder som ger minst 25–50 % mer teoretisk kraft än den erforderliga belastningen för att säkerställa tillförlitlig aktivering över hela tryck- och temperaturområdet.
Luftcylinder vs. Hydraulcylinder vs. elektriskt ställdon
Att välja mellan pneumatiska, hydrauliska och elektriska linjära ställdon beror på kraftkrav, precisionsbehov, arbetscykel och miljöförhållanden. Varje teknik utmärker sig i olika scenarier.
| Kriterium | Luftcylinder | Hydraulcylinder | Elektriskt ställdon |
|---|---|---|---|
| Typiskt kraftområde | 10 N – 100 kN | 1 kN – 10 MN | 10 N – 50 kN |
| Hastighet | Mycket snabb (upp till 3 m/s) | Måttlig (upp till 0,5 m/s) | Måttlig (upp till 1 m/s) |
| Positionsnoggrannhet | Låg (endast ändhållplatser) | Medium (med servo) | Hög (±0,01 mm möjlig) |
| Energieffektivitet | Låg (25–35 %) | Låg–Medium (60–75 %) | Hög (85–95 %) |
| Initial kostnad | Låg | Medium–Hög | Hög |
| Underhåll | Låg | Hög (fluid changes, leaks) | Låg–Medium |
| Renrum/matsäkert | Ja (med korrekta tätningar) | Svårt (oljerisk) | Ja |
Takeaway: luftcylindrar vinner på hastighet, enkelhet och förskottskostnad . Hydraulcylindrar dominerar där stor kraft krävs i ett kompakt paket. Elektriska ställdon leder när positioneringsnoggrannheten i mitten eller energiåtervinningen har betydelse. Många moderna fabriker använder alla tre teknologierna i samma anläggning, var och en anpassad till den uppgift den hanterar bäst.
Viktiga specifikationer att förstå när du väljer en pneumatisk cylinder
Att köpa fel cylinder – även något underdimensionerad – kan leda till misslyckade cykler, för tidigt slitage av tätningar, maskinstillestånd och kostsamma produktionsförluster. Att förstå följande specifikationer förhindrar de flesta valfel.
Borrdiameter
Borrning är cylinderns inre diameter och är den primära bestämningsfaktorn för utgående kraft. Standardhålstorlekar följer ISO 15552 eller NFPA T3.6.7-serien: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100, 125, 160, 200, 250 och 320 mm är vanliga steg. Fördubbling av hålet fyrdubblar kraften vid samma tryck, eftersom kraften skalas med arean (A = πD²/4).
Slaglängd
Slag är det totala avståndet som kolvstången färdas mellan helt indraget och helt utdraget. Längre slag ökar risken för att staven bucklas under tryckbelastning. De flesta tillverkare tillhandahåller kolumnhållfasthetsdiagram för att bestämma den maximala tillåtna dragkraften för ett givet slag och stångdiameter. För slag som överstiger cirka 10 gånger hålets diameter, blir styrda cylindrar eller yttre stöd nödvändiga.
Driftstryckintervall
De flesta pneumatiska cylindrar är klassade för 1 till 10 bar (14,5 till 145 PSI). Det lägsta driftstrycket - vanligtvis 1 till 2 bar - är kritiskt: cylindrar dimensionerade för att arbeta vid 4 bar kan stanna eller cykla oregelbundet om anläggningens lufttryck sjunker under toppbehov. Verifiera alltid lufttillförselns reglerade minimitryck vid cylinderinloppet, inte bara vid kompressorutgången.
Monteringsstil
Monteringen avgör hur cylindern överför kraft till maskinramen och hur den hanterar felinriktning. Vanliga monteringsstilar inkluderar:
- Fotfäste (FB): Bultar till en plan yta; styv, bra för rena axiella laster.
- Flänsfäste (FA/FF): Bultad vid locket eller stångänden; mycket styv, hög lastkapacitet.
- Gaffelfäste (CB/CA): Tillåter cylindern att svänga; behövs när lastbanan har vinkelrörelse.
- Tappfäste (MT): Pivoter på en central tapp; används i pressar och länkmekanismer.
Stela fästen (fot och fläns) bör endast användas när lasten är perfekt inriktad med stångens axel. Varje vinkelförskjutning med ett styvt fäste skapar sidobelastning på kolvstången, accelererar slitaget på stångtätningarna och eventuellt böjer stången över tiden.
Dämpning
När en kolv når slutet av slaget med hög hastighet, slår den mot ändlocket. Utan dämpning skapar detta stötbelastningar som skadar cylindern, maskinramen och eventuella anslutna verktyg. Inbyggda kuddjusterare fångar en luftficka framför kolven nära slutet av slaget, vilket skapar en pneumatisk dashpot-effekt. Vid kolvhastigheter över 300 mm/s bör dämpning betraktas som standard snarare än valfritt.
Tätningsmaterial och temperaturklassificering
Standardtätningar av NBR (nitril) täcker −20°C till 80°C och är lämpliga för de flesta fabriksmiljöer. Högtemperaturapplikationer (färgugnar, gjuterier) kräver FKM (Viton) tätningar klassade till 200°C. Lågtemperatur- eller livsmedelssäkra applikationer kan kräva EPDM-tätningar eller PTFE-belagda komponenter. Användning av fel tätningsmaterial är en vanlig orsak till för tidigt cylinderfel.
Vanliga problem med luftcylindrar och hur man åtgärdar dem
Även väl utvalda pneumatiska cylindrar utvecklar fel med tiden. Att känna igen symtomen tidigt sparar betydande stilleståndstid och reparationskostnader.
Cylindern driver eller misslyckas med att hålla position
Om en laddad cylinder långsamt driver från sitt utskjutna läge när ventilen stänger, läcker kolvtätningen luft förbi kolvytan. Detta är ett av de vanligaste fellägena för luftcylindern . Fixeringen innebär att kolvens O-ringar eller läpptätningar byts ut. Innan du gör det, kontrollera om cylindern har körts över dess nominella tryck, vilket påskyndar tätningens extrudering in i spelrum.
Externa luftläckor vid staven
Ett väsande ljud eller synlig luftström runt stångtätningen indikerar slitage på stångtätningen eller skador på stångytan. Förkromade stavar kan utveckla korrosionsgropar eller skåror om torkartätningen går sönder och låter föroreningar komma in. En urkärnad stav skär snabbt igenom nya tätningar - själva staven måste inspekteras och ofta bytas ut. I tuffa miljöer, överväg stavar av rostfritt stål med keramisk beläggning för betydligt längre livslängd.
Långsam eller trög stroke
Om en cylinder avslutar sitt slag långsammare än förväntat, kontrollera i denna ordning: matningstrycket vid cylinderporten (bekräfta att inget tryckfall i ledningarna finns), flödeskontrollventiler (kan vara inställda för restriktivt), luftledningsfilterskål (täppt filter minskar flödet) och cylinderlopp (inre korrosion eller kontaminering ökar tätningsfriktionen). En delvis stängd avgasflödeskontroll är den enskilt vanligaste orsaken till långsam förlängning i fältinstallationer.
Cylindern förlängs inte under belastning
När en cylinder rör sig fritt utan belastning men stannar under appliceringsbelastningen är hålstorleken otillräcklig för den erforderliga kraften. Beräkna om med F = P × A, ta hänsyn till friktion och mottryck. Lösningen är antingen att öka hålstorleken, öka matningstrycket (inom säkra gränser) eller minska belastningsbehovet. Skruva aldrig helt enkelt upp trycket över cylinderns nominella maximum - detta skadar tätningar och kan spricka ändlock.
För tidigt slitage av tätningar
Tätningar som behöver bytas ut efter bara några månaders service – snarare än de förväntade miljontals cyklerna – misslyckas vanligtvis av en av tre anledningar: förorenad lufttillförsel (slipande partiklar som skär hålet och tätningarna), sidobelastning på stången (från felinriktning) eller otillräcklig smörjning. Använd en FRL-enhet (filter-regulator-smörjare) på varje pneumatisk matningsledning. För oljefria cylindrar med PTFE-tätningar, se till att luften är ren och torr istället för att tillsätta dimsmörjmedel, som bryter ned PTFE.
Hur man förlänger luftcylinderns livslängd
En välskött luftcylinder i en ren industriell miljö ska hålla 50 till 100 miljoner cykler innan du behöver byta tätningssats. För att nå den livslängden krävs uppmärksamhet på hela den pneumatiska kretsen, inte bara själva cylindern.
- Filtrera luften till 5 mikron eller bättre. Partikelföroreningar är den främsta orsaken till accelererat slitage på borrhål och tätningar. Ett 40-mikrons standardfilter är otillräckligt för cylinderskydd.
- Reglera matningstrycket till lägsta effektiva nivå. Att köra på 6 bar när 4 bar uppnår den kraft som krävs slösar energi och ökar tätningsspänningen. Varje bar övertryck minskar tätningens livslängd mätbart.
- Installera dämpning på alla höghastighetsapplikationer. Islag vid slutet av slaget utan stötdämpning kan generera momentana stötkrafter som är 5 till 10 gånger högre än manöverkraften, sprickor i gaveln och deformerar kolvarna.
- Rikta in cylinderstången exakt med lastbanan. Även 1–2 graders vinkelförskjutning skapar kontinuerlig sidobelastning som sliter på stångtätningarna 3 till 5 gånger snabbare än i en korrekt inriktad installation.
- Använd en torktumlare eller efterkylare på kompressorutgången. Kondenserat vatten i luftledningen orsakar inre korrosion av obelagda aluminiumhål och bryter ned smörjmedelsfilmer på tätningar.
- Schemalägg periodisk inspektion av stavens skick. Kontrollera staven visuellt för gropbildning, skåror eller korrosion var tredje till sjätte månad i normala miljöer, varje månad under svåra förhållanden.
ISO-standarder som styr luftcylindrar
Standardisering säkerställer att cylindrar från olika tillverkare är dimensionellt utbytbara, vilket gör utbyte och upphandling med flera källor enkel. De primära standarderna är:
- ISO 15552: Den främsta internationella standarden för pneumatiska cylindrar med runda och fyrkantiga profiler (fd ISO 6431 och VDMA 24562). Specificerar hålstorlekar, portgängor, monteringsmått och stångändgängor. Detta är standarden för de flesta medelstora och stora industricylindrar över hela världen.
- ISO 21287: Kompakta cylindrar med begränsat monteringsutrymme. Vanligt i förpackningar och livsmedelsmaskiner där maskinkuvert är täta.
- ISO 6432: Miniatyrcylindrar från 8 till 25 mm hål, används vid instrumentering och lätta monteringsuppgifter.
- NFPA T3.6.7: Den nordamerikanska (NFPA) standarden som styr dragstångscylindrar som är vanliga i nordamerikanska industrimaskiner. Hålstorlekar och monteringsmönster skiljer sig från ISO 15552, så bekräfta tillämplig standard innan du köper ett nytt.
Att specificera en luftcylinder enligt ISO-standard innebär att alla tillverkares kompatibla produkt kommer att bulta in som en drop-in-ersättning – en betydande fördel i globala leveranskedjor där föredragna varumärken kan ha långa ledtider.