

En höghastighetsmonteringscell som går bra en vecka och börjar förlora cykeltid nästa upplever sällan ett cylinderfel. Oftare är problemet dolt i en underdimensionerad filterregulator, en läckande koppling eller en magnetventil som aldrig klassificerats för arbetscykeln. Prestandan hos pneumatisk automationsutrustning beror på att varje komponent i luftvägen samverkar, från kompressorns utlopp till sluteffektorn. Om specifikationen för något enskilt element är felaktig är kostnaden inte omedelbar; det visar sig över månader som långsammare cykler, högre luftförbrukning och oförutsägbar stilleståndstid. Att välja pneumatiska komponenter med ett systematiskt tillvägagångssätt, istället för att byta ut delar en efter en, är det snabbaste sättet att göra en linje mer tillförlitlig.
Denna guide är baserad på insikter från 23 års tillverkning av pneumatiska komponenter på CKT Pneumatic , där mer än 20 000 halvfärdiga delar och 90 procent intern bearbetning ger direkt exponering för det verkliga beteendet hos ventiler, cylindrar, vakuumgeneratorer och luftberedningsenheter. Vi svarar på tre frågor: vad gör ett pneumatiskt system tillförlitligt, vilka komponenter betyder mest för varje applikation och hur inköpsteam kan undvika de misstag som leder till för tidigt underhåll.
Pneumatisk automationsutrustning: Systemvyn
Tryckluft färdas långt innan det fungerar. Den lämnar kompressorn, svalnar i en efterkylare, filtreras, passerar genom en tryckregulator, mottar smörjning, når en riktningsventil, färdas genom slangen och kommer först då in i ett ställdon. Hela linjens prestandaomslag bestäms av den svagaste länken i den kedjan. En 50 mm hålcylinder kan trycka med tillräckligt mycket kraft, men om tryckregulatorn inte är rätt dimensionerad kommer tryckfallet under belastning att göra slaget trögt. En effektiv magnetventil är irrelevant om filtret är igensatt, eftersom ventilen inte får tillräckligt med luftvolym.
| Modul | Typiska komponenter | Prestandapåverkan |
|---|---|---|
| Luftförberedelse | Filter, regulator, smörjmedel | Förhindrar kontaminering, upprätthåller stabilt tryck, kontrollerar smörjning |
| Riktningsstyrning | Magnetventiler, luftventiler, manuella ventiler | Bestämmer svarshastighet och cykeltillförlitlighet |
| Aktivering | Cylindrar, gripdon, roterande ställdon | Omvandlar tryck till mekanisk rörelse och kraft |
| Vakuumhantering | Vakuumgeneratorer, sugkoppar, vakuumfilter | Möjliggör oförstörande plockning och placering av delar |
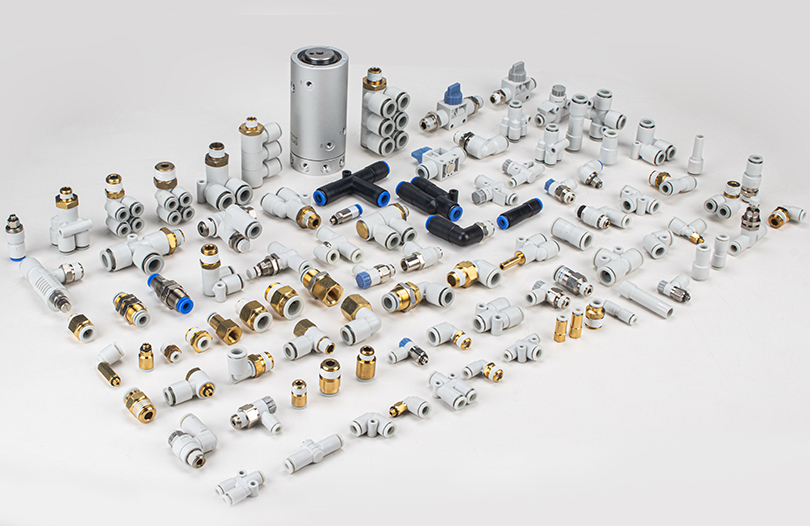
| Tillbehör | Beslag, ljuddämpare, slangar, buffertar | Påverkar läckagehastighet, buller och komponentslitage |
Systemvyn hjälper på ett praktiskt sätt: när ett fel uppstår är orsaken ofta en modul bort från symptomet. Om greppkraften på en vakuumledning försvagas kan problemet vara i vakuumgeneratorn, i ett igensatt vakuumfilter eller i en sliten sugkopp. Att endast byta ut koppen utan att kontrollera uppströmstrycket är den vanligaste källan till upprepade fel på automatiserade linjer.
Luftberedning: F.R.L. Enheter som den första försvarslinjen
Enligt ISO 8573-1, den internationella standarden för tryckluftskvalitet, klassificeras tryckluft efter koncentration av fasta partiklar, vattenhalt och oljehalt. De flesta godtyckliga industriella tryckluftssystem levererar luft med partikelstorlekar som kan skada tätningar med tiden. Otorkad luft som kommer in i en cylinder eller magnetventil skapar kondens inuti metallhåligheter, vilket leder till rost och fastnar spolar i frusna miljöer eller standardinställningar från fabrik. Smörjare tillför oljedimma för att minska friktionen, men rätt smörjmedel och flödeshastighet spelar roll.
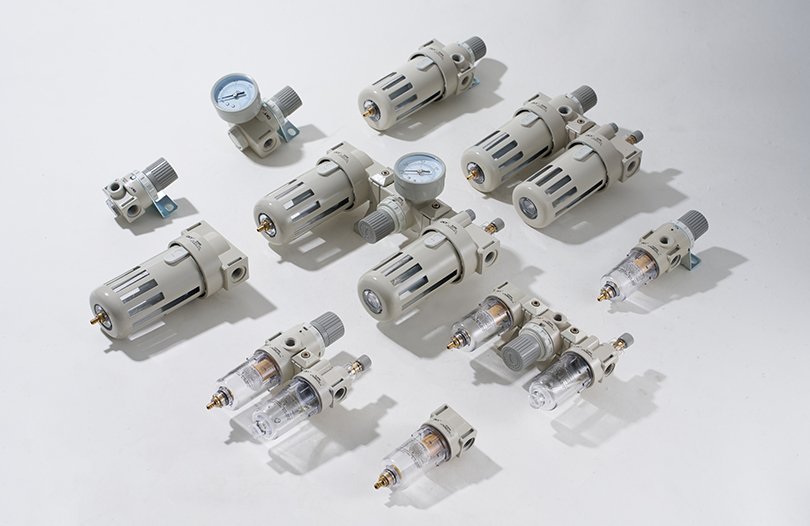
En väl utvald F.R.L. enheten fungerar som den första försvarslinjen. Filtret skyddar nedströms komponenter från damm, rost och kondens. Regulatorn upprätthåller den trycknivå vid vilken ställdonet är konstruerat för att fungera. Smörjapparaten ser till att rörliga delar inuti ventiler och cylindrar får en kontrollerad oljedimma. Var och en av dessa funktioner bidrar till ett enkelt resultat: konsekvent prestanda över miljontals cykler.
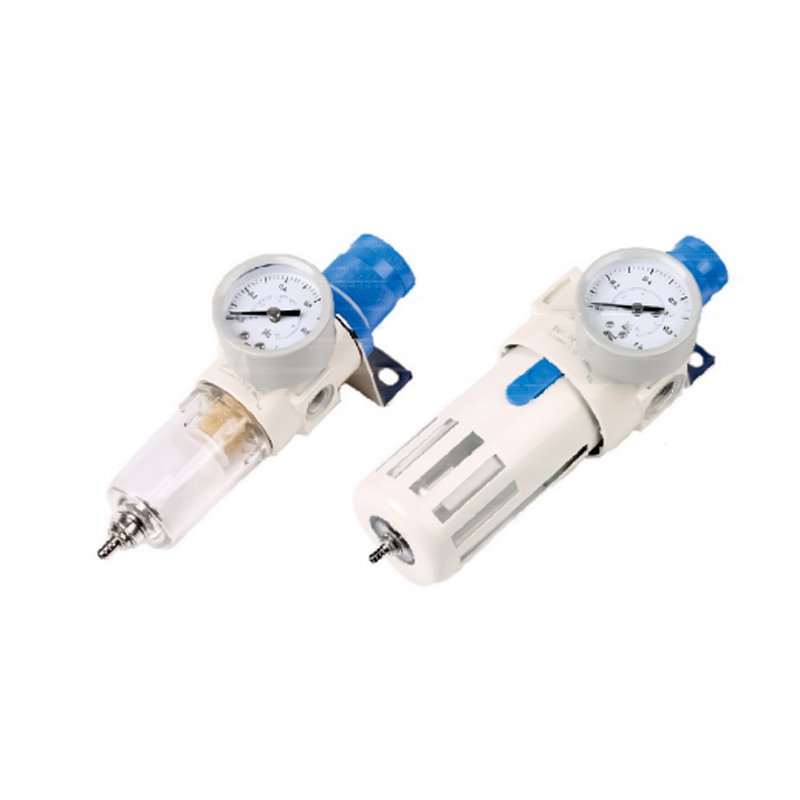 AFR/BFR-serien tryckreglerande filter för pålitlig F.R.L. Urval Denna kompakta filterregulator har liten tryckförlust och hög vattenseparation, med en självlåsande mekanism för att bibehålla inställt tryck. Dess breda justeringsområde stödjer matchande nedströmsflöde och tryckkrav. Visa produkt →
Urvalspunkter för F.R.L. enheter missförstås ofta. Flödeshastighet är den första parametern att kontrollera. En för liten filterregulator orsakar för stort tryckfall när systemet är på full efterfrågan. En standardguide är att storleken på F.R.L. minst 20 procent över summan av flödeskraven för alla nedströmsställdon som körs samtidigt. Tryckregleringsområdet bör också matcha maskinens arbetstryck. För en linje som går på 0,5 MPa, bör regulatorn ha ett inställningsområde som är bredare än det erforderliga värdet så att börvärdet inte sitter i den yttersta änden av dess spännvidd.
- Filterporstorlek: 40 μm är vanligt för allmänna ändamål; 5 μm används för precisions- eller högcykelmaskiner.
- Regulatorkänslighet: bättre modeller bibehåller stabilt tryck under dynamiska flödesförändringar.
- Smörjapparat: dropphastigheten måste vara justerbar per cylinderstorlek och cykelfrekvens.
Ett vanligt misstag är att placera F.R.L. för långt från distributionsgrenröret. Långa avstånd mellan regulatorn och riktningsventilen ökar tryckfördröjningen och orsakar inkonsekventa cylinderhastigheter. Ju närmare F.R.L. är till arbetsområdet, desto mer exakt styrs trycket.
Riktningsstyrning: magnetventiler och urvalskriterier
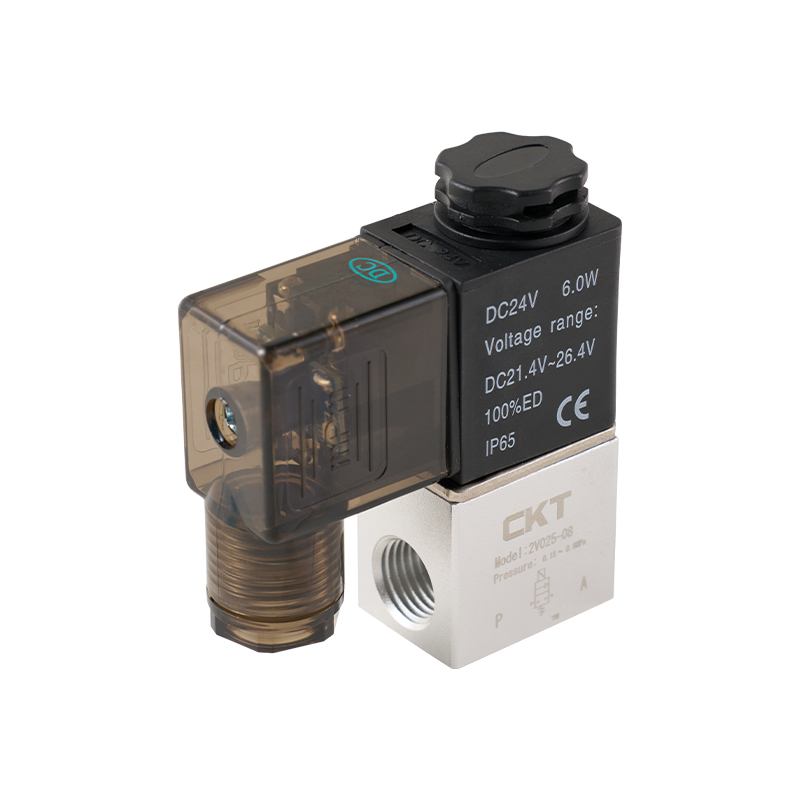
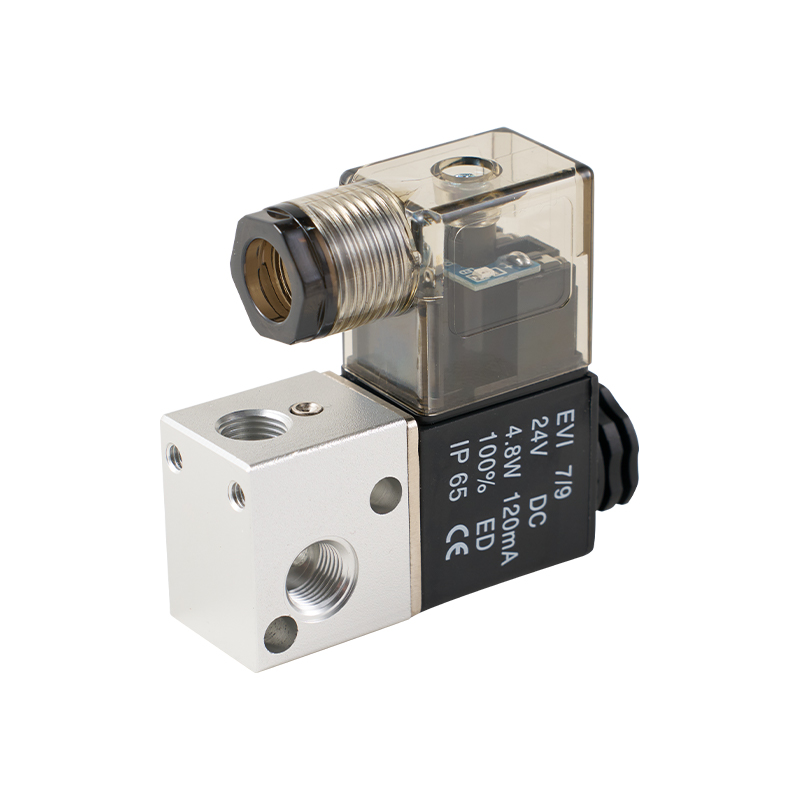
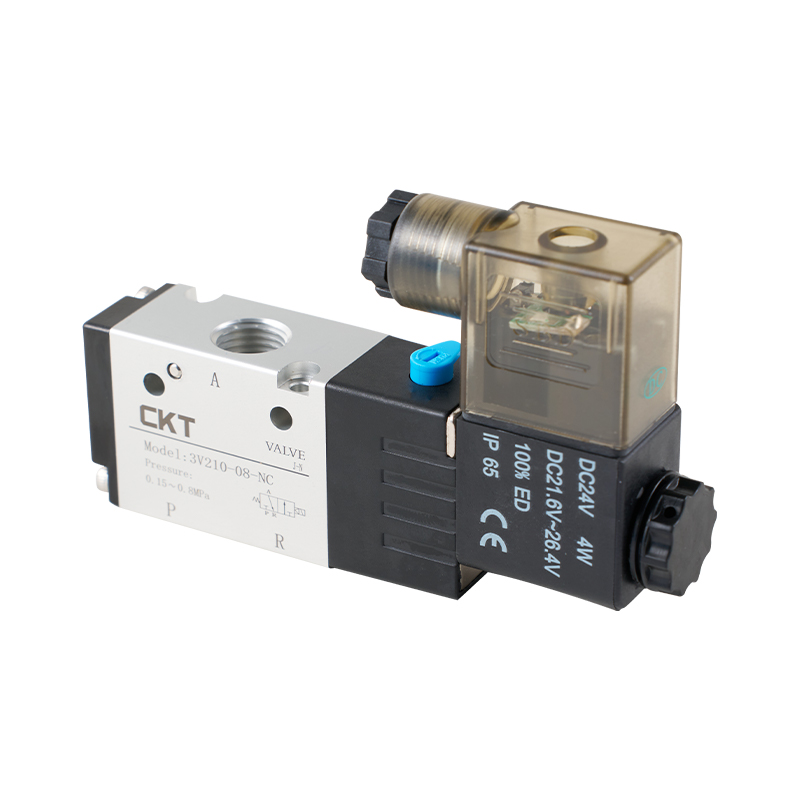
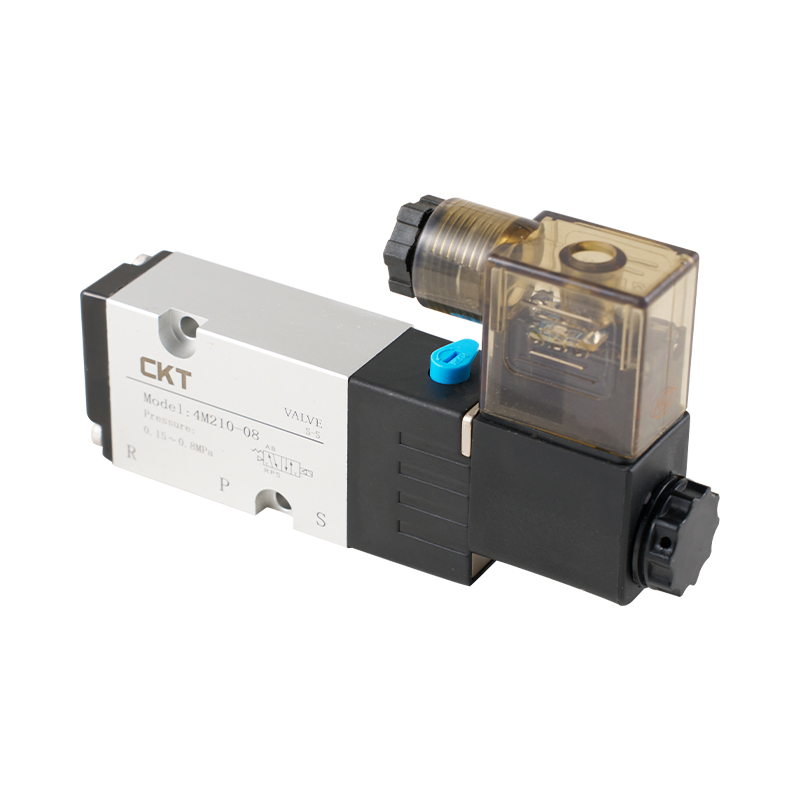
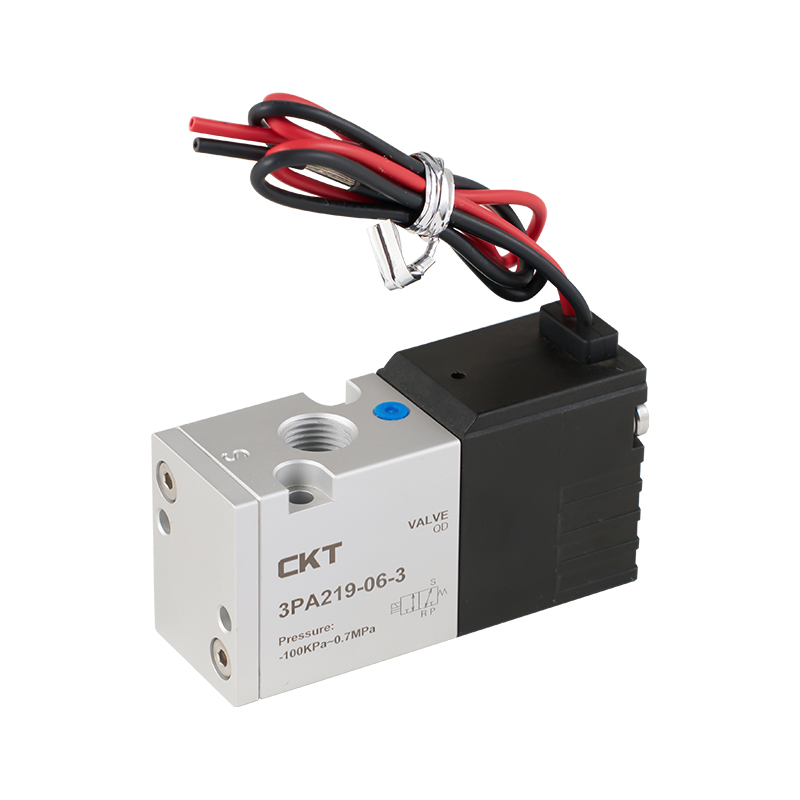
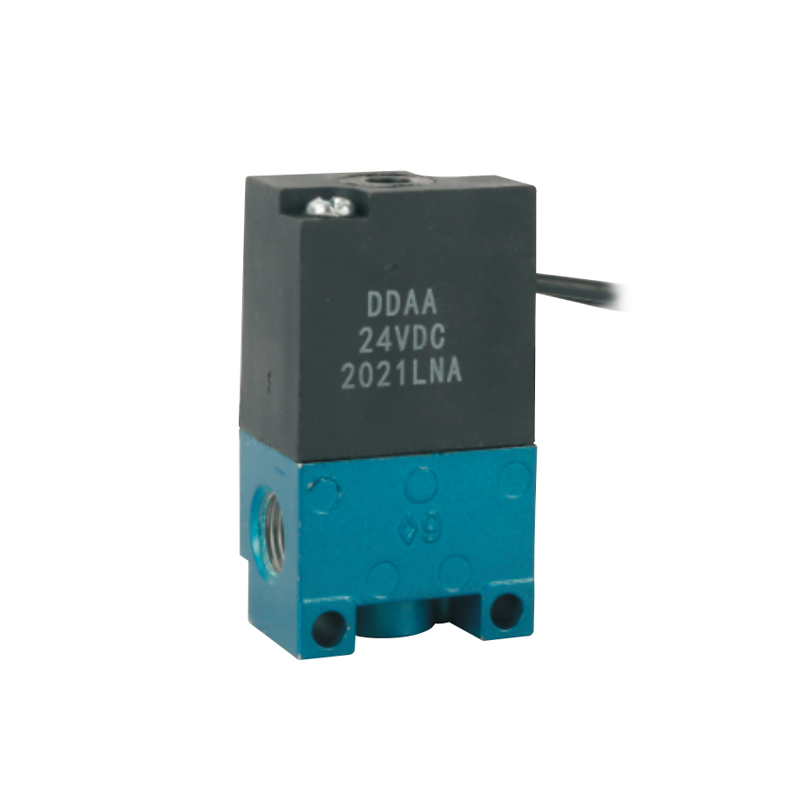
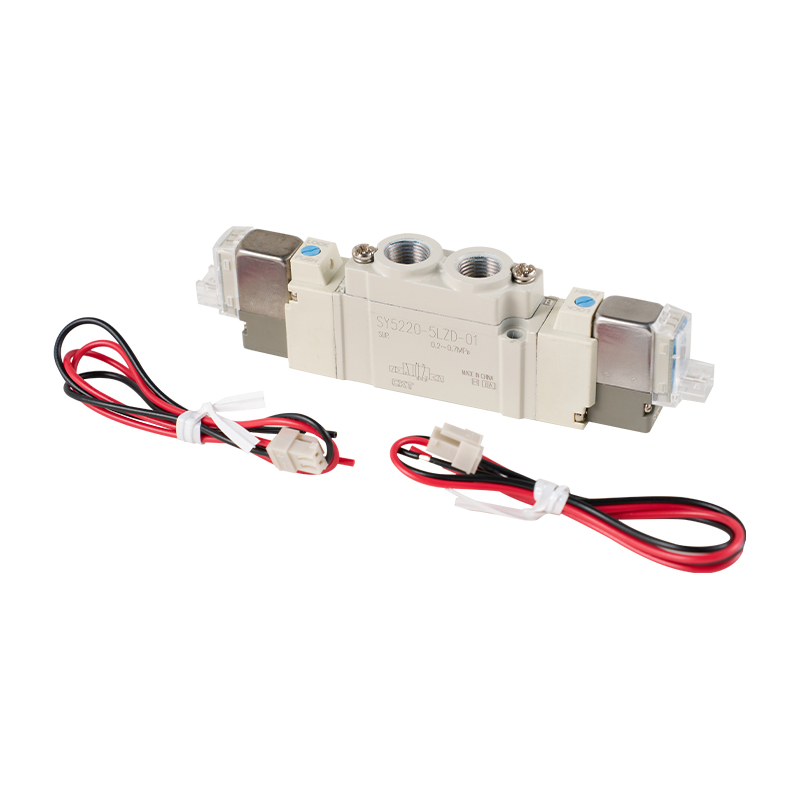
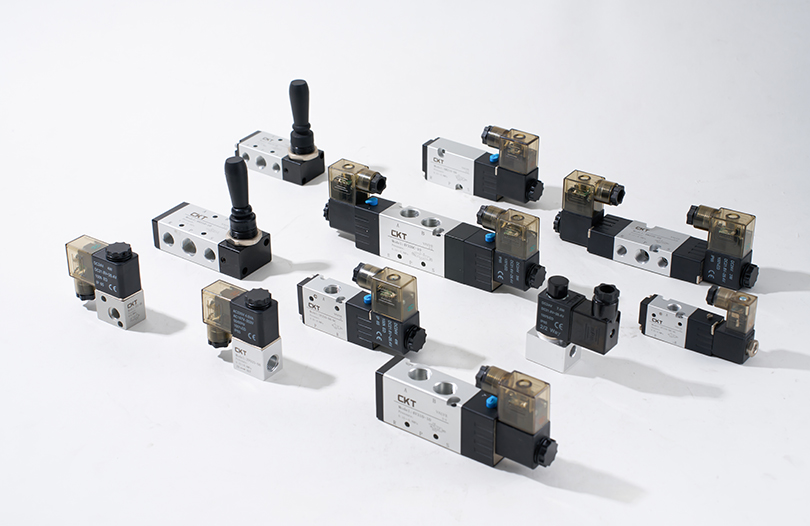
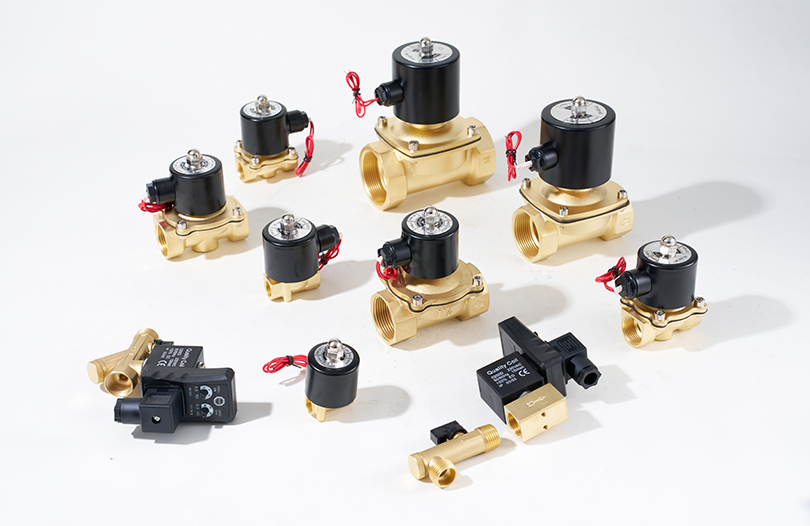
Riktningsventiler dikterar hur snabbt en cylinder reagerar och hur länge den håller sitt läge. De två grundkonstruktionerna är direktverkande och pilotstyrda. Direktverkande ventiler flyttar spolen eller kolven med en solenoid och har vanligtvis lägre svarstid för applikationer med litet flöde. Pilotmanövrerade ventiler använder en pilotsignal för att flytta huvudspolen, vilket tillåter högre flödeshastigheter utan överdriven strömförbrukning i spolen.
Den viktigaste specifikationen är Cv-faktorn (flödeskoefficient). Ett högre Cv betyder att ventilen kan passera mer luft vid ett givet tryckfall. Om en cylinder kräver ett visst flöde för att nå målhastigheten, stänger valet av en ventil med för lågt Cv den maximala slaghastigheten. Till exempel kan en 32 mm hålcylinder med 100 mm slaglängd vid 0,6 MPa slutföra en cykel snabbt med en ventil klassad till Cv 0,35, men om Cv sjunker till 0,2 kan slagtiden öka med 30 till 40 procent under samma driftsförhållanden.
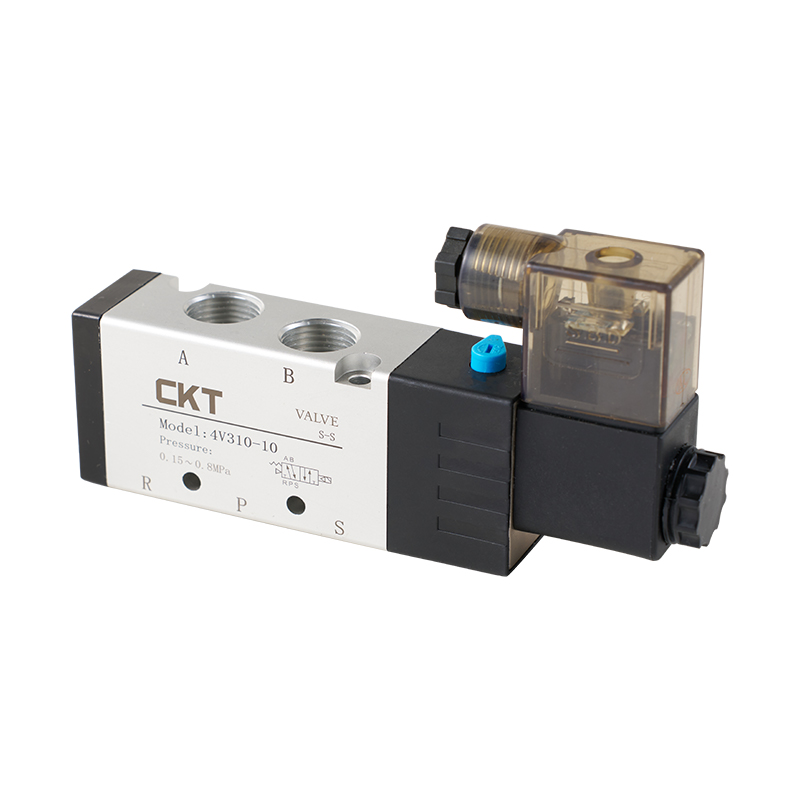
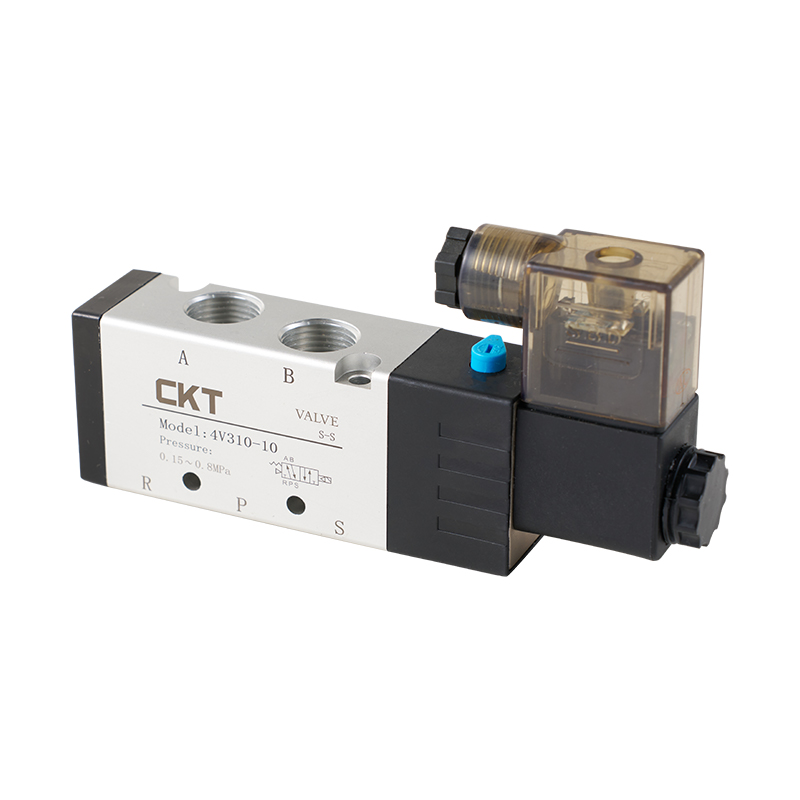 4V-serien pilotstyrd 5-vägs magnetventil med högt flöde och snabb respons 4V-serien erbjuder en glidande pelartätning för lågt läckage och dynamisk respons, med valfria treläges centralfunktioner. Dess Cv-värden och snabba aktivering gör den lämplig för exakt cylinderkontroll. Visa produkt →
Svarstid är en annan avgörande faktor i högcykelmaskiner. Magnetventiler i pneumatiska applikationer svarar vanligtvis inom 5 till 20 millisekunder, beroende på spänning, spoleffekt och intern flödesväg. I enheter som körs kontinuerligt med tre cykler per sekund, ändrar skillnaden mellan 10 ms och 25 ms svarstid den tillgängliga arbetscykelmarginalen. Om mekanismens design beräknades för en kortare svarstid men ventilen är långsammare, kanske maskinen inte når den förväntade genomströmningen. Det är därför CKT rekommenderar att ventilrespons och flöde valideras tillsammans med cylinderdimensionering innan köp.
| Parameter | Rekommenderat intervall | Varför det spelar roll |
|---|---|---|
| Cv faktor | 0,1 till 1,5 beroende på ställdonets storlek | Definierar maximalt flöde och därmed maximal hastighet |
| Svarstid | 5 till 20 ms | Påverkar direkt cykeltiden för hantering av utrustning |
| Spänning och watt | DC24V gemensam; AC110/220V tillgänglig | Påverkar energiförbrukningen och slingans värmeuppbyggnad |
| Skyddsklass | IP40 eller högre för renrum, IP65 för våtutrymmen | Förhindrar oförutsägbara fel i tuffa miljöer |
Installationskvaliteten påverkar också ventilens prestanda. En lös elektrisk anslutning eller ett dragavlastningsfel orsakar intermittent spoldrift som är notoriskt svår att diagnostisera. På samma sätt ökar en saknad ljuddämpare på avgasporten bullret och kan dra tillbaka damm in i ventilens inre fjäderkammare, vilket påskyndar slitaget på sliden.
Aktivering: Luftcylindrar för pålitlig rörelse
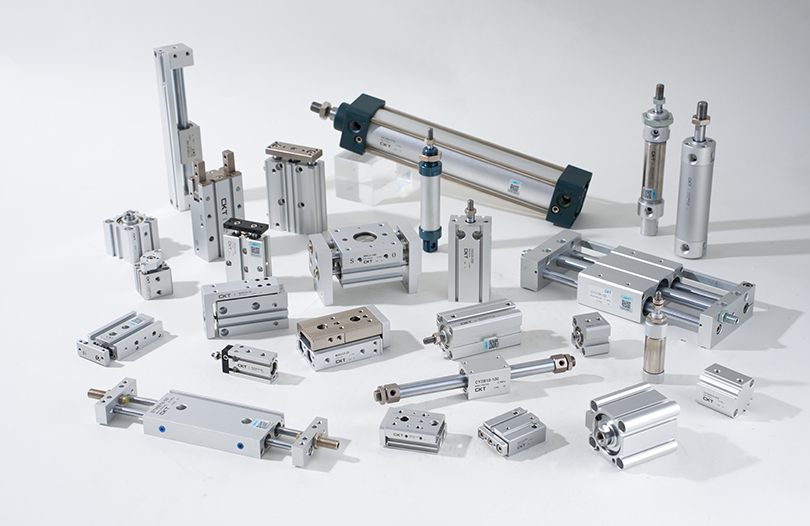
Luftcylindrar är den pneumatiska automations arbetsarm. Valet börjar med hålets storlek, som definierar kraften som produceras. Kraften beräknas som arbetstrycket multiplicerat med kolvens area. Vid 0,5 MPa genererar en 32 mm hålcylinder en kraft på cirka 402 N i tryckriktningen. En cylinder med 50 mm hål producerar ca 981 N vid samma tryck. Om belastningen är 600 N, kan en 32 mm borrning inte göra jobbet, även om den teoretiska kraften verkar nära; friktion, nedklassning för hög hastighet och ventilflödesförluster minskar alla den effektiva kraften med 10 till 30 procent.
 SC Series Tie Rod Standard Cylinder med kompakt design och justerbar dämpning Denna dragstångscylinder ger tillförlitlig kraftutmatning över hålstorlekar, med stabil dämpning och högtemperaturtätningar. Dess hastighetsområde och kompakta längd tillgodoser olika slagkrav effektivt. Visa produkt →
Slaglängden måste matcha rörelseavståndet, men slaget får aldrig överskrida kravet i onödan. Ju längre slaglängd, desto mer komprimerad luft förbrukas per cykel och desto mer utsätts stången för sidobelastning och bucklingsrisk, särskilt i dragstångskonstruktioner. Luftcylindertillverkare tillhandahåller i allmänhet en maximalt tillåten kolvhastighet för varje hålstorlek. Till exempel kan standardcylindrar fungera tillförlitligt vid hastigheter upp till 500 mm/s, medan tunnkroppscylindrar eller speciella styrstångscylindrar kan ha olika gränser. Överskridande av den nominella hastigheten orsakar för tidigt slitage på tätningar och kan skapa överdriven dämpning vid slutet av slaget.
Cylindertyper och applikationspassning
Den grundläggande skillnaden är mellan vanliga dragstångscylindrar, som är robusta och lätta att montera med flera lägesalternativ; tunna cylindrar, som passar in i kompakta utrymmen; och stavlösa cylindrar, som sparar utrymme i applikationer med långa rörelser. Fleraxliga cylindrar som CXS fungerar som kombinerade dubbelcylindriga ställdon för kortare plock-och-place-enheter. Pneumatiska gripdon, inklusive parallell- och kamenheter, är specialiserade cylindrar med två motsatta käftar för fastspänning av delar.
- Standardcylindrar som SC-serien ger det bredaste urvalet av monteringsalternativ och är maskinbyggets arbetshäst.
- Tunna cylindrar rekommenderas när vertikalt utrymme är begränsat men sidobelastningen är minimal.
- Stånglösa cylindrar väljs när slaglängden överstiger två gånger det tillgängliga utrymmet för en konventionell cylinder.
- Gripare används i bil- och elektronikmontering för pålitlig delhållning.
Dämpning är en viktig urvalspunkt. En cylinder som smäller i slutet av stöten absorberar det mesta i den mekaniska strukturen, vilket orsakar utmattning av komponenter. Standardcylindrar med justerbara dämpningsventiler gör det möjligt för ingenjören att mildra stöten vid slutet av slaget. I en maskin som körs med 60 cykler per minut kan dämpningskraften betyda skillnaden mellan ett underhållsintervall mätt i år kontra månader.
Vakuumautomation: Generera och applicera vakuum för delhantering
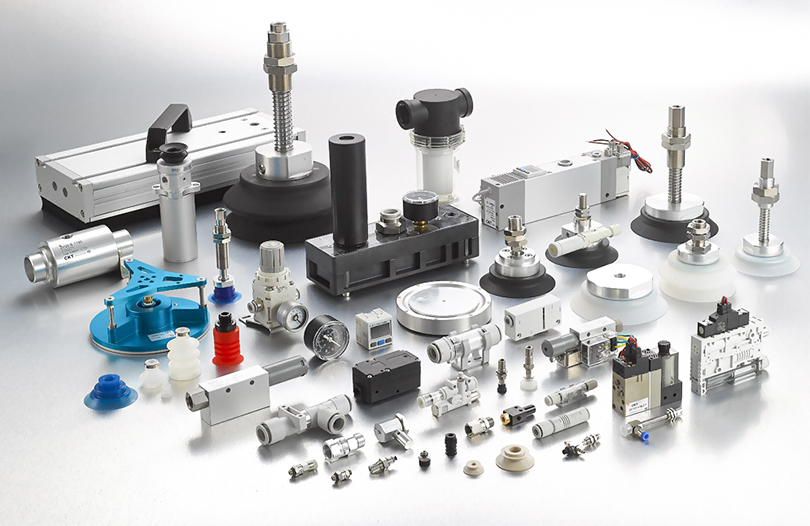
Vakuumkomponenter har en unik roll i listan över pneumatisk automationsutrustning. Istället för att trycka delar lyfter, håller de och släpper de delar med hjälp av differentialtryck. Standardvakuumgeneratorer är fristående enheter som använder en lufttillförsel för att skapa vakuum genom Venturi-effekten. De är kompakta, billiga och pålitliga för små delar. Flerstegs vakuumgeneratorer producerar högre vakuum och använder mindre luft än enstegsenheter, vilket gör dem värdefulla för sluten kretstransport eller hantering av porösa material.
Val av vakuumgenerator börjar med den erforderliga vakuumnivån och sugflödet. En vakuumnivå på -20 till -40 kPa är tillräcklig för att hålla fasta, styva delar som metallplåtar eller glaspaneler. Porösa material som kartong kan endast hålla ett partiellt vakuum, vilket kräver ett högre sugflöde på generatorn för att kompensera för läckage. En slät stel yta kan nå -80 kPa eller mer, men sugflödet behöver bara vara måttligt. Fel kombination av vakuumnivå och sugflöde leder till konstanta relästoppfel under drift.
Sugkoppar spelar också en avgörande roll. Bälgformade koppar anpassar sig till böjda ytor, såsom flexibla förpackningspåsar. Platta koppar är bäst för styva släta ytor. Speciella svampkoppar är designade för strukturerade eller ojämna ytor där en vanlig kopp skulle läcka. Beröringsfria koppar är specificerade för känsliga material för att förhindra kontaktmärken. För operatörer av förpackningsmaskiner, att välja en kopp som inte matchar ytprofilen resulterar i svag hållkraft och ofta tappade delar. CKT:s CBLP-serie är till exempel speciellt utformad med flerfaldiga korrugerade muggar för flexibla förpackningspåsar.
Vakuumfilter och backventiler är viktiga stödkomponenter. Filtret håller damm borta från vakuumgeneratorn och förlänger dess livslängd. En vakuumregulator justerar vakuumnivån för att skydda tunna eller ömtåliga delar från översug. En vakuumsäkerhetsventil kan omedelbart släppa ut vakuumet när systemet stängs av eller när en del överförs, vilket förbättrar cykelhastigheten och förhindrar skador.
Matcha pneumatiska komponenter till vanliga automationsuppgifter
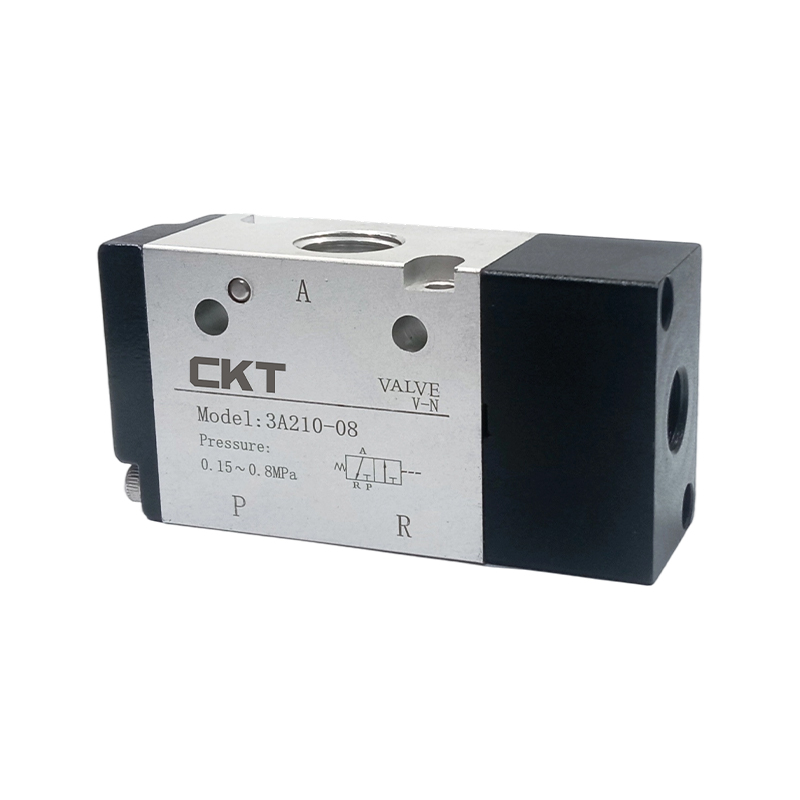
Ingenjörsteam frågar ofta om det räcker med en standardcylinder eller om de behöver en stavlös cylinder eller ett servostyrt ställdon. Svaret beror på maskincykeln och ramens fysiska begränsningar. I en förpackningslinje, en kompakt F.R.L. och en magnetventil med en enkel minicylinder kan fungera bättre än en cylinder med stort hål eftersom det erforderliga slaget är kort och utrymmet är snävt. I ett sorterings- eller inspektionssystem kan en mekanisk ventil som utlöses av ett ställdon användas för att starta en sekvens, men en magnetventil kopplad till en PLC är vanligtvis att föredra för flexibiliteten.
| Ansökan | Kärnkomponenter | Urvalsfokus |
|---|---|---|
| Delplock och placering | Gripare, vakuumgenerator, sugkoppar | Nyttolast, ytkontakt, svarshastighet |
| Materialförmedling | Vakuumtransportör, flerstegs ejektorer | Luftförbrukning, vakuumflöde, materialporositet |
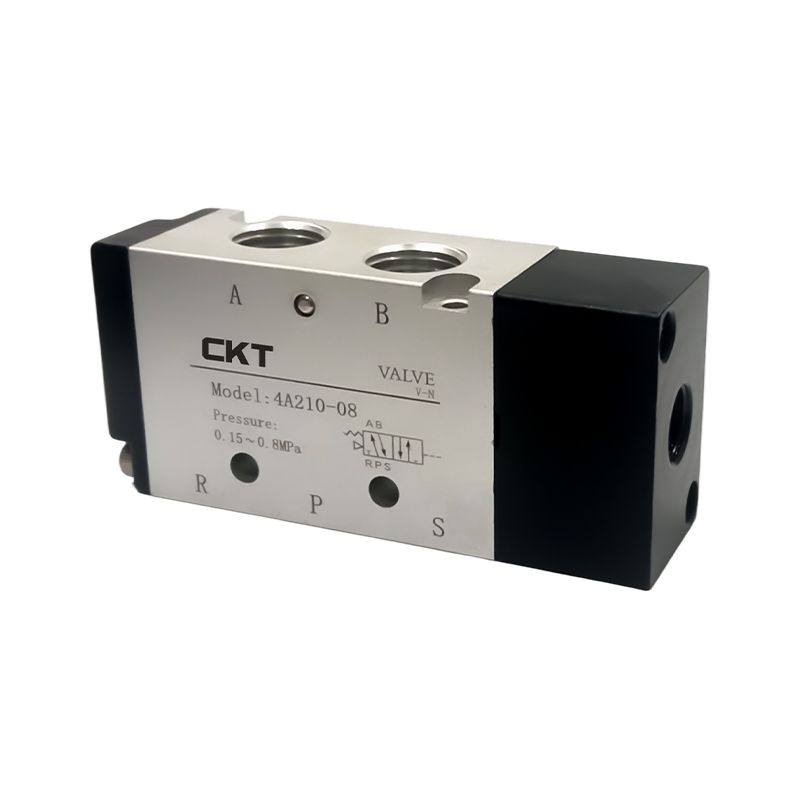
| Box stängning och pressning | Standardcylindrar, F.R.L., 4-vägsventiler | Kraft, slag, sidobelastningsmotstånd |
| Höghastighetssortering | Kompakta ventiler, högfrekventa cylindrar | Svarstid, cycle rate, cushioning |
| Klämning och hållning | Mekaniska ventiler, gripcylindrar, luftfilter | Spännkraft, repeterbarhet, säkerhet |
Viktiga tekniska parametrar som driver upphandlingsbeslut
Beslut om upphandling av pneumatisk automationsutrustning bör aldrig fattas enbart på pris. Flera tekniska parametrar har en direkt inverkan på livscykelkostnaden, och att förstå dem hjälper till att undvika dåliga val som dyker upp som underhållsbörda efter att garantin löper ut.
Tryckområde och arbetspunkt
Standard pneumatiska komponenter är konstruerade för att arbeta inom ett tryckområde på 0,1 till 0,8 MPa, med de flesta maskiner inställda på 0,5 till 0,7 MPa. Om en regulator är inställd på 0,5 MPa måste komponenterna uppvisa konsekvent beteende vid den punkten. En ventil klassad för 0,05 till 1,0 MPa för pilottryck är ofta ett praktiskt val för industrilinjer, eftersom den tolererar tryckfluktuationer över skiftbyten. I vakuumsystem är tryckområdet i kPa mer relevant. Vakuumgeneratorer bör anpassas till systemets värsta vakuumbehov.
Svarstid och cykelhastighet
Högcykelutrustning kräver en svarstid som stöder målcykelhastigheten. För en maskin som kör 40 cykler per minut är den totala cykeltiden 1,5 sekunder. Ventilens svar kanske bara är 10 millisekunder, men om cylindern tar 600 millisekunder att röra sig 150 mm och maskinen behöver en paus på 300 ms, lämnar matematiken bara 590 millisekunder för de återstående rörelserna. Om komponentresponsen är långsammare än designen, har maskinen ingen buffert och kommer att misslyckas vid toppbelastning.
Luftförbrukning och energieffektivitet
Energieffektivitet för pneumatiska system definieras ofta av mängden tryckluft som förbrukas per cykel. En cylinder med längre slag förbrukar mer luft. Ett läckage på bara 1 mm i en armatur kan öka luftförbrukningen med tusentals liter per år. Att mäta luftförbrukningen per maskincykel är ett förbisett men effektivt verktyg för att minska driftskostnaderna. I fabriker med tusentals cykler dagligen sparar man mycket mer genom att välja vältäta komponenter och rätt dimensionerade cylindrar än besparingarna från att använda en billigare leverantör.
Livslängd och slitage
Pneumatiska ventiler är ofta klassade i miljontals cykler. En högkvalitativ magnetventil kan ge 10 miljoner cykler, medan en tungt belastad cylindertätning kan behöva bytas ut efter 2 till 5 miljoner slag. Miljön är en nyckelvariabel: dammig, fuktig eller kemiskt aggressiv luft förkortar komponenternas livslängd drastiskt. En enkel ändring av en filtreringsenhet eller ett uppgraderat tätningsmaterial kan lägga till tusentals timmars körtid.
Installations- och underhållspraxis som förhindrar driftstopp
Korrekt installation har lika stor inverkan på livslängden som komponentkvaliteten. Det första steget är att verifiera att den komprimerade luften är tillräckligt torkad och filtrerad innan den kommer in i maskinen. Rörledningen bör spolas innan något pneumatiskt tillbehör monteras. Resterande skräp från röret är den primära orsaken till blockerade ljuddämpare och fastsättning av spolar. I enlighet med typisk industriunderhållspraxis bör luftfilterelementen inspekteras var 4000:e drifttimme eller tidigare om tryckfallet över filtret blir märkbart.
Tätningskompatibilitet är en annan punkt som förbises. Temperaturen på den komprimerade luften och närvaron av oljedimma kan få gummitätningar att svälla, krympa eller spricka. Det är viktigt att kontrollera att tätningsmaterialet är kompatibelt med driftstemperaturområdet. På CKT är den interna tillverkningspraxisen att testa tätningar under en 100 procent intern monteringsprocess, vilket ger hög insyn i hur tätningar beter sig under kontrollerade tillverkningsförhållanden.
Rutinunderhåll bör omfatta kontroll av cylinderns dämpningsjustering, rengöring av avgasljuddämpare och verifiering av att magnetomkopplare inte har ändrat sitt monteringsläge. I många fabriker är en enkel ompositionering av omkopplingsfördröjningarna grundorsaken till att maskinen tappar ett eller två slag per minut. En akustisk läckagekontroll med en tvållösning eller en modern ultraljudsdetektor kan identifiera läckor i kopplingar, som är den enskilt största källan till slöseri med energi i pneumatiska anläggningar.
När cylinderns tillförlitlighet blir kritisk kommer ämnet cylinderinstallation och justering upp. Felinriktning mellan cylinderaxeln och rörlig last kan minska den faktiska livslängden till bara en bråkdel av den designade livslängden. Förståelse de dolda kostnaderna för felaktig cylinderinstallation är viktigare än att välja den mest prisvärda cylindern.
FAQ
Hur väljer jag rätt pneumatisk automationsutrustning för min maskin?
Börja med att definiera uppgiften: flytta, greppa, trycka, lyfta eller sortera. Definiera lastvikt, slaglängd, erforderlig hastighet, tillgängligt drifttryck, cykelhastighet och miljöförhållanden. Utifrån dessa kriterier, beräkna det erforderliga hålet, välj en magnetventil med adekvat Cv och välj en F.R.L. dimensionerad för det totala flödet. För vakuumhantering, välj en generator som ger den nödvändiga vakuumnivån och sugflödet och matcha sedan kopptypen till delens yta. Med denna sekvens väljs komponenter baserat på mätbara maskinkrav snarare än preferenser.
Varför går min pneumatiska automationsutrustning långsamt och opålitligt?
I de flesta fall är orsaken en kombination av tryckfall och otillräckligt flöde. En underdimensionerad F.R.L. eller ett delvis igensatt filter är den främste boven. En magnetventil som är för liten begränsar luftflödet till cylindern, vilket minskar slaghastigheten. Läckande beslag och slitna tätningar orsakar också en gradvis tryckförlust. Kontrollera trycket vid cylinderinloppet och jämför det med trycket vid regulatorstationen; ett fall på mer än 0,02 till 0,05 MPa är värt att undersöka.
Hur ofta ska pneumatiska komponenter bytas ut i industriella miljöer?
Bytesintervaller beror på antal cykler, driftstryck, luftkvalitet och belastningsförhållanden. I högcykelmaskiner inspekteras magnetventiler ofta efter 5 miljoner cykler. Cylindertätningar kan behöva åtgärdas efter 3 till 5 miljoner cykler i kontinuerlig drift. Filter kräver i allmänhet elementbyte var 4000:e till 8000:e timme, beroende på förorening. Det mest tillförlitliga tillvägagångssättet är att spåra antalet cykler och byta ut nyckelkomponenter vid slutet av deras livslängd, snarare än att vänta på ett fullständigt fel.
Vad är skillnaden mellan enstegs och flerstegs vakuumgeneratorer?
Enstegsgeneratorer är kompakta och levererar måttligt vakuum med enkelt utformade interna munstycken. De används ofta för små delar i pick-and-place-applikationer. Flerstegsgeneratorer har flera munstycken i serie eller parallellt, vilket ger högre vakuum och mer sugflöde vid en lägre tryckluftsförbrukning per vakuumenhet. Dessa är specificerade för porösa material, längre sugledningar eller applikationer där flera koppar levereras som en grupp.
Hur kan jag minska tryckluftsförbrukningen i ett pneumatiskt system utan skärprestanda?
Minska drifttrycket till lägsta acceptabla nivå, eftersom luftförbrukningen är proportionell mot det absoluta trycket. Välj cylindrar med minsta nödvändiga slaglängd. Använd vakuumgeneratorer med flerstegsdesign där högt vakuum behövs. Eliminera läckor genom att underhålla kopplingar och beslag. Kontrollera F.R.L. för tryckfall och smörjanordningen för överskott av oljeflöde. I många fall kan genom att bara åtgärda läckor minska luftförbrukningen med 20 till 30 procent, utan att ändra några processparametrar.