

Pneumatiska cylinderställdon är de mest använda linjära rörelseanordningarna inom industriell automation, och det korrekta valet är viktigare än de flesta ingenjörer förväntar sig. Att välja fel hålstorlek eller monteringssätt leder till cykeltidsförluster, för tidigt slitage av tätningar och högre energiförbrukning. Den här guiden tillhandahåller ett beslutsramverk som täcker kraftberäkningar, slaglängdsval, cylindertyper, monteringskonfigurationer och praktiska underhållsöverväganden. Använd de medföljande diagrammen och formlerna för att med tillförsikt dimensionera ditt nästa ställdon.
Vad är ett pneumatiskt cylinderställdon?
Ett pneumatiskt cylindermanöverdon är en mekanisk anordning som använder energin från tryckluft för att producera linjär tryck- eller dragkraft. Den består av en cylindrisk cylinder, en kolv som glider inuti, en kolvstång som sträcker sig från ena eller båda ändarna och tätningselement som håller trycket. Ställdonet är det sista rörelseelementet i ett pneumatiskt system: det som faktiskt förflyttar en last.
När luft kommer in i en kammare och den andra öppnar för utblåsning, trycker tryckskillnaden på kolven. Stången som sticker ut överför denna kraft till en maskindel kopplad till den. I en dubbelverkande cylinder driver luft kolven i båda riktningarna. I en enkelverkande cylinder återför en fjäder kolven till utgångsläget. Denna enkla princip ger designers exakt kontroll över rörelsehastighet, kraft och positionering i nästan vilken tillverkningsmiljö som helst.
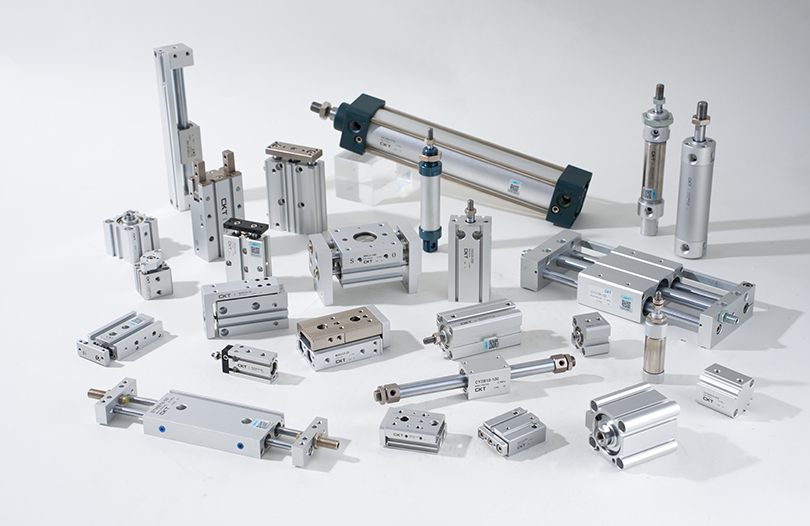
Tillverkare bygger cylindrar i dussintals konfigurationer för att matcha specifika belastningsförhållanden. Standard dragstångscylindrar följer ISO 15552 dimensionella standarder. Tunna cylindrar passar in i trånga vertikala utrymmen. Stånglösa cylindrar erbjuder långa slag med kompakt total längd. Rätt utgångspunkt är inte själva cylindern utan lasten du behöver flytta och arbetskuvertet du har tillgängligt .
Huvudtyper av pneumatiska cylinderställdon
Att välja mellan cylinderkategorier beror på slaglängd, utrymmesbegränsningar och vilken typ av rörelse som applikationen kräver. Här är en praktisk uppdelning av primärfamiljerna.
Standard dragstångscylindrar (SC Series Style)
Standardcylindrar med dragstag är branschens arbetshäst. Den sammandragna designen håller ändlocken mot cylindern med fyra gängade stänger, vilket gör dem enkla att täta och underhålla. Dessa cylindrar arbetar vid tryck från 0,1 till 1,0 MPa och finns i hålstorlekar från 32 mm till 200 mm. En typisk cylinder i SC-serien med 100 mm hål och 200 mm slaglängd producerar ungefär 7 850 N teoretisk kraft vid 0,6 MPa. Denna kapacitet klarar de flesta transportörspåskjutare, klämmekanismer och verktygsmaskiner.
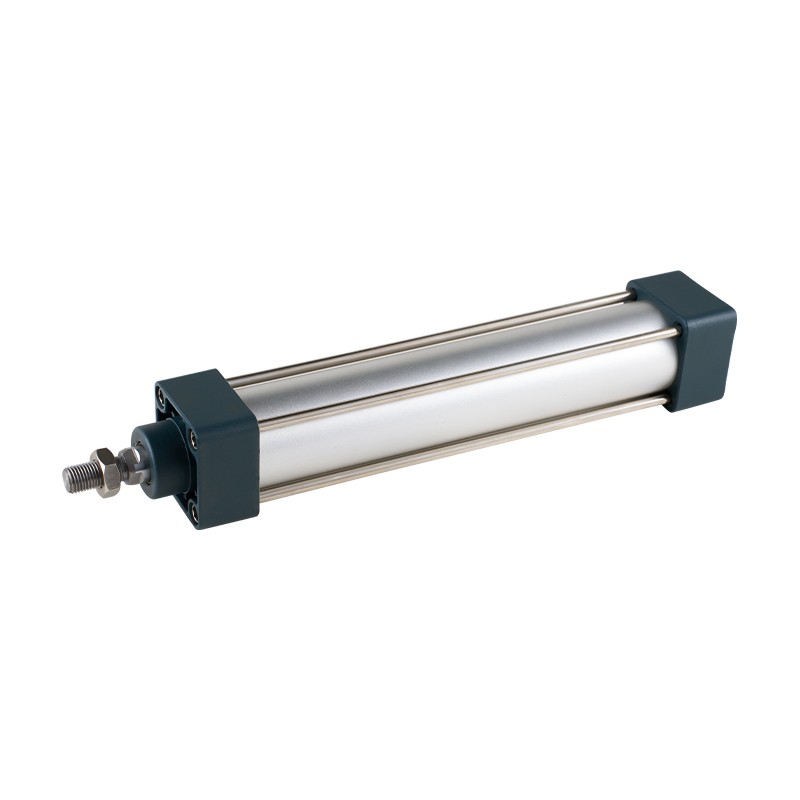 SC Series Dragstång Typ Standard pneumatisk cylinder SC-serien erbjuder en pålitlig sammandragningsdesign med en kompakt längd jämfört med ISO15552, vilket gör den till ett stabilt val för transportörer och klämmekanismer som behöver standardhålstorlekar och justerbar dämpning. Visa produkt →
Tunna och kompakta cylindrar (CQ2 Series Style)
Tunna cylindrar är konstruerade för fixturer där monteringsutrymmet är kraftigt begränsat. Karossens längd minskar avsevärt jämfört med standardcylindrar. CQ2-seriens tunna cylindrar finns i hålstorlekar från 12 mm till 100 mm och erbjuder slag upp till 200 mm, med en total kroppslängd så kort som 34 mm för en 20 mm hålmodell. De används vanligtvis för att klämma fast små delar, pressa in komponenter i höljen och aktivera portar i förpackningslinjer. Monteringsytan är vanligtvis själva gaveln, vilket förenklar integrationen i monteringen.
Stånglösa cylindrar (CY1L och MY Series)
Stånglösa cylindrar använder en intern eller extern vagn som färdas längs cylindern, vilket eliminerar kolvstången helt. Denna design ger slaglängder lika med pipans längd, eller till och med längre i vissa varianter, med det totala fotavtrycket knappt större än själva slaget. Magnetiskt kopplade stavlösa cylindrar som CY1L-serien erbjuder smidig, läckagefri drift utan mekanisk länkgenomträngning. En stånglös cylinder med 50 mm hål och 500 mm slaglängd passar i ett hölje som bara är något längre än 500 mm, vilket gör den idealisk för CNC-verktygsmaskiner, plock-och-placeringssystem med långa skenor och överföringsanordningar i portalstil.
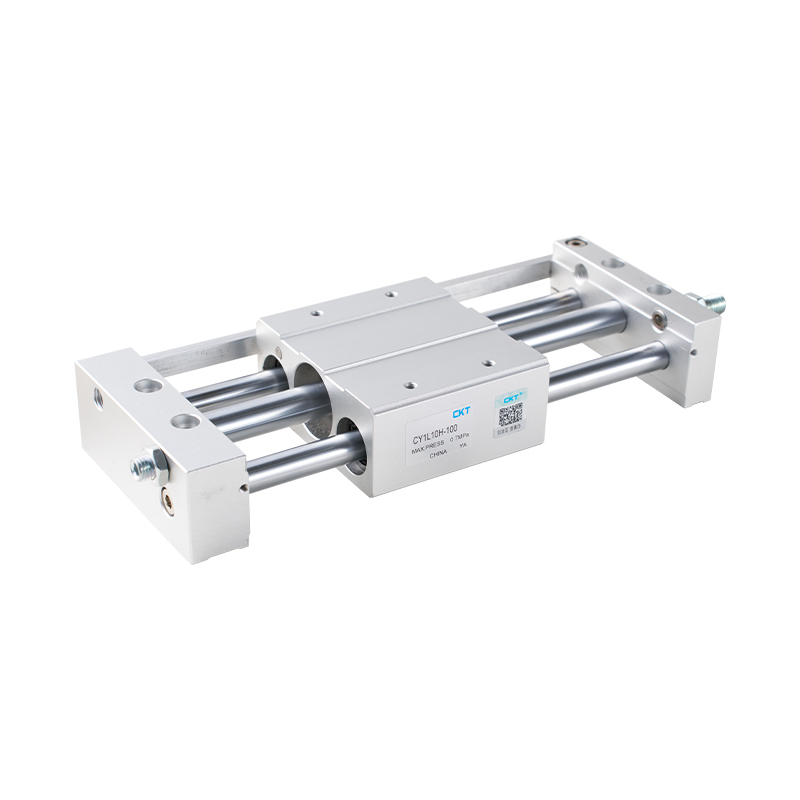 CY1L-serien Magnetkopplad stånglös cylinder med kullagerstyrning Denna utrymmesbesparande stånglösa cylinder använder magnetisk koppling för att eliminera kolvstångsläckage, och dess kullagrade skjutreglage ger mjuk, vridmomentbeständig rörelse för kompakta långslagsapplikationer. Visa produkt →
Ytterligare specialiserade typer
- Minicylindrar (MA/MAL-serien) i hålstorlekar från 6 mm till 32 mm för lätta belastningar i kompakta maskiner.
- Slidcylindrar (MXH/MXQ-serien) med integrerade linjära styrningar för högprecisionsrörelser som står emot sidobelastningar.
- Pneumatiska gripdon (MHZ2/MHL2) för robotstyrda ändverktyg för att greppa och släppa delar.
- Roterande cylindrar (MK-serien) som klämmer och roterar i en enda rörelse, används i svetsjiggar och indexeringsfixturer.
| Cylindertyp | Bore Range | Slagområde | Bäst för |
|---|---|---|---|
| Standard (SC-serien) | 32–200 mm | 25–1000 mm | Allmän automation, tryckning, fastspänning |
| Tunn (CQ2-serien) | 12–100 mm | 5–200 mm | Trånga utrymmen, korta drag |
| Stånglös (CY1L) | 10–63 mm | 100–1000 mm | Långa slag, kompakt fotavtryck |
| Mini (MA-serien) | 6–32 mm | 10–300 mm | Små enheter, medicinsk utrustning |
| Slide (MXQ-serien) | 6–63 mm | 10–200 mm | Precisionsmatning av delar |
Kritiska urvalskriterier för cylinderställdon
Urvalsprocessen är inte en enkel uppslagstabell. Flera variabler samverkar och påverkar varandra. Följande kriterier är ordnade i den ordning du ska utvärdera dem.
- Erforderlig kraft bestämmer minsta hålstorlek vid tillgängligt systemtryck. Beräkna lastkraften inklusive acceleration och lägg sedan till en säkerhetsfaktor på 20–30 %.
- Slaglängd definierar avståndet som mekanismen måste färdas. Förläng slaget utöver det exakta kravet för att tillåta täckning och dämpning vid slutet av slaget.
- Tillgängligt utrymme bestämmer om en standard, tunn, glid- eller stavlös cylinder passar. Mät kuvertet i tre dimensioner.
- Driftstryck i din anläggning påverkar kraftutmatningen direkt och i sin tur hålstorleken. Typiska fabrikslufttillförsel är 0,4–0,7 MPa.
- Hastighetskrav diktera det nödvändiga luftflödet och kan kräva varvtalsregleringsventiler eller större ventilflödeskoefficienter.
- Sidobelastning och uppriktning avgör om du behöver en styrning, en glidcylinder eller ytterligare externa styrningar för att förhindra att staven böjs.
- Miljö hög temperatur, damm eller fukt kan kräva speciella tätningsmaterial eller skyddshöljen.
I en typisk förpackningsmaskin på en livsmedelsfabrik är arbetstrycket 0,5 MPa och kravet på klämkraft 500 N. Med en 50 % säkerhetsfaktor blir målkraften 750 N. Formeln visar att en 50 mm borrcylinder vid 0,5 MPa producerar 981 N teoretisk kraft, vilket lämnar tillräckligt med takhöjd. Ett 40 mm hål skulle bara producera 628 N, för lågt under dessa antaganden.
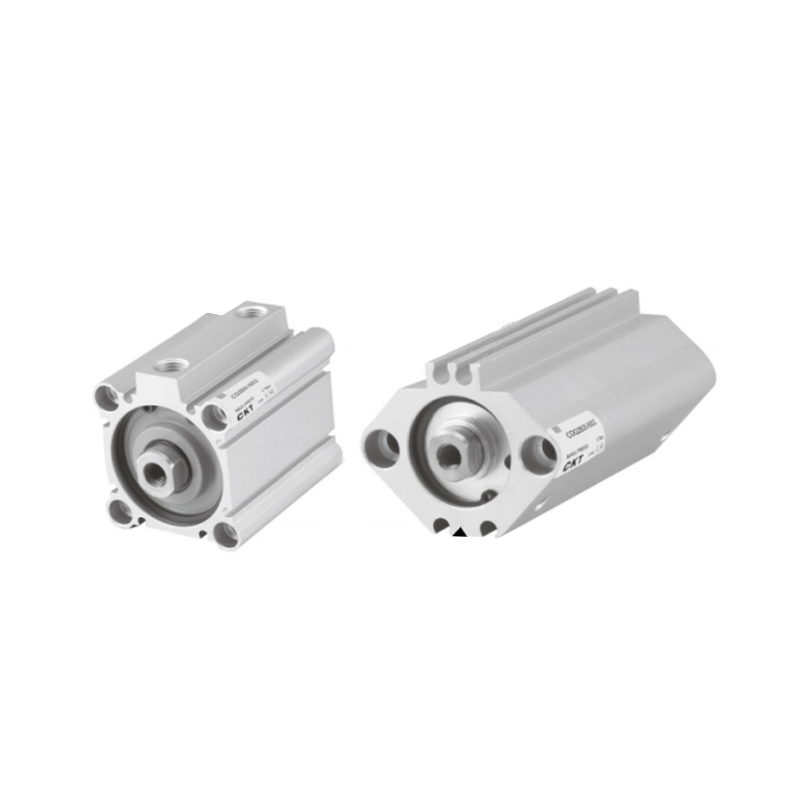 CQ2-serien tunn cylinder för kompakta monteringsutrymmen Med avsevärt reducerad kroppslängd och icke-utskjutande magnetiska brytare passar denna tunna cylinder där utrymmet är begränsat, vilket erbjuder tillförlitlig drift vid små kläm- och pressuppgifter. Visa produkt →
Kraftberäkning och dimensionering med reella siffror
Den teoretiska kraften som alstras av en pneumatisk cylinder beräknas med hjälp av kolvarean multiplicerad med det applicerade trycket. Formeln är:
F (N) = P (MPa) × A (mm²)
Eftersom 1 MPa är lika med 1 N per kvadratmillimeter, fungerar beräkningen direkt i SI-enheter. Här är ett fungerande exempel:
Ta en 63 mm hålcylinder vid 0,6 MPa arbetstryck.
- Kolvarea: A = π × (63/2)² = π × 992,25 = 3 117 mm²
- Teoretisk kraft: F = 0,6 × 3 117 = 1 870 N
- Med 75 % effektivitet: användbar kraft ≈ 1 402 N
Cylinderns stångsida ger en mindre kraft eftersom staven tar upp en del av kolvytan. För en cylinder med 63 mm hål med en 20 mm stång:
- Stångsidans area: A = π × (63/2)² - π × (20/2)² = 3 117 - 314 = 2 803 mm²
- Kraft på stavsidan: F = 0,6 × 2 803 = 1 682 N
Denna skillnad på cirka 10 % har betydelse när kraften måste vara identisk i båda riktningarna. I sådana fall, välj hålstorlek baserat på kraftkravet på stavsidan eller använd en flerpositionscylinder för att möta båda behoven.
Luftförbrukningen är den andra nyckelberäkningen. Den volymetriska flödeshastigheten bestäms genom att multiplicera cylinderns svepta volym med antalet cykler per minut. En 32 mm hålcylinder med 100 mm slaglängd fungerar ungefär 820 cm³ per enstaka slag, eller 1 640 cm³ för en komplett push-pull-cykel. Vid 30 cykler per minut är det erforderliga flödet cirka 49 liter per minut vid atmosfäriska förhållanden. Tryckluftssystem måste ta hänsyn till detta behov vid dimensionering av kompressorer och flödesregulatorer.
| Borrstorlek (mm) | Kolvarea (mm²) | Teoretisk kraft (N) | Användbar kraft (N) |
|---|---|---|---|
| 16 | 201 | 100 | 80 |
| 32 | 804 | 402 | 322 |
| 50 | 1 963 | 982 | 785 |
| 63 | 3,117 | 1 559 | 1 247 |
| 80 | 5 027 | 2,513 | 2 011 |
| 100 | 7,854 | 3,927 | 3,142 |
Dessa värden är baserade på ett industristandardantagande på 0,5 MPa tryck och en krafteffektivitetsfaktor på 80 %. Konsultera alltid tillverkarens datablad för exakt kraftuttag eftersom tätningsfriktionen varierar mellan olika modeller och kolvmaterial.
Monteringsalternativ och installationsöverväganden
Sättet du monterar en cylinder avgör hur den hanterar sidobelastningar, hur den ansluter till den rörliga mekanismen och hur lätt den är att serva. De viktigaste monteringsstilarna är:
- Permanent flänsmontering fäster cylinderkroppen direkt på ramen, idealisk för fasta, stationära applikationer med tydlig axiell inriktning.
- Pivotfäste (gaffel) tillåter cylindern att vinklas under rörelsen, vilket är användbart när lastbanan ändrar riktning eller när manöverdonet är anslutet till en spak.
- Montering för bakögla ger en gångjärnspunkt på bakstycket, vilket gör att cylindern kan justera sin vinkel något under drift, vilket minskar sidobelastningen på stången.
- Ändlocksmontering använder gängade hål på den främre eller bakre kåpan, vanligen på tunna och kompakta cylindrar där utrymmet är begränsat.
- Sidomontering med fästen klämmor runt kroppen, lämplig för långa cylindrar där monteringsytan är kontinuerlig.
När en cylinder bär en betydande sidobelastning är den rekommenderade praxisen att lägga till externa linjära styrningar. En glidcylinder med integrerade styrstänger hanterar sidobelastningar bättre och bibehåller inriktningen. Exempelvis har glidcylindrar i MXQ-serien cirkulerande lager i en kompakt kropp, vilket gör dem lämpliga för precisionsindexeringstillämpningar där felinriktning annars skulle få kolvstången att böjas och förslita tätningar i förtid.
Dämpning i båda ändarna av slaget minskar slagkrafterna och förlänger ställdonets livslängd. Standardcylindrar i serierna SC och SE/SI inkluderar ofta justerbar luftdämpning. Dämpningsventilen begränsar frånluften vid slutet av slaget, vilket bromsar kolven. Utan dämpning genererar en kolv som rör sig i 300 mm/s och träffar ett ändlock avsevärda mekaniska stötar. Att lägga till en hydraulisk buffert till ställdonet eller installera en extern stötdämpare mildrar påverkan på tunga belastningar ytterligare.
Luftkvaliteten är lika viktig. Tryckluft som innehåller fukt eller partiklar skadar tätningar och påskyndar slitaget. En modulär F.R.L luftberedningsenhet placerad uppströms om ställdonet tar bort vatten, filtrerar fasta partiklar och smörjer rörliga tätningar. Den modulär F.R.L. enhet linje tillgänglig från tillverkare av pneumatiska komponenter är dimensionerad baserat på den totala cylinderflödesförbrukningen, och att välja ett filter med 5 μm eller 25 μm klassificering är standardpraxis för de flesta applikationer.
Pneumatiska cylindertillämpningar över branscher
Mångsidigheten hos pneumatiska ställdon kommer från de många olika industrier som förlitar sig på dem för repetitiva, höghastighets- och pålitliga rörelser.
Förpackning och livsmedelsförädling
I förpackningslinjer trycker pneumatiska cylindrar kartonger på transportörer, aktiverar tätningsstänger och placerar fyllare. Livsmedelsbearbetningsmiljöer kräver ofta cylindrar av rostfritt stål eller belagda för att motstå rengöringskemikalier. CKT:s rostfria minicylindrar i serierna CJ2 och CM2 är byggda för sådana spolningsförhållanden. Cykeltiderna i förpackningen sträcker sig vanligtvis från 0,2 till 2 sekunder, vilket kräver snabba avgasventiler och högflödesriktade styrventiler för att bibehålla hastigheten.
Materialhantering och robotik
Automatiserade lagrings- och hämtningssystem använder stavlösa cylindrar och glidmanöverdon för horisontell rörelse av lastbärande plattformar. I robotapplikationer hanterar pneumatiska gripdon delar i höga hastigheter, där parallellgriparna i MHZ2-stil erbjuder precision och repeterbarhet. Den totala slaglängden i gripdon för verktygsändar är vanligtvis kort, ofta bara 10–30 mm, men cykelhastigheterna når 60 till 120 operationer per minut.
Verktygsmaskiner och metallskärning
CNC-svarvar och fräsmaskiner använder pneumatiska cylindrar för att klämma fast fixturer, koppla in verktygsväxlare och aktivera borrhuvuden. Krafterna som krävs här är måttliga till höga och cylindrarna måste tåla konstant drift. Ett typiskt klämsystem för svarvchuck använder en 63 mm hålcylinder vid 0,6 MPa, vilket ger ungefär 1 700 N klämkraft, vilket är tillräckligt för arbetsstycken upp till 100 mm i diameter i de flesta låghastighetsvarvningar.
Vakuumhantering och sugsystem
Pneumatiska cylindrar är ofta ihopkopplade med vakuumgeneratorer för pick-and-place-operationer. Cylindern flyttar vakuumsugkoppen på plats, vakuumgeneratorn aktiveras för att greppa arbetsstycket och cylindern lyfter och placerar den. Denna kombinerade pneumatiska-vakuummetod är synlig i alla industrier som hanterar produkter från glasskivor till flexibla förpackningspåsar. I sådana system påverkar cylinderns hastighet och slagprecision direkt vakuumkoppens förmåga att bibehålla ett tillförlitligt grepp.
Underhållspraxis som förlänger ställdonets livslängd
Pneumatiska ställdon är robusta, men de kräver fortfarande planerat underhåll för att prestera som bäst. De vanligaste fellägena är tätningsslitage, kolvstångskorrosion och inre läckage orsakat av förorenad tryckluft.
- Kontrollera om det finns repor på stavytan var 2 000:e drifttimme. En repad stav sliter snabbt ut tätningar. Byt ut staven eller installera en stavstövel om miljön är slitande.
- Inspektera tätningar för sprickor under rutinunderhåll. Nitriltätningar håller vanligtvis 3 till 5 år under normala förhållanden, men temperaturer över 70°C minskar deras livslängd avsevärt. Använd fluorelasttätningar för heta miljöer.
- Övervaka läckagetal genom att lyssna efter väsande ljud nära staven eller genom att applicera tvålvattenlösning. En intern läcka förbi kolvtätningen minskar kraftuttaget och slösar bort tryckluft, vilket ökar energikostnaderna.
- Töm fuktavskiljaren i F.R.L-enheten dagligen för att hålla lufttillförseln ren. Ansamlat vatten inuti cylinderkroppen gör att det inre hålet rostar, vilket förstör kolvtätningarna på kort tid.
- Dämpningsjusteringar : dra åt eller lossa kuddarnas nålventiler så att kolven bromsar in mjukt under de sista 10–20 mm av slaget. Felaktiga kuddinställningar orsakar ett hårt stopp som kan böja stången eller bryta ändlocket.
Ett förebyggande underhållsschema på 6 till 12 månader är standard för pneumatiska ställdon som arbetar i en typisk fabriksmiljö. I höghastighetsförpackningslinjer som körs 24 timmar om dygnet, bör inspektionsintervallerna förkortas till 3 till 6 månader eftersom det högre antalet cykler påskyndar slitaget. Att byta tätningar under schemalagda stillestånd är mycket mer kostnadseffektivt än ett oplanerat maskinstopp i toppproduktion.
Varför välja rätt cylindertillverkare
Ställdonskvaliteten varierar avsevärt mellan leverantörerna, och kostnaden för en bra cylinder kontra en dålig går långt utöver inköpspriset. En cylinder med 60 mm hål som går sönder på sex månader kostar mer i stillestånd och ersättningsarbete än en kvalitetscylinder som går i flera år. Tillverkare med över två decennier av tillverkningserfarenhet i pneumatiska komponenter har ackumulerat produktionskunskap som direkt förbättrar tätningsretention, stavplätering och koncentricitetstoleranser, vilket alla påverkar livslängden.
Zhejiang CKT Pneumatic Co., Ltd har tillverkat pneumatiska komponenter sedan 2002. Deras produktportfölj omfattar mer än 200 ställdonmodeller, som omfattar pneumatiska cylindrar från standard ISO-mått till kompakta tunna och stavlösa typer. En högre andel internt bearbetade komponenter, inklusive cylindertrumman och kolvarna, ger leverantörerna bättre kontroll över passform och finish. Denna interna tillverkningskapacitet skapar överensstämmelse mellan satser, vilket är avgörande för maskintillverkare som måste byta ut ställdon månader eller år senare med matchande dimensioner och toleranser.
När du väljer en leverantör av ställdon, fråga om:
- Borrning och slaglängd standardtillgänglighet utan anpassade ledtider
- Tätningsmaterialalternativ för ditt driftstemperaturområde
- Dämpningsjusteringsdetaljer och kuddlängdsspecifikationer
- Stångytbehandlingsalternativ för korrosionsbeständighet
- Monteringshårdvarukompatibilitet och tillgänglighet från lager
- Flera cylinderfamiljer från en enda leverantör för att konsolidera underhållslager
Vanliga frågor
Vilket är det vanligaste felläget för ett pneumatiskt cylinderställdon?
Kolvtätningsslitage är det vanligaste felläget. Tätningen försämras på grund av friktion, höga temperaturer och föroreningar i tryckluften. Symtom inkluderar minskad kraftutmatning, långsammare cylinderrörelse och hörbart luftläckage. Regelbunden inspektion och installation av kvalitetsfiltrering uppströms är de första försvarslinjerna.
Hur väljer jag mellan en standard, tunn eller stavlös cylinder?
Börja med att mäta det tillgängliga monteringskuvertet. Om utrymmet är obegränsat och du behöver hög kraft, använd en standardcylinder. Om vertikalt utrymme är begränsat och slagen är korta, använd en tunn cylinder. Om slaglängden är lång men maskinens totala fotavtryck måste förbli litet, använd en stavlös cylinder. Kraftkravet kommer alltid först, och sedan begränsar utrymmesbegränsningen alternativet.
Hur mycket säkerhetsfaktor ska jag lägga till när jag dimensionerar en cylinder?
Branschpraxis är att lägga till 20–30 % till den beräknade lastkraften vid val av hålstorlek. Detta står för tätningsfriktion, lufttrycksfluktuationer och dynamiska belastningsökningar från acceleration. För applikationer med intensiv sidobelastning på stången, eller där cylindern kommer att utsättas för yttre krafter, öka säkerhetsfaktorn till 40 %.
Kan ett pneumatiskt cylinderställdon användas för exakt positionering?
En vanlig pneumatisk cylinder ger inte enbart exakt positionering eftersom luften är komprimerbar och kolvens position ändras under belastning. För positioneringsuppgifter använd en cylinder med magnetkolv i kombination med en magnetisk omkopplare (reed sensor) för att detektera ändlägen, eller använd en glidcylinder med inbyggda styrskenor och en servomekanism via en proportionell ventil för mellanlägen.
Vad är skillnaden mellan enkelverkande och dubbelverkande ställdon?
En enkelverkande cylinder använder luft för att trycka i en riktning och en fjäder för att återvända. En dubbelverkande cylinder använder luft i båda riktningarna, vilket ger mer kraftkontroll och mindre energiförlust från fjädermottryck. För de flesta industriella automationsuppgifter är dubbelverkande cylindrar att föredra eftersom de erbjuder mer balanserad hastighet och kraft i båda riktningarna.
Hur beräknar jag luftförbrukningen för en cylinder?
Multiplicera kolvytan med slaglängden för att få svepvolymen per slag. För en komplett cykel gäller volymen två gånger (förläng och dra in). Multiplicera sedan med antalet cykler per minut och med förhållandet mellan arbetstryck och atmosfärstryck. Till exempel kräver en cylinder med 32 mm hål och 100 mm slaglängd vid 0,6 MPa cirka 35 liter per minut i 30 cykler per minut, plus 20–30 % tillåten för läckage och linjeförluster.
När ska jag använda en stavlös cylinder istället för en standardcylinder?
Välj en stavlös cylinder när slaglängden är lång i förhållande till tillgängligt utrymme och när lasten kräver stöd över hela färdsträckan. Stånglösa cylindrar är vanliga för långa rörelser på portalkranar, verktygsmaskinskydd och transportörer. Eftersom det inte finns någon kolvstång som sträcker sig utanför kroppen, förblir den totala längden kompakt, och risken för buckling elimineras.
Vad avgör hur snabbt en cylinder kan röra sig?
Hastigheten hos en pneumatisk cylinder begränsas av luftflödeskapaciteten hos riktningsventilen och hastighetsregleringsventilen, plus hålstorleken och tryckskillnaden över kolven. Cylindrar med större hål rör sig långsammare än mindre med samma ventil eftersom de tränger ut mer luft per slagenhet. Att installera en större ventil med en högre Cv-koefficient, eller använda en snabbavgasventil vid cylinderporten, kan öka hastigheten.
Vilka reparationer behövs vanligtvis för ett pneumatiskt ställdon?
Den vanligaste reparationen är att byta ut kolvtätningarna och stångtätningarna. Detta innebär att demontera cylindern, ta bort slitna tätningar, rengöra pipan, installera nya tätningar och återmontera. Dragstångsdesignen gör detta enkelt. Tätningssatser finns tillgängliga för de flesta standardcylindermodeller, och att byta tätningar var 1:e miljon cykler är en vanlig förebyggande underhållsregel vid högcykelförpackning och montering.