

En förpackningslinje stannar 02:40 på eftermiddagen. Påskjutarcylindern på station fyra har fått sin tub, och underhållsövervakaren behöver bytas ut inför kvällsskiftet. Namnskylten är oläslig, så den enda tillförlitliga informationen kommer från en bromsok och ett måttband. Den scenen upprepas i varje fabrik som kör automation, och det är därför pneumatiska cylinderdimensioner betydelse långt innan en inköpsorder skrivs. Borrningsstorleken avgör om ställdonet kan generera den kraft som stationen behöver. Slaglängden avgör om rörelsen når målpositionen. Stångens diameter avgör om ställdonet kan överleva belastningen utan att böjas. Välj en felaktigt och maskinen kommer att meddela felet med långsamma cykler, tätningsläckor eller en böjd stång. Den här guiden täcker den kompletta uppsättningen av dimensioner som används vid val och utbyte, inklusive standarder, krafttabeller, räkneexempel, mätsteg och de monteringsmisstag som erfarna ingenjörer lär sig att undvika.
Innehållet nedan följer metriska konventioner som dominerar global automation, använder fungerande exempel på 6 bar arbetstryck , och belyser var ett katalognummer kan vilseleda dig när du jämför varumärken sida vid sida.
De tre dimensionerna som styr allt
Borrning, slaglängd och stavdiameter är inte bara katalogposter. De är tekniska begränsningar kopplade till kraft, resor och stabilitet. Hålet är cylinderrörets inre diameter och definierar kolvområdet. När tryckluft pressar på det området är den resulterande kraften direkt proportionell mot den. Slagslaget är det maximala avståndet som kolven och stångenheten kan färdas från helt indraget till helt utdraget. Stångens diameter bestämmer hur mycket tryckbelastning stången kan bära innan den knäcks, speciellt vid långa slag, och den minskar direkt den effektiva kolvytan vid indragningsslaget.
Ett enkelt exempel visar hur de tre interagerar. A 32 mm hålcylinder vid 6 bar producerar ungefär 482 N av teoretisk tryckkraft. Lägg till en 12 mm stång och indragningskraften sjunker till ca 415 N eftersom staven upptar en del av kolvområdet. Om samma cylinder har en slaglängd på 500 mm och trycker en ouppstödd last i sidled, måste stången vara tillräckligt tjock eller styras utåt för att undvika böjning. Alla andra dimensioner på en cylinderritning – monteringssätt, portstorlek, kuddlängd, brytaröppningar, total längd – sitter bakom dessa tre siffror men styr fortfarande om cylindern passar maskinens hölje och ansluter till den befintliga luftledningen.
En praktisk regel som används i de flesta designrecensioner är att skriva ner de tre värdena i beställningen hål x slag x stångdiameter , verifiera dem sedan mot maskinens rörelseprofil, lastbana och monteringsfäste. Den vanan fångar de flesta felmatchningar före installationen.
Standardhålstorlekar och ISO-familjer
Internationella cylindertillverkare följer en metrisk borrningsprogression som har blivit de facto-standarden inom automation: 8, 10, 16, 20, 25, 32, 40, 50, 63, 80, 100, 125, 140, 160, 200, 250 och 320 mm . Mellan 8 och 320 mm ökar varje steg borrningsarean med cirka 25 procent, vilket motsvarar ett liknande steg i tillgänglig kraft. Tre ISO-familjer täcker det mesta av detta sortiment, och var och en förpackar hålet på olika sätt.
ISO 6432-cylindrar använder ett runt slätt rör och täcker små hål från 8 till 25 mm. De är de typiska "mini"-cylindrarna som används för klämning, stiftinsättning och ljusväxling. ISO 15552 cylindrar använder dragstång eller extruderade profilkroppar och täcker 32 till 320 mm hål; de är arbetshästarna för allmän automatisering. ISO 21287 kompakta cylindrar täcker 20 till 100 mm hål i en förkortad kropp, vilket byter ut viss slagkapacitet mot en mycket mindre installationshöjd. Det är viktigt att förstå vilken familj din maskin byggdes kring, eftersom hålmönstret, den totala längden och stångtråden alla följer familjekonventionen.
| Familj | Borrningsområde | Kroppsstil | Typisk användning |
|---|---|---|---|
| ISO 6432 | 8 - 25 mm | Runt slätt rör | Små fixturer, fastspänning, stiftinsättning |
| ISO 15552 | 32 - 320 mm | Dragstång eller profilrör | Allmän automation, materialhantering, skjuts och lyft |
| ISO 21287 | 20 - 100 mm | Kompakt extruderad profil | Utrymmesbegränsade stationer, verktyg, kortslagsklämning |
 SC Series Tie-Rod standardcylinder för ISO 15552-applikationer Denna dragstångscylinder följer ISO 15552-omslaget och erbjuder utbytbara monterings- och portpositioner. Tillgänglig från 32 till 100 mm hål med justerbar dämpning och högtemperaturtätningar, den passar generella automationsuppgifter som kräver pålitlig kraft. Visa produkt →
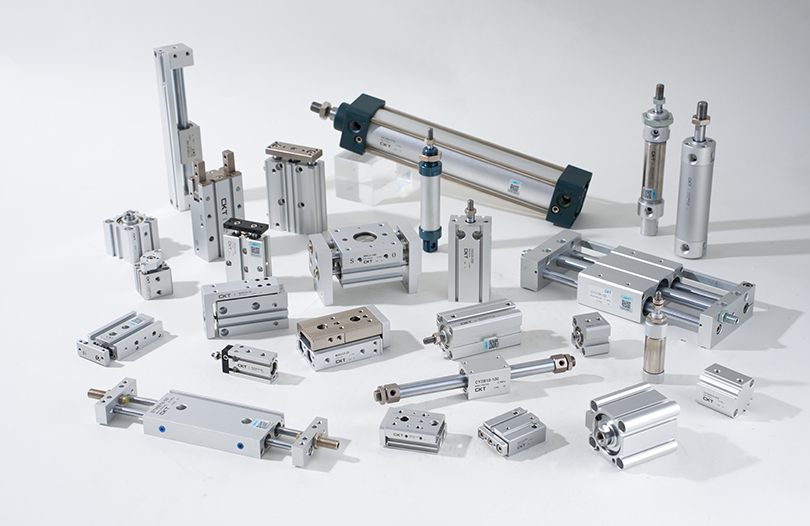
Den SC-serien dragstångscylindrar följ ISO 15552-kuvertet, så att monteringsavstånd, stånggängor och portpositioner överensstämmer med andra tillverkare som använder samma standard. Om du behöver jämföra kompletta specifikationer över hålstorlekar, CKT-luftcylindersortiment listar konstruktionsritningar och monteringsmått för varje serie i denna serie.
Borrstorlek: Arbeta bakåt från lasten
Den starting point for bore selection is always the load. The governing equation is F = P x A där F är den erforderliga kraften, P är arbetstrycket och A är kolvarean. I metriska enheter, om P är i N/cm² och A är i cm², kommer kraften ut i newton. Vid 6 bar är trycket ungefär 60 N/cm² (0,6 MPa). Ett 50 mm hål har en kolvarea på 19,63 cm², så den teoretiska tryckkraften är 19,63 x 60, eller cirka 1178 N.
Ett typiskt exempel: en plockenhet måste trycka på en 500 N last horisontellt med ett linjetryck på 6 bar. Minsta yta är 500 dividerat med 60, vilket motsvarar 8,33 cm². Ett 32 mm hål ger 8,04 cm², vilket är något under det värdet. Efter att ha lagt till den vanliga säkerhetsmarginalen på 25 till 50 procent för tätningsfriktion, tryckfall och accelerationskrafter, är det korrekta valet nästa standardhål: 40 mm, med en kolvarea på 12,57 cm². Det ger 754 N teoretisk kraft och ungefär 565 N användbar kraft vid 75 procents effektivitet, vilket lämnar en bekväm reserv över kravet på 500 N.
| Borrning (mm) | Kolvarea (cm²) | Kraft vid 6 bar (N) | Föreslagen arbetsbelastning (N) |
|---|---|---|---|
| 16 | 2.01 | 121 | 60 - 90 |
| 20 | 3.14 | 188 | 95 - 140 |
| 25 | 4.91 | 295 | 150 - 220 |
| 32 | 8.04 | 482 | 240 - 360 |
| 40 | 12.57 | 754 | 375 - 565 |
| 50 | 19.63 | 1178 | 590 - 885 |
| 63 | 31.17 | 1870 | 935 - 1400 |
| 80 | 50.27 | 3016 | 1510 - 2260 |
| 100 | 78.54 | 4712 | 2360 - 3530 |
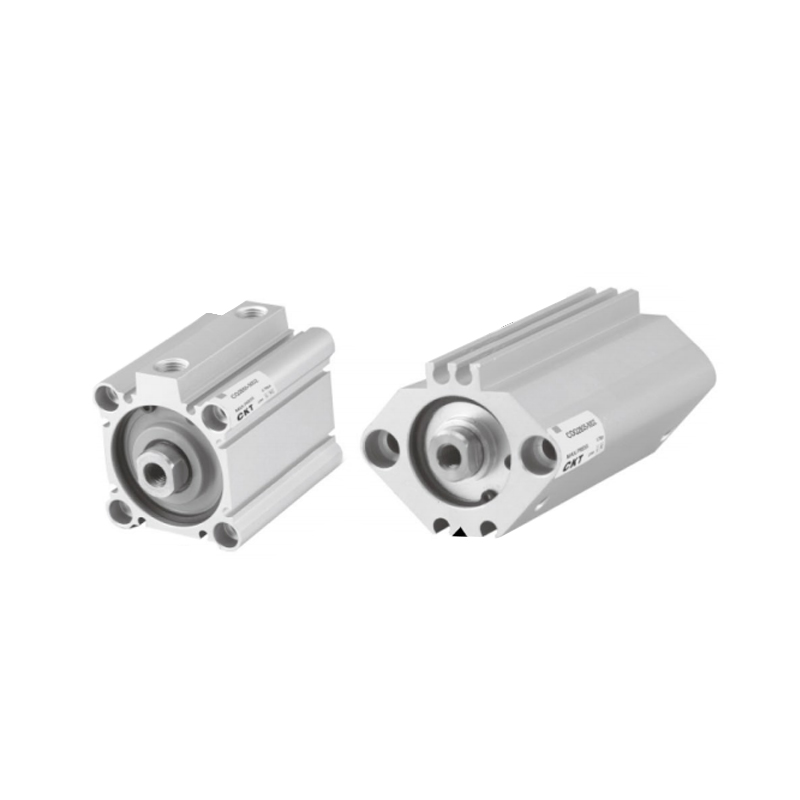 CQ2-serien kompakt tunn cylinder med infälld magnetomkopplare En cylinder med tunn profil som sparar vertikalt utrymme samtidigt som den bibehåller samma borrkraft. Dess infällda magnetiska strömbrytare förhindrar skador och är resistent mot vatten, kylvätska och starka magnetfält, vilket gör den praktisk i trånga eller tuffa miljöer. Visa produkt →
I maskiner där vertikalt utrymme är snävt använder en kompakt tunn cylinder som CQ2-serien samma hålstorlek men en mycket kortare kropp, vilket ändrar slaglängden och dämpningsalternativen. Kraftberäkningen förblir identisk eftersom hålet inte har förändrats; endast det installerade kuvertet och den maximala tillgängliga slaglängden ändras. Kontrollera alltid dessa gränser innan du väljer en kompakt kaross framför en standardkropp.
Slaglängd: True Travel Plus Clearance
Den stroke is not simply the distance the machine needs to move. It is the distance between the hard stops at both ends of the motion. If a pusher must reach 300 mm past the front mounting face, but the load carrier itself requires 20 mm of clearance at the retracted position and another 15 mm at the extended position, the cylinder stroke must be at least 335 mm. Many field replacements fail because the stroke was chosen from the nominal travel specification without including end-of-stroke clearances, shock absorber mounting space, or the thickness of the attachment plate.
Långa drag introducerar en separat uppsättning begränsningar. Ett slag på 250 mm är enkelt för de flesta hål. Ett 1000 mm slag med samma hål kräver en större stav, en längre dämpningszon och nästan alltid en extern styrning för att förhindra att staven hänger ihop under sin egen vikt plus belastningen. Standardcylindrar visar en maximal slaglängd för varje hål- och stångkombination; att överskrida det värdet tvingar vanligtvis en specialbyggd eller ett överdimensionerat spöalternativ. När en design kräver ett slag som är mer än åtta till tio gånger stångdiametern, planera för ett stödlager, en linjär styrning eller ett glidbord istället för en bar stång.
- Änddämpning: justerbara kuddar kräver 15 till 30 mm slaglängd innan kuddtätningen greppar; utan den reserven smäller kolven i gaveln i full fart.
- Magnetiska omkopplare: kolven måste röra sig helt genom brytaravkänningszonen; en för kort slaglängd lämnar ingen tillförlitlig uppehållssignal för PLC:n.
- Kopplingsfrigång: om en flytande stångkopplare används behöver den axiellt spel på ena sidan; att glömma detta är en vanlig orsak till "no stroke"-klagomål på nya installationer.
- Överdimensionerade slag: att lägga till 50 mm extra slaglängd för att få flexibilitet ökar luftförbrukningen, ökar böjmomentet på stången och förlänger cykeltiden på grund av den extra resdistansen.
Stångdiameter: där tryck- och dragsiffrorna divergerar
Den rod diameter affects two separate things: the retract force and the buckling resistance. On the extend stroke, the full piston area sees the working pressure. On the retract stroke, the piston area is reduced by the cross-section of the rod, so the available force is always lower. For a 40 mm bore with a 16 mm rod, the push force is 754 N and the retract force is approximately 634 N at 6 bar. A thicker rod improves stability but costs more retract force. A thinner rod keeps the retract force high but limits the compressive load capacity at long strokes.
Den buckling relationship is worth memorizing because it explains most rod failures. Euler's buckling formula shows that the critical load scales with the fjärde potensen av stavdiametern . En halvering av stångdiametern minskar den acceptabla tryckbelastningen till en sextondel av det ursprungliga värdet. Ett 1000 mm slag med en 16 mm stång som klarar 1200 N i kompression kan misslyckas om staven byts ut mot en 10 mm stång utan att lägga till extern styrning. För vertikal pressapplikationer, kontrollera alltid stångdiametern mot slaget och belastningsriktningen; ett helt rimligt val av borrning ogiltigförklaras ofta av en stång som är för smal för slaget.
Spöytkvalitet hör också hemma i dimensionssamtalet. En stång som är nominell i storlek men har repor, hack eller kromslitage kommer snabbt att läcka genom stångtätningen. När du mäter en använd cylinder före byte, mät staven i två riktningar och jämför avläsningarna; ovalt slitage på mer än 0,05 mm är ett tillförlitligt tecken på att stången och tätningen fungerade under överdriven sidobelastning.
Monteringsmått: Matcha kuvertet, inte bara hålet
Två cylindrar med samma hål och slaglängd kan ha helt olika monteringsmått på grund av monteringssättet. ISO 15552 definierar de vanligaste monteringsalternativen: främre fläns, bakre fläns, bakgaffel, bakre klack, fotfäste och tapp. Varje monteringsstil ändrar den totala längden, bultmönstret och det utrymme som behövs runt cylindern för rörelse eller åtkomst.
| Monteringskod | Monteringstyp | Dimensionell effekt | När ska användas |
|---|---|---|---|
| MS1 | Gaffel bak | Lägger till gaffellängd bakom locket; kräver svängfrigång | Svängbara eller oscillerande lastbanor |
| MP2 | Fotfäste | Sänker monteringsytan under mittlinjen; stabil bas | Horisontella tryck med fasta höjdfästen |
| MF1 | Främre fläns | Fläns på huvudplattan; stödjer den bärande änden | Spännbelastningar, vertikal montering, kompakta fasta fästen |
| MT4 | Trunnion | Lägger till tappar på pipan; kräver frigång runt kroppen | Dumpande, lutande och roterande rörelse |
Under ett byte mellan märken räcker modellnumret aldrig. Begär dimensionsritningen för den exakta monteringsstilen, jämför sedan den totala längden, bulthålsavståndet, stånggängans storlek och portposition. En 40 mm hålcylinder från en tillverkare kan vara 12 mm längre än en annan med samma nominella storlek, vilket är mer än tillräckligt för att kollidera med ett skydd, ett sensorfäste eller nästa station. Detta är den vanligaste dimensionella oöverensstämmelsen som upptäcks vid eftermonteringsprojekt.
Portstorlekar och luftbehov: Dimensionering av hela kedjan
Den cylinder port size is the interface between the actuator and the valve, and it follows the bore range in a predictable pattern. Small bores use M5 or G1/8 threads, mid-range bores use G1/4, and large bores use G3/8 or G1/2. Choosing a port that is too small restricts the flow, slowing the cycle; choosing a port that is too large adds cost and makes the fittings bulky for no performance gain.
| Borrningsområde (mm) | Typisk portgänga | Rekommenderad slang OD | Föreslagen ventilstorlek |
|---|---|---|---|
| 8 - 16 | M5 eller G1/8 | 4 - 6 mm | Direktverkande ventil |
| 20 - 25 | G1/8 | 6 - 8 mm | Pilotmanövrerad ventil |
| 32 - 40 | G1/4 | 8 - 10 mm | 5/2 eller 5/3 ventil |
| 50 - 63 | G1/4 eller G3/8 | 10 - 12 mm | 5/2 ventil med snabb avgas |
| 80 - 100 | G3/8 eller G1/2 | 12 - 16 mm | 5/2-ventil med stor kapacitet |
Luftförbrukning är en annan dimensionsrelaterad beräkning som förhindrar underdimensionerade kompressorer och tryckfall. Friluftsvolymen per enstaka slag är ungefär kolvarean multiplicerad med slaget, multiplicerat med kompressionsförhållandet för arbetstrycket. För en 63 mm hål med 200 mm slag vid 6 bar , förlängningen förbrukar cirka 4,3 liter fri luft och indragningen förbrukar cirka 4,1 liter. Vid 20 dubbla cykler per minut, det är ungefär 170 liter per minut av fri luft efterfrågan enbart genom cylindern, innan man lägger till ventilens pilotförbrukning och läckage. En närmare titt på hur cylinderns inre delar omvandlar lufttryck till praktisk rörelse hjälper när man tolkar dessa siffror i en verklig krets, och förklaringen går utöver dimensionsbladet.
Att montera en varvtalsreglerventil direkt på cylinderportarna är vanlig praxis, men avgasflödet genom den kopplingen begränsar den maximala kolvens hastighet. Om den dimensionerade stavhastigheten är kritisk för cykeltiden, kontrollera flödesklassningen för anslutningen och ventilen tillsammans; själva cylindern är sällan begränsningen.
Mätning av en installerad cylinder när namnskylten är borta
Utbytesarbeten börjar ofta med en utsliten cylinder vars modelllapp är oljefläckad eller repad bortom läsning. I den situationen måste dimensionsuppsättningen återställas från själva hårdvaran. Sekvensen nedan ger tillförlitliga resultat på de flesta standardcylindrar.
- Mät slaget från staven. Dra ut cylindern och mät den exponerade stavlängden från stavens lageryta till stavänden. Dra tillbaka den och mät igen. Skillnaden mellan de två avläsningarna är slaget. Denna metod är noggrann till cirka 0,5 mm när stavänden är ren.
- Identifiera hålet från rörets ytterdiameter. För runda cylindrar är rörets ytterdiameter typiskt hålet plus 3 till 6 mm väggtjocklek. Mät OD i två riktningar och matcha den sedan mot tillverkarens dimensionstabell för den misstänkta serien. På dragstångscylindrar är avståndet mellan dragstängerna en mer tillförlitlig hålidentifierare än rörets OD.
- Mät stavens diameter med en bromsok. Gör avläsningar i två vinkelräta riktningar och på två avstånd från stavänden. Den mindre avläsningen är den effektiva spöstorleken; skillnader på mer än 0,05 mm indikerar slitage.
- Anteckna monteringsmåtten. Mät avståndet mellan monteringshålen, hålets diameter, flänstjockleken, avståndet från stångens centrumlinje till monteringsytan och den totala längden med stången indragen.
- Identifiera porttrådarna. Använd en gängstigningsmätare eller testkopplingar. De vanligaste kandidaterna är M5, G1/8, G1/4, G3/8 och G1/2. Tvinga aldrig en koppling; en skadad port förvandlar en enkel ersättning till en cylinderkroppsersättning.
- Beställ ritningen innan du beställer delen. Jämför dina uppmätta värden mot tillverkarens måttblad för kandidatmodellen. Borrningen, slaglängden, stången och monteringssättet måste alla matcha; en enda missmatchning räcker för att stoppa installationen.
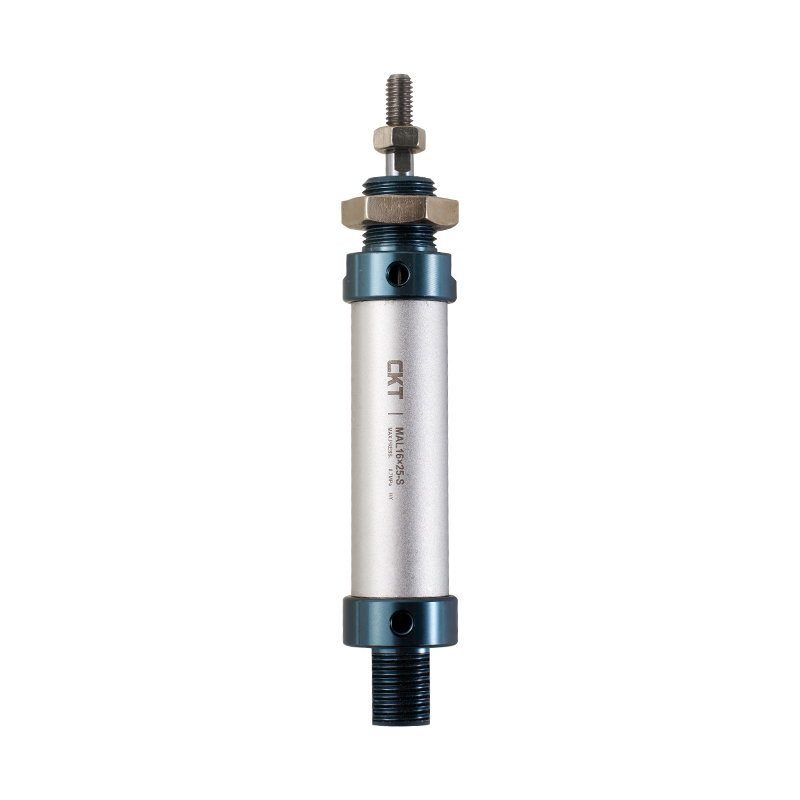 MAL-seriens minicylinder i aluminiumlegering för vanliga ersättningsbehov En lätt rundrörscylinder i aluminium med gängade ändlock och självsmörjande lager. Tillgänglig i 20 till 40 mm hål, det är en typisk miniatyrcylinder som används i förpacknings- och hanteringsutrustning, idealisk för fältmätningsbaserade utbyten. Visa produkt →
För underhållsersättningar i sortimentet med små borrhål är minicylindern i MAL-serien i aluminiumlegering en av de vanligaste ramarna som finns i förpacknings- och materialhanteringsutrustning. Dess kroppsmått från platt till platt, babordsgänga och stånggänga följer ett vanligt mönster som gör fältmätning enkel när den ursprungliga modelletiketten är borta.
Dimensionella misstag som bara dyker upp efter installation
Vissa dimensionsfel är osynliga på papper och uppenbara på maskinen. Listan nedan samlar de vanligaste som man stöter på vid idrifttagning och eftermontering.
- Underdimensionerad borrning med ett teoretiskt överskott. Ett 25 mm hål vid 6 bar ger 295 N i teorin. Om den verkliga efterfrågan är 280 N med gamla tätningar, ett tryckfall på 15 procent och en snabbaccelererande massa kommer cylindern att stanna när produktionstakten stiger. Erfarna team designar med minst 30 procents användbar kraftmarginal över den nominella belastningen.
- Överdimensionerad borrning med dolda kostnader. Ett 100 mm hål förbrukar ungefär fyra gånger så mycket luft som ett 50 mm hål för samma slag. Den större cylindern behöver också större portar, tyngre fästen och längre dämpningstid. Större är inte säkrare; det är bara dyrare att driva.
- Slag vald utan ändspel. En cylinder som rör sig exakt till det nominella slaget kommer att träffa maskinramen eller produktstoppet med full hastighet. Lägg alltid till spelrum i båda ändarna och lägg till dämpningsrörelse om hastigheten överstiger 500 mm/s.
- Metriska och kejserliga dimensioner blandade. Ett 1/2 tums hål är 12,7 mm, inte 12 mm eller 16 mm. Stavar som är 6 mm mot 1/4 tum (6,35 mm) ser identiska ut för ögat men misslyckas annorlunda under belastning. Mät alltid i ett system och konvertera explicit.
- Ignorerar indragningskraften. En cylinder som trycker en 600 N last vertikalt kan ofta sträcka sig, men den kanske inte drar tillbaka samma last om stången är tjock och det effektiva indragningsområdet är litet. Kontrollera dragriktningen med den faktiska stångdiametern, inte bara hålet.
- Kontrollerar inte brytarspårets läge. Den piston position at which a magnetic switch triggers depends on the distance between the switch groove and the end caps. A cylinder with the same bore but a different body profile can move the switch trigger point by several millimeters, which is enough to break a timing sequence.
Vanliga frågor
Vad betyder 32 x 100 på en pneumatisk cylinderetikett?
Det betyder 32 mm hål och 100 mm slaglängd . Detta är det vanligaste sättet som tillverkare sammanfattar de två primära dimensionerna på namnskylten. Stångdiametern anges vanligtvis separat eller ingår i modellkoden.
Hur mycket kraft kan en 50 mm hålcylinder producera vid 6 bar?
Den theoretical push force is approximately 1178 N . I praktiken minskar tätningsfriktion och linjetrycksförluster den användbara kraften till ungefär 600 till 900 N beroende på hastighet, kopplingsstorlek och smörjtillstånd.
Ändrar stavens diameter tryckkraften?
Nej. Tryckkraften beräknas från hela kolvens area. Stångdiametern minskar bara den effektiva ytan på dra tillbaka slaget , vilket sänker dragkraften.
Kan jag ersätta en ISO 15552 cylinder med en ISO 21287 kompakt cylinder med samma hål och slaglängd?
Endast om monteringsmönstret, total längd, portpositioner och stånggänga är kompatibla. En kompakt kropp är mycket kortare, men hålavståndet och dämpningsalternativen skiljer sig åt. Jämför alltid måttritningarna innan du beställer.
Vad händer om jag väljer en stroke längre än vad som krävs?
Den cylinder will still work, but it consumes more air, extends the cycle time, increases the bending moment on the rod, and takes up more machine space. Long strokes also increase the risk of buckling when the load is unsupported.
Hur hittar jag portstorleken på en cylinder som fortfarande är installerad?
Mät gängan med en gängstigningsmätare eller prova kända testkopplingar. De vanligaste pneumatiska portarna är M5, G1/8, G1/4, G3/8 och G1/2. Att identifiera gängan korrekt förhindrar skador på cylinderporten under monteringsinstallationen.
Vad är den maximala slaglängden för en given hålstorlek?
Varje tillverkare publicerar maximala slagvärden för varje hål- och stavkombination. Utöver dessa värden blir spöets bucklingsmotstånd och kroppens stabilitet de begränsande faktorerna. För långa slag är en större stav eller en extern linjär styrning obligatorisk.
Viktiga hämtmat innan du beställer
Att välja en pneumatisk cylinder efter dimensioner är en systematisk övning. Börja med kraftbehovet och tillgängligt tryck för att fixera hålet. Konvertera maskinens färdväg till ett slagnummer som inkluderar spelrum och dämpning. Verifiera stångdiametern mot både indragningskraften och bucklingsrisken. Kontrollera sedan monteringssätt, portstorlek och total längd mot det fysiska kuvertet. Dessa fem kontroller täcker mer än 90 procent av de dimensionella problem som orsakar fältfel.
Behåll måttritningen från tillverkaren som slutgiltig myndighet. Modell-till-modell-variationer mellan märken är verkliga, och en millimeterskillnad i ett monteringsfäste är tillräckligt för att fördröja en omstart av produktionen. Den tid som ägnas åt att mäta två gånger på den gamla cylindern är alltid kortare än stilleståndstiden orsakad av fel byte.