

En förpackningslinje som matar en kartongförpackare börjar producera sneda lådor. Underhållsingenjören kontrollerar matningstrycket, öppnar varvtalsregleringsventilen och drar sedan av luftcylindern från maskinen. Inuti har cylinderväggen en djup längsgående repa, kolvstångstätningen har en trasig läpp och kolvstyrringen har slitits ner till mindre än halva sin ursprungliga tjocklek. Den scenen upprepas i fabriker varje månad, och nästan varje gång den spårar tillbaka till en specifik del inuti den pneumatiska cylindern.
En pneumatisk cylinder omvandlar tryckluft till en rak rörelse. Det är en precisionsenhet där varje komponent styr kraft, hastighet, repeterbarhet eller livslängd. Att lära sig delarna av en pneumatisk cylinder är inte en teoretisk övning. Det hjälper dig direkt att välja en ersättningsmodell, jämföra leverantörsofferter och ta reda på varför en automationsaxel plötsligt blev trög.
Rätt svar först: de tre områden som betyder mest på vilken cylinder som helst är ytbehandling av fat , den kolvstångsfinish , och tätningssystem . Få de tre rätt och resten av monteringen kommer vanligtvis att leverera ett långt, förutsägbart arbetsliv. Få de tre fel, och inget antal snygga tillbehör kommer att rädda enheten.
Komponentkartan för en pneumatisk cylinder
Oavsett märke, hålstorlek eller designstandard, grupperar nästan varje pneumatisk cylinder samma åtta funktionella komponentgrupper: cylinder, ändstycken, kolv, kolvstång, tätningar, styrringar och stånglager, dämpning och portar. Sensorer och magnetiska kolvband är valfria men vanliga inom automation.
| Komponentgrupp | Kärnfunktion | Typiskt material |
|---|---|---|
| fat | Styr kolven och håller trycket | Hårdanodiserad aluminium, rostfritt stål |
| Ändskydd | Stäng tryckkammaren, bär portar och fästen | Pressgjuten aluminium, zinklegering |
| Kolv | Omvandlar lufttrycket till axiell kraft | Aluminiumlegering med magnetband alternativ |
| Kolv rod | Överför linjär kraft till den externa lasten | Hårdförkromat stål, rostfritt stål |
| Sälar | Blockera inre och yttre luftläckage | NBR, FKM, polyuretan, PTFE |
| Styrringar och lager | Absorbera sidobelastningar och håll slaget rakt | PTFE-komposit, oljeimpregnerad brons |
| Dämpning | Bromsar in kolven innan slaget vid slutet av slaget | Justerbara nålventiler, gummistötfångare, kuddtätningar |
| Hamnar | Släpp in och släpp ut tryckluft | G-, NPT- eller M-gängor i gavlarna |
Det snabba köpet från denna karta är enkelt:
- Om leverantören inte kan ange anodiseringstjockleken på cylinderloppet, fråga igen.
- Om spöytan känns sträv när du gnuggar fingrarna längs den är det inte en precisionsdel.
- Om tätningsmaterialet är okänt, planera för tidigt byte och förkortade cykler.
Cylinder Barrel: Precisionsröret som bestämmer tätningens livslängd
Slutsats först: pipan är den dyraste delen att reparera och den svåraste att inspektera visuellt. Det är den cylindriska hylsan genom vilken kolven färdas, och dess inre ytgeometri och finish styr hur länge kolvtätningarna överlever.
De flesta pneumatiska cylindrar av standardtyp använder ett rör av strängsprutad aluminiumlegering med en hårdanodiserad inre borrning. Hård anodisering tillför ett tätt oxidskikt av ungefär 15 till 30 mikrometer , med ythårdhet inom intervallet 350 till 500 HV . Det lagret motstår smutspartiklar och ger kolvringarna en hållbar bana. Rostfria stålfat är valda för livsmedelsbearbetning, läkemedel och tvättområden eftersom de hanterar fukt och aggressiva rengöringsmedel mycket bättre än anodiserad aluminium.
Ingenjörer bör titta på tre siffror när de jämför fatkvalitet:
- Innerdiametertolerans: normalt H8 eller H9. En större tolerans ändrar tätningens klämning och tillåter kolvens lutning.
- Ytjämnhet: typiskt Ra 0,2 till 0,5 mikrometer . Under Ra 0,2 får hålet inte hålla en oljefilm; över Ra 0,5 slits tätningsläpparna snabbt.
- Ovalitet och rakhet: några mikrometers ovalitet skapar lokalt högt tätningstryck som visar sig senare som glänsande slitage och, så småningom, inre läckage.
Den yttre formen på pipan spelar också roll. Ekonomiskt extruderade profiler med inbyggda sensorslitsar är vanliga på kompakta cylindrar, medan dragstångs- och rundkroppscylindrar bär enklare rör. Om du köper en ren omärkt cylinder och specifikationsbladet inte nämner anodiseringstjockleken, får hålet endast göras kemiskt ljust eller lätt oxiderat, vilket kommer att flagna under kontaminering och skära kolven.
Underhållstips: efter att en cylinder har tagits ur drift, kör en ren trasa genom hålet. Om du ser grått damm, är anodiseringslagret att misslyckas. Om du ser längsgående repor saknar lufttillförseln sannolikt tillräcklig filtrering.
Ändlock: främre och bakre kåpor under tryck
Ändlocken stänger tryckkammaren, håller i portarna, bär monteringshålen och stödjer stånglagret på framsidan. En cylinder är bara lika styv som dess lock: ett lock som deformeras under tryck ändrar tätningsinriktningen och skapar läckor runt de statiska O-ringarna.
Pressgjutet aluminium är standardlockmaterialet eftersom det balanserar vikt, styrka och tillverkningskostnad. Små runda cylindrar använder ibland zinklegering, medan rostfria cylindrar använder rostfria lock. Håll utkik efter billiga gjutgods med tunna bossar runt monteringshålen; de spricker när monteringsbultarna är överdragna eller när maskinen belastar cylinderkroppen från sidan.
Det bakre locket innehåller normalt porten som används för att förlänga kolven och, på dämpade cylindrar, den justerbara kuddnålventilen. Den främre kåpan innehåller stånglagret och stångtorkaren, plus porten för indragning på dubbelverkande enheter. De två locken kläms ihop med en av tre strukturella metoder:
- Dragstänger: fyra långa bultar passerar genom kåporna och klämmer ihop pipan mellan dem. Denna design är servicevänlig och mycket styv, och dimensionerna följer ISO 15552-ramen för standardcylindrar.
- Gängade cylinderändar: locken skruvas direkt på röret, vanligt på runda miniatyrcylindrar enligt ISO 6432.
- Valsade eller klämda profiler: locken är fästa på en extruderad kropp med fästringar eller skruvar, typiska för kompakta cylindrar enligt ISO 21287.
Monteringssätt bestäms även på kepsnivå. Flänsfästen, fotfästen, gaffelsprintar, tappar och svängtappar är alla maskinbearbetade i eller bultade på lockområdet. När du väljer cylinder, ange monteringssätt i artikelnumret, eftersom samma hål och slaglängd kan ha helt olika lockdimensioner för olika fästen.
Piston: Den rörliga barriären som omvandlar tryck till kraft
Kolven är den inre komponenten som delar upp pipan i två kammare och överför kraften från tryckluft till stången. Teoretisk utgående kraft är helt enkelt tryck multiplicerat med den effektiva kolvarean: F = P x A .
Bearbetat exempel: en kolv med 40 mm hål vid 0,6 MPa har en effektiv yta på cirka 1 257 kvadratmillimeter, så den teoretiska töjkraften är ungefär 754 newton . Uppmätt kraft vid stången kommer att vara 3 till 10 procent lägre på grund av tätningsfriktion och inre tryckförluster.
På dubbelverkande cylindrar är stavsidans area mindre med kolvstångens tvärsnitt. För ett 32 mm hål med en 12 mm stång är indragningskraften ca 14 procent lägre än förlängningskraft. Designers glömmer detta vid vertikala applikationer där cylindern måste både lyfta och dra ner på ett tillförlitligt sätt.
Kolvkroppen är normalt av aluminium och den har tre viktiga element:
- Kolvtätningar: en eller två läppar som hindrar luft från att passera från kolvens ena sida till den andra.
- Styrringar: slitband som håller kolven centrerad och förhindrar metall-mot-metall-kontakt med pipan.
- Magnetband: ett par halvskal permanentmagneter monterade i ett spår runt kolven, som används för positionsavkänning med externa brytare.
Kolvbredd är inte bara en kostnadsfaktor. En bredare kolv med två separerade styrringar motstår lutning när lasten är excentrisk. På standard ISO-cylindrar är kolvbredden proportionell mot hålstorleken av just den anledningen. Om en ersättningscylinder har en synbart kortare kolv än originalet, förvänta dig snabbare tätningsslitage vid sidobelastning.
Kolvstång: Risk för kraftöverföring och knäckning
Kolvstången är den enda rörliga delen som lämnar cylindern och berör omvärlden. Dess material, plätering och ytfinish avgör inte bara hur länge stångtätningen håller utan också om cylindern klarar långa slag utan att böjas.
Standardstänger är högkolhaltiga stål med en hårdförkromad plätering av 20 till 30 mikrometer , färdig till en ytråhet runt Ra 0,2 till 0,4 mikrometer. Kromskiktet ger en slitstark yta med låg friktion för stångtätningen och torkaren. Stavar av rostfritt stål är att föredra i frätande miljöer, eftersom krom så småningom kan gropas om plätering repas och fukt når basmetallen.
Böjning är den dolda gränsen. En smal stång under tryckbelastning beter sig som en pelare: ju längre längd utan stöd är, desto lägre belastning vid vilken den böjer sig i sidled. Med Euler-formeln har en 10 mm stång med en längd på 1 meter utan stöd en teoretisk kritisk belastning nära 1 kilonewton under fastställda förhållanden. Det är inom utgångsområdet för en cylinder med 50 mm hål vid 0,6 MPa. För slag utöver cirka tio gånger stångdiametern, specificera en större stång, ett stångstöd eller en extern linjär styrning.
Stångänden är gängad eller bearbetad för att ta emot tillbehör: hangänga, hongänga, gaffel, öga eller sfärisk koppling. ISO 8139 definierar måtten på sfäriska stångändar. Två praktiska regler förhindrar för tidig skada på spön:
- Spänn aldrig fast den färdiga stångytan med en tång för att spänna cylindern. Använd skiftnyckeln eller en gängfixtur; repor på staven kommer att förstöra stavtätningen inom några dagar.
- Använd en flytande stångkoppling om cylindern och den styrda lasten inte är perfekt inriktade. Vinkelförskjutning på ens en grad multiplicerar sidokraften på den främre bussningen och tätningen.
Tätningar: Där läckage och friktion beslutas
Tätningar är små gummidelar med överdimensionerad påverkan. De kontrollerar internt läckage mellan de två kolvkamrarna, externt läckage längs stången och friktionskraften som minskar cylinderns utmatning. En pneumatisk cylinder har vanligtvis fyra tätningszoner: kolvtätning, stångtätning, stångtorkare och statiska O-ringar mellan cylindern och locken.
| Tätningsposition | Funktion | Typiskt material | Misslyckande Symtom |
|---|---|---|---|
| Kolv seal | Förhindrar att luft passerar över kolven | NBR, PU, FKM | Cylindern kryper när matningen är av |
| Stångtätning | Förhindrar externt luftläckage längs stången | PU, FKM, NBR | Luftbubblor runt stången, oljedimma i avgaserna |
| Stångtorkare | Skrapar damm och spån från instrykningsstaven | PU, NBR | Smuts tränger in i främre locket, skåra på staven |
| Statisk O-ring | Sälar cap-to-barrel joints | NBR, FKM | Externt väsande vid kappsömmen |
Materialvalet följer driftstemperatur och media. Nitrilgummi (NBR) täcker minus 20 till plus 80 grader Celsius och är standard för allmän fabriksluft. Fluorgummi (FKM) sträcker sig till cirka 200 grader Celsius och motstår aggressiva kemikalier. Polyuretan (PU) har utmärkt nötningsbeständighet för stångtätningar och torkare i smutsiga miljöer men tål mindre värme.
Standard pneumatiska cylindrar är klassade för ett maximalt arbetstryck på 1,0 MPa (10 bar) med ett testtryck runt 1,5 MPa. Om din applikation behöver mer måste antingen tätningsdesignen eller lockets styrka uppgraderas; anta inte att en rabatterad cylinder från en okänd källa är lika testad.
Ett vanligt fältmisstag är att endast byta ut stavtätningen när stavytan redan är repad. Den nya tätningen kommer snabbt att drabbas av samma skada. Kontrollera alltid spöytan vid samma reparationstillfälle.
Styrringar och stånglager: Stabilisatorer mot sidobelastningar
En pneumatisk cylinder är utformad för att röra sig i en rak linje, men verkliga maskinbelastningar är aldrig perfekt axiella. Styrringar på kolven och ett stånglager inuti den främre kåpan absorberar krafterna utanför centrum och skyddar tätningarna från att krossas av metallkontakt.
Stånglagret, även kallat stångbussningen, är monterat i den främre kåpan och stödjer stången när den glider in och ut. Materialen inkluderar oljeimpregnerad sintrad brons, PTFE-bronskompositer och konstruerade termoplaster. En sliten bussning visar sig som en klocköppning framtill när du tar bort stången; att endast byta ut stångtätningen på en sådan cylinder ger i bästa fall en tillfällig fix.
Kolvstyrringar utför samma centreringsjobb inuti cylindern. De är offerslitdelar: de slits istället för aluminiumkolven och det anodiserade hålet. PTFE-kompositer erbjuder låg friktion och tål torr drift; vissa konstruktioner använder fylld acetal för högre lastkapacitet.
Den tekniska tumregeln är att externa sidobelastningar ska hållas till en liten andel av den nominella dragkraften. Till exempel kommer en cylinder som trycker på en vagn på hjul att se mycket färre sidobelastningsfel än en cylinder som trycker på en fritt flytande arm direkt. När sidokrafter är oundvikliga, lägg till ett stopprör på kolvstången, använd en extern linjär styrning eller välj en styrd cylinder som en glid- eller fleraxlig enhet.
Dämpning: Absorberar kinetisk energi innan metall träffar metall
När en kolv når slutet av sitt slag har den rörliga massan verklig kinetisk energi. Om man tar en last på 20 kilo som rör sig med 250 millimeter per sekund är den kinetiska energin 0,625 joule per cykel . Vid 60 cykler per minut blir det cirka 37,5 joule per minut av värme och stöt som hamrar på ändlocket och tätningarna.
Dämpning bromsar kolven i den sista delen av slaget genom att fånga in luft mellan kolven och ändlocket och låta den komma ut genom en justerbar nålventil. Standard justerbara kuddar fungerar så här: en stötdämpande hylsa på kolven går in i lockets hål, stänger av huvudavgasbanan och tvingar den återstående luften genom nålen. Vrid in nålskruven ökar dämpningen. Att börja med skruven cirka två varv öppen från sittande ställning och sedan trimma efter slagkänsla är en praktisk procedur.
- Justerbar dämpning ger kontroll över slutet av slaghastigheten och är standard på de flesta ISO 15552-cylindrar över 40 mm hål.
- Självjusterande eller självkompenserande dämpning anpassar sig automatiskt till belastning och hastighet, användbart på högcykelmaskiner där operatörer inte ställer in skruvar.
- Kompakta och miniatyrcylindrar använder ofta vanliga gummistötfångare istället, som bara fungerar vid låga hastigheter.
En hård metallisk klang i slutet av ett dämpat slag betyder vanligtvis en av tre saker: kuddnålen är stängd för långt, kuddtätningen är sliten eller cylindern går över sin nominella kuddkapacitet. För tunga laster i hög hastighet över ungefär 0,5 meter per sekund, överväg en extern hydraulisk stötdämpare utöver den inbyggda kudden.
Sensorer: ögonen på en automatiserad cykel
Automationskontroller behöver veta om kolven är helt utdragen, helt indragen eller någonstans däremellan. Cylindrar svarar genom magnetisk positionsavkänning: ett magnetband på kolven utlöser en extern omkopplare monterad på cylindern. Det är därför så många cylindrar anges som magnetiska eller icke-magnetiska.
Två switchteknologier dominerar. Reed-brytare använder en mekanisk kontakt som stänger när magneten passerar; de är billiga men har begränsad mekanisk livslängd under konstant cykling. Solid-state switchar, typiskt TMR eller GMR magnetoresistiva typer, har inga rörliga kontakter och håller mycket längre, vilket gör dem till det säkrare valet för högcykelproduktionslinjer. Många moderna halvledaromkopplare erbjuder också kretsskydd mot kortslutning och omvänd polaritet.
Monteringsalternativ följer cylinderprofilen:
- T-slitsprofiler: sensorer glider in i ett extruderat spår på cylindern, vanligt på kompakta cylindrar.
- Dragstångsrem: ett stålband klämmer fast sensorn på dragstången, som används på IEC/ISO standardcylindrar utan slitsar.
- Klämband: justerbara metallringar runt cylindrar med rund kropp.
Vid beställning av en cylinder med sensorer, kontrollera den elektriska utgångstypen (NPN eller PNP) mot PLC-ingångsmodulen; en missmatchning skapar en helt trådbunden krets som aldrig kommunicerar. Bekräfta även anslutningstyp, normalt M8 eller M12, och det erforderliga inträngningsskyddet för våta eller dammiga områden.
Hamnar och luftanslutningar: Cylinderns bensinstation
Portarna är de gängade hålen i gavlarna som släpper in och släpper ut luft. Portstorlek är inte en kosmetisk detalj: den begränsar direkt flödeshastigheten och därmed den uppnåbara cylinderhastigheten. Vanliga portgängor är G (BSPP), NPT och metriska M-gängor. En oöverensstämmelse mellan passgängan och portgängan är en klassisk källa till omedelbara installationsläckor.
Som en allmän industrikartläggning använder miniatyrcylindrar runt 6 till 16 mm hål M5-portar; cylindrar med 16 till 32 mm hål använder vanligtvis G1/8-portar; 32 till 80 mm hål använder G1/4; och större hål använder G3/8 eller G1/2. Flödeskapaciteten uttrycks av den effektiva tvärsnittsarean S i kvadratmillimeter eller med flödeskoefficienten Cv. Om porten eller kopplingen är underdimensionerad för cykeltiden kommer cylindern att röra sig långsamt i en eller båda riktningarna trots att matningstrycket är korrekt.
När du monterar en cylinder, tänk på dessa anslutningsprinciper:
- Använd push-in beslag från en erkänd tillverkare; O-ringen inuti beslaget är det som faktiskt håller trycket.
- Placera en hastighetskontrollventil direkt på porten, inte på en lång slang, för att hålla kontrollen förutsägbar.
- Om applikationen kräver tyst avgas, lägg till en ljuddämpare på porten; acceptera en liten mottrycksstraff i gengäld.
Strukturella varianter: Tie-Rod, Round-Body och Compact Designs
Samma komponentgrupper förekommer i olika cylinderfamiljer, men deras proportioner och monteringsmetoder förändrar tillförlitlighetsbilden. Dragstångscylindern är arbetshästen för allmän automatisering. Fyra långa bultar förspänner de främre och bakre kåporna mot cylindern, vilket gör enheten styv och lätt att demontera för tätningsbyte. Dimensionsstandarder som ISO 15552 definierar dess hålområde, slaglängd och monteringsdimensioner så att cylindrar från olika tillverkare till stor del är utbytbara.
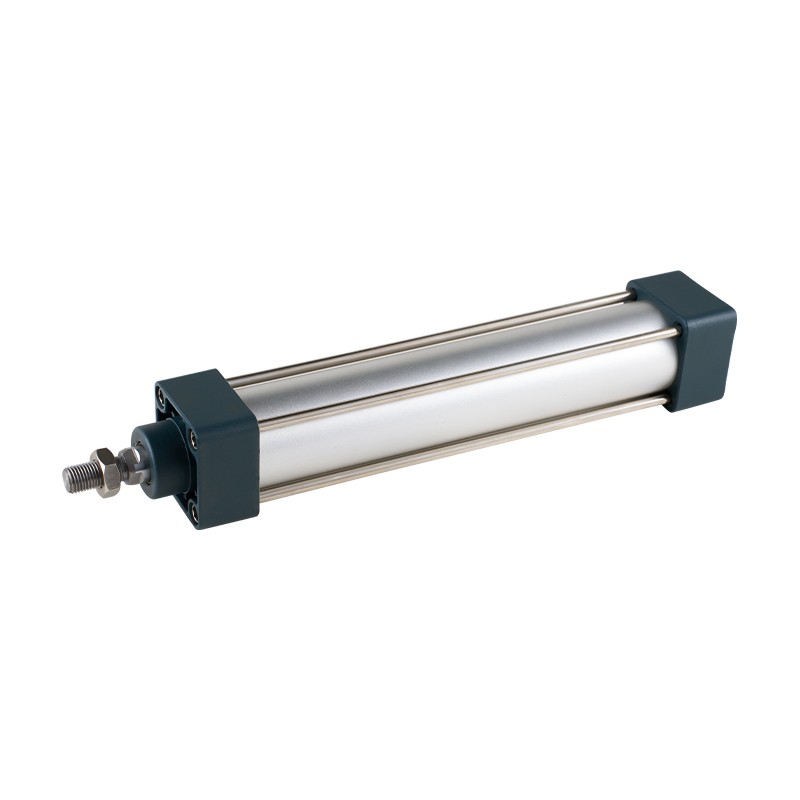 SC Series dragstång standardcylinder med kompakt längd Denna dragstångscylinder uppfyller ISO 15552 men erbjuder en kortare kropp för samma hål. Dess speciella tätning och högtemperaturalternativ gör den till ett praktiskt val för pålitlig automatisering i begränsade utrymmen. Visa produkt →
Miniatyrcylindrar med rund kropp använder inga dragstag alls. Kåporna skruvas direkt på ett draget rostfritt eller aluminiumrör, vilket ger en smal, lätt, hygienisk kropp. De är vanliga i små fixturer, klämmor och medicinsk utrustning där den minskade externa bulken är viktigare än att återuppbygga servicebarheten. Den internationella dimensionsramen ISO 6432 styr dessa små enheter upp till cirka 25 mm hål.
Kompakta cylindrar pressar samma kraft till en mycket kortare totallängd. De använder en extruderad aluminiumprofil med ett integrerat sensorspår, och kolvstången stöds ofta av styrstänger för större antirotationsstabilitet. ISO 21287 definierar deras monteringsgränssnitt. De används ofta för att klämma fast, stoppa grindar, verktygsväxlare och alla ställen där en standardcylinder helt enkelt inte passar.
När du jämför strukturella varianter, kom ihåg att pipan, tätningarna och stången fortfarande gör det tunga lyftet. En kompakt cylinder kommer alltid att ha en kortare slaglängd än en dragstångsenhet med samma hål eftersom det långa styrhöljet reduceras.
Stånglösa cylindrar: Samma funktioner utan staven
Stånglösa cylindrar behåller trumman, kolven, tätningarna och dämpningskonceptet, men tar bort den yttre kolvstången helt. Kolven driver en vagn som färdas längs utsidan av pipan. Den här layouten sparar ungefär 50 procent av installationslängden jämfört med en konventionell cylinder av stångtyp för samma slag, eliminerar problem med spöns buckling vid långa slag och tillåter slag upp till flera meter.
Det finns två fysiska principer. Magnetiskt kopplade stavlösa cylindrar överför kraft från den inre kolven till den yttre vagnen genom starka permanentmagneter; pipan är helt tät, vilket gör dem rena och läckfria, men kopplingen kan lossa vid stötbelastningar eller vertikal montering med tung nyttolast. Mekaniskt kopplade stavlösa cylindrar använder en längsgående slits i cylindern, stängd av ett tätningsband av rostfritt stål, med en mekanisk brygga som förbinder kolv och vagn. De överför högre krafter och hanterar stötar bättre, men tätningsbandet och torkaren över spåret är ytterligare slitpunkter som behöver inspekteras.
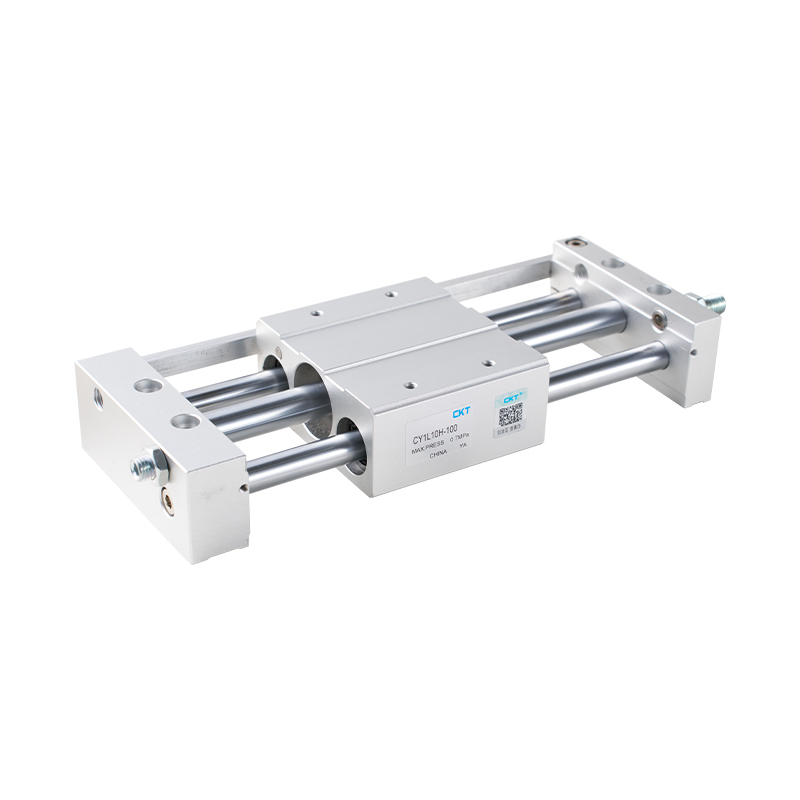 CY1L-serien Magnetkopplad stånglös cylinder med kullager Denna stavlösa cylinder använder magnetisk koppling för läckagefri, utrymmesbesparande linjär rörelse. Den kullagrade vagnen hanterar sidobelastningar smidigt, vilket gör den idealisk för kompakta överföringsapplikationer med långa slag. Visa produkt →
Den tekniska avvägningen är enkel: använd magnetiskt kopplade stavlösa cylindrar för rena medelhastighetsöverföringstillämpningar och använd mekaniskt kopplade enheter när belastningen är tung eller rörelsen inkluderar stötar. I båda fallen, var uppmärksam på vagnsstyrningen, eftersom frånvaron av en stång innebär att alla sido- och momentbelastningar måste hanteras av vagnens lager.
Fellägen, symtom och grundorsaker
Att känna till delarna är bara halva striden; den andra halvan är att känna igen vilken del som misslyckas först när prestandan sjunker. Tabellen nedan länkar vanliga symtom till den mest troliga komponenten och reparationsriktningen.
| Observerat symtom | Komponent inblandad | Första kontroll och åtgärd |
|---|---|---|
| Tröga eller gnisslande rörelser | Stångtätning, wiper, piston guide ring | Kontrollera smörjning och luftfilter; demontera och inspektera tätningsläpparna |
| Luftbubblor runt stången | Stångtätning | Kör ett finger över stången för att känna efter repor; byt ut tätningen och överväg att lägga om staven |
| Cylindern kryper när luften stängs av | Kolv seal | Internt läckage över kolven; byt ut kolvtätningen och kontrollera trumslitaget |
| Högt metalliskt klingande i slagänden | Dämpning system | Justera kuddnålen; inspektera dynans tätning och byt ut den om den är sliten |
| Sensorn känner inte av kolven | Magnetisk kolvband eller omkopplare | Kontrollera att cylindern är av magnetisk typ; flytta om strömbrytaren på pipans spår |
| Cylindern rör sig inte under tryck | Kolv, barrel, mounting | Kontrollera att lasten inte har fastnat; demontera för att kontrollera svullna tätningar eller spruckna pipa |
Innan du byter ut någon cylinder, bekräfta alltid grunderna: matningstrycket vid inloppet, filterregulatorns tillstånd och om magnetventilen verkligen växlar. En torr, smutsig lufttillförsel sliter ut tätningar tre till fem gånger snabbare än filtrerad och lätt smord luft, oavsett hur bra cylinderdelarna är.
Använda komponentkunskap när du köper en pneumatisk cylinder
En köpare som förstår delarna av en pneumatisk cylinder slutar jämföra endast pris och hålstorlek. Det praktiska sättet att specificera en cylinder är att bygga den kompletta komponentchecklistan innan du öppnar katalogen:
- Borrningsstorlek och erforderlig dragkraft vid det faktiska arbetstrycket
- Slaglängd och stångdiametern som behövs för att motstå buckling
- Monteringssätt och typ av tillbehörstyp
- Dämpningstyp: justerbar, självjusterande eller ingen
- Magnetisk kolv och sensortyp, plus sensorkabellängd
- Portens gängstorlek och tilluftskvalitet vid installationsstället
- Omgivningstemperaturintervall, luftfuktighet och dammnivå
Utvärdera sedan tillverkningsbeviset. Ytbehandlingsdetaljer, tätningsmaterial och bearbetningstoleranser är inte affärshemligheter; en ansedd leverantör publicerar dem eller uppger dem på begäran. En tillverkare som utför sin egen bearbetning och efterbearbetning, såsom Zhejiang CKT Pneumatic med sina två decennier av pneumatiska komponenttillverkning, är vanligtvis i en bättre position att hålla snäva trum- och stångtoleranser än en försäljare som endast monterar. Se den företagsprofil för produktionshistorik och tillverkningsprinciper.
För maskinkonstruktioner med begränsad utrymme är en kompakt cylinder med kort total längd och ett inbyggt sensorspår ofta det rätta valet. De tunna cylindrarna i CQ2-serien bibehåller samma hålkraftseffekt samtidigt som de minskar installationens fotavtryck, vilket gör dem praktiska för att klämma fast sektioner och verktygsväxlare.
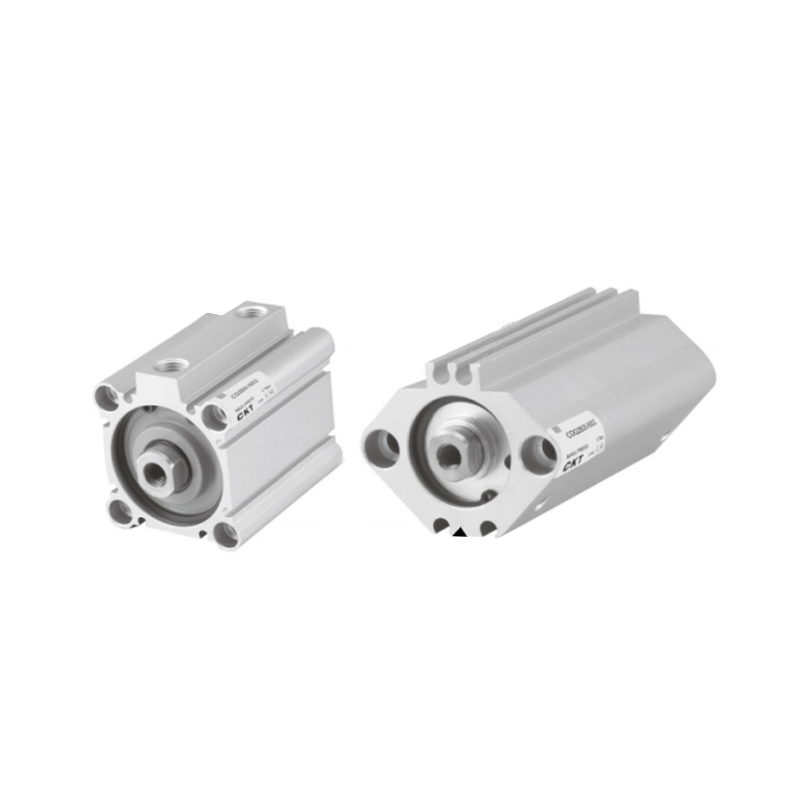 CQ2-serien tunn cylinder med magnetisk strömbrytare Designad för trånga utrymmen, ger denna tunna cylinder konsekvent kraft samtidigt som den minimerar fotavtrycket. Dess infällda magnetiska omkopplare förhindrar att den fastnar och fungerar i våta eller starka magnetfält. Visa produkt →
Sätt slutligen realistiska livsförväntningar. En välbyggd standardcylinder som körs på ren, filtrerad, lätt smord luft med måttlig hastighet kommer ofta att tjäna fem miljoner cykler eller mer. I en het, fuktig, ofiltrerad miljö kan till och med en dyr cylinder misslyckas innan en miljon cykler. Det billigaste sättet att förlänga cylinderns livslängd är inte en billigare cylinder; det är bättre luftförberedelse och en korrekt inriktning mellan stången och den styrda lasten.
Vanliga frågor
Vilka är huvuddelarna i en pneumatisk cylinder?
Huvuddelarna är pipan, främre och bakre ändlock, kolv, kolvstång, tätningar, styrringar och stånglager, dämpningssystem och luftportar. Ett magnetiskt kolvband och externa sensorer är ytterligare komponenter som används när positionsåterkoppling krävs.
Vilken del av en pneumatisk cylinder slits först?
Vid de flesta fel på fältet går stångtätningen och torkaren först sönder, särskilt när lufttillförseln är smutsig eller installationen skapar sidobelastningar. Kolvtätningen är det näst vanligaste slitaget, som misslyckas när cylinderloppet blir repigt eller när inkompatibla smörjmedel får gummit att svälla.
Behöver alla pneumatiska cylindrar en magnetkolv?
Nej. En magnet behövs bara när en extern sensor måste känna av kolvens läge. Om du beställer en icke-magnetisk cylinder och senare bestämmer dig för att lägga till positionsåterkoppling, kommer omkopplaren inte att svara eftersom det inte finns något magnetfält som utlöser den.
Vad är skillnaden mellan enkelverkande och dubbelverkande cylinderdelar?
En enkelverkande cylinder har en arbetsport och en fjäder som återför kolven till sitt utgångsläge; fjädern tillför en motkraft som minskar nettoeffekten och växer över utmattning. En dubbelverkande cylinder har två portar i ändlocken, med tryckluft som växelvis driver förlängning och indragning, vilket ger högre och mer balanserad kraft i båda riktningarna.
Varför rör sig min cylinder långsamt och ryckigt?
De vanliga orsakerna är stick-slip från torra tätningar, en skårad pipa eller stav orsakad av förorenad luft, eller en varvtalsregleringsventil som strypts för långt. Kontrollera först luftberedningsenheterna, inspektera sedan stavytan och tätningens tillstånd innan du misstänker maskinbelastningen.
Kan en sliten pneumatisk cylinder repareras?
Ja, om pipan och spöet fortfarande är inom toleransen. Genom att byta ut tätningar, styrringar och torkare med en ordentlig tätningssats återställs de flesta cylindrar. Om cylinderloppet är djupt skårat eller stången är böjd, är det dock vanligtvis mer ekonomiskt att byta ut hela cylindern än att slipa och plätera om stången.
Varje del av en pneumatisk cylinder existerar av en anledning: cylindern definierar precisionshöljet, kolven omvandlar trycket till kraft, stången levererar det till lasten, och tätningarna, styrringarna, dämpningen och sensorerna skyddar och övervakar den rörelsen. Den slutliga slutsatsen är densamma som en underhållsingenjör når efter hundra cylinderombyggnader: fokusera på cylinderbehandling, stavfinish och tätningssystem, och resten av cylindern kommer att bete sig själv.
Använd komponentkartorna och feltabellerna ovan när du utvärderar en offert, felsöker en långsam axel eller jämför ett billigt alternativ mot den ursprungliga specifikationen. För en djupare förklaring av hur interna krafter och rörelser utvecklas i hastighet, finns ingenjörskolumnen på vad som händer bakom kraftmusklerna i pneumatiska luftcylindrar är en praktisk uppföljningsläsning.
Som en sista inköpsregel: låt aldrig en cylinder väljas enbart genom borrning och slag. Fråga leverantören om anodisering, stavplätering, tätningsmassa och dämpningskapacitet. En cylinder är en liten sammansättning av exakt koordinerade delar, och köparen som förstår dessa delar kommer nästan aldrig att ångra beslutet.