

En stavlös pneumatisk cylinder ger samma tryck- och dragkraft som en konventionell stavcylinder men passar i ungefär halva utrymmet längs färdaxeln. För ett slaglängd på 600 mm i en 32 mm hålstorlek behöver en standard dragstångscylinder cirka 1 300 mm maskinlängd när stången är helt utdragen; en magnetisk kopplad stavlös cylinder med samma slaglängd upptar ungefär 780 mm installerad längd. Kuvertbesparingen är huvudorsaken till att automationsingenjörer använder stavlösa cylindrar för portalyxor, svetsfixturer, förpackningsskjutare och dörröppningsmekanismer.
Innan du väljer en serie behöver du arbetsprincipen, den verkliga kraftkapaciteten under belastning, tillförlitlighetsgränserna för magnetisk koppling kontra mekanisk koppling, och underhållsförhållandena som håller enheten vid liv i tusentals drifttimmar. Vägledningen nedan täcker allt detta med representativa dimensionsdata, dimensioneringsexempel och en jämförelse av de två stora stavlösa arkitekturerna. Om du vill utgå från katalogen, komplett sortiment av stavlösa cylinder grupperar den magnetiska och mekaniska serien sida vid sida. Urvalslogiken nedan fungerar för varje serie, oavsett märke.
Hur en stavlös pneumatisk cylinder överför linjär rörelse utan en stav
En stavlös pneumatisk cylinder är en enda strukturell enhet: pipan, kolven och en rörlig vagn. Kolven rör sig inuti cylindern under differenstryck. Lasten fäster vid vagnen, som färdas utanför pipan. Eftersom vagnen alltid är direkt ovanför kolven, växer den totala enhetslängden aldrig utöver slaget plus de två gaveln. Pipan på en magnetkopplad enhet är stängd; pipan på en mekaniskt kopplad enhet har en lång slits och en gaffel som överför kolvkraften till vagnen.
Magnetiskt kopplad design
Kolven och vagnen bär vardera rader av permanenta neodymmagneter anordnade med motsatta poler vända mot varandra över trumväggen. När kolven rör sig drar magnetfältet vagnen med sig. Eftersom cylindern är stängd behövs inget tätningsband, det finns ingen statisk läckageväg och cylindern klarar måttliga axiella och laterala belastningar utan extra styrningar. Den praktiska gränsen är styrkan hos den magnetiska länken: om den axiella kraften eller accelerationen överstiger den magnetiska hållkraften, stannar vagnen efter kolven och cylindern slirar. Slirningen är inte destruktiv i sig, men den stör rörelsen och kan skada ett verktyg om det sker under en kraftig vertikal belastning.
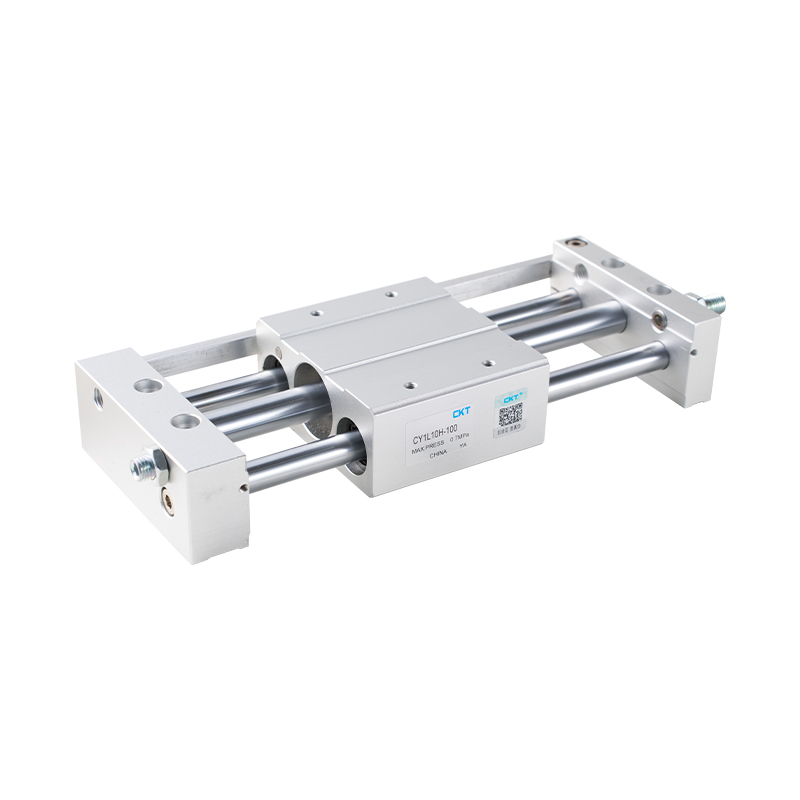 CY1L-serien Magnetkopplad stavlös cylinder med kullagerstyrning Denna cylinder överför rörelse genom magnetisk koppling, vilket eliminerar kolvstångsläckage och sparar utrymme. Dess kullagerstyrning stödjer mjukare rörelse och bättre lastanpassning, vilket gör den till ett starkt alternativ där kompakthet och tätning spelar roll. Visa produkt →
Mekanisk-kopplad design
Mekanisk koppling använder ett längsgående spår som är bearbetat i cylindern eller extruderingsprofilen. Ett ok av härdat stål förbinder kolvhuvudet med vagnen genom slitsen. Två band av rostfritt stål täcker spåret: en inre trycktätning som innehåller tryckluften och ett yttre dammband som håller skräp ute. När vagnen passerar drar oket upp banden och sätter tillbaka dem bakom sig. Denna konstruktion överför hela kolvkraften utan magnetisk gräns och kan köras snabbare, men banden och torkarna är slitageartiklar och spårområdet kräver alltid ren, torr tryckluft.
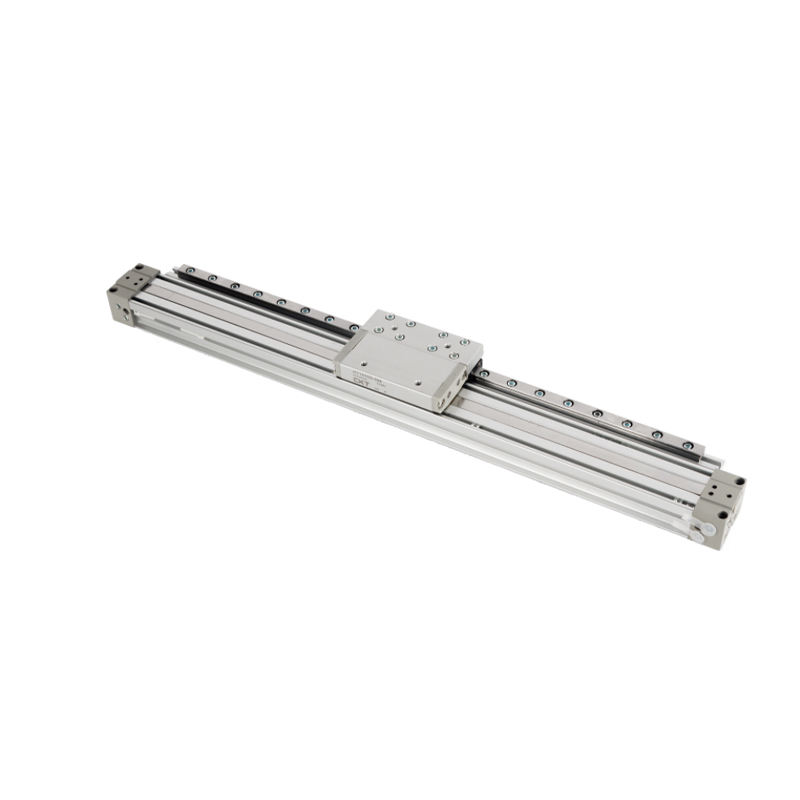
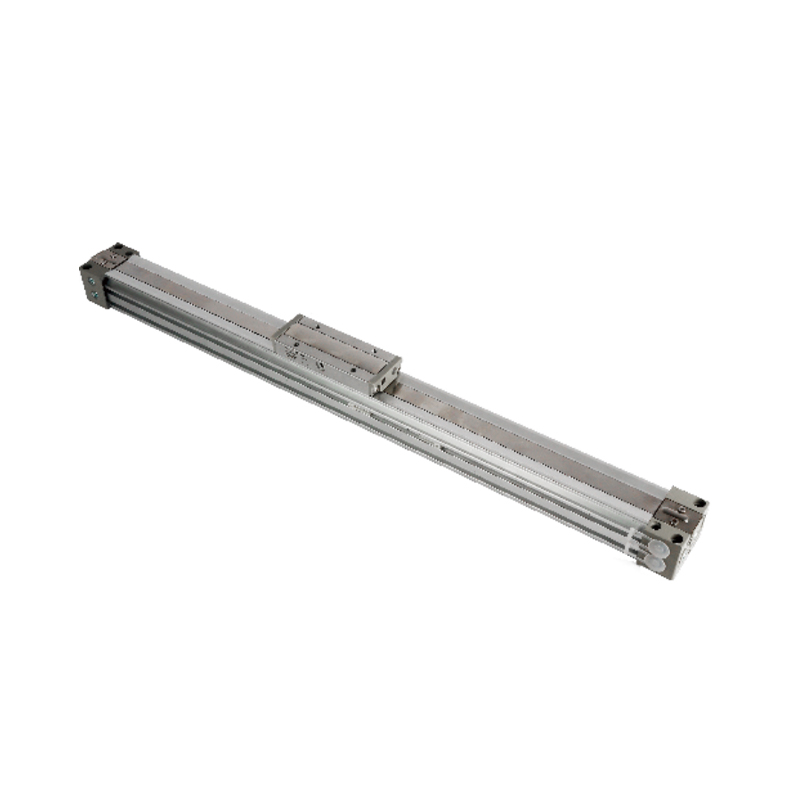 MY1B-serien mekaniskt kopplad stavlös cylinder med flexibla skenor Denna grundläggande mekaniska ledcylinder erbjuder hålstorlekar från 10 till 100 mm och fungerar med skenstyrningar från tredje part. Den levererar full kolvkraft utan magnetisk slirning, lämpad för automationslayouter där utrymmet är trångt och belastningskraven är höga. Visa produkt →
Magnetisk kopplad vs mekanisk kopplad: nyckelskillnader
Tabellen nedan jämför de två arkitekturerna på de faktorer som faktiskt förändrar maskindesignen. Läs den innan du väljer en familj, eftersom kopplingstypen bestämmer din lastgräns, hastighetsgräns och underhållsschema.
| Parameter | Magnetkopplad (CY1L / CY1S typ) | Mekanisk kopplad (MY1B / MY1H typ) |
|---|---|---|
| Kopplingselement | Rader av permanenta neodymmagneter | Stålok går in i pipslitsen |
| Fatstruktur | Stängt hål, ingen slits, inget externt band | Slitsat hål med inre tryckband och yttre dammband |
| Maximal typisk hastighet | Cirka 1 m/s under normal filtrerad tillförsel | Upp till 3 m/s med dynor och en styrtyp |
| Axiallastgräns | Ställs in med magnethållningskraft; använd en 2:1 säkerhetsmarginal | Följer den normala kolvkraftsberäkningen; ingen kopplingsgräns |
| Vridmomentkapacitet | Låg; en extern linjär skena krävs vanligtvis | Hög med linjärguideserien (MY1H / MY2H) |
| Kontamineringskänslighet | Låg; pipan är helt stängd | Bandtorkare behöver regelbunden rengöring i dammiga butiker |
| Underhållsslitagepunkter | Kolvtätning och vagnlagerlister | Samma två, plus de inre och yttre tätningsbanden |
| Typiskt slagområde | 100 till 3 000 mm i CY1L / CY1S-serien | 150 till 3 000 mm i MY1B; längre versioner i MY3A / MY3B |
För ett pick-and-place-portal där verktyget körs på en extern linjär skena, fungerar båda arkitekturerna. För en vertikal lyftaxel som bär en broms eller en säkerhetsventil tar den mekaniskt kopplade typen bort den magnetiska glidrisken. För ren och höghastighetssorteringsutrustning ger en mekaniskt kopplad styrtyp den hårdaste responsen. Nästa avsnitt förklarar dimensionsfördelen i mätbara termer.
Varför stavlösa cylindrar minskar maskinens fotavtryck och eliminerar stångknäckning
Enveloppskillnaden är inte linjär. En stång cylinder sträcker sig alltid: pipan innehåller kolven och stången glider ut. Den helt utdragna längden är ungefär två gånger slaget plus ändförslutningarna. En stavlös cylinder är fast: den totala längden är lika med slaglängden plus två ändstycken, varför den passar in i en ram eller ett skydd utan extra utrymme för en utskjutande stång.
| Stroke | Stångcylinder installerad längd (helt förlängd) | Stånglös cylinder installerad längd | Utrymme sparat |
|---|---|---|---|
| 300 mm | 760 mm | 460 mm | 39 procent |
| 600 mm | 1 320 mm | 780 mm | 41 procent |
| 1 000 mm | 2 120 mm | 1 180 mm | 44 procent |
| 2 000 mm | 4 120 mm | 2 240 mm | 46 procent |
Det andra mekaniska argumentet är kolumnbuckling. En lång kolvstång fungerar som en kolonn under kompression; en 32 mm hålcylinder med 1 000 mm slaglängd och en 12 mm stång böjs i sidled om belastningen överskrider Eulers bucklingsgräns. Designers löste historiskt detta med överdimensionerade spön, spöklav och extra stöd. Den stavlösa cylindern tar bort stången helt, så buckling försvinner som en begränsning, och slag upp till 3 000 eller 5 000 mm blir praktiska i en enda axel utan en komplicerad stödram.
Urvalschecklista: Sju kontroller innan du bekräftar en stavlös cylinder
Använd denna checklista innan du skickar beställningen. De fyra första punkterna avgör om cylindern ska flytta lasten; de tre sista bestämmer hur länge den ska hålla i produktion.
- Kraftreserv. Beräkna den teoretiska kolvkraften vid det faktiska matningstrycket, använd sedan högst 50 procent av den för drivbelastningen. Resten täcker friktion, accelerationstoppar och tryckfall i slangarna.
- Kopplingssäkerhetsmarginal. För magnetkopplade typer, jämför den värsta axiella belastningen, inklusive acceleration och eventuell vertikal komponent, med katalogens hållkraft. En marginal på 2:1 är det vanliga minimum; under det väljer du mekanisk koppling.
- Moment och sidobelastningar. Om verktyget hänger 150 mm framför vagnen är momentbelastningen lika med 150 mm multiplicerat med verktygsvikten, och detta värde måste ligga under katalogens stigningsmomentkurva. När ögonblicket är betydande, välj en mekaniskt kopplad styrtyp.
- Slagreserv. Lägg till 5 till 10 procents slag utöver den teoretiska rörelsen för att täcka kuddar, sensoromkopplingspunkter och mekaniska stopplägen.
- Hastighet och stoppenergi. När 5 kg som rör sig med 1 m/s träffar ändlocket frigör den 2,5 J kinetisk energi; vid 2 m/s behöver samma massa fyra gånger så mycket energi. Matcha dämpningssystemet till detta värde.
- Sensorkompatibilitet. Bekräfta att cylindern har kontaktlösa sensorspår som är kompatibla med din PLC-ingångstyp, PNP eller NPN, och att magnetomkopplaren kan placeras nära båda ändlägena.
- Luftkvalitet och smörjning. Mata cylindern från en filtrerad och torkad linje med minst ett 5 mikrometers filter. Om tillverkaren tillåter oljesmörjning, använd ISO VG32 mineralolja och håll smörjningen kontinuerlig; intermittent smörjning orsakar tätningssvällning och inkonsekvent hastighet.
När applikationen inkluderar en skrymmande gripare eller ett tvåaxligt huvud, absorberar den mekaniskt kopplade linjärstyrningsserien som MY1H stignings- och girmoment utan yttre skena. Den serien är det rätta svaret när verktygsöverhänget ändras under en cykel, eftersom den integrerade styrningen håller vagnen parallell med pipan under varierande belastning.
 MY1H-seriens mekaniska staglösa cylinder med integrerad linjär styrning Denna cylinder är designad för plocka-och-place-uppgifter och kombinerar mekanisk koppling med en inbyggd linjär styrning för högre styvhet och repeterbarhet. Den klarar måttliga belastningar och moment utan yttre skenor, idealisk för kompakt precisionspositionering. Visa produkt →
Dimensionering och kraftberäkning med ett bearbetat exempel
Beräkningen utgår från samma ekvation som används för vilken pneumatisk cylinder som helst: F teoretisk i newton är lika med matningstrycket i MPa multiplicerat med kolvarean i kvadratmillimeter, med arean beräknad som 3,1416 x (hål / 2) 2 . Arbetstrycket vid cylindern är vanligtvis lägre än regulatorvärdet på grund av slangmotstånd och flödeskapacitet hos ventilen.
Arbetat exempel: en stavlös cylinder med 40 mm hål vid 0,6 MPa har en kolvarea på 3,1416 x 20 x 20 = 1 257 mm 2 . Den teoretiska kraften är 0,6 x 1 257 = 754 N. Med 50-procentsregeln är den användbara horisontella kraften 377 N. Vagnen väger 4 kg, fixturen 6 kg och arbetsstycket 3 kg, totalt 13 kg eller 127 N. De återstående 250 N medger en startacceleration på ungefär 3 kg 2 efter att ha subtraherat 50 N tätningsfriktion. Enheten har en säker storlek.
| Bore | Kolvarea (mm 2 ) | Kraft vid 0,4 MPa | Kraft vid 0,6 MPa | Användbar horisontell belastning vid 0,6 MPa |
|---|---|---|---|---|
| 25 mm | 491 | 196 N | 295 N | 147 N |
| 32 mm | 804 | 322 N | 483 N | 241 N |
| 40 mm | 1 257 | 503 N | 754 N | 377 N |
| 50 mm | 1 964 | 785 N | 1 178 N | 589 N |
| 63 mm | 3,117 | 1 247 N | 1 870 N | 935 N |
För vertikala lyft, subtrahera egenvikten för den rörliga enheten från den användbara kraften, kontrollera sedan den magnetiska kopplingens hållkraft, eftersom hela massan deltar i både acceleration och retardation. En vertikal axel på en magnetkopplad cylinder bör inkludera en fallskyddsventil eller ett mekaniskt lås om verktyget är värdefullt.
Hastighet, dämpning och stoppprecision
Standard stavlösa cylindrar går bekvämt i 0,1 till 0,8 m/s. Magnetiskt kopplade typer accepterar korta perioder upp till 1 m/s; mekaniskt kopplade styrtyper når 3 m/s i lätta sorteringsapplikationer. Över 0,5 m/s blir slagändens dämpning den komponent som avgör hela enhetens livslängd.
- Justerbara luftkuddar är integrerade i båda gavlarna. De fungerar bra för måttliga massor och hastigheter upp till ca 1 m/s, och de kan trimmas med en nålventil vid driftsättning.
- Externa hydrauliska stötdämpare är det rätta valet när den kinetiska energin överstiger vad luftkudden absorberar. De ger längd till axeln men ger repeterbara stopplägen och skyddar pipan under miljontals cykler.
Det avgörande talet är kinetisk energi, E = 0,5 x m x v 2 . En 20 kg vagn som rör sig med 0,8 m/s bär 6,4 J. En 50 kg vagn vid 1,2 m/s bär 36 J. Luftkuddar i små hål absorberar endast ett fåtal joule; över 10 J, planera för en extern stötdämpare eller minska hastigheten med en flödesreglerventil.
Vid jämn sidobelastning beter sig den magnetiska kopplingen som en styv fjäder, så att vagnen kan sitta något framför kolven när belastningen är hög; denna förlorade rörelse är typiskt i intervallet 0,2 till 1 mm. För placering vid diskreta stopp, montera ett mekaniskt stopp och en magnetisk brytare på cylindern; lita inte på cylindern ensam för sub-millimeter repeterbarhet.
Tillförlitlighet, livslängd och fellägen som visas i riktiga växter
Tillförlitligheten hos en stavlös cylinder definieras av tre komponenter: kolvtätningen, vagnens lagerlister och, för mekaniska typer, slitsbanden. En magnetisk typ med sluten borrning har inget bandslitage; dess kolvtätning arbetar i en slät extruderad aluminiumcylinder, vilket är samma teknik som används i en standardcylinder. Med ren, torr luft, magnetiskt kopplade stavlösa cylindrar i pick-and-place-tjänst går igenom miljontals cykler innan ett tätningsbyte behövs. Den avgörande faktorn är inte kopplingen; det är tillståndet för tryckluften.
Enhetens livslängd beror också på pipans rakhet och spårets dimensionella noggrannhet. CKT , en tillverkare som tillverkar pneumatiska komponenter sedan 2002, bearbetar sina stånglösa cylindertrummor och styrskenor internt, vilket håller kolvtätningen i linje med vagnen under hela slaget. En leverantör med egen produktion kan svara på toleransfrågor under en maskinfelsökningsfas, vilket betyder mer än bara ritningen.
| Felläge | Vanligaste orsaken | Kostnadseffektiv åtgärd |
|---|---|---|
| Vagn fastnar | Moment överbelastning böjer lagerlisterna | Lägg till en extern styrskena, minska verktygets överhäng |
| Magnetisk glidning | Axiallast över kopplingshållkraften | Välj ett större hål eller en mekaniskt kopplad typ |
| Tryckförlust vid spåret | Inre tätningsband märkt av kontaminering | Rengör bandtorkarna, lägg till en lufttork |
| Långsam eller ryckig rörelse | Vattenkondensat eller avbruten smörjning | Service på FRL-enheten, byt till kontinuerlig smörjning |
| Högljudd slageffekt | Dämpa nålen stängd eller stötenergin för hög | Öppna dämpningsventilen eller montera en stötdämpare |
Underhåll och praktiska bästa praxis
En stavlös cylinder är inte underhållsfri, men rutinen är kort och förutsägbar. De tre rutinerna nedan täcker de flesta produktionsmiljöer.
- Varje skift: kontrollera FRL-enheten, töm filterskålen när vattennivån närmar sig markeringen och bekräfta matningstrycket på mätaren.
- Varje vecka: torka av pipan och de exponerade styrytorna, inspektera sensorkablarna för skavning och lyssna efter slag från slagändan som indikerar en drivande kuddeinställning.
- Varje månad: på mekaniskt kopplade typer, ta bort dammbandstorkarna, rengör dem och inspektera det rostfria stålbandet för skåror; kontrollera att dämpningsskruvarna inte har rört sig.
- Var sjätte månad: mäta körhastigheten och slaglängden och jämföra dem med driftsättningsprotokollet; byt ut tätningar om hastigheten sjunker under 80 procent av det ursprungliga värdet.
En cylinder som går i 0,5 m/s i 16 timmar om dagen täcker mer än 28 km kolvrörelse per dag. Det är därför som regelbundet underhåll av luftkvaliteten är viktigare än cylinderns initiala kvalitet: några gram vatten som kommer in i tunnan under en helg kan ångra månader av problemfri drift.
Kostnad och total ägandekostnad
Inköpspriset för en stavlös cylinder är vanligtvis högre än för en stavlös cylinder med samma hål och slaglängd, men den installerade kostnaden gynnar ofta den stavlösa konstruktionen eftersom maskinramen är kortare, inriktningsarbetet är enklare och stavstödshårdvaran försvinner. Tabellen nedan listar kostnadsposterna i en typisk maskinkonstruktion.
| Kostnadspost | Stånglös cylinder | Cylinder med stång |
|---|---|---|
| Grundpris | Högre, vanligtvis 1,3 till 2 gånger | Lägre |
| Ram och montering | Kortare och lättare maskinram | Längre ram plus stångstödsfästen |
| Installationstid | En enhet, minimal uppriktning | Fler delar, stångöglor och stöd behöver justeras |
| Reservdelar | En komplett enhet plus tätningssats | Cylinder, stångfästen, stöd, tätningar |
| Energi per cykel | Lägre moving mass reduces acceleration energy | Högre rörlig massa vid långa slag |
För en maskin som cyklar 12 gånger per minut är kostnaden per cykel avgörande. En stånglös vagn bär endast verktygsvikten; en cylinder med lång stång accelererar ett tungt spö vid varje slag. Över 20 000 drifttimmar kan skillnaden i rörlig massa kompensera en stor del av det initiala prisgapet.
Vanliga frågor
Vad är den största skillnaden mellan en stavlös cylinder och en standardcylinder?
En stavlös cylinder har ingen utskjutande kolvstång. Kolven rör sig inuti cylindern medan vagnen rör sig utanför, och de två är kopplade magnetiskt eller mekaniskt. Den totala installerade längden är ungefär slaget plus två ändstycken, medan en stångcylinder sträcker sig med hela slaget under drift.
Hur mycket utrymme sparar en stavlös cylinder?
För slag från 300 till 2 000 mm är den installerade kuvertbesparingen typiskt 39 till 46 procent jämfört med en stångcylinder med samma hål och slaglängd, som visas i Tabell 2 ovan. Besparingen växer med slag eftersom den stavlösa designen inte fördubblar den upptagna längden.
Kan en magnetkopplad stavlös cylinder glida, och vad händer om den gör det?
Ja, glidning uppstår när den axiella belastningen eller accelerationen överstiger den magnetiska hållkraften. Vagnen stannar efter kolven och cylindern misslyckas med att flytta lasten. Det finns inga permanenta skador, men en vertikal axel kan tappa verktyget om ingen säkerhetsventil är installerad. Håll belastningen i värsta fall under 50 procent av katalogens hållkraft.
Vad är den maximala slaglängden för en stavlös cylinder?
Standard magnetiska och mekaniska serier täcker vanligtvis slag upp till 3 000 mm, och vissa tunga styrserier överstiger 5 000 mm. En stångcylinder över 2 000 mm kräver stångstöd och större stångdiametrar för att undvika häng och buckling, vilket ökar kostnaden och komplexiteten.
Behöver jag en extern styrskena med stavlös cylinder?
Endast när ögonblicksladdningarna överstiger katalogens betyg. Magnetiskt kopplade typer är lämpade för måttliga sidobelastningar; mekaniskt kopplade styrserier som MY1H och MY2H integrerar en linjär styrning och kan absorbera större stigning, gir och rullande moment. För en tung gripare som hänger långt från vagnen är en extern skena det säkrare alternativet.
Vilken arbetshastighet kan en stavlös cylinder uppnå?
Magnetkopplade typer är vanligtvis begränsade till cirka 1 m/s, medan mekaniskt kopplade styrtyper når upp till 3 m/s i lättlastsorteringsapplikationer. För pålitlig, underhållsvänlig drift, design för 0,3 till 0,8 m/s och använd flödeskontrollventiler för att stabilisera hastigheten.
En stavlös pneumatisk cylinder är det rätta svaret när slaget är långt i förhållande till maskinens hölje, när en kolvstång skulle buckla eller när vagnen måste bära en styrd last utan extra stöd. De två arkitekturerna täcker nästan alla industriella fall: magnetisk koppling för rena, medelstarka axlar; mekanisk koppling med styrserie för tunga belastningar, höga hastigheter och svåra moment.
Dimensionera kraften vid 50 procent användbar belastning, respektera kopplingsmarginalen, mata enheten från en filtrerad och torkad lufttillförsel, och den stavlösa cylindern kommer att klara större delen av maskinen runt den.