

Vad är en luftcylinder?
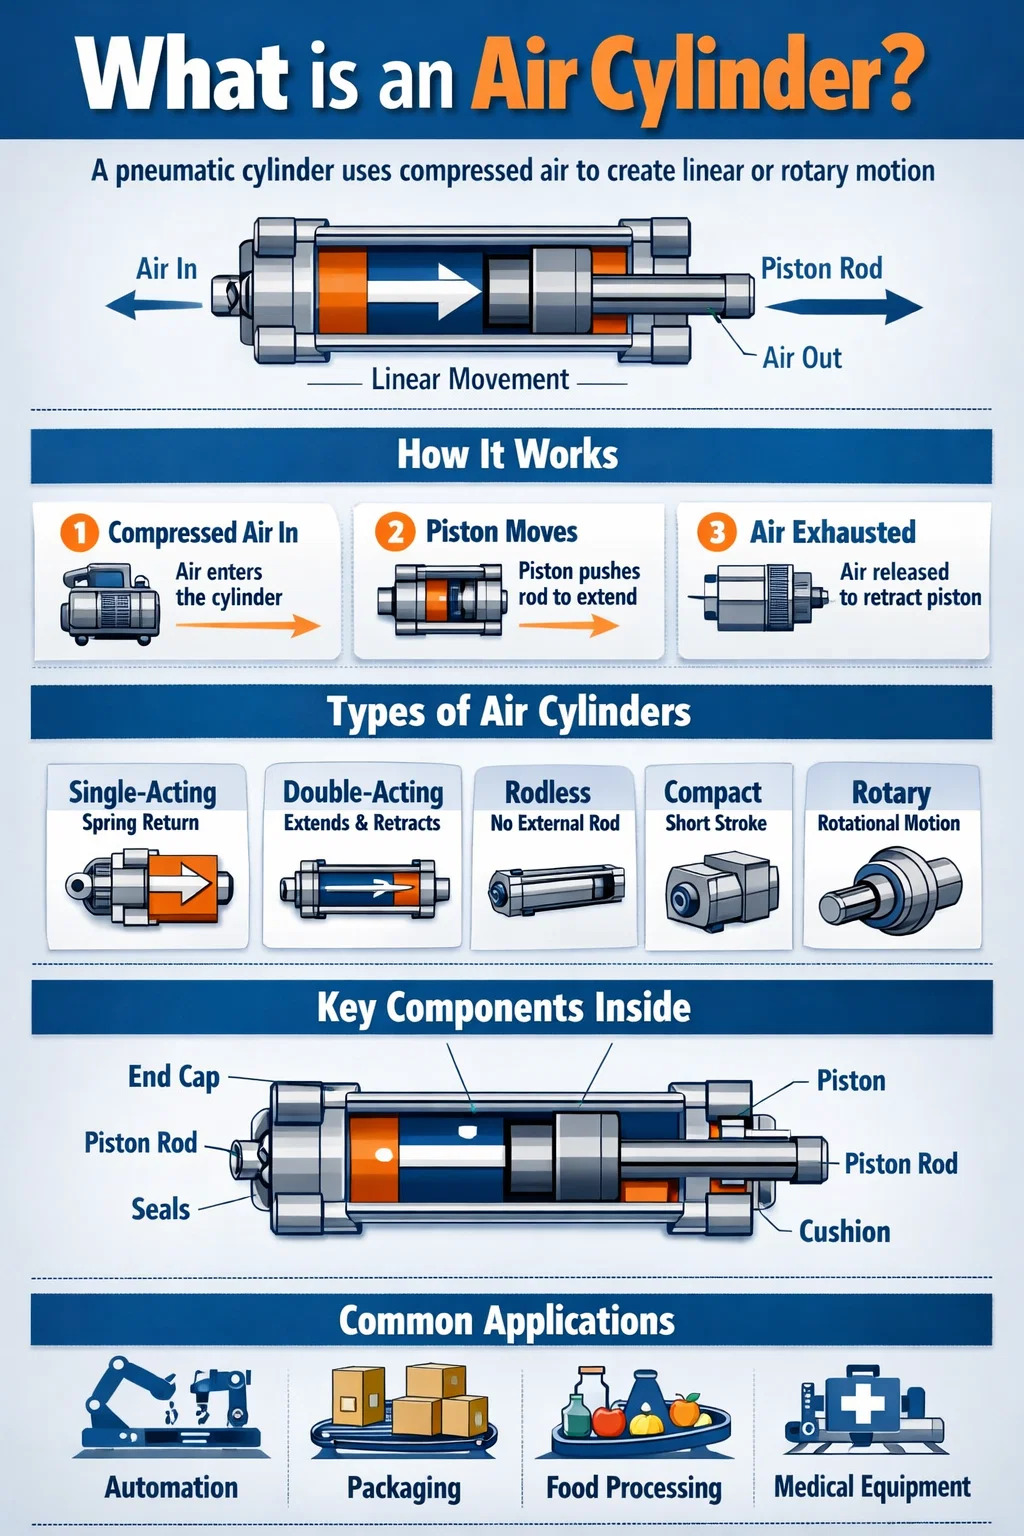
An luftcylinder - även kallad en pneumatisk cylinder - är en mekanisk anordning som använder tryckluft för att producera linjär eller roterande rörelse och kraft. Den omvandlar den potentiella energin som lagras i tryckluft till kontrollerat mekaniskt arbete. I enklare termer: du trycker in tryckluft och cylindern trycker på något - en klämma, en press, en ventil, en dörr - med en exakt, repeterbar mängd kraft.
Luftcylindrar är bland de mest använda ställdonen inom industriell automation. De förekommer i löpande band, förpackningsmaskiner, biltillverkning, livsmedelsförädling, medicinsk utrustning och otaliga andra system. Deras popularitet kommer från en kombination av enkelhet, låg kostnad, hög hastighet och inneboende renhet jämfört med hydrauliska alternativ.
En standard pneumatisk cylinder består av en cylindrisk cylinder, en kolv, en kolvstång, ändlock, tätningar och portar för in- och utsläpp av luft. När tryckluft - vanligtvis kl 60 till 120 PSI (4 till 8 bar) i de flesta industriella miljöer — kommer in i kolvens ena sida, skapar det en tryckskillnad som driver kolven och dess anslutna stång i en riktning. Att släppa eller omdirigera luft vänder eller drar tillbaka rörelsen.
Denna grundläggande mekanism har förblivit i stort sett oförändrad i över ett sekel, men modern tillverkning har förfinat luftcylindrar för att fungera med toleranser mätta i mikrometer, cykellivslängder som överstiger 20 miljoner slag , och svarstider så snabba som några millisekunder.
Hur en luftcylinder fungerar: kärnmekaniken
För att förstå hur en pneumatisk cylinder fungerar måste man titta på tryck, yta och kraft tillsammans. Den utgående kraften som en cylinder producerar bestäms av en enkel formel:
Kraft (F) = Tryck (P) × Area (A)
Till exempel har en cylinder med en håldiameter på 50 mm en kolvarea på ungefär 19,6 cm². Vid ett matningstryck på 6 bar (87 PSI) ger den en teoretisk tryckkraft på ungefär 1 178 Newton (cirka 265 lbf) . Den verkliga kraften är något mindre på grund av friktion och tätningsmotstånd, vanligtvis runt 80–90 % av det teoretiska värdet.
Steg-för-steg-drift
- En kompressor genererar och lagrar tryckluft i en reservoartank.
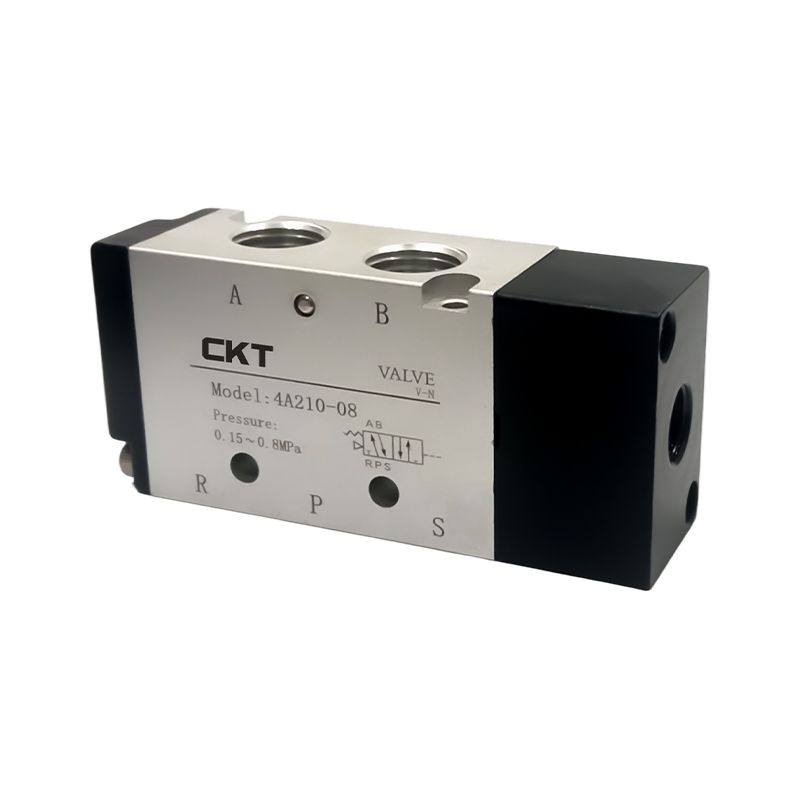
- En riktningsventil (vanligen en 4/2- eller 5/2-ventil) leder luft till lämplig port på cylindern.
- Tryckluft kommer in i cylinderkammaren och trycker mot kolvytan.
- Kolven rör sig och driver stången utåt (förlängningsslag).
- Ventilen växlar, skickar luft till den motsatta sidan och tömmer ut den första kammaren.
- Kolven dras tillbaka till sitt utgångsläge.
Hastigheten styrs av flödeskontrollventiler (även kallade nålventiler eller trottelventiler), som begränsar hur snabbt luft kan komma in i eller ut ur cylinderkammaren. Dämpningsfunktioner inbyggda i ändskydden bromsar kolven nära slutet av slaget för att förhindra stötskador - en viktig faktor när belastningen är tung eller slagen är långa.
Typr av luftcylindrar och deras skillnader
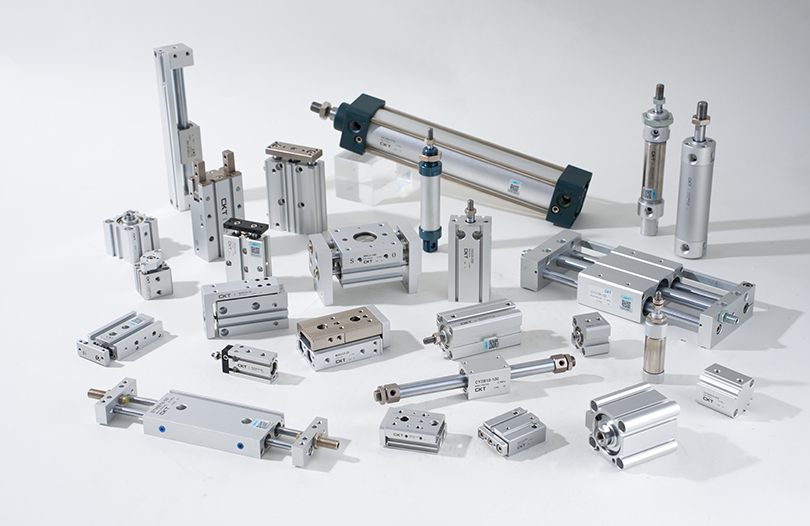
Alla pneumatiska cylindrar är inte likadana. Vilken typ som väljs för varje applikation beror på den nödvändiga rörelsen, tillgängligt utrymme, belastningsegenskaper och miljöförhållanden. Här är de vanligaste kategorierna:
Enkelverkande cylindrar
En enkelverkande cylinder använder tryckluft för att flytta kolven i endast en riktning. Returrörelse åstadkommes av en inre fjäder eller en extern belastning (t.ex. gravitation). Dessa cylindrar har bara en luftport. De är enklare, använder mindre luft per cykel och är idealiska för att klämma, stansa och hålla applikationer där arbetskraften bara behövs i en riktning. Vanliga borrstorlekar sträcker sig från 8 mm till 100 mm , med slaglängder vanligtvis upp till 200 mm på grund av fjäderbegränsningar.
Dubbelverkande cylindrar
Den mest använda typen inom industriell automation. En dubbelverkande cylinder använder tryckluft för både förlängnings- och indragningsslagen. Två luftportar - en på varje sida av kolven - tillåter oberoende kontroll av varje riktning. Detta ger kraft i båda riktningarna, vilket gör den lämplig för att trycka, dra, lyfta, pressa och alla tillämpningar som kräver aktiv kontroll av returslaget. Borrstorlekar kan variera från 6 mm till över 500 mm , och slag kan sträcka sig till flera meter i specialiserade konstruktioner.
Stånglösa cylindrar
Istället för en konventionell kolvstång som sträcker sig från ena änden, överför en stavlös cylinder rörelse genom en mekanisk eller magnetisk koppling längs utsidan av cylindertrumman. Denna design kräver ungefär halva installationslängden av en konventionell cylinder för samma slag, vilket gör den värdefull i trånga utrymmen. Stånglösa cylindrar är vanliga i pick-and-place-system, portalautomation och glidbord.
Kompakta och kortslagscylindrar
Kallas även platta cylindrar eller pannkakscylindrar, dessa är designade för mycket korta slag - ofta 1 mm till 50 mm — i trånga utrymmen. Deras låga formfaktor gör dem till en favorit inom elektroniktillverkning, PCB-hantering och montering av medicintekniska produkter där utrymmet är litet.
Roterande ställdon
Medan de flesta människor förknippar luftcylindrar med linjär rörelse, omvandlar roterande pneumatiska ställdon tryckluft till vinkelrörelse. De används för att rotera ventiler, positionera delar eller driva indexbord. Vanliga rotationsvinklar är 90°, 180° och 270° , även om versioner med kontinuerlig rotation också finns.
Tandemcylindrar
Två cylindrar kopplade i serie som delar samma kolvstång. Denna konfiguration fördubblar grovt sett utmatningskraften utan att öka hålets diameter - användbart när hög kraft behövs men installationsdiametern är begränsad.
Flerpositionscylindrar
Standardcylindrar har två lägen: helt utdragen och helt indragen. Flerläges (eller flerstegs) cylindrar kombinerar två eller flera cylindrar för att uppnå tre eller fyra diskreta positioner längs slaget. Detta är användbart för indexering, delpositionering och monteringsoperationer som kräver flera stopppunkter utan servokontroll.
| Type | Rörelseriktning | Typisk stroke | Primär användning |
|---|---|---|---|
| Enkelverkande | En riktning (fjäderretur) | Upp till 200 mm | Klämning, hållande |
| Dubbelverkande | Båda riktningarna | Upp till flera meter | Allmän automatisering |
| Spölös | Linjär (ingen extern stav) | Upp till 10 m | Långa transporter |
| Kompakt | Linjär | 1–50 mm | Utrymmesbegränsade uppgifter |
| Roterande ställdon | Roterande | 90°–270° | Ventildrift, indexering |
Nyckelkomponenter inuti en pneumatisk cylinder
Varje luftcylinder – oavsett typ eller storlek – är byggd av flera kritiska komponenter. Att förstå dessa delar hjälper när du specificerar, underhåller eller felsöker en cylinder i fält.
- Pipa (cylinderrör): Huvudkroppen som innehåller kolven och styr dess rörelse. Vanligtvis gjord av aluminiumlegering, rostfritt stål eller kolstålrör med en precisionsslipad inre yta. Ytråheten hålls vanligtvis till Ra 0,4–0,8 µm för att minimera tätningsslitage.
- Kolv: Den skivformade komponenten som skiljer de två luftkamrarna inuti pipan. Den överför pneumatiskt tryck till mekanisk kraft på stången. Kolvarna har O-ringar eller läpptätningar för att förhindra luftläckage mellan kamrarna.
- Kolvstång: En precisionsslipad stålaxel (ofta förkromad eller hårdanodiserad) fäst vid kolven och sträcker sig genom en eller båda gaveln. Stångens diameter är dimensionerad för att motstå buckling under tryckbelastning - vanligtvis med Eulers kolumnbucklingformel för längre slag.
- Ändlock (huvud och lock): Stäng de två ändarna av pipan. Ändlocket (huvudet) på stavsidan innehåller stångtätningen och torkartätningen. Det blinda ändlocket (locket) kan inkludera stötdämpande ventiler och luftportar.
- Tätningar: Kanske de mest underhållskritiska komponenterna. Kolvtätningar förhindrar tvärkammarläckage; stångtätningar förhindrar externt läckage; torkartätningar (även kallade skraptätningar) utesluter damm och föroreningar från att komma in. Vanliga tätningsmaterial inkluderar NBR (nitril), polyuretan, PTFE och Viton - var och en lämpad för olika temperaturintervall och media.
- Kuddventiler: Justerbara nålventiler inbyggda i ändlocken som fångar en liten luftficka framför kolven nära slagänden och bromsar den gradvis. Utan dämpning kan cylindrar som arbetar i hög hastighet med tung belastning generera slagkrafter som överstiger 10 kN , vilket orsakar för tidigt slitage eller strukturella skador.
- Stånglager (bussning): En lågfriktionslageryta i huvudändlocket som styr stången och absorberar sidobelastningar. Ofta tillverkad av sintrad brons eller självsmörjande polymer av IGUS-typ.
- Positionssensorer/magnetomkopplare: Många cylindrar har ett externt spår för montering av tungströmbrytare eller Hall-effektsensorer som upptäcker en magnet inbäddad i kolven. Dessa ger positionsåterkoppling - helt utsträckta eller helt indragna signaler - utan någon penetrering av cylinderkroppen.
Viktiga specifikationer att förstå när du väljer en luftcylinder
Att välja rätt pneumatisk cylinder för en applikation är mer nyanserat än det först verkar. Om specifikationen är felaktig kan det resultera i otillräcklig kraft, för tidigt tätningsbrott, stång buckling eller dåliga cykeltider. Här är parametrarna som betyder mest:
Borrdiameter
Pipans inre diameter. Detta är den primära bestämningsfaktorn för utgående kraft. Standardhålstorlekar följer ISO 6432 (för håldiametrar 8–25 mm) och ISO 15552 (för 32–320 mm). Vanliga storlekar inkluderar 12, 16, 20, 25, 32, 40, 50, 63, 80, 100, 125, 160 och 200 mm. Ett större hål innebär mer kraft vid samma tryck men också mer luftförbrukning per cykel.
Slaglängd
Kolvstångens totala färdsträcka från helt indraget till helt utdraget. Standardslag är ofta tillgängliga i steg om 25 mm, även om anpassade längder är vanliga. Längre slag ökar risken för att stången knäcks och kräver att cylinderns bucklingsbelastning kontrolleras mot den applicerade tryckkraften.
Driftstryck
De flesta industriella pneumatiska cylindrar är klassade för 1 till 10 bar (14,5 till 145 PSI) arbetstryck. Den vanligaste anläggningens lufttillförsel är 6–7 bar. Bekräfta alltid det maximala driftstrycket för en cylinder före installation – om det överskrids kan tätningar brista eller deformeras ändlock.
Stångdiameter och bucklingsmotstånd
För tryckbelastningar måste stången kontrolleras för buckling, speciellt vid långa slag. Den säkra tryckbelastningen beror på stångens diameter, den fria knäcklängden och monteringskonfigurationen. En cylinder med 20 mm stång vid 800 mm fri längd får endast hanteras säkert 3–4 kN i kompression — betydligt mindre än dess teoretiska kolvkraft.
Driftstemperatur
Standardcylindrar med NBR-tätningar arbetar mellan -20°C och 80°C . För högre temperaturer (upp till 200°C) krävs Viton- eller PTFE-tätningar. Livsmedelsklassade och renrumsvarianter använder speciella material och ytbehandlingar för att uppfylla sanitära och föroreningsstandarder.
Monteringsstil
Hur en cylinder monteras på en maskinram har betydande konsekvenser för lastfördelning och uppriktning. Vanliga monteringsstilar inkluderar:
- Fot/flänsfäste: Styv, fast montering. Bäst för rena linjära laster utan vinkelvariationer.
- Gaffelfäste (bakre pivot): Tillåter cylindern att svänga och ta emot belastningar som ändrar vinkel under slaget.
- Tappfäste: Pivoter från sidan, lämplig för tunga applikationer med betydande vinkelrörelser.
- Stångändfästen: Sfäriska stångöglor eller gaffelstångsändar vid spetsen tillåter vinkelinriktning vid lastanslutningspunkten.
Där luftcylindrar används: Verkliga tillämpningar
Pneumatiska cylindrar förekommer i praktiskt taget alla branscher som involverar automatiserad rörelse. Deras hastighet, enkelhet och renhet (utblåsningsluft är bara luft, inte olja) gör dem till det ställdon att välja på i otaliga miljöer.
Tillverknings- och monteringsautomation
I bilfabriker driver pneumatiska cylindrar robotsvetsfixturer, delklämmor, presspassningsverktyg och transportöravledare. En enda monteringslinje kan innehålla hundratals till tusentals luftcylindrar som arbetar med cykelhastigheter på 30 till 120 cykler per minut . Repeterbarheten av pneumatisk positionering — med hårda ändlägen — gör dem tillförlitliga för produktion i stora volymer.
Förpackningsmaskiner
Fyllningsmaskiner, lockhuvuden, etikettapplikatorer, kartonguppsättare och höljeförslutare är alla beroende av pneumatiska cylindrar för snabb, repeterbar rörelse. En tappningslinje som körs med 600 flaskor per minut kommer att cykla sin påfyllningscylinder 10 gånger per sekund – vilket ställer extrema krav på tätningslivslängd och ventilresponstid.
Bearbetning av mat och dryck
Cylindrar av rostfritt stål med FDA-kompatibla tätningar används i köttportionering, bagerimaskiner, mejeribearbetning och grönsakssortering. Möjligheten att tvätta ner utrustning med vatten och rengöringsmedel utan att skada ställdonet är en avgörande fördel jämfört med hydrauliska alternativ i denna miljö.
Medicinsk och farmaceutisk utrustning
Renrumskompatibla cylindrar gjorda av anodiserad aluminium eller rostfritt stål med lågavgasande tätningar visas i tablettpressmaskiner, sprutfyllningsutrustning och diagnostiska analysatorer. Dessa cylindrar måste uppfylla stränga föroreningsstandarder och fungerar ofta med instrumentkvalitet luft filtrerad till 0,01 µm .
Konstruktion och tung utrustning
Medan stora anläggningsmaskiner främst använder hydraulcylindrar för deras överlägsna kraft-till-storlek-förhållande, förekommer pneumatiska cylindrar i luftbromsar för lastbilar och tåg, pneumatiska hammare, nitverktyg och dörrmanövermekanismer. Tryckluft vid 8–10 bar kan generera bromskrafter som är tillräckliga för att stoppa en 40-tons midjestyrd lastbil på ett tillförlitligt sätt under våta och dammiga förhållanden.
Utskrift och pappershantering
Banoffsetpressar, arkmatade pressar och papperskonverteringsmaskiner använder pneumatiska cylindrar för nypvalsjustering, avtrycksavtryckning, bläckfontänkontroll och gripmekanismer. Hastigheten för den pneumatiska manövreringen matchar de höga hastigheterna hos moderna pressar - vissa arbetar över 15 000 ark per timme .
Jordbruksmaskiner
Planteringsmaskiner, sprutor och skördeutrustning använder luftcylindrar för avstängning av utsädesdosering, fällning av sprutbom och styrning av bakluckan. Robusthet i utomhusmiljöer med damm, lera och temperatursvängningar från -30°C vid vinterförvaring till 50°C vid fältdrift på sommaren är ett nyckelkrav för pneumatiska komponenter inom jordbruket.
Luftcylindrar vs. Hydraulcylindrar vs. elektriska ställdon
När ingenjörer väljer en ställdontyp jämför de pneumatiska cylindrar med två huvudalternativ: hydraulcylindrar och elektriska ställdon (servo- eller stegdrivna linjära steg). Varje teknik har en distinkt sweet spot.
| Faktor | Luftcylinder | Hydraulcylinder | Elektriskt ställdon |
|---|---|---|---|
| Force Range | Låg till medium (upp till ~50 kN) | Mycket hög (100 kN till MN intervall) | Låg till hög (varierar mycket) |
| Hastighet | Mycket snabb (upp till 10 m/s) | Måttlig (upp till ~0,5 m/s) | Måttlig till snabb |
| Positionskontroll | Endast slutpositioner (normalt) | Bra med servoventil | Utmärkt (helt slag) |
| Energieffektivitet | Låg (5–15 % totalt) | Medium (60–75 %) | Hög (85–95 %) |
| Initial kostnad | Låg | Medium till hög | Hög |
| Renlighet | Utmärkt (avgas är luft) | Dålig (risk för oljeläckage) | Utmärkt |
| Underhåll | Låg | Hög (fluid, filters, seals) | Låg to medium |
Energieffektiviteten hos pneumatiska system — ofta citerad runt 10–15 % totalt när man tar hänsyn till kompressorns ineffektivitet, distributionsförluster och avgasförluster - är deras största svaghet i samband med modern energimedveten tillverkning. Den låga enhetskostnaden, tillförlitligheten och den utbredda tillgängligheten av anläggningens tryckluftsinfrastruktur fortsätter dock att göra pneumatiska cylindrar till den praktiska standarden för höghastighetsapplikationer med måttlig kraft.
Elektriska ställdon blir alltmer konkurrenskraftiga för applikationer som kräver exakt mellanpositionering, kraftkontroll eller programmerbara rörelseprofiler – funktioner som standard pneumatiska cylindrar inte kan matcha utan att lägga till proportionella ventiler och återkopplingssensorer, vilket avsevärt ökar komplexiteten och kostnaden.
Den pneumatiska kretsen: hur luftcylindrar ansluter till ett system
En luftcylinder är bara en del av en pneumatisk krets. För att fungera korrekt behöver den ett korrekt designat system runt det. Att förstå de stödjande komponenterna är viktigt för alla som specificerar eller underhåller pneumatiska system.
Air Preparation Unit (FRL)
FRL-enheten — Filter, Regulator, Lubricator — konditionerar tryckluft innan den når cylindern. Filtret tar bort partiklar och fukt; regulatorn ställer in arbetstrycket; smörjapparaten (används mindre vanligt idag med moderna självsmörjande tätningar) lägger till en fin oljedimma för att skydda interna komponenter. Att driva en cylinder med smutsig, våt eller felaktigt trycksatt luft är den främsta orsaken till för tidigt tätningsfel.
Riktningsstyrventiler
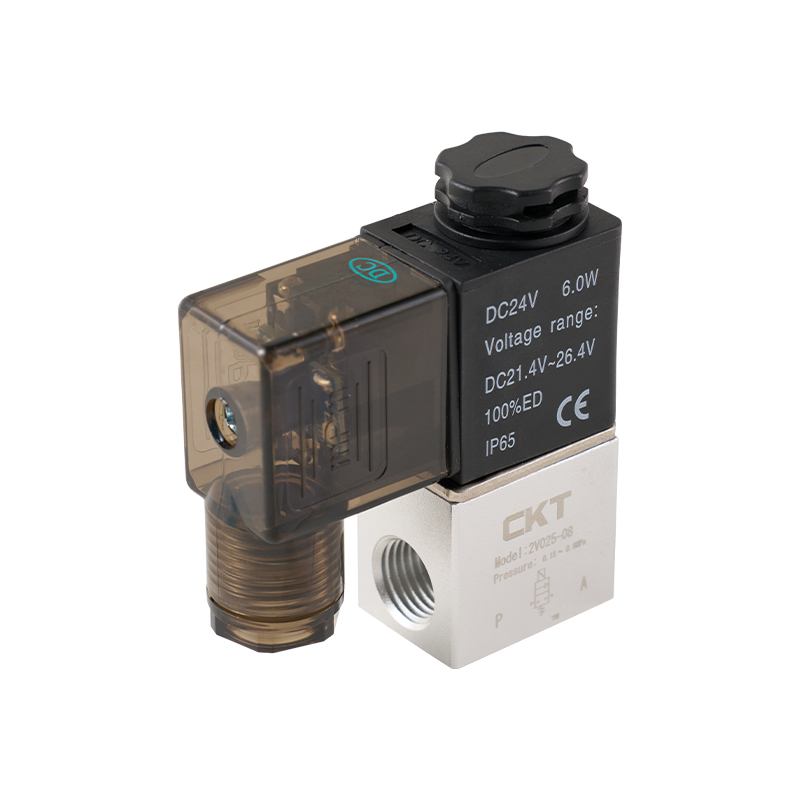
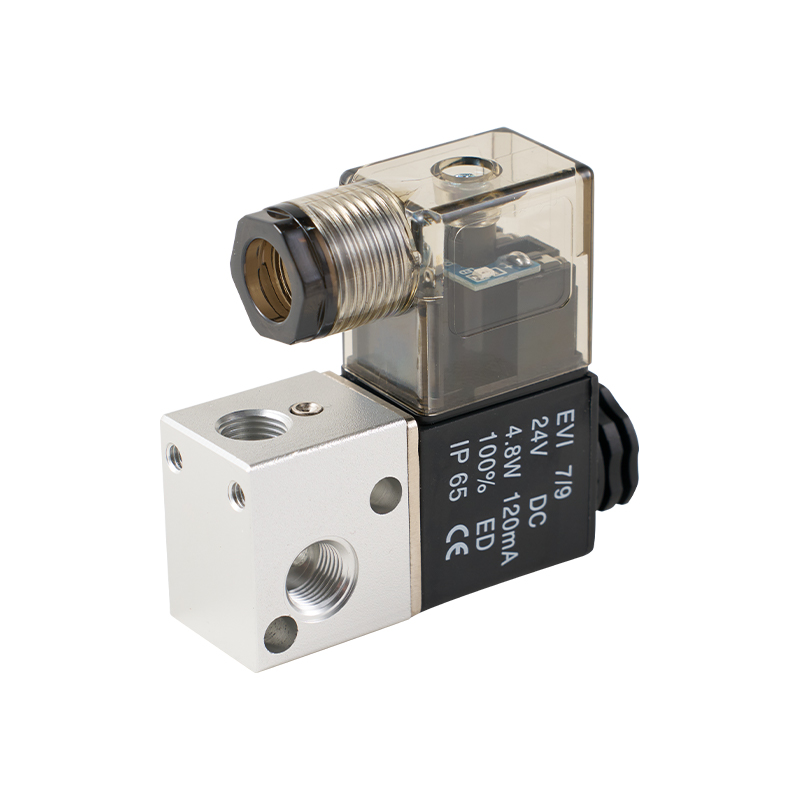
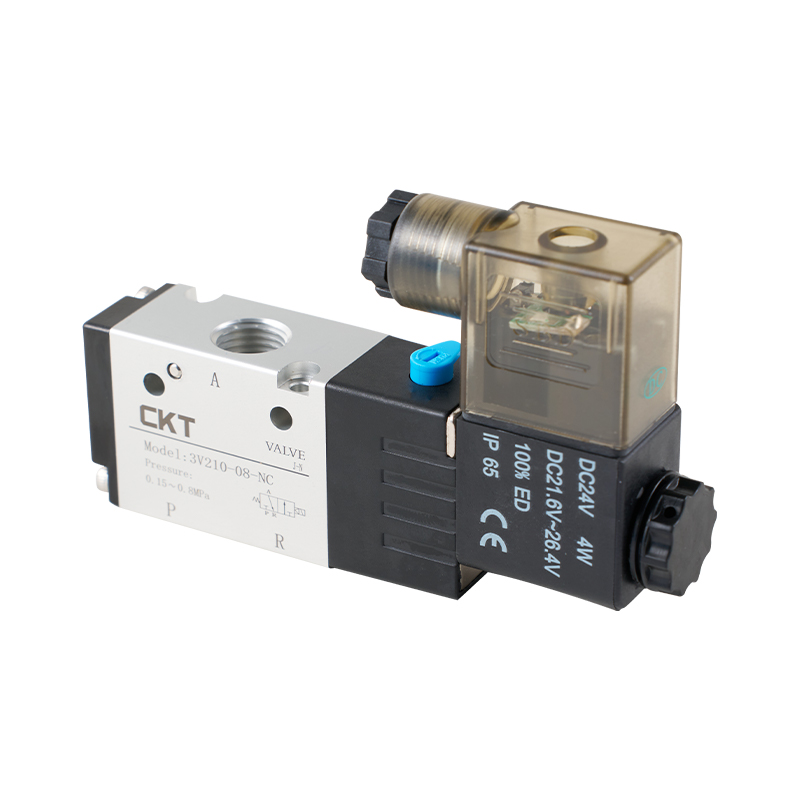
Solenoidmanövrerade riktningsventiler - vanligtvis 5/2- eller 5/3-vägskonfigurationer — kontrollera vilken port på en dubbelverkande cylinder som tar emot tilluft och vilken som släpper ut. Svarstider av 5–15 millisekunder är typiska för vanliga magnetventiler. Höghastighetsapplikationer kan använda pilotstyrda eller tallriksventiler för snabbare omkoppling.
Flödeskontrollventiler
Flödeskontroller för utmätare är standardmetoden för hastighetsreglering i pneumatiska cylindrar. De begränsar avgasflödet som lämnar cylindern, vilket skapar ett mottryck som dämpar och kontrollerar kolvens hastighet. Meter-in (begränsar tillförseln) används i specifika situationer men kan orsaka inkonsekvent hastighet med varierande belastning.
Tryckregulatorer och säkerhetsventiler
Individuella punkt-of-use regulatorer tillåter olika cylindrar i samma system att arbeta vid olika tryck - till exempel en mild klämkraft på en ömtålig del tillsammans med en högkraftig pressoperation. Säkerhetsavgasventiler bryter lufttillförseln till hela zoner eller maskiner i nödstoppssituationer, vilket frigör lagrad energi på ett säkert sätt.
Vanliga problem med luftcylindrar och hur man diagnostiserar dem
Även väl specificerade och korrekt installerade pneumatiska cylindrar stöter på problem med tiden. Att känna till de vanligaste fellägena sparar diagnostid och förhindrar oplanerade driftstopp.
Luftläckage
Externt läckage runt kolvstången eller portkopplingar kan vanligtvis upptäckas med ljud eller genom att applicera tvålvatten och titta efter bubblor. Internt läckage förbi kolvtätningen gör att cylindern kryper eller misslyckas med att hålla positionen under belastning - hörs som luft som strömmar ut genom avgasporten när cylindern beordras att hålla. Tätningsbyte är standardreparationen; Ersättningssatser finns tillgängliga för de flesta ISO-standardcylindrar.
Långsam eller inkonsekvent rörelse
Tröga cylindrar orsakas ofta av begränsat flöde från ett blockerat filter, underdimensionerade slangar, en delvis stängd flödeskontroll eller en sliten eller förorenad riktningsventil. Kontrollera försörjningstrycket vid cylinderporten (inte bara vid kompressorn) - betydande tryckfall över långa slangkörningar eller underdimensionerade kopplingar är vanliga i anläggningar där distributionssystemet har vuxit organiskt under åren.
Stångscoring och för tidigt slitage av tätningar
Sidobelastningar – krafter som appliceras vinkelrätt mot cylinderaxeln – accelererar stånglager och tätningsslitage. Cylindern är endast konstruerad för axiell belastning. Om applikationen utsätter stången för sidobelastning, bör en linjär styrning eller externt lager läggas till för att bära belastningen utanför axeln. Förorenad luft (partiklar eller vatten) orsakar också nötande slitage inuti trumman.
Slutet av slag och slagskador
När en cylinder når slutet av sitt slag och kolven slår mot ändlocket med hög energi, genererar den stötvågor, buller och mekanisk stress. Att justera de inbyggda kuddventilerna (vrid nålen medurs för att öka begränsningen) är det första steget. Om cylindern saknar dämpning kan externa stötdämpare eller justerbara retardationskontroller läggas till kretsen.
Cylindern kan inte röra sig
En cylinder som inte rör sig alls pekar vanligtvis på: ingen lufttillförsel (ventilen växlar inte, blockerad ledning, stängd isolator), kolven som har fastnat från korrosion (vanligt efter lång lagring utan smörjning) eller en trasig stång på grund av för hög sidobelastning eller övertryck. Systematisk kontroll – verifiera trycket vid porten, bekräfta ventilbytet med en magnetindikator, inspektera sedan cylindern mekaniskt – isolerar snabbt orsaken.
Underhåll bästa praxis för pneumatiska cylindrar
Moderna luftcylindrar är designade för minimalt underhåll, men "minimal" är inte detsamma som "noll". Ett strukturerat förebyggande underhåll förlänger livslängden avsevärt.
- Håll luften ren och torr: Töm vatten från kompressortanken och filtren regelbundet. Installera en kyld lufttork på system i fuktiga miljöer. En tryckdaggpunkt på 3°C eller lägre vid cylindern är ett bra mål. Vatten i tryckluft orsakar korrosion inuti cylindern och sväller elastomertätningar.
- Inspektera spöns skick varje vecka: Repor på kromstavens yta skadar stångtätningen vid varje slag. Ta omedelbart bort källor till mekanisk kontakt med stången (svetsstänk, felinriktade fixturer) och byt ut skårade stavar innan de förstör tätningen.
- Byt ut tätningar proaktivt: Många anläggningar ersätter cylindertätningssatser med ett fast intervall - vanligtvis varje 2 till 3 år på högcykelutrustning – snarare än att vänta på fel. Oplanerad stilleståndstid på en produktionslinje kostar vanligtvis mycket mer än en tätningssats och 30 minuters arbete.
- Kontrollera monteringshårdvara: Vibration lossar bultar, gaffelbultar och låsmuttrar på stångänden. En lossad svängtapp kan tillåta en cylinder att luta i sidled, vilket genererar sidobelastningar som påskyndar slitaget. Vridmomentkontroll av monteringsbeslag kvartalsvis på högcykel- eller högvibrationsutrustning.
- Övervaka krypning eller positionsavdrift: En dubbelverkande cylinder som håller en statisk belastning bör inte driva. Långsamma lägesförändringar under belastning indikerar bypass av kolvtätningen – ett varningstecken på förestående fel innan det blir ett säkerhetsproblem eller kvalitetsdefekt.
- Ha reservcylindrar eller tätningssatser till hands: För kritiska produktionscylindrar, att ha en komplett reservenhet på hyllan minskar MTTR (Mean Time to Repair) från timmar till minuter. Standard ISO-cylindrar från lagerförda distributörer kan köpas snabbt, men anpassade eller specialiserade enheter kan ha ledtider på flera veckor.
Innovationer och trender inom pneumatisk cylinderteknik
Även om grundprincipen för en pneumatisk cylinder inte har förändrats, fortsätter tillverkarna att förfina och utöka tekniken på ett meningsfullt sätt.
Integrerad positionsavkänning och IO-länk
IO-Link-kompatibla sensorer monterade på standardcylindrar ger nu kontinuerlig positionsåterkoppling, diagnostik (cykelräkning, temperatur, drifttimmar) och parametrering över ett tvåtrådigt digitalt gränssnitt. Detta flyttar den pneumatiska cylindern från ett "dumt" ställdon till en intelligent komponent i en Industry 4.0-arkitektur, vilket möjliggör förutsägande underhåll och fjärrövervakning utan att lägga till dedikerade ledningar.
Proportionell pneumatik
Proportionella tryck- och flödesventiler, i kombination med lägesgivare, möjliggör kraft- och lägeskontroll av luftcylindrar med sluten slinga. Även om de inte matchar precisionen hos servoelektrik, kan dessa system uppnå repeterbarhet för positionering ±0,1 mm och kontrollerad krafttillämpning — kapacitet som tidigare begränsades till hydrauliska eller elektriska ställdon. Kostnaden är fortfarande högre än enkel på/av pneumatik men lägre än fulla servoelektriska system.
Energiåtervinning och effektivitet
Tryckluft är dyrt - att generera 1 kW mekaniskt arbete från tryckluft kostar vanligtvis 7–8 gånger mer än samma arbete från en elmotor. Detta har drivit på utvecklingen av tryckförstärkningssystem, luftbesparande kretsar som skär tillförseln i mitten av slaget och återvinningssystem som fångar avgasenergi. Vissa tillverkare rapporterar luftbesparingar på 30–50 % i optimerade kretsar.
Lätta och korrosionsbeständiga material
Höghållfast anodiserad aluminium, fiberförstärkta polymerer och cylindrar i rostfritt stål minskar vikten - viktigt i applikationer där cylindern är monterad på en rörlig del - samtidigt som den tål aggressiva tvättkemikalier, saltstänk och utomhusexponering. Cylindrar av medicinsk kvalitet använder genomgående elektropolerat rostfritt stål för att eliminera potentiella föroreningskällor.
Miniatyrisering
Framsteg inom precisionsbearbetning och tätningsteknik har drivit fram den minsta användbara håldiametern för produktionsluftcylindrar till 2,5 mm , med slag så korta som 1 mm. Dessa mikrocylindrar används i medicinsk diagnostisk utrustning, halvledarhantering och mikromonteringsapplikationer där varje gram och millimeter spelar roll.