

Vilka tryckintervall är kompatibla med industriella automationskrav?
Efterfrågan på industriella automationsapplikationer pneumatiska vakuumgeneratorer med tryckparametrar skräddarsydda för hanteringsuppgifter, lastkapacitet och utrustningskonfigurationer. Vakuumnivån för kärntrycket varierar vanligtvis från -60 kPa till -95 kPa (övertryck), med tre primära kategorier: lågvakuum (-60 till -75 kPa) för lätta, icke-porösa arbetsstycken (t.ex. plastdelar, elektroniska komponenter); medelvakuum (-76 till -85 kPa) för allmän hantering (t.ex. metallplåt, förpackningsmaterial); och högvakuum (-86 till -95 kPa) för tunga belastningar, porösa material eller höghastighetsoperationer (t.ex. fordonskarosser, kartongstaplar). Tilloppstrycket (tryckluftinmatning) är lika kritiskt – de flesta industriella generatorer arbetar på 0,4-0,8 MPa (4-8 bar) matningstryck, med optimal prestanda uppnådd vid 0,5-0,6 MPa, vilket balanserar vakuumgenereringseffektivitet och energiförbrukning. Dessa tryckområden överensstämmer med standard industriella tryckluftssystem, vilket säkerställer sömlös integrering i automationslinjer.
Hur matchar man tryckparametrar till hanteringsbelastning och arbetsstyckesegenskaper?
Att välja rätt tryck kräver exakt inriktning med arbetsstyckets vikt, materialporositet och greppyta. Grundformeln för vakuumkraft (F) är F = P × A × K, där P är vakuumtrycket (kPa), A är sugkoppsytan (m²) och K är säkerhetsfaktorn (1,5-3,0 för industriella applikationer). Till exempel, för att lyfta en 50 kg metallplatta med en 0,01 m² sugkopp krävs ett minimivakuumtryck på (50×9,8)/(0,01×1,5) ≈ 32,7 kPa (övertryck), så en medel- eller högvakuumgenerator (-76 till -95 kPa) är lämplig. Porösa material (t.ex. trä, skum) kräver högre vakuumnivåer (-86 till -95 kPa) för att kompensera för luftläckage, medan icke-porösa, lätta föremål (t.ex. kretskort) kan använda lågvakuum (-60 till -75 kPa) för att undvika skador på arbetsstycket. Dessutom drar höghastighetsautomation (cykeltid ≤2 sekunder) nytta av generatorer med snabb tryckuppbyggnad (når målvakuum på ≤0,3 sekunder), vilket ofta korrelerar med medelhögt till högt matningstryck (0,6-0,8 MPa).
Hur påverkar tryckrelaterade prestandamått automatiseringseffektiviteten?
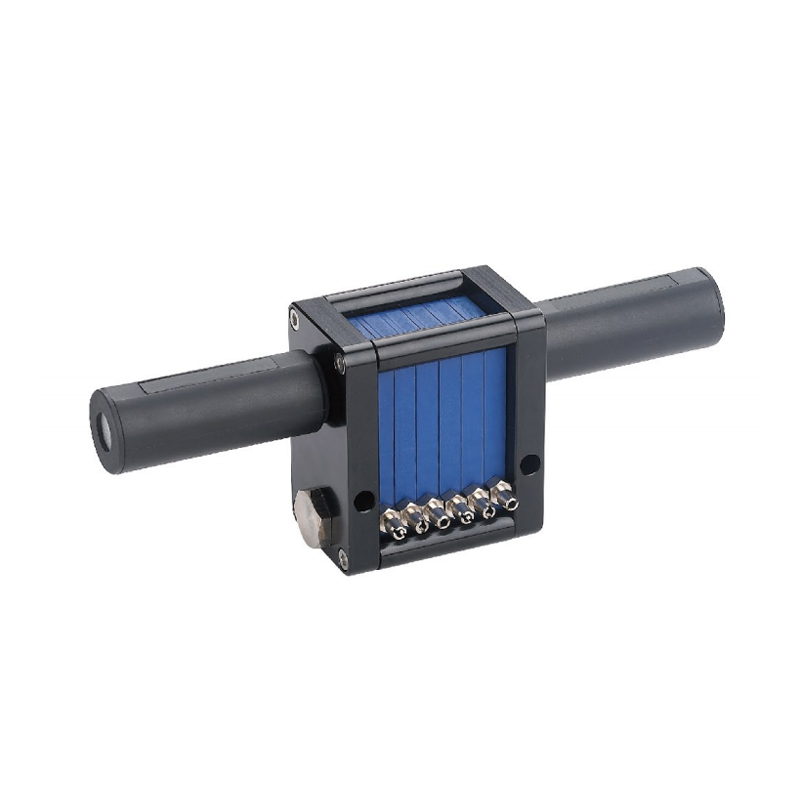
Tryckegenskaperna hos pneumatiska vakuumgeneratorer direkt påverka automationslinjens genomströmning, energieffektivitet och tillförlitlighet. Vakuumflödet (luftförbrukning) ökar med matningstrycket – generatorer som arbetar vid 0,6 MPa förbrukar vanligtvis 10-30 L/min (ANR) per enhet, medan högre matningstryck (0,8 MPa) kan öka förbrukningen med 20-30 % men minskar tryckuppbyggnadstiden. Energieffektiviteten optimeras genom att anpassa tillförseltrycket till erforderligt vakuum: överdimensionerat tillförseltryck (t.ex. genom att använda 0,8 MPa för lågvakuumuppgifter) slösar tryckluft, vilket ökar driftskostnaderna. Tryckstabilitet (fluktuation ≤±2 kPa) säkerställer konsekvent greppkraft och förhindrar att arbetsstycket glider i precisionsautomation (t.ex. robotmontering). Dessutom möjliggör tryckåtervinningstiden (≤0,5 sekunder efter frigivning) snabba cykeltider, avgörande för produktionslinjer med stora volymer (t.ex. förpackning, sortering). Dessa mätvärden bestämmer tillsammans hur väl generatorn integreras i automatiserade processer, balanserar hastighet, kostnad och tillförlitlighet.
Vilka industriella automationsscenarier kräver specifika tryckkonfigurationer?
Olika automationstillämpningar kräver skräddarsydda tryckinställningar för att möta uppgiftsspecifika behov. I robotiserade pick-and-place-system för elektroniktillverkning hanterar lågvakuumgeneratorer (-60 till -75 kPa) med lågt matningstryck (0,4-0,5 MPa) försiktigt ömtåliga komponenter utan att orsaka skada. Transportörbaserade sorteringssystem för tunga förpackningar (20-50 kg) använder medelvakuumgeneratorer (-76 till -85 kPa) med 0,5-0,6 MPa matningstryck, vilket säkerställer stabilt grepp vid höghastighetsrörelse. Monteringslinjer för fordon (t.ex. lyftdörrar, fendrar) är beroende av högvakuumgeneratorer (-86 till -95 kPa) och 0,6-0,8 MPa matningstryck för att hantera tunga, porösa eller oregelbundet formade arbetsstycken. Förpackningsautomation (t.ex. vakuumförsegling, kartongformning) använder medium till högt vakuum beroende på material - porös kartong kräver högt vakuum, medan plastfilmer använder medium vakuum. För renrumsautomation (t.ex. halvledartillverkning) förhindrar lågbrusiga lågtrycksgeneratorer (-65 till -75 kPa) med filtrerat luftintag kontaminering samtidigt som precisionen bibehålls.
Vilka säkerhets- och efterlevnadsstandarder vägleder val av tryck?
Pneumatiska vakuumgeneratorer för industriell automation måste uppfylla säkerhets- och prestandastandarder relaterade till tryckdrift. Överensstämmelse med ISO 6431 (Pneumatic Fluid Power—Vacuum Generators) definierar tryckmätningsmetoder, säkerhetsmarginaler och prestandakriterier, inklusive maximalt tillåtna tryckfluktuationer. OSHA och EU:s maskinsäkerhetsstandarder (EN ISO 12100) kräver övertrycksventiler för att förhindra övervakuum (under -95 kPa), vilket kan skada arbetsstycken eller sugkoppar. Tryckövervakningssystem (t.ex. vakuumbrytare med ±1 kPa noggrannhet) är obligatoriska för att upptäcka tryckfall, vilket utlöser nödstopp om greppkraften är otillräcklig. Dessutom uppmuntrar energieffektivitetsstandarder (t.ex. ISO 14981) att optimera tillförseltrycket för att minska luftförbrukningen, i linje med hållbarhetsmålen inom industriell automation. Regelbunden tryckkalibrering (kvartalsvis eller efter 1 000 drifttimmar) säkerställer överensstämmelse med prestandaspecifikationer, förhindrar säkerhetsrisker och produktionsstopp.